 EN
گودام-کارخانہ فولادی ساختاریں: دوہرے استعمال کا ڈیزائن
2026/10/26
فولادی ساختار کے گودام-کارخانہ کی منصوبہ بندی ذہین علاقہ جات، مواد کے بہاؤ، واضح بلندی، کرین، آگ کے تحفظ اور وسعت کے فیصلوں کے ساتھ کریں۔

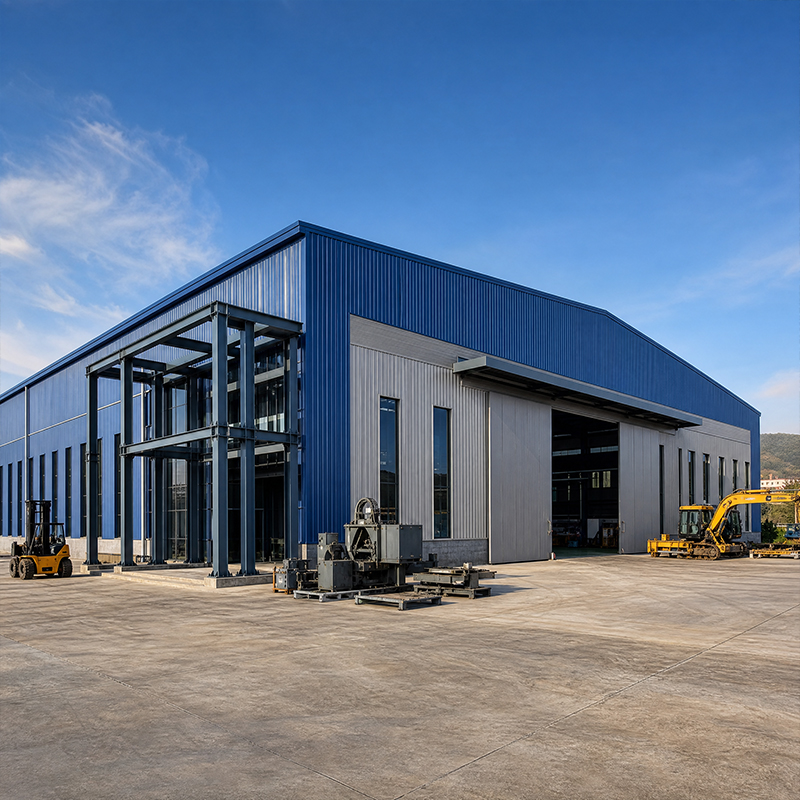
صنعتی دھاتی عمارتیں پودوں، گوداموں، سرد اسٹورز اور لاگسٹکس ہب کے لیے استعمال ہوتی ہیں جہاں بوجھ، فاصلہ اور موسم عام ڈھانچوں کو حد تک لے جاتے ہیں۔ مناسب بھاری درجہ کے سٹیل گریڈ اور تیاری کے طریقہ کا انتخاب فیصلہ کرتا ہے کہ ڈھانچہ دہائیوں تک قائم رہے گا یا ابتدائی مرمت کی ضرورت ہوگی۔
صنعتی دھاتی عمارتیں اپنی ظاہری شکل کے بجائے سٹیل کی قسم، سیکشن کا سائز اور کنیکشن کی حکمت عملی کے ذریعے بھاری استعمال کے لیبل کو حاصل کرتی ہیں۔ اوور ہیڈ کرینز، ذخیرہ شدہ سامان یا بھاری برف کو برداشت کرنے والی عمارت کو عام نرم سٹیل کی طرح کم مضبوطی نہیں دے سکتی بلکہ اسے زیادہ ییلڈ مضبوطی کی ضرورت ہوتی ہے۔ Q420B تقریباً 420 میگا پاسکل کی کم از کم ییلڈ مضبوطی فراہم کرتا ہے، جس سے ڈیزائنرز پلیٹ کی موٹائی کم کر سکتے ہیں جبکہ صلاحیت برقرار رکھی جاتی ہے۔ ہلکے ارکان بنیادی لاگت کو کم کرتے ہیں اور تعمیر کو تیز کرتے ہیں بغیر کسی محفوظیت کے نقصان کے۔ مقابلہ کا نقطہ سخت گھنٹنے کے کنٹرول کا ہے، جس کا حل بعد میں منظور شدہ طریقوں اور معائنے کے ذریعے دیا جاتا ہے۔
عمودی اور جانبی طاقتیں چھت اور دیوار سے تختوں، کالم اور براسنگ کے ذریعے بنیادی پلیٹ اور اینکر بولٹس تک پہنچتی ہیں۔ اس لوڈ کے راستے کو واضح طور پر سمجھنا مقامی وارپنگ اور زیادہ سے زیادہ ڈرِفٹ کو روکتا ہے۔ 30 سے 60 میٹر تک پورٹل فریم کے ساتھ صنعتی دھاتی عمارتیں مومنٹ کو دوبارہ تقسیم کرنے کے لیے سخت جوڑوں پر انحصار کرتی ہیں، اس لیے جوڑ کی تراش کی درستگی اہم ہوتی ہے۔ جب ہوا یا زلزلے کا بوجھ آتا ہے تو براسنگ کا منصوبہ اور ہر کالم کی بنیاد پر بولٹ گروپ پوری منزل کا بوجھ سنبھالتے ہیں۔ ماڈل میں ہندسیات کو درست کرنا میدان میں مہنگی درستگی سے بچاتا ہے۔
Q420B ایک مضبوط ساختوں کے لیے استعمال ہونے والی سٹیل ہے جس میں عام درجہ حرارت پر اچھی مضبوطی اور دہرائی جانے والی تناؤ کے تحت قابلِ پیش گوئی رویہ ہوتا ہے۔ کرین کے رن وے، لمبی فراخی کے ٹرسز، اور موڑ اور محوری قوت دونوں کے تحت کام کرنے والے اجزاء کے لیے اس گریڈ کو مقرر کرنا منطقی ہوتا ہے۔ بہت سی صنعتی دھاتی عمارتوں میں Q355B کے مقابلے میں Q420B کو ترجیح دی جاتی ہے کیونکہ اس کی زیادہ ییلڈ طاقت کی وجہ سے ایک مخصوص سیکشن زیادہ بوجھ برداشت کر سکتا ہے، جس سے بڑے منصوبوں میں کل وزن کم ہو جاتا ہے۔ اس گریڈ کو کنٹرول شدہ حرارت کے ان پُٹ کے تحت اچھی طرح ویلڈ کیا جا سکتا ہے، البتہ موٹی پلیٹس کے لیے پہلے سے گرم کرنا ضروری ہو سکتا ہے۔ ڈیزائنرز مجموعی طور پر کم سے کم عملی کل لاگت حاصل کرنے کے لیے مواد کی بچت اور تیاری کی دقت کے درمیان توازن قائم کرتے ہیں۔
موٹی Q420B پلیٹس کی مضبوطی بڑھ جاتی ہے لیکن ان کو ویلڈنگ کے دوران حرارت متاثرہ علاقے (HAZ) پر توجہ دینے کی ضرورت ہوتی ہے۔ روبوٹک ویلڈنگ اور منظور شدہ طریقہ کار لمبی سیموں پر مستقل نفوذ کو یقینی بناتے ہیں۔ کچھ مخصوص موٹائی سے زائد پلیٹس کے لیے Z-سمت کی مضبوطی (Z35) ویلڈ شدہ تقاطعات پر پرت دار پھٹنے کے خطرے کو کم کرتی ہے۔ پیداواری بیچوں سے حاصل کردہ ٹیسٹ کوپنز کی کیمسٹری اور چارپی ویلیوز کی تصدیق کی جاتی ہے، اس سے پہلے کہ کٹنگ شروع کی جائے۔ اس قسم کی نظم و ضبط ساخت کی حفاظت کرتی ہے جہاں بصیرتی معائنہ خرابی کو نہیں دیکھ سکتا، جو بالکل وہی جگہ ہے جہاں ناکامیاں شروع ہوتی ہیں۔ اہم جوڑوں پر روزانہ غیر تباہ کن ٹیسٹنگ خالی جگہیں (porosity) اور فیوژن کی کمی کو رکنے والے رکن کے شپمنٹ سے پہلے پکڑ لیتی ہے، جس سے طریقہ کار اور ثبوت کے درمیان حلقوں کو بند کیا جاتا ہے۔
درستی کی تیاری سی این سی پلازما یا لیزر کٹنگ سے شروع ہوتی ہے جو ملی میٹر کے اندر پروفائل کی درستگی برقرار رکھتی ہے، تاکہ فیلڈ میں بولٹنگ پہلی بار میں ہی درست طریقے سے ہو جائے۔ صنعتی دھاتی عمارتوں کو فائدہ ہوتا ہے جب ہر ذیلی اسمبلی کو کمر اور مربع شکل کو کنٹرول کرنے کے لیے جِگ پر رکھ کر ترتیب دیا جاتا ہے، اس کے بعد بلاسٹ اور پینٹ لائن کا عمل انجام دیا جاتا ہے۔ روبوٹک ویلڈنگ پھر بنیادی اراکین پر دہرائی جانے والی، کم خلاؤں والی سیمز لگاتی ہے، جس سے رفتار اور یکسانی دونوں میں اضافہ ہوتا ہے جبکہ دستی کام کے مقابلے میں۔ اس ترتیب کو چلانے والی 12,000 مربع میٹر کی ورک شاپ ایک وقت میں متعدد منصوبوں کے لیے مستقل فریم پیدا کر سکتی ہے بغیر کہ کوئی بیچ ملا جائے۔ ہر رکن پر ایک ٹریس ایبل آئی ڈی درج ہوتی ہے جو کٹنگ، ویلڈنگ اور کوٹنگ کے ریکارڈز کو جوڑتی ہے، تاکہ کوئی مستقبل کا معائنہ کرنے والا کسی بھی ٹکڑے کو اس کے اصل بیچ تک ٹریس کر سکے۔
مضبوط ساختاری فریم کے لیے مکمل طور پر بولٹ سے جڑنے والے کنکشن میں 10.9S اعلیٰ شدت کے بولٹ استعمال کیے جاتے ہیں، جو مقامی کام کو آسان بناتے ہیں اور بعد میں الگ کرنے یا توسیع کرنے کی اجازت دیتے ہیں۔ دکان میں ابعادی کنٹرول طے کرتا ہے کہ آیا وہ بولٹ مقام پر صاف گزریں گے یا نہیں؛ غلط سوراخ کرنے سے ریمنگ یا خطرناک مقامی ویلڈنگ کی ضرورت پڑتی ہے۔ اچھی طرح منصوبہ بند صنعتی دھاتی عمارتیں مرکزی لائنوں کے نشان کے ساتھ، جوڑ پلیٹس کے مطابق سوراخ کیے گئے اور اراکین کو نقل و حمل کے دوران کناروں کی حفاظت کے لیے پیک کیے گئے آتی ہیں۔ مقامی کریوں بولٹ کی تناؤ کی تصدیق کیلندرڈ رینچز کے ذریعے کرتی ہیں، کیونکہ کم تنگ کیے گئے بولٹ کے گروپ سائیکلنگ لوڈ کے تحت حرکت کر سکتے ہیں اور زیادہ تنگ کیے گئے بولٹ پلیٹ کو دراڑ دے سکتے ہیں۔ تنگ اجازتیں کوٹنگ کی سالمیت کی بھی حفاظت کرتی ہیں، کیونکہ جوڑ کے سامنے کی سطح پر خراب پینٹ عمارت کے کھلنے سے پہلے ہی کوروزن کو دعوت دیتی ہے۔
گرم ڈپ گیلنائزنگ اور گلاس فلیک کوٹنگ سٹیل کو دہائیوں تک نمی، کیمیکلز اور ساحلی نمک سے محفوظ رکھتی ہیں، جس کی کم سے کم دیکھ بھال کی ضرورت ہوتی ہے۔ سخت ماحول میں صنعتی دھاتی عمارتیں اس حفاظت کو ایک ۱۵۰ ملی میٹر پائر سینڈوچ پینل کے گھیرے کے ساتھ جوڑتی ہیں جو اندرونی درجہ حرارت کو مستحکم رکھتا ہے اور توانائی کے بوجھ کو کم کرتا ہے۔ ایک پائیدار باہری پرت کے ساتھ محفوظ ساخت، صرف فریم کی عمر سے کہیں زیادہ خدمتی عمر فراہم کرتی ہے۔ منصوبہ بندان کو کوٹنگ نظام کو مقامی ماحول کے مطابق منتخب کرنا چاہیے، کیونکہ ایک دور دراز کی صنعتی عمارت اور ایک بندرگاہ کا ذخیرہ گاہ بالکل مختلف کوروزن کے درجوں کا سامنا کرتے ہیں۔ کھلے کناروں اور چھت کے داخلی نقاط کا سادہ سالانہ معائنہ چھوٹی کوٹنگ کی نقصان کو ساختی نقصان میں تبدیل ہونے سے روکتا ہے۔
ایک مختصر چیک لسٹ خریداری کو وعدوں کی بجائے ثبوت پر مرکوز رکھتی ہے۔ سٹیل کے گریڈ کے لیے مِل سرٹیفیکیٹس، ویلڈنگ کے طریقہ کار کی منظوری کے ریکارڈز، اور کنٹرولڈ ویلڈنگ کو ثابت کرنے والے EN 1090 یا ISO 3834 دستاویزات کی درخواست کریں۔ مکمل شدہ کام سے ایک نمونہ کنیکشن ڈیٹیل اور فیبریکیشن ٹالرنس ٹیبل کی درخواست کریں۔ سی این سی اور روبوٹک صلاحیت کی تصدیق کریں، پھر اگر فاصلہ اجازت دے تو دکان کا دورہ کریں۔ شیڈول میں تاخیر اور دوبارہ کام کے تناسب کے بارے میں کسی سابقہ مشتری سے بات کرنا کسی بروشر کے دعوؤں سے زیادہ کچھ بتا سکتی ہے۔ 60 سے زائد ممالک میں تیار کردہ صنعتی دھاتی عمارتیں یہ ظاہر کرتی ہیں کہ نظم و ضبط والی دکانیں اپنی معیاری کارکردگی کو دہراتی ہیں، جبکہ کمزور دکانیں اپنی کمیوں کو چھپاتی رہتی ہیں یہاں تک کہ فریم ابھی تک سائٹ پر نہیں آیا ہوتا۔
بھاری درجے کی صنعتی دھاتی عمارتیں اس وقت کامیاب ہوتی ہیں جب گریڈ، تیاری اور حفاظت کو الگ الگ نہیں بلکہ ایک ساتھ منتخب کیا جائے۔ Q420B مضبوطی فراہم کرتا ہے، روبوٹک تیاری مستقل مزاجی فراہم کرتی ہے، اور سرٹیفائی شدہ کوٹنگز عمرِ استعمال فراہم کرتی ہیں۔ وہ خریدار جو سرٹیفیکیٹس، برداشت کی حدیں اور گذشتہ منصوبوں کی تصدیق کرتے ہیں، ہر آئندہ مقام پر خطرے کو کم کرتے ہیں۔
کرینوں والے بھاری درجے کے فریمز کے لیے کون سا سٹیل گریڈ مناسب ہے؟
جواب: Q420B اعلیٰ طاقت کا سٹیل بھاری درجے کی صنعتی دھاتی عمارتوں کے لیے مناسب ہے جو کرینیں، گھنی ذخیرہ اشیاء یا وسیع فاصلوں کو سہارا دیتی ہیں۔ یہ گریڈ تقریباً 420 میگا پاسکل کی ییلڈ طاقت تک پہنچ جاتا ہے، جس کی وجہ سے برابر صلاحیت کے ساتھ پتلی سیکشنز اور کم بنیادی لوڈ کا استعمال ممکن ہوتا ہے۔ Q355B ہلکے کام کے لیے اب بھی درست ہے۔ انتخاب ڈیزائن مومنٹ، محوری قوت اور کوروزن کلاس پر منحصر ہوتا ہے۔ تیاری شروع ہونے سے پہلے مل سرٹیفیکیٹس اور ویلڈنگ طریقہ کار کے ریکارڈز سے فراہم کردہ گریڈ کی تصدیق کرنی چاہیے۔
Q420B کو طاقت کھونے کے بغیر کیسے ویلڈ کیا جاتا ہے؟
جواب: Q420B مواد کو منظم حرارتی ان پُٹ کے تحت، منظور شدہ طریقوں اور موٹی سلیبس کے لیے پیش گرمی کے ساتھ بھروسہ مند طریقے سے جوڑا جا سکتا ہے۔ روبوٹک ویلڈنگ لمبی درزیں کے امتداد گہرائی کو مستقل رکھتی ہے، جبکہ تجربہ کردہ نمونوں کے ذریعے پیداوار سے پہلے کیمیائی ترکیب اور مضبوطی کی تصدیق کی جاتی ہے۔ حرارت متاثرہ علاقے کی نگرانی ضروری ہے کیونکہ اگر ٹھنڈا ہونے کی رفتار بہت تیز یا بہت سست ہو تو مضبوطی کم ہو جاتی ہے۔ آئی ایس او 3834 کے اصولوں پر عمل کرنے والی ورک شاپس ہر جوائنٹ کی قسم کے لیے ریکارڈز برقرار رکھتی ہیں۔ مناسب طریقہ کا انتخاب اس رکن کی حفاظت کرتا ہے جہاں معائنہ کے ذریعے اندرونی خرابی دیکھی نہیں جا سکتی۔
کون سی کوٹنگ ساحلی پلانٹس میں سٹیل کی حفاظت کرتی ہے؟
جواب: گرم ڈپ گیلوا نائزیشن کے ساتھ شیشے کے پتلوں کی کوٹنگ ساختی اسٹیل کو دہائیوں تک نمی، نمک اور کیمیائی عوامل سے بچاتی ہے۔ مناسب نظام مقامی خوردگی کے درجے پر منحصر ہوتا ہے، اس لیے سمندری بندرگاہ کے ڈیپو کو اندرونِ ملک کے مقام کے مقابلے میں زیادہ حفاظت کی ضرورت ہوتی ہے۔ بولٹ والے رُخوں پر خراب ہونے والی پینٹ زنگ لگنے کا باعث بنتی ہے، اس لیے اسمبلی کے دوران کوٹنگز کو محفوظ رکھنے کے لیے تیاری کی درستگی (فاریبیشن ٹالرنس) ضروری ہے۔ منصوبہ بند کرنے والوں کو کوٹنگ کی موٹائی کے سرٹیفکیٹس اور ماحول کے مطابق ایک ا maintenance منصوبہ طلب کرنا چاہیے۔ ایسے اقدامات خالص فریم کی عمر کو کافی حد تک بڑھا دیتے ہیں۔
بھاری ڈیوٹی کے فریمز کو کیسے ترسیل اور قائم کیا جاتا ہے؟
جواب: فریم دکان سے کٹ، ویلڈ اور کوٹ کردہ سب ایسیمبليز کی شکل میں نکلتے ہیں جنہیں نقل و حمل کے دوران کناروں کے تحفظ کے لیے پیک کیا جاتا ہے۔ مقام پر، کریوز کالم کو بنیادوں سے بولٹ کرتی ہیں، پورٹل فریم کے ذریعے رافٹرز کو اٹھاتی ہیں اور کلیڈنگ سے پہلے بریسنگ لگاتی ہیں۔ مکمل طور پر بولٹ کردہ 10.9S کنکشن ٹیموں کو فیلڈ ویلڈنگ کے بغیر تیزی سے اسمبل کرنے کی اجازت دیتے ہیں۔ فیبریکیشن سے حاصل ہونے والے ابعادی کنٹرول سے یہ طے ہوتا ہے کہ بولٹ پہلی کوشش میں صاف طور پر گزریں گے یا نہیں۔ منصوبہ بند لِفٹ سیکوئنس اور سرٹیفائیڈ اینکر بولٹس ڈھانچے کو ہینڈ اوور تک درست اور محفوظ رکھتے ہیں۔
آرڈر لگانے سے پہلے سرٹیفیکیشنز کی تصدیق کیوں کرنا ضروری ہے؟
جواب: سرٹیفیکیشنز ثابت کرتی ہیں کہ ایک فیبریکیٹر ویلڈنگ، مواد اور ٹریس ایبلٹی پر کنٹرول رکھتا ہے، بجائے کہ صرف وعدوں پر انحصار کرتا ہو۔ EN 1090 اور ISO 3834 انجام اور ویلڈ کی معیار کو کور کرتے ہیں، جبکہ ISO 9001 ہر بیچ کے پیچھے کے انتظامی نظام کو منظم کرتا ہے۔ سی ای مارکنگ یورپی مارکیٹ کے لیے مطابقت کا اشارہ دیتی ہے۔ مِل سرٹیفیکیٹس، طریقہ کار کے ریکارڈز اور ماضی کے منصوبوں کی فہرست کی درخواست کرنا فولاد کاٹنے سے پہلے ہی کمزور ورکشاپس کو ظاہر کر دیتا ہے۔ تصدیق شدہ دستاویزات خطرے کو کم کرتی ہیں کہ پُری کا ڈھانچہ سائٹ پر پہنچنے کے بعد ہی پوشیدہ خرابیاں سامنے آئیں۔

2026/10/26
فولادی ساختار کے گودام-کارخانہ کی منصوبہ بندی ذہین علاقہ جات، مواد کے بہاؤ، واضح بلندی، کرین، آگ کے تحفظ اور وسعت کے فیصلوں کے ساتھ کریں۔

2026/10/26
ایک سرد اسٹوریج سٹیل سٹرکچر کا منصوبہ بنائیں جس میں عزل، آبی بخارات کو کنٹرول کرنے کا نظام، حرارتی وقفے، ریفریجریشن انٹرفیسز اور زنگ لگنے کے مقابلے کے لیے تیار تفصیلات شامل ہوں۔

2026/10/26
ایک زرعی سٹیل کی ساخت کا منصوبہ بنائیں جو مشینری کے بارن سے لے کر اسٹوریج اور فارم لاگسٹکس ہب تک پیمانے پر بڑھ سکے، جس میں عملی ڈیزائن اور خریداری کے مراحل شامل ہوں۔

2026/10/26
مویشی کے لیے سٹیل کی ساخت کا منصوبہ تیار کریں جس میں جانوروں کی خوشحالی، زنگ لگنے کے خلاف مزاحمت، آگ کے معاملات اور موثر ڈیزائن سے ترسیل کے فیصلوں کو شامل کیا گیا ہو۔

2026/10/26
ہینگرز اور سپورٹ سہولیات کے لیے ہوائی جہاز کے سٹیل کے ڈھانچے کی منصوبہ بندی کریں، جس میں لوڈز، کوروزن، آگ، EN 1090، اور ترسیل کے اہم سنگ میل کے بارے میں رہنمائی شامل ہو۔

2026/10/26
بار، زنگ لگنے کا خطرہ، قوانین کی پابندی اور ترسیل کی منصوبہ بندی کے بارے میں عملی رہنمائی کے ساتھ کاشتکاری کے لیے ایک فارم سٹیل سٹرکچر منتخب کریں۔
