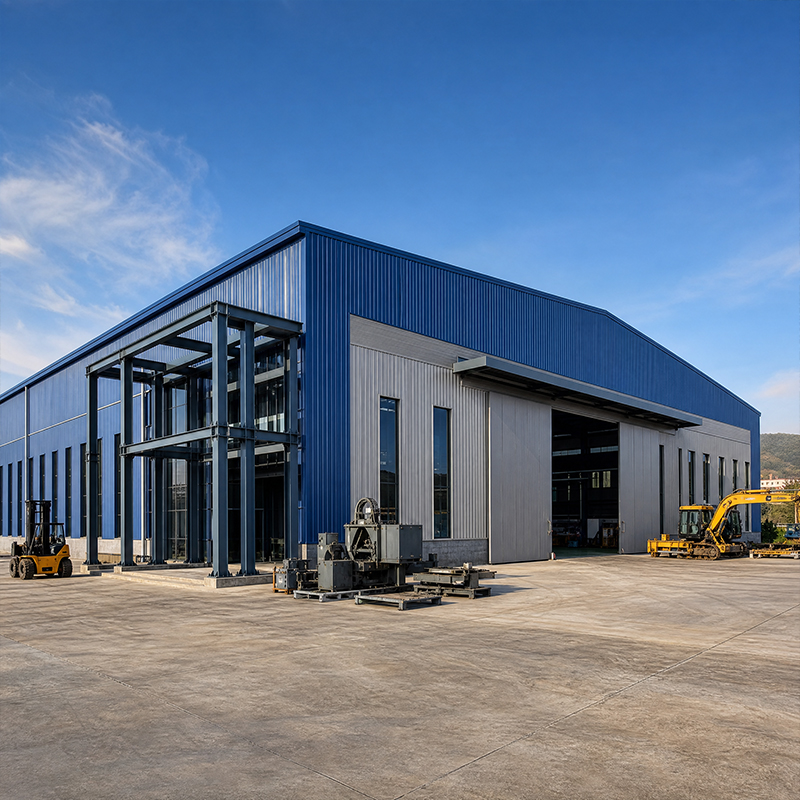
Промышленные металлические здания используются на заводах, складах, холодильных камерах и логистических центрах, где нагрузки, пролёты и погодные условия выводят обычные каркасы за пределы их возможностей. Выбор правильной марки стали повышенной прочности и метода изготовления определяет, будет ли конструкция служить десятилетиями или потребует раннего ремонта.
Промышленные металлические здания получают ярлык «тяжёлого типа» благодаря марке стали, размеру сечения и стратегии соединений, а не внешнему виду. Объект, на котором установлены мостовые краны, хранится штабелированный груз или выпадает значительный снеговой покров, требует предела текучести, который обычная низкоуглеродистая сталь обеспечить не может. Сталь Q420B имеет минимальный предел текучести примерно 420 МПа, что позволяет проектировщикам уменьшить толщину листов без потери несущей способности. Более лёгкие элементы снижают стоимость фундамента и ускоряют монтаж без ущерба для безопасности. Компромисс заключается в более строгом контроле сварки, который решается позже с помощью аттестованных процедур и инспекции.
Расчётные пути нагрузок и их передача на фундамент
Вертикальные и боковые силы передаются от крыши и стен через стропила, колонны и раскосы к опорной плите и анкерным болтам. Чёткое понимание этой схемы передачи нагрузки предотвращает локальную потерю устойчивости и чрезмерные горизонтальные смещения. Промышленные металлические здания с арочными рамами пролётом от 30 до 60 метров полагаются на жёсткие соединения для перераспределения изгибающего момента, поэтому точность изготовления в месте стыка имеет решающее значение. При воздействии ветровых или сейсмических нагрузок вся нагрузка воспринимается системой раскосов и группой болтов у основания каждой колонны. Корректное задание геометрии в расчётной модели исключает дорогостоящие исправления на строительной площадке.
Сталь высокой прочности марки Q420B
Механические свойства и случаи применения стали марки Q420B
Q420B — это высокопрочная конструкционная сталь с хорошей вязкостью при комнатной температуре и предсказуемым поведением при циклических нагрузках. Указание этой марки оправдано для рельсов кранов, ферм большой пролётности и элементов, работающих на совместное действие изгиба и осевой силы. Многие промышленные металлические здания выбирают Q420B вместо Q355B, поскольку более высокий предел текучести позволяет заданному сечению нести большую нагрузку, что снижает массу конструкции в крупных проектах. Эта марка хорошо сваривается при контролируемом тепловложении, однако для толстых листов может потребоваться предварительный подогрев. Конструкторы балансируют экономию материала и трудозатраты на изготовление, чтобы достичь минимальной практической общей стоимости.
Вязкость, свариваемость и ограничения по толщине
Более толстые листы из стали Q420B обладают повышенной прочностью, однако при их сварке требуется особое внимание к зоне термического влияния. Роботизированная сварка и аттестованные технологические процессы обеспечивают стабильную глубину проплавления по всей длине швов. Для листов, превышающих определённую толщину, ударная вязкость в направлении Z (Z35) снижает риск слоистого разрушения в местах пересечений сварных соединений. Испытания образцов, отобранных из производственных партий, подтверждают химический состав и значения ударной вязкости по Шарпи до начала резки. Такая дисциплина защищает конструкцию в тех местах, где визуальный контроль не может выявить дефект — именно там начинаются разрушения. Регулярный неразрушающий контроль ответственных соединений выявляет пористость и непровар до отправки изделия, замыкая цикл от технологического процесса до подтверждённого результата.
Изготовление и цеховой процесс
ЧПУ-резка и роботизированная сварка в цехе
Точное изготовление начинается с плазменной или лазерной резки на станках с ЧПУ, обеспечивающей допуски профиля в пределах миллиметров, поэтому болтовые соединения на стройплощадке совпадают с первого раза. Промышленные металлические здания выигрывают, когда каждый узел собирается на специальном приспособлении для контроля прогиба и перпендикулярности до этапов пескоструйной обработки и окраски. Затем роботизированная сварка формирует повторяемые швы с низкой пористостью на основных элементах, повышая как скорость, так и стабильность качества по сравнению с ручной сваркой. Цех площадью 12 000 квадратных метров, работающий по этой технологии, способен одновременно выпускать одинаковые каркасы для нескольких проектов без смешивания партий. Каждый элемент имеет уникальный идентификатор, позволяющий отследить данные о резке, сварке и нанесении покрытия; таким образом, любой элемент в будущем может быть прослежен до конкретной производственной партии.
Болтовые соединения и контроль геометрических размеров
Для тяжёлых рам предпочтительны высокопрочные болты класса прочности 10.9S в полностью болтовых соединениях, что упрощает монтаж на стройплощадке и позволяет впоследствии демонтировать или удлинить конструкцию. Контроль геометрических размеров на заводе-изготовителе определяет, будут ли эти болты свободно проходить через отверстия на месте; при несоответствии диаметров отверстий требуется раззенковка или опасная сварка непосредственно на стройплощадке. Тщательно спроектированные промышленные металлические здания поставляются с нанесёнными осевыми линиями, соединительные плиты имеют совмещённые отверстия, а элементы упакованы так, чтобы защитить кромки во время транспортировки. Бригады на площадке проверяют усилие затяжки болтов с помощью откалиброванных динамометрических ключей, поскольку недостаточно затянутые группы болтов смещаются под циклической нагрузкой, а чрезмерно затянутые вызывают трещины в плите. Точные допуски также обеспечивают сохранность защитного покрытия, поскольку повреждённая краска на контактной поверхности создаёт условия для коррозии ещё до ввода здания в эксплуатацию.
Защитное покрытие, соединения и контрольный перечень для покупателя
Горячее цинкование и покрытие из стеклянных хлопьев защищают сталь от влаги, химических веществ и морской соли на протяжении десятилетий при минимальном техническом обслуживании. Промышленные металлические здания, эксплуатируемые в агрессивных средах, сочетают такую защиту с ограждающей конструкцией из сэндвич-панелей с жёстким пенополиизоциануратным (PIR) наполнителем толщиной 150 мм, которая стабилизирует температуру внутри помещений и снижает энергетическую нагрузку. Прочная оболочка с защищённой несущей конструкцией значительно продлевает срок службы по сравнению с несущим каркасом в одиночестве. Лица, утверждающие технические требования, должны подбирать систему покрытий с учётом местных условий: классы коррозионного воздействия на заводе во внутренних районах и на складе в порту существенно различаются. Ежегодный визуальный осмотр открытых кромок и проходов через кровлю позволяет предотвратить превращение незначительных повреждений покрытия в разрушение несущих элементов.
Как проверить изготовителя перед покупкой
Краткий контрольный список помогает закупкам сосредоточиться на доказательствах, а не на обещаниях. Запросите сертификаты производителя для указанной марки стали, протоколы квалификации сварочных процедур, а также документы по стандартам EN 1090 или ISO 3834, подтверждающие контролируемость процесса сварки. Попросите образец узла соединения и таблицу допусков при изготовлении, взятую из завершённого проекта. Подтвердите наличие ЧПУ-оборудования и роботизированных систем, а затем — при возможности — посетите производственное помещение. Беседа с предыдущим заказчиком о сроках срыва графика и частоте переделок расскажет больше, чем любой брошюре удастся заявить. Промышленные металлические здания, поставленные более чем в 60 стран, демонстрируют: дисциплинированные цеха стабильно обеспечивают высокое качество, тогда как слабые участки скрывают свои недостатки до тех пор, пока каркас уже не установлен на площадке.
Промышленные металлические здания повышенной прочности достигают успеха, когда марка стали, способ изготовления и защитные покрытия подбираются комплексно, а не по отдельности. Сталь марки Q420B обеспечивает необходимую прочность, роботизированное производство — стабильность качества, а сертифицированные покрытия — длительный срок службы. Покупатели, проверяющие сертификаты, допуски и реализованные ранее проекты, снижают риски на каждом последующем объекте.
Часто задаваемые вопросы
Вопрос
Какая марка стали подходит для каркасов повышенной прочности с кранами?
Ответ: высокопрочная сталь марки Q420B подходит для промышленных металлических зданий повышенной прочности, эксплуатируемых с кранами, плотным складским хранением или большими пролётами. Её предел текучести составляет около 420 МПа, что позволяет использовать более тонкие профили при сохранении несущей способности и снижении нагрузки на фундамент. Для менее нагруженных конструкций допустимо применение стали марки Q355B. Выбор марки зависит от расчётного изгибающего момента, осевой силы и класса коррозионной агрессивности среды. Перед началом изготовления необходимо подтвердить поставляемую марку стали сертификатами прокатного завода и протоколами сварочных технологических процессов.
Вопрос
Как выполнить сварку стали Q420B без потери прочности?
Ответ: Сталь марки Q420B надёжно сваривается при контролируемом тепловложении с использованием аттестованных технологических процессов и предварительного подогрева для толстых листов. Роботизированная сварка обеспечивает стабильную глубину проплавления по протяжённым швам, а испытанные образцы подтверждают химический состав и вязкость до начала серийного производства. Зону термического влияния необходимо контролировать, поскольку прочность снижается при слишком быстром или слишком медленном охлаждении. Предприятия, соблюдающие стандарт ISO 3834, ведут документацию по каждому типу соединения. Правильный выбор технологии сварки защищает элемент конструкции в тех местах, где внутренние дефекты недоступны для визуального контроля.
Вопрос
Какое покрытие защищает сталь на объектах в прибрежных зонах?
Ответ: Горячее цинкование в сочетании с покрытием из стеклянных хлопьев защищает конструкционную сталь от воздействия соли, влаги и химических веществ на протяжении десятилетий. Выбор подходящей системы зависит от местного класса коррозии: например, для склада в морском порту требуется более надёжная защита, чем для объекта во внутренних районах. Повреждение лакокрасочного покрытия на поверхностях болтовых соединений провоцирует образование ржавчины, поэтому при изготовлении необходимо соблюдать допуски, обеспечивающие сохранность покрытия в процессе сборки. Лица, разрабатывающие технические требования, должны запрашивать сертификаты толщины покрытия и план технического обслуживания, адаптированный к конкретным условиям эксплуатации. Такие меры значительно продлевают срок службы конструкции по сравнению с неокрашенным каркасом.
Вопрос
Как доставляются и монтируются тяжёлые рамы?
Ответ: Рамы покидают цех в виде готовых подсборок — нарезанных, сваренных и покрытых защитным слоем; кромки упакованы для защиты при транспортировке. На стройплощадке бригады крепят колонны к фундаментам болтами, поднимают стропильные фермы с помощью портальной рамы и устанавливают раскрепление до монтажа обшивки. Полностью болтовые соединения класса прочности 10.9S позволяют бригадам быстро собирать конструкцию без сварки на месте. Точность геометрических размеров, достигнутая при изготовлении, определяет, пройдут ли болты при первом попытке без затруднений. Заранее спланированная последовательность подъёма и сертифицированные анкерные болты обеспечивают точное выравнивание и безопасность конструкции на всех этапах до сдачи объекта.
Вопрос
Почему необходимо подтвердить сертификаты перед размещением заказа?
Ответ: Сертификаты подтверждают, что производитель контролирует процессы сварки, материалы и прослеживаемость, а не полагается на обещания. Стандарты EN 1090 и ISO 3834 регулируют исполнение работ и качество сварных соединений, тогда как ISO 9001 определяет требования к системе менеджмента, обеспечивающей выпуск каждой партии продукции. Маркировка CE свидетельствует о соответствии требованиям европейского рынка. Запрос сертификатов поставщика материалов, протоколов технологических процессов и перечня ранее выполненных проектов позволяет выявить слабые производственные мощности ещё до начала резки стали. Проверенные документы снижают риск возникновения скрытых дефектов, которые могут проявиться только после прибытия каркаса на строительную площадку.

 EN