 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

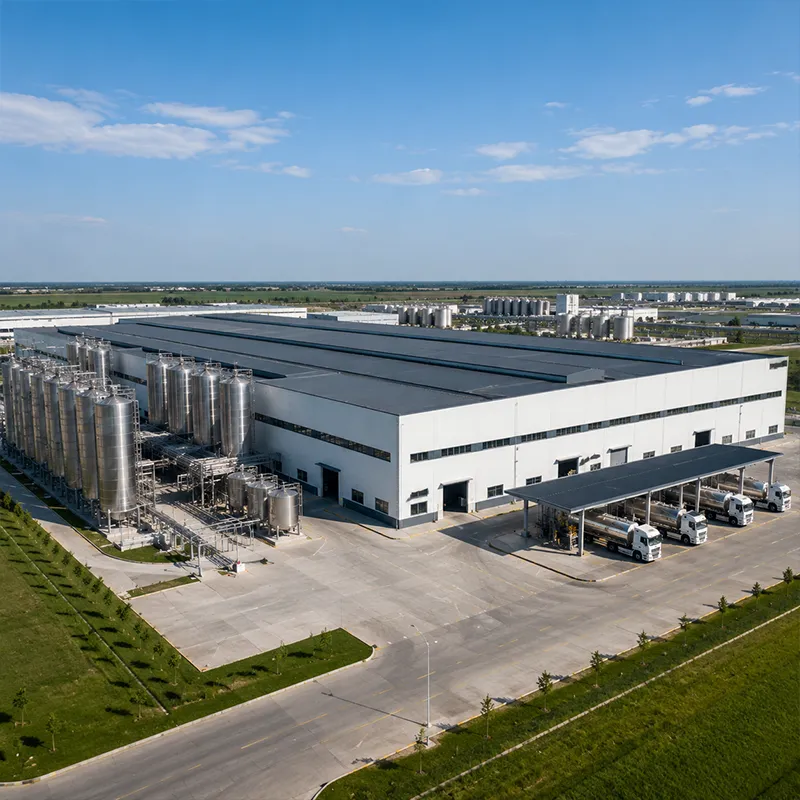
Egy sikeres gyár építése a helyszín felmérésével és a termelési folyamatok alapos elemzésével kezdődik. A talaj teherbíró képessége, a talajvíz szintje és a nehéz teherautók hozzáférésének lehetősége formálja az alapozási terveket és a belső gyári elrendezést. Egy szenyang-i gabonatároló projektben a megrendelő eredetileg alábecsülte a kiszerelési mennyiséget; a folyamatok korai leképezése feltárta a szélesebb teherautó-kifutópálya és egy egyenes vonalú fogadóvonal szükségességét, amelyet a gyári épület később hibamentesen megvalósított átalakítás nélkül. A folyamat újraértékelése a tervezés lezárása előtt – mielőtt a telepítési terület végleges méreteit meghatározták – időt és szerkezeti acélt is megtakarított.
A tiszta fesztávok, a daruk teherbírása és a jövőbeli bővítés határozza meg az acéltonnázást és az oszlophálózatot a gyárépületben. Egy gépgyárnak gyakran szüksége van 50 tonnás felüljárós darura, míg egy logisztikai központ a keresztdokkolási dokkokra helyezi a hangsúlyt, nem a nagy pontszerű terhelésekre. A terhelési esetek korai meghatározása megakadályozza a drága módosításokat a gyártás során, és realisztikus költségvetést biztosít. Egy egyszerű költségmodell, amely összekapcsolja a fesztávot, a hajtási távolságot és a burkolatot, segít a tulajdonosoknak összehasonlítani az előre gyártott megoldásokat a tőkelekötés előtt. A tulajdonosoknak továbbá számolniuk kell a szigetelés költségével is, például 150 mm-es PIR panelekkel, amelyek csökkentik a fűtési igényt. Egy fenntartott bővítési hajtás az egyik homlokzaton olcsóvá teszi a jövőbeli növekedést.
Az előre gyártott épületek portálkereteket használnak nagy, oszlopfmentes terek áthidalására minimális belső oszlopokkal. A végeselemes analízis (FEA) ellenőrzi az elmozdulást, a fáradást és a csatlakozási erőket szél-, hó- és daru-terhek hatására. Egy jól optimalizált PEB csökkenti az acél tömegét, miközben évtizedekig biztonságos működést garantál az üzemépület számára. Az anyaghatékonyság továbbá csökkenti az alapozási reakciókat, így csökkennek a földmunkák méretei. A tervezők a gerenda mélységét, a merevítéseket és a félemeleti terheléseket úgy igazítják, hogy egyaránt megfeleljenek az AISC és az MBMA irányelvekben meghatározott használhatósági és szilárdsági határoknak. Az EN 1090 szerinti végrehajtási osztály szabja meg az hegesztett kapcsolatok ellenőrzésének és dokumentálásának szintjét, így a minőség már a tervezés során beépül, nem később kerül hozzáadásra.
A helyi építésügyi hatóságok az IBC szabályzatot vagy regionális kódokat, valamint az OSHA előírásait alkalmazzák a helyszíni biztonságra és a munkavállalók védelmére. A pecsételt rajzok, tűzbiztonsági számítások és energiahatárok benyújtása lerövidíti az értékelési folyamatot. A hatóságokkal való korai egyeztetés elkerüli a munkaszüneteltető parancsokat, amelyek késleltethetik az egész programot. Az EN 1090 szerinti CE-jelölés az európai piacon forgalmazott szerkezetekre vonatkozik, míg az ISO 9001 a szállított minden egyes alkatrész mögött álló minőségirányítási rendszert dokumentálja. Egy helyi módosításokat ismert engedélyezett mérnök bevonása biztosítja az engedélyezési folyamat előrejelezhetőségét. Egy előzetes kérelmezési találkozó a hatósággal lehetővé teszi a rejtett feltételek felmerülését a rajzok véglegesítése előtt.
Az acélminőség kiválasztása meghatározza az hegeszthetőséget, a szívósságot és a hosszú távú tartósságot. A Q355B és a Q355D jó hegeszthetőséget biztosít hideg éghajlaton; a Q355B-Z35 ellenáll a réteges repedésnek vastag csatlakozásoknál. A CNC plazma- és robotos hegesztés ismételhető, pontos vágásokat biztosít, amelyek gyorsítják a csavarozással történő szerelést később. A cinkbevonat vagy az üvegporos bevonat korrodíciót gátló hatással bír a gyártóépület számára nedves vagy vegyi anyagoknak kitett környezetben. A Z-irányban vizsgált lemez és a nagy szilárdságú 10.9S csavarok egy olyan kapcsolati stratégia részét képezik, amelyet az ellenőrzésre és nyomon követhetőségre terveztek. A gyári vágás szűkebb tűréseket tart fenn, mint a helyszíni munka, így a csavarlyukak a helyszínen illeszkednek anélkül, hogy fúrással kellene őket igazítani.
Az ISO 3834 szabvány a hegesztési eljárások minősítését és a felügyelők szakértelmét határozza meg; az EN 1090 szabályozza a szerkezeti acél EU-piacra történő forgalomba hozatalánál kötelező CE-jelölést. A robotos hegesztés és a dokumentált eljárások biztosítják a magas ismételhetőséget hosszú gyártási sorozatok során. A 10.9S osztályú nagy szilárdságú csavarok és teljes csavarozási kapcsolatok gyorsítják a szerelést és egyszerűsítik a jövőbeni ellenőrzéseket. Nyomon követhető anyagtanúsítványok – amelyeket az ISO 9001-s nyilvántartások támogatnak – kísérik minden szállított alkatrészt, így a megrendelő bármely projektfázisban ellenőrizheti az eredetet, az anyagminőséget és a vizsgálati eredményeket. A hegesztési térképek és vizsgálati jegyzőkönyvek a szállítmánnyal együtt kerülnek szállításra, így a szerelő biztonságban érzi magát, a megrendelő pedig karbantartási alapadatokkal rendelkezik.
Alapozás, csavarozási szerelés és burkolat
A gyártóüzemben készült vagy helyszínen öntött alapozások rögzítő csavarokat helyeznek el szigorú tűréshatárok között, így a oszlopok pontosan a megfelelő helyre kerülnek. A munkacsoportok tanúsított emelőkkel állítják fel az oszlopokat és a gerendákat, majd rögzítik a PIR szendvicspanel burkolatot, a tető lejtését és a vízelvezetést. A horganyzott C- és Z-profilos purlinok tartják a burkolatot, és egyenletesen osztják el a terheléseket. Egy tiszta, jól szekvenciált szerelési folyamat biztosítja a gyár épület időjárásállóságot, és megvédi a beépített berendezéseket a nedvességtől. Napi csavarmenet-ellenőrzések és függőlegességi ellenőrzések segítségével korai stádiumban észlelik az esetleges torzulásokat, mielőtt a következő fülke záródna. A daruszerkezetek sínjei szigorúbb igazítást igényelnek, ezért a felmérési ellenőrzés folyamatosan fut végig a folyosón, amíg a váz merevítésre nem kerül. Itt, a gyárépítés , e sorrendbeli diszciplína tartja a ipari épület ütemterv szerint és a megadott tűréshatárokon belül.
Mechanikai, villamos és végleges üzembe helyezés
Villanyszerelők, vízvezeték-szerelők és folyamatmérnökök csapatok vezetik be a szolgáltatásokat még az első gép beérkezése előtt. Az üzembe helyezés során ellenőrzik a darukat, a szellőzést, a tűzérzékelést és a terheléspróbákat a tervezési szándék alapján. Egy hiánypontokat felsoroló lista segítségével minden hibát kijavítanak, így a tulajdonos egy ellenőrzött gyár épület készen áll a gyártásra. Az üzemeltető személyzet képzése a burkolatról, a vízelvezetésről és a darukínálatokról zárja le az átadást. Az ISO 3834-es hegesztési dokumentációval és a tényleges kivitelezési rajzokkal a kezében a acél gyár szolgálatba lép egy világos karbantartási terv alapján. A dokumentált daru terhelési próbák és a megfigyelt tűzvédelmi és szellőzési ellenőrzések zárják le a megfelelőségi folyamatot az átadás előtt.
Egy szigorúan meghatározott sorrend – rövidített feladatmeghatározás, tervezés, engedélyezés, gyártás, felszerelés, üzembe helyezés – egy összetett ipari feladatot előre látható eredményre alakít át. A megfelelő acélminőség kiválasztása, a tanúsított hegesztés és a szabványoknak megfelelő tervezés biztosítja a gyárépület élettartamát és a benne dolgozó emberek biztonságát. A programot korán kell megtervezni, és minden szakaszt ellenőrizni kell, mielőtt a következő megkezdődik; így a kész acélgyár évtizedekig megbízható teljesítményt nyújt. Ez a szigorú szakmai diszciplína áll minden sikeres gyárépítési projekt és minden tartós ipari épület mögött.
Gyakran Ismételt Kérdések
Kérdés
Milyen engedélyek szükségesek egy acél gyár projekt megkezdése előtt?
Válasz: A jogosítványok szükségessége a hatásköröktől függően változhat, de gyakori példák a területhasználati engedély, az építési engedély, a tűzbiztonsági felülvizsgálat és az ökológiai engedélyezés. A hatóságok a pecsételt szerkezeti rajzokat – a gyár épület , az alapozási tervet és az energia burkolatot – az IBC vagy a helyi építési szabályzatokkal összevetik. Egy engedéllyel rendelkező mérnök korai bevonása és a teljes dokumentumcsomagok benyújtása csökkenti a módosítási körök számát. Az ellátási szerződések és a darus engedélyek is érvényesek lehetnek a telephelyen történő felállítás megkezdése előtt. A gyárépítés , az engedélyezés gyakran a leghosszabb, kontrollálhatatlan előkészítési időszak.
Kérdés
Mennyi ideig acél gyár mennyi ideig tart elvégezni?
Válasz: Az időkeret a mérettől, az engedélyektől és a gyártási várakozási időtől függ. Egy tipikus előre tervezett üzem esetében a fém szerkezet felállítása a véglegesített tervek után nyolc–tizennégy hét múlva kezdődik, míg a burkolat és a üzembe helyezés további hat–tíz hetet vesz igénybe. Az időjárás, az egyedi daru-rendszerek és a hatósági felülvizsgálat meghosszabbíthatja az ütemtervet. A korai feladatmeghatározás és a gyors engedélyezés biztosítja a program időben való végrehajtását. Bármely ipari épület , a kritikus útvonal általában az engedélyezésen és a gyártáson halad keresztül, nem magán a felállításon.
Kérdés
Melyik acélminőség alkalmas hideg éghajlati környezethez gyár épület ?
Válasz: A Q355D jól teljesít alacsony hőmérsékleten a javított ütőszilárdsága miatt, míg a Q355B-Z35 a réteges repedések megelőzését szolgálja nehéz hegesztett csatlakozásoknál. A Q420B magas szilárdságú elemekhez használatos, ahol a tömeg számít. A horganyzás vagy az üvegszemcsés bevonat korroziónállóságot biztosít nedves vagy vegyi anyagokkal terhelt helyeken. A végső választás a tervezési terhelésektől, az éghajlattól és a projekt számára jóváhagyott hegesztési eljárástól függ. Az acél gyár hideg éghajlati környezetben épített építmények esetében a minőség kiválasztása biztonsági döntés, nem pedig költségkérdés.
Kérdés
Elég erős-e egy előre gyártott épület nehéz daruk számára?
Válasz: Igen, ha a kapu-keret, az oszloprács és az alapozás méretezve van a daruterhelésre. A PEB rendszerek rendszeresen 50 tonnánál nagyobb emelődarukat is hordoznak mélyebb gerendák, merevített bokszok és megerősített darugerekek segítségével. A végeselemes analízis megerősíti az elmozdulást és a csatlakozási erőket. A darukapacitás korai meghatározása megakadályozza a drága szerkezeti módosításokat a gyártás megkezdése után. Bármilyen gyárépítés projekt, a daru adatokat rögzíteni kell a ipari épület terv véglegesítése előtt.
Kérdés
Hogyan kell egy befejezett acél gyár karbantartani?
Válasz: Évente, valamint nagyobb viharok után ellenőrizni kell a burkolatot, a csavarokat és a bevonatokat. A sérült cinkbevonatot vagy üvegporos bevonatot korrodálódás terjedése előtt ki kell javítani. Tartsa tisztán a lefolyókat, és ellenőrizze a darusínák igazítását. Egy dokumentált karbantartási terv – amelyet anyagtanúsítványok és kivitelezési rajzok támogatnak – meghosszabbítja a szolgálati életet, és évtizedekre szóló működés során védje a beruházást. Bármilyen gyár épület vagy ipari épület esetében ez a rutin a legolcsóbb hosszú távú védelem.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
