 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

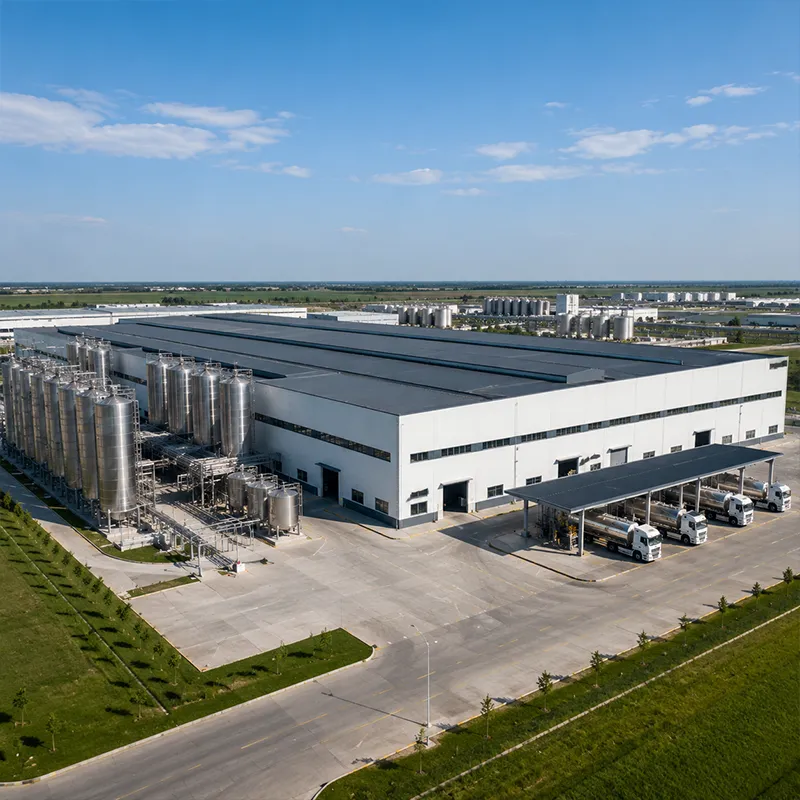
يبدأ المصنع الناجح بمسحٍ دقيق للموقع ونظرٍ متعمِّقٍ في كيفية سير عملية الإنتاج فعليًّا. وتؤثِّر قدرة التربة على التحمُّل ومستوى المياه الجوفية وإمكانية وصول الشاحنات الثقيلة في تصميم الأساسات وتخطيط التوزيع الداخلي للمصنع. ففي مشروع تخزين الحبوب في شنيانغ، قدَّر العميل في البداية حجم عمليات التفريغ تقديراً أقل من الواقع؛ لكن رسم خريطة سير العمل في مرحلة مبكرة كشف الحاجة إلى رصيف أوسع للشاحنات وخط استلام مستقيم، وقد حقَّق مبنى المصنع ذلك لاحقاً دون الحاجة إلى إعادة تنفيذ. وأدى مراجعة العملية قبل أن يتحجَّر التصميم النهائي للمنشأة إلى توفير كلٍّ من الوقت والصلب الإنشائي.
تُحدِّد أهداف الباعث الخالي، وقدرة الرافعة، والتوسُّع المستقبلي كمية الصلب المطلوبة وترتيب الأعمدة في مبنى المصنع. وغالبًا ما يحتاج مصنع الآلات إلى رافعة علوية سعة ٥٠ طنًا، بينما يركِّز مركز اللوجستيات على منصات التحميل/التفريغ العرضي بدلًا من الأحمال النقطية الثقيلة. ويمنع تحديد حالات التحميل مبكرًا إجراء تغييرات مكلفة أثناء التصنيع ويحافظ على واقعية الميزانية. ويساعد نموذج التكلفة البسيط الذي يربط بين الباعث والمسافة بين الجسور والغلاف الخارجي أصحاب المشاريع على مقارنة الخيارات المُهندَسة مسبقًا قبل تخصيص رأس المال. كما ينبغي لأصحاب المشاريع أيضًا تخصيص ميزانية للعزل مثل ألواح البولي إيزوسيانورات (PIR) بسماكة ١٥٠ مم، والتي تقلِّل من حمل التدفئة. ويُبقي ترك مساحة توسُّع محجوزة عند أحد الجوانب القائمة التوسُّع المستقبلي منخفض التكلفة.
تستخدم المباني المُصمَّمة مسبقًا إطارات بوابية لتغطية مسافات واسعة خالية من الأعمدة الداخلية. ويتحقق تحليل العناصر المحدودة (FEA) من الانحراف والتعب وقوى التوصيلات تحت تأثير أحمال الرياح والثلوج والرافعات. وتقلل المباني المُصمَّمة مسبقًا المُحسَّنة وزن الفولاذ مع الحفاظ على سلامة المبنى المصانع لعقودٍ عديدة من التشغيل. كما أن كفاءة استخدام المواد تخفض ردود أفعال الأساسات، مما يقلل أعمال الإنشاءات المدنية. ويوازن المصممون بين عمق العارضات وأجهزة التثبيت والأحمال المؤثرة على الطوابق المتوسطة لتحقيق متطلبات كلٍّ من قابلية الخدمة والمتانة وفق إرشادات المعهد الأمريكي لبناء الهياكل الفولاذية (AISC) والجمعية الأمريكية لمصنعي المباني المعدنية (MBMA). ويحدد مستوى تنفيذ التجميع وفق المعيار الأوروبي EN 1090 مستويات الفحص والتوثيق للمفاصل الملحومة، بحيث تُدمج الجودة في التصميم منذ البداية ولا تُضاف لاحقًا.
تطبّق إدارات المباني المحلية كود البناء الدولي (IBC) أو الشيفرات الإقليمية، بالإضافة إلى قواعد إدارة السلامة والصحة المهنية (OSHA) الخاصة بسلامة الموقع وحماية العاملين. ويُسرّع تقديم الرسومات المؤكدة بختم الجهة المختصة وحسابات السلامة من الحرائق والأغلفة الطاقية من عملية المراجعة. كما أن التنسيق المبكر مع الجهات الرقابية يجنب صدور أوامر وقف العمل التي تؤخّر البرنامج بأكمله. وينطبق وضع علامة CE وفق المعيار الأوروبي EN 1090 على الهياكل المُورَّدة إلى السوق الأوروبية، بينما يوثّق المعيار ISO 9001 نظام الجودة الذي يدعم كل مكوّن يتم تسليمه. ويسهم الاستعانة بمُهندس مرخّصٍ على دراية بالتعديلات المحلية في جعل عمليات الموافقة أكثر انتظاماً وقابلية للتنبؤ. كما أن عقد اجتماع تمهيدي مع الجهة المختصة قبل الانتهاء من الرسومات قد يكشف شروطاً خفية غير ظاهرة.
يؤثر اختيار درجة الفولاذ في قابلية اللحام، والمتانة، والمتانة الطويلة الأمد. وتتميَّز درجتا Q355B وQ355D بقابلية جيدة للحام في المناخات الباردة؛ بينما تقاوم صفيحة Q355B-Z35 التشقق الطبقي عند التقاء الوصلات السميكة. وتوفِّر عمليات القطع بالبلازما المُبرمَجة عدديًّا (CNC) واللحام الروبوتي قطعًا دقيقة وقابلة للتكرار، ما يُسرِّع تركيب العناصر بالمسامير في الموقع لاحقًا. وتُستخدم عملية الجلفنة أو الطلاء بالرقائق الزجاجية للتحكم في التآكل لمبنى المصنع في البيئات الرطبة أو ذات المحتوى الكيميائي العالي. أما الصفيح المُختبر في الاتجاه العمودي (Z-direction) والمسامير عالية القوة من الفئة 10.9S فهي تُكمِل استراتيجية الربط المصمَّمة خصيصًا لتسهيل الفحص وإمكانية التتبُّع. ويحقِّق القطع في الورشة تحملات أدق مقارنةً بالعمل الميداني، لذا تتطابق ثقوب المسامير بدقة في الموقع دون الحاجة إلى توسيعها.
يُعرِّف معيار الآيزو ٣٨٣٤ مؤهلات إجراءات اللحام وكفاءة المفتشين؛ بينما ينظِّم المعيار الأوروبي إن ١٠٩٠ وضع علامة السي إي على الهياكل الفولاذية المُسوَّقة في السوق الأوروبية. ويضمن اللحام الروبوتي والإجراءات الموثَّقة تكراراً عالياً خلال دورات الإنتاج الطويلة. وتُسرِّع البراغي عالية القوة من الصنف ١٠,٩S والوصلات المشدودة بالكامل عملية التجميع في الموقع وتبسِّط عمليات الفحص المستقبلية. وترافق كل مكوِّن مُسلَّم شهادات مواد قابلة للتتبع، مدعومة بسجلات معيار الآيزو ٩٠٠١، ليتمكَّن المالك من التحقق من أصل المكوِّن ودرجته ونتائج الاختبارات في أي مرحلة من مراحل المشروع. كما ترافق خرائط اللحام وسجلات الاختبارات الشحنة، مما يمنح فريق التجميع ثقةً أكبر، ويوفر للمالك أساساً لصيانة المنشأة.
الأساسات، والتجميع بالبراغي، والغلاف الخارجي
تُركَب الأساسات المسبقة الصنع أو المصبوبة في الموقع بحيث تُثبَّت البراغي التثبيتية بدقة عالية لضمان وضع الأعمدة في المواضع الصحيحة. ويقوم الطاقم برفع الأعمدة والعتلات باستخدام رافعات معتمدة، ثم يُثبَّت غلاف لوحة البولي إيزوسيانورات (PIR) المركبة، وميل السقف، ونظام تصريف المياه. وتقوم العوارض الفولاذية المجلفنة على شكل الحرفين C وZ بدعم الغطاء الخارجي وتوزيع الأحمال بشكل متساوٍ. ويضمن البناء المنظم والمتسلسل بيئة جافة وآمنة ضد عوامل الطقس، ما يحمي المعدات المركَّبة من الرطوبة. مبنى المصنع التفتيش اليومي على شد البراغي والتحقق من استقامة الأعمدة بالخيط المعلَّق يكشف أي انحراف قبل إغلاق الجناح التالي. أما عوارض مسار الرافعات فهي تتطلب دقة أعلى في المحاذاة، لذا تستمر عمليات المسح والقياس بدقة على طول الممر حتى يتم تثبيت الهيكل بدعائم ثابتة. وفي إنشاء المصنع هذا السياق المبنى الصناعي الانضباط في اتباع التسلسل هو ما يحافظ على التزام الجدول الزمني والمواصفات الدقيقة.
الأعمال الميكانيكية والكهربائية والتشغيل النهائي
يقوم الكهربائيون والسبّاكون وفرق العمليات بتوصيل الخدمات قبل نقل أول جهاز إلى المنشأة. ويتحقق التشغيل الأولي من صحة عمل الرافعات وأنظمة التهوية وكشف الحرائق واختبارات التحميل وفقاً لمتطلبات التصميم. وتُغلَق قائمة الملاحظات النهائية لتصحيح جميع العيوب، ليتسلم المالك منشأةً مُحقَّقةً ومُعتمدةً. مبنى المصنع جاهز للإنتاج. ويُكمل التسليم من خلال تدريب طاقم التشغيل على الغلاف الخارجي، وأنظمة التصريف، ومسارات الرافعات. وبوجود سجلات اللحام وفق المعيار الآيزو ٣٨٣٤ والرسومات التنفيذية في الحوزة، فإن مصنع فولاذي يدخل الخدمة وفق خطة صيانة واضحة. وتُغلق اختبارات حمولة الرافعات الموثَّقة والفحوصات المشهودة لأنظمة الإطفاء والتهوية حلقة الامتثال قبل التسليم.
إن اتِّباع تسلسل منضبط — يشمل الموجز، والتصميم، والتصاريح، والتصنيع، والتركيب، والتشغيل التجريبي — يحوِّل مهمة صناعية معقَّدة إلى نتيجة متوقَّعة. واختيار درجة الفولاذ المناسبة، واللحام المعتمَد، والتصميم المتوافق مع الشروط القياسية، كلُّ ذلك يحمي عمر المبنى المصانع وسلامة العاملين فيه. وعليه، يجب التخطيط للبرنامج مبكِّرًا والتحقق من كل مرحلة قبل الانتقال إلى المرحلة التالية، ليقدِّم المبنى المصانع الفولاذي النهائي أداءً موثوقًا به لعقودٍ عديدة. وهذه هي الانضباطية الأساسية وراء كل مشروع ناجح لإنشاء المصانع وكل مبنى صناعي دائم.
الأسئلة المتكررة
سؤال
ما التصاريح المطلوبة قبل أن يبدأ مشروع مصنع فولاذي ؟
إجابة: تتفاوت متطلبات التصاريح حسب الاختصاص القضائي، لكنها تشمل عادةً موافقة التخطيط العمراني، وتصاريح البناء، ومراجعة السلامة من الحرائق، والموافقة البيئية. وتقوم الجهات المختصة بمراجعة الرسومات الإنشائية المؤكدة للـ مبنى المصنع ، ومخططات الأساس، والغلاف العازل للطاقة، وفقًا لمعايير كود البناء الدولي (IBC) أو القوانين المحلية. ويقلل الاستعانة بهندسي معتمد منذ مراحل مبكرة وتقديم حزم كاملة من المستندات من عدد مرات المراجعة. وقد تنطبق أيضًا اتفاقيات المرافق وتصاريح الرافعات قبل بدء عمليات التركيب في الموقع. وفي إنشاء المصنع ، يُعد الحصول على التصاريح أطول بندٍ غير خاضع للتحكم في الجدول الزمني.
سؤال
كم تدوم مدة مصنع فولاذي كم من الوقت يستغرق إنجازه؟
إجابة: يعتمد الجدول الزمني على الحجم وسرعة إصدار التصاريح وعدد الطلبات المتراكمة في مرحلة التصنيع. فعادةً ما تصل محطة مسبقة الهندسة إلى مرحلة تركيب الهيكل الفولاذي خلال ثمانية إلى أربعة عشر أسبوعًا بعد الانتهاء من التصميم، ثم تضاف ستة إلى عشرة أسابيع لإنهاء الأغلفة الخارجية وتشغيل المنشأة. ويمكن أن تؤدي الظروف الجوية، وأنظمة الرافعات المخصصة، ومدة مراجعة الجهات المختصة إلى تمديد الجدول الزمني. أما التثبيت المبكر للمتطلبات التفصيلية وتسريع إجراءات التصاريح فيحافظان على سير المشروع وفق الجدول المحدد. ولأي المبنى الصناعي ، فإن المسار الحرج يمر عادةً عبر مرحلتي التصاريح والتصنيع، وليس عبر مرحلة التركيب ذاتها.
سؤال
أي درجة من الفولاذ مناسبة للمناطق الباردة؟ مبنى المصنع ?
إجابة: تؤدي درجة الفولاذ Q355D أداءً جيدًا في درجات الحرارة المنخفضة بفضل تحسُّن مقاومتها للصدمات، بينما تتحكم درجة Q355B-Z35 في التشقق الطبقي في الوصلات الملحومة الثقيلة. وتُستخدم درجة Q420B في العناصر ذات القوة العالية حيث يكتسب الوزن أهمية بالغة. ويُضاف إلى الهيكل طلاء غمسي بالزنك أو طلاء رقائقي من الزجاج لتعزيز مقاومته للتآكل في المواقع الرطبة أو المعرضة للمواد الكيميائية. ويتم الاختيار النهائي وفقًا لأحمال التصميم والمناخ وإجراءات اللحام المعتمدة للمشروع. وفي مصنع فولاذي المباني المُصنَّعة مسبقًا المُنشأة في المناطق الباردة، يُعد اختيار درجة الفولاذ قرارًا أمنيًّا لا مجرد تفصيلٍ تكلفي.
سؤال
هل المبنى المُصنَّع مسبقًا قويٌّ بما يكفي لاستيعاب الرافعات الثقيلة؟
إجابة: نعم، شريطة أن تكون الإطار البوابي وشبكة الأعمدة والأساسات مُصمَّمة لتحمل حالة التحميل الناتجة عن الرافعة. وتقوم أنظمة المباني المُصنَّعة مسبقًا عادةً بحمل رافعات علوية تتجاوز سعتها ٥٠ طنًا باستخدام عوارض أعمق وأجنحة مُثبَّتة بأبراج داعمة وعوارض رافعات معزَّزة. ويؤكد التحليل باستخدام العناصر المحدودة انحراف الهيكل وقوى الوصلات. ويمنع تحديد سعة الرافعة مبكرًا إدخال تعديلات هيكلية مكلفة بعد بدء مرحلة التصنيع. إنشاء المصنع المشروع، يجب تصحيح بيانات الرافعة قبل المبنى الصناعي الهيكل نهائياً.
سؤال
كيف ينبغي صيانة مصنع فولاذي ؟
إجابة: افحص الغلاف والبراغي والطلاءات سنويًّا وبعد العواصف الكبرى. أعد طلاء المناطق التالفة من الطبقة المجلفنة أو طبقة الزجاج المفلَّك قبل أن ينتشر التآكل. حافظ على وضوح فتحات التصريف وتفقَّد مسارات الرافعة للتأكد من انتظامها. وتُطيل خطة الصيانة الموثَّقة، المدعومة بشهادات المواد والرسومات التنفيذية، عمر الخدمة وتحمي الاستثمار على مدى عقود من التشغيل. ولأي مبنى المصنع أو المبنى الصناعي ، تُعَدُّ هذه الإجراءات الروتينية أرخص وسيلة للحماية على المدى الطويل.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
