 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

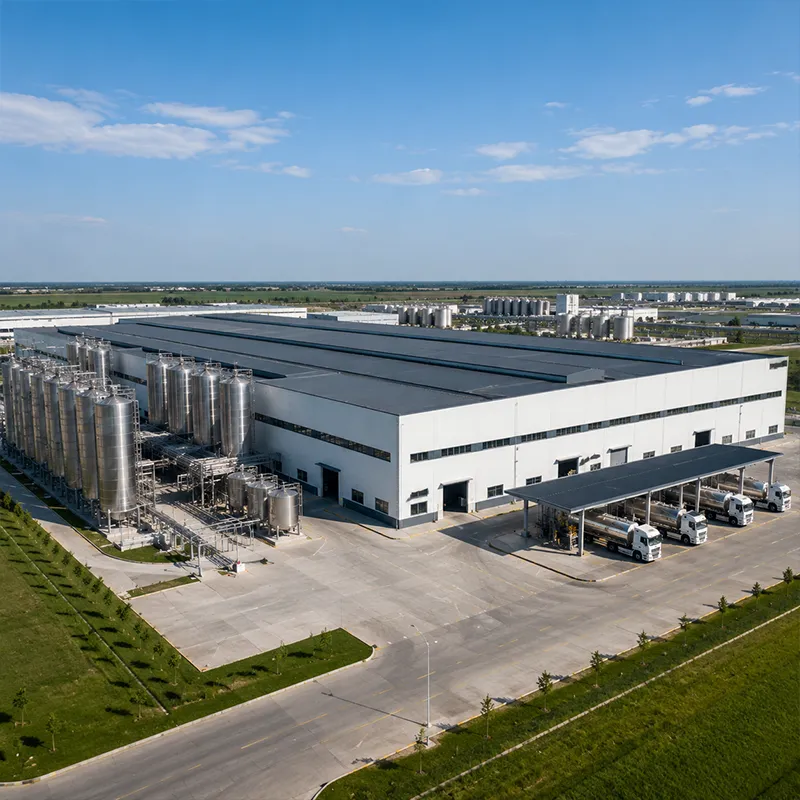
成功する工場は、まず敷地の調査と、実際にどのように生産が行われるかを深く検討することから始まります。地盤の支持力、地下水位、大型トラックの出入りの可否といった要素が、基礎設計および工場内のレイアウトに影響を与えます。瀋陽市の穀物貯蔵プロジェクトでは、クライアントが当初、荷卸し量を過小評価していました。しかし、生産フローを早期に可視化した結果、より広いトラック待機エリアと直線型の受入ラインが必要であることが明らかになり、その後の工場建屋設計でこれらを反映させることで、設計後の変更や手戻りを回避できました。設計が固まる前にプロセスを見直したことで、工期短縮と構造用鋼材の削減の両方が実現しました。
建屋のスパン目標、クレーンの荷重能力、将来的な拡張計画が、鋼材の使用量および柱間隔を左右します。機械工場では、50トン級の天井クレーンが必要となることが多く、一方で物流センターでは、局所的な重荷重よりもクロスドッキングベイの確保が優先されます。荷重条件を早期に設定しておくことで、製造段階での高額な設計変更を防ぎ、予算の現実性を維持できます。スパン長、ベイ間隔、外装材のコストを連動させた簡易コストモデルを用いることで、投資決定前にプレエンジニアード構造の選択肢を比較検討できます。また、所有者は、加熱負荷を低減するための断熱材(例:150 mm厚ポリイソシアヌレート[PIR]パネル)の費用も予算に含めておく必要があります。片側のギャブル端に拡張用ベイをあらかじめ確保しておけば、将来的な増設工事のコストを抑えることができます。
プレエンジニアード・ビルディング(PEB)では、内部の柱を最小限に抑えながら広い無柱空間を実現するために、ポータルフレームが採用されます。有限要素解析(FEA)により、風荷重、積雪荷重、クレーン荷重などの作用下における変形(ドリフト)、疲労、接合部への力が検証されます。最適化されたPEB設計は、工場建物を数十年にわたり安全に運用できるよう保証しつつ、鋼材の使用量を削減します。材料効率の向上は、基礎への反力も低減させ、土木工事の規模縮小にもつながります。設計者は、ラフターの断面深さ、ブレース配置、メザニンの荷重などを調整し、AISCおよびMBMAの指針で定められた使用性限界と強度限界の両方を満たすよう配慮します。EN 1090に基づく施工等級(Execution Class)は、溶接継手に対する検査および文書化のレベルを規定しており、品質は後から付加されるものではなく、設計段階から組み込まれます。
地元の建築当局は、IBCまたは地域の建築基準に加え、作業現場の安全および労働者保護に関するOSHA規則を適用します。押印済み設計図面、防火計算書、断熱性能(エネルギー・エンベロープ)関連資料を提出することで、審査期間を短縮できます。また、早期から当局と調整を行うことで、工事中止命令(ストップ・ワーク・オーダー)による全体スケジュールの遅延を未然に防げます。欧州市場向け構造物にはEN 1090に基づくCEマーク付与が義務付けられており、各納入部材の品質保証体制はISO 9001で文書化されます。さらに、当地の改正条項に精通した登録技術者(有資格エンジニア)を起用することで、承認プロセスの予測可能性が高まります。また、申請前の事前協議(プレ・アプリケーション・ミーティング)を通じて、設計図面の最終確定前に潜在的な制約条件を明らかにすることも可能です。
鋼材のグレード選定は、溶接性、靭性、長期耐久性を左右します。寒冷地での溶接性に優れたQ355BおよびQ355D、厚手部材が接合される箇所で層状破断を抑制するQ355B-Z35を採用しています。CNCプラズマ切断およびロボット溶接により、再現性・精度の高い切断を実現し、後工程のボルト締めによる現場組立を迅速化します。湿潤または化学薬品環境下にある工場建屋では、亜鉛メッキまたはガラスフレーク塗装により腐食を制御します。Z方向試験済み鋼板および高強度10.9Sボルトを用いることで、検査・トレーサビリティを重視した接合戦略を構築しています。工場内での切断は現場作業よりも公差が厳密であるため、現場でのボルト穴の位置ずれが生じず、リーミング作業を不要とします。
ISO 3834は溶接手順の資格認定および検査員の能力を規定しており、EN 1090はEU市場に投入される構造用鋼材のCEマーク表示を規制しています。ロボット溶接と文書化された手順により、長期間にわたる量産においても再現性が高く維持されます。10.9S級高強度ボルトおよび完全なボルト締結方式により、現場での組立作業が迅速化され、将来的な点検も簡素化されます。ISO 9001に基づく記録で裏付けられたトレーサビリティのある材質証明書は、納入されるすべての部品に添付され、オーナーがプロジェクトの任意の段階で原材料の出所、鋼種、試験結果を確認できるようになります。溶接マップおよび試験記録も出荷物とともに提供されるため、現場組立担当者は安心して作業でき、オーナーは今後の保守管理の基礎資料を得ることができます。
基礎工事、ボルト締結による組立および外装工事
プレキャストまたは現場打ちの基礎にアンカーボルトを高精度で設置し、柱が正確な位置に立つようにします。作業員は認定されたリフトを使って柱とラフターを立て、その後、PIRサンドイッチパネルによる外装、屋根勾配、排水設備を施工します。亜鉛メッキC形・Z形パウリンが外装材を支持し、荷重を均等に分散させます。明確で段階的な建方作業により、 工場の建物 雨漏り防止を迅速に実現し、既に設置済みの機器類を湿気から守ります。ボルトの締め付けトルクは毎日点検し、鉛直線による垂直確認も行い、次のベイの閉口前にずれを検出して修正します。クレーン走行梁にはより厳格な位置精度が求められるため、フレームが補剛されるまで、通路に沿って常時測量管理を行います。このように、 工場建設 では、こうした工程順序の徹底こそが、 工業用建物 工期および公差管理を確実に達成する鍵となります。
機械・電気設備および最終据付調整
電気工事担当者、配管工、プロセスチームが、最初の機械搬入前に各種設備配線・配管を施工します。据付調整(コミッショニング)では、クレーン、換気設備、火災探知設備および負荷試験を設計仕様に基づき検証します。不具合一覧表(パンチリスト)により欠陥を確実に是正し、所有者が検収可能な状態で引き渡します。 工場の建物 量産準備完了。外装、排水設備、クレーンレールに関する作業員へのトレーニングを実施し、引渡しが完了します。ISO 3834に基づく溶接記録および実設図面を取得済みです。 鉄鋼工場 明確な保守計画の下で、本設備は運用を開始します。クレーンの荷重試験記録および火災・換気に関する立会検査記録が整い、引渡し前のコンプライアンス確認が完了します。
短い期間での briefing(着手机構説明)、設計、許認可取得、製造、据付、試運転という厳密な工程順序により、複雑な産業用建設工事を予測可能な成果へと変えることができます。適切な鋼材グレードの選定、認定溶接の実施、規格に準拠した設計は、工場建屋の耐久性と、その中で働く人々の安全を守ります。工期計画は早期に立案し、各工程の完了を次工程着手前に必ず確認してください。こうして完成する鋼構造工場建屋は、数十年にわたり信頼性の高い性能を発揮します。これは、すべての成功した工場建設プロジェクトおよび耐久性のある産業用建物の根幹となる基本姿勢です。
よくあるご質問
質問
どの許認可を取得する必要がありますか? 鉄鋼工場 工事
Answer:<br> 許認可の要件は管轄区域によって異なりますが、一般的には用途地域指定の承認、建築確認申請、消防法に基づく審査、および環境影響評価の完了が求められます。当局は、IBC(国際建築基準)または当該地域の建築基準に照らして、押印済みの構造計算書および図面、基礎図、断熱外皮(エネルギー・エンベロープ)の適合性を審査します。また、設計初期段階から登録技術者(一級建築士など)を関与させ、申請書類を一括して提出することで、修正回数を削減できます。さらに、現場での建機(クレーン)の設置や電力・ガスなどの公益事業者との接続契約に伴う協議・承認も、建方工事着工前に必要となる場合があります。 工場の建物 特に 工場建設 では、許認可取得が、工期管理上最も不確実で長期化しやすい工程となります。
質問
保冷バッグの 鉄鋼工場 どれくらいの期間が必要ですか?
Answer:<br> 工期は建物規模、許認可取得の所要時間、および製造工場の受注状況に大きく左右されます。一般的なプレハブ型工場の場合、設計完了後、鋼構造部材の現場据付(建方)までに8~14週間、その後、外装工事および試運転・引渡しまでさらに6~10週間程度かかります。ただし、天候、特殊なクレーン設備の導入、あるいは行政機関による審査期間の延長などにより、計画が遅れる可能性があります。そのため、設計仕様の早期確定と迅速な許認可取得が、全体スケジュールのキーポイントとなります。なお、どのような 工業用建物 プロジェクトにおいても、クリティカル・パス(最長所要経路)は、建方工事そのものではなく、むしろ許認可取得および部材製造に集中しています。
質問
寒冷地に適した鋼材の規格はどれですか? 工場の建物 ?
Answer:<br> Q355Dは低温域での衝撃吸収性が向上しており、低温環境下でも優れた性能を発揮します。一方、Q355B-Z35は厚手溶接継手における層状破断を抑制します。Q420Bは重量制約が重要な高強度部材に用いられます。湿潤または化学薬品にさらされる環境では、亜鉛めっきやガラスフレーク塗装により耐食性を高めます。最終的な規格選定は、設計荷重、気候条件、および当該プロジェクトで承認された溶接施工方法に基づきます。 鉄鋼工場 寒冷地向け建設において、鋼材規格の選定はコスト検討ではなく、安全性を確保するための重要な判断です。
質問
プレハブ構造(PEB)は、大型クレーンに対応できる十分な強度を有していますか?
Answer:<br> はい。ポータルフレーム、柱間隔、基礎がクレーン荷重を考慮して設計されていれば、問題ありません。PEBシステムでは、50トンを超える天井走行クレーンを支えるために、より深いラフター、補剛されたベイ、および補強されたクレーンガーダーを採用することが一般的です。有限要素解析(FEA)により、変形量(ドリフト)および接合部に作用する力が確認されます。クレーンの荷重能力を早期に明確にしておくことで、製造工程開始後の構造変更によるコスト増加を防げます。 工場建設 プロジェクトでは、クレーンのデータを 工業用建物 設計が確定する前
質問
完成した 鉄鋼工場 をどのように保守すべきか?
Answer:<br> 外装、ボルト、コーティングは年1回および大規模な暴風雨の後に点検してください。亜鉛メッキやグラスフレークコーティングに損傷が見られた場合は、腐食が広がる前に補修を行ってください。排水路は常に詰まりがないよう清掃し、クレーンレールのアライメントも定期的に確認してください。材質証明書および竣工図に基づいた文書化された保守計画を策定・実施することで、数十年にわたる運用期間中の耐用年数を延ばし、投資を確実に守ることができます。あらゆる 工場の建物 または 工業用建物 において、この日常的な保守が、長期的に最もコスト効率の高い保護手段です。






