 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

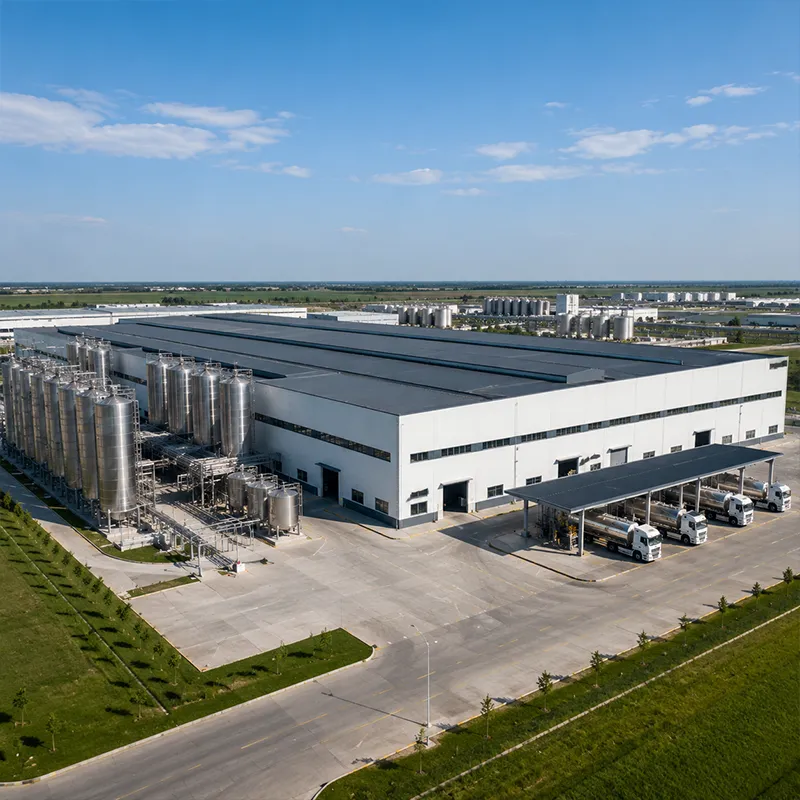
एक सफल संयंत्र की शुरुआत स्थल के सर्वेक्षण और उत्पादन प्रवाह के गहन विश्लेषण से होती है। मिट्टी की भार वहन क्षमता, भूजल स्तर और भारी ट्रकों के लिए पहुँच आधार डिज़ाइन और आंतरिक संयंत्र लेआउट को आकार देती हैं। शेन्यांग में एक अनाज भंडारण परियोजना में, ग्राहक ने प्रारंभ में अनलोडिंग मात्रा का कम अनुमान लगाया था; कार्यप्रवाह को शुरुआत में मैप करने से एक चौड़े ट्रक एप्रन और सीधी रेसिविंग लाइन की आवश्यकता स्पष्ट हुई, जिसे कारखाने की इमारत ने बाद में बिना किसी पुनर्कार्य के पूरा किया। डिज़ाइन के स्थायी होने से पहले प्रक्रिया की पुनर्विचार करने से समय और संरचनात्मक इस्पात दोनों की बचत हुई।
स्पैन के स्पष्ट लक्ष्य, क्रेन की क्षमता और भविष्य में विस्तार की आवश्यकता कारखाने की इमारत के स्टील के टन भार और स्तंभ ग्रिड को निर्धारित करती है। एक मशीनरी संयंत्र को अक्सर ५०-टन ओवरहेड क्रेन की आवश्यकता होती है, जबकि एक लॉजिस्टिक्स केंद्र भारी बिंदु भारों की तुलना में क्रॉस-डॉकिंग बे पर अधिक ध्यान केंद्रित करता है। भार के मामलों को शुरू में निर्धारित करने से निर्माण के दौरान महंगे परिवर्तनों को रोका जा सकता है और बजट को वास्तविक रखा जा सकता है। स्पैन, बे की दूरी और क्लैडिंग से जुड़ा एक सरल लागत मॉडल मालिकों को पूर्व-इंजीनियर्ड विकल्पों की तुलना करने में सहायता करता है, जिससे वे पूंजी के प्रतिबद्ध होने से पहले निर्णय ले सकते हैं। मालिकों को १५० मिमी PIR पैनल जैसे ऊष्मा-रोधन के लिए भी बजट बनाना चाहिए, जो गर्मी के भार को कम करते हैं। एक गैबल पर आरक्षित विस्तार बे भविष्य के विकास को सस्ता बनाए रखता है।
पूर्व-इंजीनियर्ड भवन पोर्टल फ्रेम का उपयोग करते हैं ताकि आंतरिक स्तंभों की न्यूनतम संख्या के साथ बड़ी स्पैन दूरियाँ तय की जा सकें। परिमित तत्व विश्लेषण (एफईए) हवा, बर्फ और क्रेन भारों के अधीन विस्थापन, क्लांटी और संयोजन बलों की जाँच करता है। एक सुव्यवस्थित पीईबी इस्पात के भार को कम करता है, जबकि कारखाने के भवन को दशकों तक सुरक्षित रखता है। सामग्री की दक्षता से नींव पर होने वाले प्रतिक्रिया बल भी कम हो जाते हैं, जिससे सिविल कार्यों की मात्रा घट जाती है। डिज़ाइनर राफ्टर की गहराई, ब्रेसिंग और मेज़ानीन भारों को संतुलित करते हैं ताकि एआईएससी और एमबीएमए के दिशानिर्देशों द्वारा निर्धारित सेवा क्षमता और सामर्थ्य सीमाओं को पूरा किया जा सके। ईएन 1090 के अंतर्गत निष्पादन वर्ग वेल्डेड जोड़ों के लिए निरीक्षण और दस्तावेज़ीकरण के स्तर को निर्धारित करता है, इसलिए गुणवत्ता को डिज़ाइन में ही शामिल किया जाता है, बाद में नहीं।
स्थानीय भवन विभाग आईबीसी या क्षेत्रीय कोड, और साइट सुरक्षा तथा कार्यकर्ता संरक्षण के लिए ओएसएचए के नियम लागू करते हैं। मुहर लगे चित्रों, अग्नि सुरक्षा गणनाओं और ऊर्जा आवरण का प्रस्तुतीकरण समीक्षा को त्वरित करता है। अधिकारियों के साथ प्रारंभिक समन्वय से पूरे कार्यक्रम को विलंबित करने वाले स्टॉप-वर्क आदेशों से बचा जा सकता है। यूरोपीय बाज़ार में स्थापित संरचनाओं के लिए ईएन 1090 के तहत सीई मार्किंग लागू होती है, जबकि आईएसओ 9001 प्रत्येक डिलीवर किए गए घटक के पीछे की गुणवत्ता प्रणाली का दस्तावेज़ीकरण करता है। स्थानीय संशोधनों से परिचित लाइसेंस प्राप्त इंजीनियर को शामिल करने से मंजूरियाँ भविष्यवाणी योग्य बनी रहती हैं। अधिकारिता के साथ पूर्व-आवेदन बैठक से चित्रों के अंतिम रूप देने से पहले छिपी हुई शर्तों का पता लगाया जा सकता है।
इस्पात के ग्रेड का चयन वेल्डिंग योग्यता, टफनेस और दीर्घकालिक स्थायित्व को निर्धारित करता है। शीत जलवायु में Q355B और Q355D अच्छी वेल्डिंग योग्यता प्रदान करते हैं; Q355B-Z35 मोटे जोड़ों के मिलने वाले स्थानों पर परतदार फटन (लैमेलर टियरिंग) का प्रतिरोध करता है। सीएनसी प्लाज्मा और रोबोटिक वेल्डिंग द्वारा दोहराए जा सकने वाले, सटीक कट बनाए जाते हैं, जिससे बाद में बोल्ट-अप एरेक्शन की गति बढ़ जाती है। आर्द्र या रासायनिक वातावरण में कारखाने की इमारत के लिए गैल्वनाइज़िंग या ग्लास-फ्लेक कोटिंग द्वारा संक्षारण को नियंत्रित किया जाता है। Z-दिशा परीक्षणित प्लेट और उच्च-शक्ति 10.9S बोल्ट्स निरीक्षण और ट्रेसैबिलिटी के लिए डिज़ाइन की गई जोड़ स्ट्रैटेजी को पूरा करते हैं। शॉप कटिंग फील्ड कार्य की तुलना में कड़े टॉलरेंस बनाए रखती है, इसलिए साइट पर बोल्ट के छेद साइट पर रीमिंग के बिना सटीक रूप से संरेखित हो जाते हैं।
आईएसओ ३८३४ वेल्डिंग प्रक्रिया के अर्हता मानक और निरीक्षक की योग्यता को परिभाषित करता है; ईएन १०९० यूरोपीय संघ के बाज़ार में स्थापित संरचनात्मक इस्पात के सीई अंकन को नियंत्रित करता है। रोबोटिक वेल्डिंग और दस्तावेज़ित प्रक्रियाएँ लंबी उत्पादन श्रृंखला में दोहराव की उच्च स्थिरता बनाए रखती हैं। १०.९एस उच्च-शक्ति बोल्ट और पूर्ण बोल्ट-अप कनेक्शन स्थापना को तीव्र करते हैं और भविष्य के निरीक्षण को सरल बनाते हैं। प्रत्येक डिलीवर किए गए घटक के साथ ट्रेसेबल सामग्री प्रमाणपत्र, जो आईएसओ ९००१ रिकॉर्ड्स द्वारा समर्थित हैं, भेजे जाते हैं, ताकि मालिक परियोजना के किसी भी चरण में उत्पत्ति, ग्रेड और परीक्षण परिणामों की पुष्टि कर सके। वेल्ड मैप और परीक्षण रिकॉर्ड्स शिपमेंट के साथ यात्रा करते हैं, जिससे स्थापना करने वाले को विश्वास और मालिक को रखरखाव के लिए आधारभूत जानकारी प्राप्त होती है।
फाउंडेशन, बोल्ट-अप स्थापना और एन्वलप
पूर्व-निर्मित या स्थान पर ढाले गए फाउंडेशन एंकर बोल्ट्स को कड़ी सहिष्णुता के साथ सेट करते हैं, ताकि कॉलम सही स्थान पर लग सकें। क्रू अधिकृत लिफ्ट्स के साथ कॉलम और राफ्टर्स को ऊपर उठाते हैं, फिर पीआईआर सैंडविच पैनल एनवेलप, छत का ढलान और जल निकासी को स्थापित करते हैं। गैल्वेनाइज़्ड सी एंड जेड परलिन्स क्लैडिंग को सहारा देते हैं और भार को समान रूप से वितरित करते हैं। एक साफ़, क्रमबद्ध उठान प्रक्रिया वातावरण को बाहर रखती है, जिससे स्थापित उपकरणों की नमी से रक्षा होती है। फैक्ट्री इमारत दैनिक बोल्ट-टेंशन जाँच और ऊर्ध्वाधर रेखा सत्यापन गलत संरेखण को अगले बे के बंद होने से पहले पकड़ लेते हैं। क्रेन रनवे बीम्स के लिए अधिक कड़ी संरेखण आवश्यकता होती है, इसलिए सर्वे नियंत्रण तब तक लगातार एयरल में चलता रहता है जब तक कि फ्रेम को ब्रेस नहीं कर दिया जाता। कारखाने में निर्माण इस अनुक्रम अनुशासन में, यही बात औद्योगिक इमारत कार्यक्रम और सहिष्णुता के अनुसार रखती है।
यांत्रिक, विद्युत और अंतिम आवंटन
विद्युतकार, प्लंबर और प्रक्रिया टीमें पहली मशीन के प्रवेश से पहले सेवाएँ चलाती हैं। आवंटन क्रेन, वेंटिलेशन, अग्नि संसूचन और भार परीक्षणों को डिज़ाइन के उद्देश्य के अनुसार सत्यापित करता है। एक पंच लिस्ट दोषों को बंद कर देती है, ताकि मालिक एक सत्यापित फैक्ट्री इमारत उत्पादन के लिए तैयार। आवरण, जल निकासी और क्रेन रेलों पर संचालन कर्मियों को प्रशिक्षित करने के बाद हस्तांतरण पूरा हो जाता है। आईएसओ 3834 वेल्डिंग रिकॉर्ड्स और असली ड्रॉइंग्स के साथ, इस्पात कारखाना एक स्पष्ट रखरखाव योजना के तहत सेवा में प्रवेश करता है। दस्तावेज़ीकृत क्रेन लोड परीक्षण और देखी गई अग्नि तथा वेंटिलेशन जाँचें हस्तांतरण से पहले अनुपालन चक्र को पूरा करती हैं।
एक अनुशासित क्रम—संक्षिप्त विवरण, डिज़ाइन, अनुमतियाँ, निर्माण, स्थापना, और चालू करना—एक जटिल औद्योगिक कार्य को भविष्य में भरोसेमंद परिणाम में बदल देता है। सही स्टील ग्रेड का चुनाव, प्रमाणित वेल्डिंग और कोड-अनुपालन वाला डिज़ाइन कारखाने की इमारत और उसमें काम करने वाले लोगों के जीवनकाल की रक्षा करता है। कार्यक्रम की शुरुआत में ही योजना बनाएँ और प्रत्येक चरण की पुष्टि अगले चरण से पहले कर लें, तो पूर्ण स्टील कारखाना दशकों तक विश्वसनीय प्रदर्शन प्रदान करेगा। यह प्रत्येक सफल कारखाना निर्माण परियोजना और प्रत्येक टिकाऊ औद्योगिक इमारत के पीछे का मूल अनुशासन है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न
किन अनुमतियों की आवश्यकता होती है, जो एक इस्पात कारखाना परियोजना की शुरुआत से पहले आवश्यक होती हैं?
उत्तर: अनुमतियाँ अधिकार क्षेत्र के आधार पर भिन्न होती हैं, लेकिन सामान्यतः ज़ोनिंग स्वीकृति, भवन अनुमतियाँ, अग्नि सुरक्षा समीक्षा और पर्यावरणीय मंजूरी शामिल होती हैं। अधिकारियों द्वारा IBC या स्थानीय कोड के अनुसार मुहरबद्ध संरचनात्मक आरेखों, फैक्ट्री इमारत , फाउंडेशन योजनाओं और ऊर्जा आवरणों की समीक्षा की जाती है। एक लाइसेंस प्राप्त इंजीनियर को शुरू में शामिल करना और पूर्ण पैकेज जमा करना संशोधन चक्रों को कम करता है। निर्माण स्थल पर उठाने के पहले उपयोगिता समझौतों और क्रेन अनुमतियों की भी आवश्यकता हो सकती है। कारखाने में निर्माण में, अनुमति प्राप्त करना अक्सर सबसे लंबा अनियंत्रित प्रमुख कार्य होता है।
प्रश्न
एक इस्पात कारखाना पूरा करने में कितना समय लगता है?
उत्तर: समय-सीमा आकार, अनुमतियों और निर्माण के पीछे लगे कार्यों पर निर्भर करती है। एक विशिष्ट पूर्व-इंजीनियर्ड संयंत्र के लिए, अंतिम डिज़ाइन के बाद आठ से चौदह सप्ताह के भीतर इस्पात उठान प्रारंभ हो जाता है, जबकि आवरण और चालू करने के लिए छह से दस सप्ताह अतिरिक्त लगते हैं। मौसम, विशिष्ट क्रेन प्रणालियाँ और अधिकारियों की समीक्षा समय-सीमा को बढ़ा सकती हैं। प्रारंभिक रूप से आवश्यकताओं को अंतिम रूप देना और त्वरित अनुमति प्रक्रिया कार्यक्रम को सही पथ पर रखती है। किसी भी औद्योगिक इमारत के लिए, महत्वपूर्ण पथ आमतौर पर अनुमतियों और निर्माण पर निर्भर करता है, उठान पर नहीं।
प्रश्न
कौन सा स्टील ग्रेड ठंडे क्षेत्र के लिए उपयुक्त है फैक्ट्री इमारत ?
उत्तर: कम तापमान पर Q355D बेहतर प्रदर्शन करता है, क्योंकि इसकी प्रभाव सहनशीलता में सुधार किया गया है, जबकि Q355B-Z35 भारी वेल्डेड जोड़ों में परतदार फटन (लैमेलर टियरिंग) को नियंत्रित करता है। Q420B उन उच्च-शक्ति वाले सदस्यों के लिए उपयुक्त है जहाँ भार महत्वपूर्ण हो। आर्द्र या रासायनिक वातावरण वाले स्थानों पर संक्षारण प्रतिरोध के लिए गैल्वनाइज़िंग या ग्लास-फ्लेक कोटिंग का उपयोग किया जाता है। अंतिम चयन प्रोजेक्ट के लिए अनुमोदित डिज़ाइन भार, जलवायु और वेल्डिंग प्रक्रिया के आधार पर किया जाता है। इस्पात कारखाना ठंडे क्षेत्रों के लिए निर्माण में, ग्रेड का चयन एक सुरक्षा निर्णय है, न कि कोई लागत संबंधित विवरण।
प्रश्न
क्या प्री-इंजीनियर्ड भवन भारी क्रेन के लिए पर्याप्त रूप से मज़बूत है?
उत्तर: हाँ, जब पोर्टल फ्रेम, कॉलम ग्रिड और फाउंडेशन को क्रेन भार के मामले के अनुसार आकार दिया गया हो। PEB प्रणालियाँ नियमित रूप से ५० टन से अधिक के ओवरहेड क्रेन को संभालती हैं, जिसके लिए गहरे राफ्टर्स, ब्रेस्ड बे और मज़बूत क्रेन गर्डर्स का उपयोग किया जाता है। परिमित तत्व विश्लेषण (फाइनाइट एलिमेंट एनालिसिस) विस्थापन (ड्रिफ्ट) और जोड़ बलों की पुष्टि करता है। क्रेन क्षमता की प्रारंभिक परिभाषा, निर्माण शुरू होने के बाद महंगे संरचनात्मक परिवर्तनों को रोकती है। किसी भी कारखाने में निर्माण परियोजना, क्रेन डेटा को इससे पहले तय करना आवश्यक है कि औद्योगिक इमारत डिज़ाइन को अंतिम रूप देने से पहले निश्चित करना आवश्यक है।
प्रश्न
एक पूर्ण इस्पात कारखाना कैसे बनाए रखा जाए?
उत्तर: वार्षिक रूप से आवरण, बोल्ट और कोटिंग्स की जाँच करें, और प्रमुख तूफानों के बाद भी। गैल्वनाइज़िंग या ग्लास-फ्लेक कोटिंग में हुए क्षति की मरम्मत तुरंत करें, ताकि संक्षारण फैलने से पहले ही रोका जा सके। निकास को साफ़ रखें और क्रेन रेल्स की संरेखण जाँच करते रहें। सामग्री प्रमाणपत्रों और अंतिम निर्माण आरेखों के साथ समर्थित एक दस्तावेज़ित रखरखाव योजना सेवा आयु को बढ़ाती है और दशकों तक चलने वाले संचालन के दौरान निवेश की रक्षा करती है। किसी भी फैक्ट्री इमारत या औद्योगिक इमारत , यह नियमित रखरखाव सबसे सस्ती दीर्घकालिक सुरक्षा है।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
