 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

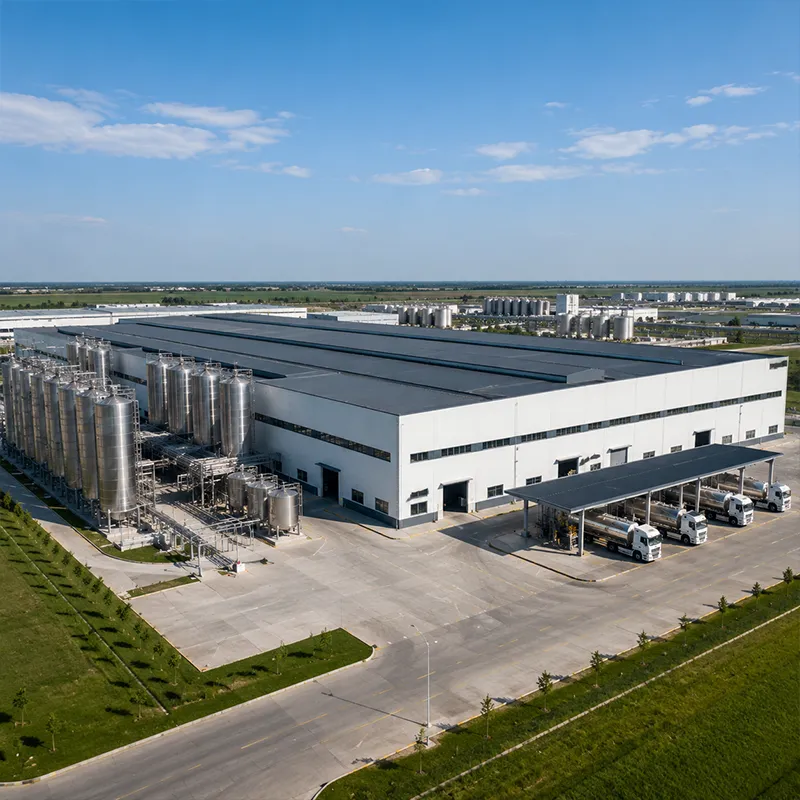
Başarılı bir tesis, arazi araştırmasıyla ve üretim sürecinin nasıl gerçekleştiğine dair derin bir incelemeyla başlar. Toprağın taşıma kapasitesi, yeraltı suyu seviyesi ve ağır kamyonlara erişim, temel tasarımını ve iç tesis düzenini şekillendirir. Şenyang'daki bir tahıl depolama projesinde müşteri, ilk olarak boşaltma hacmini hafife almıştı; iş akışının erken aşamada haritalanması, daha geniş bir kamyon apronu ve doğrusal bir mal kabul hattı ihtiyacını ortaya çıkardı ve fabrika binası bu gereksinimleri yeniden çalışmadan karşıladı. Tasarımın ayaklarını kazdıkları noktada süreçte tekrar gözden geçirilmesi, hem zamanı hem de yapısal çeliği tasarruf ettirdi.
Açık açıklık hedefleri, vinç kapasitesi ve gelecekteki genişleme, fabrika binasının çelik tonajını ve kolon ızgarasını belirler. Bir makine tesisi genellikle 50 tonluk bir köprü vinç gerektirirken, bir lojistik merkezi ağır nokta yüklerden ziyade çapraz yükleme dokları üzerinde odaklanır. Yük durumlarının erken belirlenmesi, imalat sırasında maliyetli değişiklikleri önler ve bütçeyi gerçekçi tutar. Açıklık, nizam aralığı ve kaplama arasında bağlantı kuran basit bir maliyet modeli, sahiplerin sermaye ayırma kararı vermeden önce önceden mühendislik yapılmış seçenekleri karşılaştırmalarına yardımcı olur. Sahipler ayrıca ısıtma yükünü azaltan 150 mm PIR paneller gibi yalıtım için de bütçe ayırmalıdır. Gelecekteki büyümenin maliyetini düşük tutmak için bir çatı ucunda bir genişleme nizamı ayrılmıştır.
Ön mühendislikli binalar, iç sütunları en aza indirerek büyük açıklıkları karşılamak için portal çerçeveler kullanır. Sonlu eleman analizi (FEA), rüzgâr, kar ve vinç yükleri altında yerdeğiştirme, yorulma ve bağlantı kuvvetlerini kontrol eder. İyi ayarlanmış bir PEB, fabrika binasını onlarca yıl boyunca güvenli tutarken çelik ağırlığını azaltır. Malzeme verimliliği aynı zamanda temel tepkilerini düşürür ve bu da inşaat işlerini kısaltır. Tasarımcılar, AISC ve MBMA yönergeleriyle belirlenen hizmet verme ve dayanım sınırlarını karşılayabilmek için saçak derinliğini, brakeleri ve mezzanin yüklerini dengeler. EN 1090’ye göre uygulama sınıfı, kaynaklı birleşimler için denetim ve belgelendirme düzeylerini belirler; böylece kalite daha sonra eklenmez, tasarım aşamasında zaten içerilir.
Yerel bina müdürlükleri, IBC veya bölgesel kodlara ve ayrıca saha güvenliği ile çalışan koruması için OSHA kurallarına uyarlar. Mühürlü çizimlerin, yangın güvenliği hesaplamalarının ve enerji kabuklarının sunulması incelemeyi kısaltır. Yetkililerle erken koordinasyon, tüm programı geciktirebilecek durdurma emirlerinden kaçınmaya yardımcı olur. Avrupa pazarına sunulan yapılar için EN 1090 kapsamında CE işareti zorunludur; ISO 9001 ise teslim edilen her bileşenin arkasındaki kalite sistemini belgeler. Yerel değişikliklere aşina bir yetkili mühendisle çalışmak, onay süreçlerini öngörülebilir kılar. Yetkiliyle yapılan ön başvuru toplantısı, çizimler nihai hâle gelmeden önce gizli koşulları ortaya çıkarabilir.
Çelik sınıfı seçimi, kaynaklanabilirliği, tokluğu ve uzun vadeli dayanıklılığı belirler. Q355B ve Q355D, soğuk iklimlerde iyi kaynaklanabilirlik sağlar; Q355B-Z35, kalın birleşimlerin birleştiği noktalarda tabakalı yırtılmaya karşı dirençlidir. CNC plazma ve robotik kaynak, daha sonra cıvatalı montajı hızlandıran, tekrarlanabilir ve doğru kesimler sunar. Galvanizleme veya cam pulu kaplama, nemli ya da kimyasal ortamlardaki fabrika binasında korozyonu kontrol eder. Z-yönünde test edilmiş levhalar ve yüksek mukavemetli 10.9S cıvatalar, denetim ve izlenebilirlik için tasarlanmış bir bağlantı stratejisini tamamlar. Atölyede yapılan kesimler, sahada yapılan işe kıyasla daha sıkı toleranslara sahiptir; bu nedenle delikler sahada açılırken genişletmeye gerek kalmaz.
ISO 3834, kaynak prosedürü nitelendirilmesini ve denetçi yeterliliğini tanımlar; EN 1090, AB pazarına sunulan yapısal çelik için CE işaretleme gerekliliklerini düzenler. Robotik kaynaklama ve belgelendirilmiş prosedürler, uzun üretim süreçleri boyunca yüksek tekrarlanabilirliği sağlar. 10.9S yüksek mukavemetli cıvatalar ve tam cıvatalı bağlantılar, montajı hızlandırır ve gelecekteki denetimleri kolaylaştırır. İzlenebilir malzeme sertifikaları, ISO 9001 kayıtlarıyla desteklenir ve her teslim edilen bileşenle birlikte verilir; böylece sahibi, projenin her aşamasında malzemenin kökenini, sınıfını ve test sonuçlarını doğrulayabilir. Kaynak haritaları ve test kayıtları sevkiyatla birlikte gönderilir; bu da montajcıya güven verir ve sahibiye bakım için bir temel oluşturur.
Temel, Cıvatalı Montaj ve Kapalı Yapı
Kolonların doğru konuma gelmesi için önceden dökülmüş veya yerinde dökülen temeller, ankraj cıvatalarını sıkı toleranslarla sabitler. Ekipmanlar, sertifikalı vinçlerle kolonları ve çatı kirişlerini kaldırır, ardından PIR sandviç panel kaplamayı, çatı eğimini ve drenajı sabitler. Galvanizli C ve Z profiller, kaplamayı destekler ve yükleri eşit şekilde dağıtır. Temiz ve sıralı bir montaj işlemi, fabrika binası hava geçirmezliğini hızlıca sağlar ve kurulu ekipmanları nemden korur. Günlük cıvata gerilimi kontrolleri ve düşeylik doğrulamaları, bir sonraki açıklığın kapatılmasından önce hizalama hatalarını tespit eder. Vinç ray kirişleri daha katı hizalama gerektirdiğinden, çerçeve brakelenene kadar ölçü kontrolü koridor boyunca sürekli olarak yapılır. Bu fabrika inşaatı sıralı çalışma disiplini, sanayi binaları takvimde ve tolerans sınırlarında kalmasını sağlar.
Mekanik, Elektrik ve Nihai Devreye Alma
Elektrikçiler, tesisatçılar ve süreç ekipleri, ilk makine yerleşmeden önce tesisat çalışmalarını tamamlar. Devreye alma işlemi, vinçleri, havalandırmayı, yangın algılama sistemini ve yük testlerini tasarım amacına uygun olarak doğrular. Bir eksiklik listesi (punch list), sahibin doğrulanmış bir tesisi kabul etmesini sağlamak için eksiklikleri giderir. fabrika binası üretim için hazır. Operasyon personelinin kaplama, drenaj ve vinç rayları konusunda eğitimiyle devir teslim tamamlanır. ISO 3834 kaynak kayıtları ve as-built çizimleri eldeyken, çelik fabrikası net bir bakım planı kapsamında hizmete girer. Belgelendirilmiş vinç yük testleri ile gözlemlenen yangın ve havalandırma kontrolleri, devir teslim öncesinde uyumluluk döngüsünü tamamlar.
Disiplinli bir sıralama—kısa tanım, tasarım, izinler, imalat, montaj, devreye alma—karmaşık bir endüstriyel işi öngörülebilir bir sonuca dönüştürür. Doğru çelik sınıfının seçilmesi, sertifikalı kaynak uygulamaları ve kodlara uygun tasarım, fabrika binasının ömrünü ve içinde çalışan kişilerin güvenliğini korur. Programı erken planlayın ve bir sonraki aşamaya geçmeden önce her aşamayı doğrulayın; böylece tamamlanan çelik fabrika, on yıllar boyunca güvenilir performans sunacaktır. Bu, her başarılı fabrika inşaat projesinin ve her dayanıklı endüstriyel binanın arkasındaki temel disiplindir.
Sıkça Sorulan Sorular
Soru
Hangi izinler bir çelik fabrikası projesine başlamadan önce gereklidir?
Cevap: İzin gereksinimleri bölgeye göre değişir; ancak genellikle imar onayı, inşaat izni, yangın güvenliği incelemesi ve çevre müsaadesi gibi izinler yaygındır. Yetkililer, IBC veya yerel kodlara uygunluğunu değerlendirmek amacıyla mühendis tarafından onaylı yapı çizimlerini, temel planlarını ve enerji zarflarını inceler. Yetkili bir mühendisle erken dönemden itibaren çalışmak ve eksiksiz dosyaları sunmak, revizyon turu sayısını azaltır. Şebeke anlaşmaları ve vinç izinleri de sahada montaj başlamadan önce geçerli olabilir. fabrika binası , izin süreci genellikle en uzun süreli ve kontrol edilemeyen öncelikli unsur olarak kabul edilir. fabrika inşaatı , izin süreci genellikle en uzun süreli ve kontrol edilemeyen öncelikli unsur olarak kabul edilir.
Soru
Bir çelik fabrikası tamamlamak ne kadar sürer?
Cevap: Zaman çizelgesi, tesisin büyüklüğüne, alınacak izinlere ve üretim sırasına bağlıdır. Tipik bir önceden mühendislik yapılmış tesis için, tamamlanmış bir tasarımın ardından çelik montajı sekiz ila on dört hafta içinde başlar; kaplama ve devreye alma işlemleri ise altı ila on hafta daha ekler. Hava koşulları, özel vinç sistemleri ve yetkililerin incelemesi zaman çizelgesini uzatabilir. Proje kapsamının erken dönemden itibaren netleştirilmesi ve hızlı izin alımı, programın takviminde kalmasını sağlar. Herhangi bir sanayi binaları , kritik yol genellikle izinler ve üretim aşamasından geçer; montaj işlemi kendisi değil.
Soru
Soğuk bölge için hangi çelik sınıfı uygundur fabrika binası ?
Cevap: Q355D, artmış darbe tokluğu sayesinde düşük sıcaklıklarda iyi performans gösterir; Q355B-Z35 ise ağır kaynaklı birleşimlerde tabakalı yırtılmayı kontrol eder. Q420B, ağırlığın önemli olduğu yüksek mukavemetli elemanlar için kullanılır. Galvanizleme veya cam pulu kaplama, nemli ya da kimyasal ortamlarda korozyon direnci sağlar. Nihai seçim, tasarım yükleri, iklim ve projeye onaylanan kaynak prosedürüne göre yapılır. Soğuk bölgelerdeki çelik fabrikası inşaatlarda sınıf seçimi, maliyet detayı değil, güvenlik kararıdır.
Soru
Ön mühendislikli bina, ağır vinçler için yeterince güçlü müdür?
Cevap: Evet, ancak portal çerçeve, kolon ağı ve temel, vinç yük durumuna göre boyutlandırılmış olmalıdır. PEB sistemleri, daha derin saçaklar, desteklenmiş açıklıklar ve güçlendirilmiş vinç kirişleri kullanarak düzenli olarak 50 tondan fazla olan üstten vinçleri taşır. Sonlu eleman analizi, yer değiştirmeyi ve birleşim kuvvetlerini doğrular. Vinç kapasitesinin erken tanımlanması, imalata başlandıktan sonra maliyetli yapısal değişiklikleri önler. Herhangi bir fabrika inşaatı proje, vinç verileri şunlardan önce düzeltilmelidir sanayi binaları tasarımı
Soru
Tamamlanmış bir çelik fabrikası nasıl bakımlı tutulmalıdır?
Cevap: Kılıfı, cıvataları ve kaplamaları yıllık olarak ve büyük fırtınalardan sonra denetleyin. Korozyon yayılmadan önce hasar gören galvaniz veya cam pulu kaplamayı tamamlayın. Drenajı açık tutun ve vinç raylarını hizalama açısından kontrol edin. Malzeme sertifikaları ve iş bitim çizimleriyle desteklenen belgelenmiş bir bakım planı, işletme ömrü boyunca kullanım süresini uzatır ve yatırımınızı korur. Herhangi bir fabrika binası veya sanayi binaları için bu rutin, uzun vadeli korumanın en ucuz yöntemidir.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
