 EN
Staalconstructies voor magazijn-werkplaatsen: ontwerp met dubbele functie
2026/10/26
Plan een staalconstructie voor een magazijn-werkplaats met slimmere zone-indeling, stroming, vrije hoogte, kraan, brandveiligheid en uitbreidingsmogelijkheden.

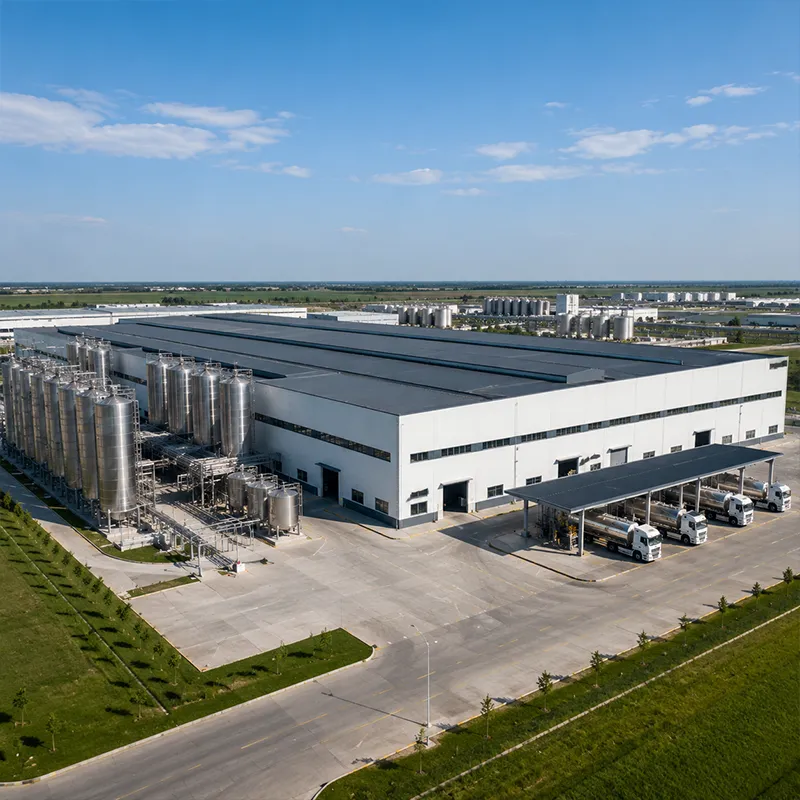
Een succesvolle fabriek begint met een onderzoek van het terrein en een diepgaande analyse van de werkelijke productiestroom. De draagkracht van de grond, het grondwaterniveau en de toegankelijkheid voor zwaar vrachtverkeer bepalen het ontwerp van de fundering en de interne indeling van de fabriek. Bij een graanopslagproject in Shenyang had de klant aanvankelijk het lossingsvolume onderschat; door de productiestroom vroegtijdig in kaart te brengen, bleek dat een breder vrachtwagenplatform en een rechte ontvangstlijn nodig waren, wat het fabrieksgebouw uiteindelijk zonder herwerkzaamheden realiseerde. Het opnieuw bekijken van het proces voordat het ontwerp de definitieve vorm kreeg, bespaarde zowel tijd als constructiestaal.
De overspanningsdoelen, de kraancapaciteit en de toekomstige uitbreiding bepalen de staaltonnage en de kolomafstand van het fabrieksgebouw. Een machinesfabriek heeft vaak een 50-ton bovenloopkraan nodig, terwijl een logistiekcentrum prioriteit geeft aan cross-docking-bay’s boven zware puntlasten. Het vaststellen van belastingsgevallen in een vroeg stadium voorkomt dure wijzigingen tijdens de fabricage en houdt de begroting realistisch. Een eenvoudig kostenmodel dat overspanning, baafstand en gevelbekleding koppelt, helpt eigenaren bij het vergelijken van prefab-constructieopties voordat er kapitaal wordt ingezet. Eigenaren moeten ook rekening houden met isolatiematerialen zoals 150 mm PIR-panelen, die de verwarmingsbelasting verminderen. Een gereserveerde uitbreidingsbay aan één gevelzijde maakt toekomstige groei goedkoop.
Vooraf ontworpen gebouwen maken gebruik van poortframes om grote vrijdragende afstanden te overspannen met een minimum aan interne kolommen. Eindige-elementanalyse (FEA) controleert verplaatsing, vermoeiing en verbindingkrachten onder wind-, sneeuw- en kraanbelastingen. Een goed afgesteld PEB-verdient stalen gewicht in terwijl het fabrieksgebouw veilig blijft voor decennia lang gebruik. Materiaalefficiëntie verlaagt ook de funderingsreacties, wat de civiele werken beperkt. Ontwerpers wegen de spantdiepte, verstijving en mezzaninebelastingen zodanig af dat zowel bruikbaarheids- als sterktegrenzen worden gehandhaafd volgens richtlijnen van AISC en MBMA. De uitvoeringsklasse volgens EN 1090 bepaalt de inspectie- en documentatieniveaus voor gelaste verbindingen, zodat kwaliteit vanaf het begin is ingebouwd, niet pas achteraf wordt toegevoegd.
Lokale bouwautoriteiten passen de IBC of regionale bouwvoorschriften toe, plus OSHA-regels voor veiligheid op de bouwplaats en bescherming van werknemers. Het indienen van gestempelde tekeningen, brandveiligheidsberekeningen en energieomhulsels versnelt de beoordeling. Vroegtijdige afstemming met de autoriteiten voorkomt stop-opdrachten die het gehele project vertragen. CE-markering volgens EN 1090 is van toepassing op constructies die op de Europese markt worden geplaatst, terwijl ISO 9001 het kwaliteitssysteem documenteert dat ten grondslag ligt aan elk geleverd onderdeel. Het betrekken van een erkend ingenieur die vertrouwd is met lokale wijzigingen zorgt voor voorspelbare goedkeuringen. Een voorafgaand aanvraagoverleg met de autoriteit kan verborgen voorwaarden aan het licht brengen voordat de tekeningen definitief zijn.
De keuze van staalkwaliteit bepaalt de lasbaarheid, taaiheid en langetermijn-duurzaamheid. Q355B en Q355D bieden goede lasbaarheid in koude klimaten; Q355B-Z35 weerstaat laagvlakse scheuring waar dikke verbindingen samenkomen. CNC-plasma- en robotlassen leveren herhaalbare, nauwkeurige sneden die de montage met bouten op de bouwplaats versnellen. Gegalvaniseerde of glasvlokcoating beheerst corrosie voor de fabriekshal in vochtige of chemische omgevingen. Plaatmateriaal met Z-richtingstest en hoogsterktebouten van klasse 10.9S vormen samen een verbindingstrategie die is gebaseerd op inspectie en traceerbaarheid. Snijden in de werkplaats houdt kleinere toleranties aan dan werk op locatie, zodat boutgaten op de bouwplaats zonder uitboren precies op elkaar aansluiten.
ISO 3834 definieert de kwalificatie van lasprocedures en de bekwaamheid van inspecteurs; EN 1090 regelt de CE-markering voor constructiestaal die op de EU-markt wordt geplaatst. Robotlassen en gedocumenteerde procedures waarborgen een hoge herhaalbaarheid tijdens lange productieruns. Hoogsterktebouten van klasse 10.9S en volledige boutverbindingen versnellen de montage en vereenvoudigen toekomstige inspecties. Traceerbare materiaalcertificaten, ondersteund door ISO 9001-registraties, gaan bij elk geleverd onderdeel mee, zodat de eigenaar oorsprong, kwaliteit en testresultaten op elk projectstadium kan verifiëren. Lasplannen en testrapporten reizen mee met de zending, wat de monteur vertrouwen geeft en de eigenaar een onderhoudsbasis biedt.
Fundering, boutmontage en omhulsel
Geprefabriceerde of ter plaatse gestorte funderingen plaatsen ankerbouten met hoge nauwkeurigheid, zodat kolommen exact op de juiste plek komen te staan. Ploegen hijsen kolommen en dakspanten met gecertificeerde hijsinstallaties en monteren vervolgens de PIR-sandwichpaneelomhulling, het dakhellingsprofiel en de afwatering. Gegalvaniseerde C- en Z-profielen ondersteunen de gevelbekleding en verdelen de belasting gelijkmatig. Een nette, gestructureerde montage zorgt ervoor dat de fabriek weerbestendigheid snel wordt bereikt, waardoor geïnstalleerde apparatuur wordt beschermd tegen vocht. Dagelijkse controle van boutspanning en verticale uitlijning met een schietlood detecteert uitwijkingen voordat de volgende travee wordt afgesloten. Voor kraanbaanbalken gelden strengere uitlijningsvereisten, dus wordt het meetcontroleproces continu langs het gangpad uitgevoerd totdat het frame is verstijfd. In fabrieksbouw , is deze gestructureerde werkwijze wat de bedrijfsgebouw op schema en binnen de toleranties houdt.
Mechanische, elektrische en definitieve inbedrijfstelling
Elektriciens, loodgieters en proces teams leggen leidingen en installaties aan voordat de eerste machine op locatie komt. Bij de inbedrijfstelling worden kranen, ventilatie, branddetectie en belastingstests gevalideerd op basis van het ontwerp. Een gebrekenlijst zorgt voor afhandeling van tekortkomingen, zodat de opdrachtgever een gevalideerde fabriek klaar voor productie. De opleiding van het operationele personeel over de gebouwschil, de afwatering en de hijsrails voltooit de overdracht. Met ISO 3834-lasregistraties en as-built-tekeningen in de hand, staalfabriek gaat de installatie in gebruik onder een duidelijk onderhoudsplan. Gedocumenteerde hijskrachttests voor de kraan en getuigebrand- en ventilatiecontroles sluiten de conformiteitscyclus af vóór de overdracht.
Een gestructureerde volgorde—korte briefing, ontwerp, vergunningen, fabricage, montage, inbedrijfstelling—verandert een complexe industriële opdracht in een voorspelbaar resultaat. Het kiezen van de juiste staalsoort, gecertificeerd lassen en een normconform ontwerp waarborgt de levensduur van het fabriekspand en de mensen die erbinnen werken. Plan het traject vroegtijdig en controleer elke fase voordat de volgende begint; dan levert de afgewerkte stalen fabriek gedurende decennia betrouwbare prestaties. Dit is de kern discipline achter elk succesvolle fabrieksbouwproject en elk duurzaam industrieel gebouw.
Veelgestelde vragen
Vraag
Welke vergunningen zijn vereist voordat een staalfabriek project van start gaat?
Antwoord: Vergunningen variëren per jurisdictie, maar omvatten vaak zoneringstoestemming, bouwvergunningen, brandveiligheidsbeoordeling en milieuverklaring. Autoriteiten beoordelen gestempelde constructietekeningen voor de fabriek , funderingsplannen en energieomhulsels aan de hand van de IBC of lokale bouwvoorschriften. Het vroegtijdig betrekken van een erkend ingenieur en het indienen van volledige documentatiepakketten vermindert het aantal herzieningsrondes. Overeenkomsten met nutsbedrijven en kraanvergunningen kunnen eveneens van toepassing zijn voordat de montage op locatie begint. In fabrieksbouw , is vergunningsverlening vaak het langst durende, niet-beheersbare voorwaardelijke item.
Vraag
Hoe lang blijft een staalfabriek duurt het om af te ronden?
Antwoord: De tijdsduur hangt af van de omvang, de vergunningen en de wachttijd voor fabricage. Een typische pre-geconstrueerde fabriek bereikt de staalconstructiemontage binnen acht tot veertien weken na een definitief ontwerp, terwijl de omsluiting en inbedrijfstelling nog eens zes tot tien weken vergen. Weeromstandigheden, speciale kraansystemen en autoriteitsbeoordelingen kunnen de planning vertragen. Een vroegtijdige definitieve vaststelling van de opdrachtomschrijving en snelle vergunningsverlening houden het project op schema. Voor elke bedrijfsgebouw , loopt het kritieke pad meestal via vergunningsverlening en fabricage, niet via de montage zelf.
Vraag
Welke staalkwaliteit is geschikt voor een koud gebied fabriek ?
Antwoord: Q355D presteert goed bij lage temperaturen dankzij verbeterde slagvastheid, terwijl Q355B-Z35 laagwaardige scheuring in zware gelaste verbindingen beheerst. Q420B wordt gebruikt voor hoogsterkte-elementen waar gewicht van belang is. Gegalvaniseerde of glasvlokcoating verleent corrosieweerstand op vochtige of chemische locaties. De uiteindelijke keuze volgt de ontwerplasten, het klimaat en de voor het project goedgekeurde lasprocedure. In staalfabriek bouwprojecten voor koude gebieden is de keuze van staalkwaliteit een veiligheidsbeslissing, niet een kostenkwestie.
Vraag
Is een geprefabriceerd gebouw sterk genoeg voor zware kranen?
Antwoord: Ja, mits het poortframe, de kolommenafstand en de fundering zijn uitgevoerd voor de kraanlastgevallen. PEB-systemen dragen regelmatig bovenloopkranen van meer dan 50 ton met diepere spanten, gesteunde traveeën en versterkte kraangordels. Eindige-elementanalyse bevestigt de horizontale verplaatsing en de krachten in de verbindingen. Een vroege definitie van de kraancapaciteit voorkomt kostbare structurele wijzigingen nadat de fabricage is begonnen. In elk fabrieksbouw project, de kraangegevens moeten worden vastgelegd voordat de bedrijfsgebouw ontwerp wordt afgerond.
Vraag
Hoe moet een voltooid staalfabriek worden onderhouden?
Antwoord: Inspecteer jaarlijks de behuizing, bouten en coatings, en ook na zware stormen. Breng beschadigde verzinklaag of glasvlokcoating bij voordat corrosie zich verspreidt. Houd de afvoer vrij en controleer de kraansporen op uitlijning. Een gedocumenteerd onderhoudsplan, ondersteund door materiaalcertificaten en as-built-tekeningen, verlengt de levensduur en beschermt de investering gedurende decennia van bedrijfsvoering. Voor elke fabriek of bedrijfsgebouw , is deze routine de goedkoopste langtermijnbescherming die beschikbaar is.

2026/10/26
Plan een staalconstructie voor een magazijn-werkplaats met slimmere zone-indeling, stroming, vrije hoogte, kraan, brandveiligheid en uitbreidingsmogelijkheden.

2026/10/26
Plan een stalen constructie voor koelopslag met isolatie, vochtregeling, thermische onderbrekingen, aansluitingen voor koelinstallaties en corrosiebestendige details.

2026/10/26
Plan een landbouwkundige stalen constructie die kan schalen van machineschuur tot opslag- en logistieke landbouwhub, met praktische ontwerp- en inkoopstappen.

2026/10/26
Plan een staalconstructie voor veeteelt met aandacht voor dierenwelzijn, corrosiebestendigheid, brandveiligheid en efficiënte beslissingen van ontwerp tot levering.

2026/10/26
Plan een stalen constructie voor vliegtuigen voor hangars en ondersteunende faciliteiten, met richtlijnen voor belastingen, corrosie, brandveiligheid, EN 1090 en leveringsmijlpalen.

2026/10/26
Kies een stalen constructie voor landbouwdoeleinden met praktische richtlijnen over belastingen, corrosie, naleving van voorschriften en planning van de levering.
