 EN
Varasto-työpaja-teräsrakenteet: kaksikäyttöinen suunnittelu
2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

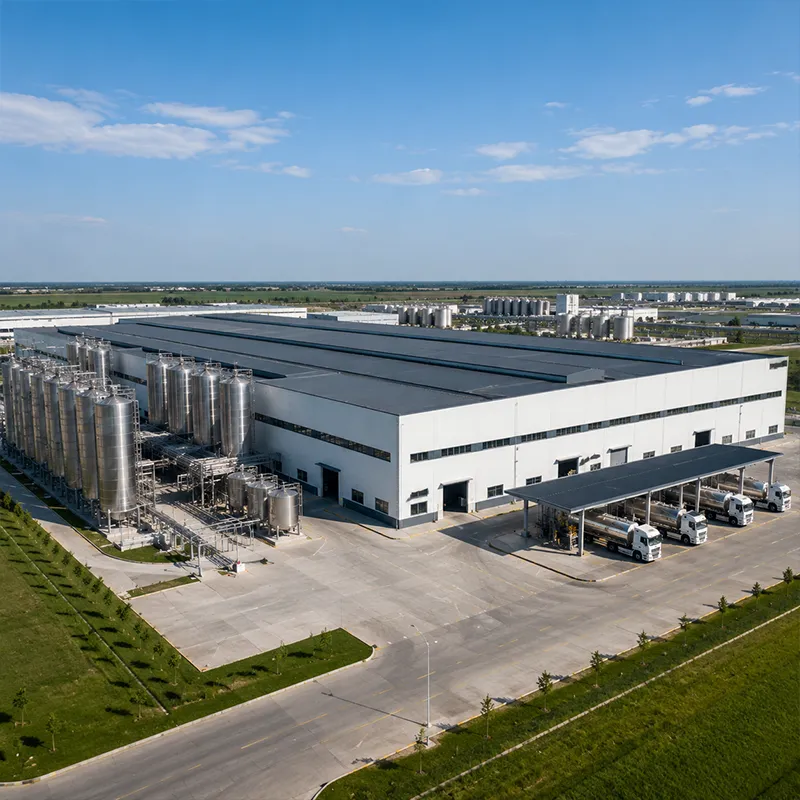
Onnistunut tehdas alkaa sijaintitutkimuksesta ja syvällisestä tarkastelusta siitä, kuinka tuotanto todellisuudessa etenee. Maaperän kantavuus, pohjaveden pinta ja raskaiden kuorma-autojen pääsy vaikuttavat perustusrakenteen suunnitteluun ja sisäiseen tehdasrakennuksen asettelua. Viljanvarastointihankkeessa Shenyangissa asiakas aliarvioi ensin lastausmäärää; tuotantoprosessin kartuttaminen varhaisessa vaiheessa paljasti tarpeen laajemmasta kuorma-autokäytävästä ja suoraviivaisesta vastaanottolinjasta, jonka tehdasrakennus myöhemmin toteutti ilman uudelleentyötä. Tuotantoprosessin tarkistaminen ennen suunnittelun lopullistumista säästi sekä aikaa että rakennusterästä.
Selkeän välin tavoitteet, nosturikapasiteetti ja tuleva laajentaminen määrittävät tehdasrakennuksen teräsmäärän ja pilariverkon. Konepajassa tarvitaan usein 50 tonnin yläkulkunosturia, kun taas logistiikkakeskuksessa korostuvat ristilaiturit eikä suuret pistekuormat. Kuormitustapauksien määrittäminen varhaisessa vaiheessa estää kalliita muutoksia valmistusvaiheessa ja pitää budjetin realistisena. Yksinkertainen kustannusmalli, joka yhdistää välin, telakan välimatkan ja katto- ja seinäverhoilun, auttaa omistajia vertailemaan ennalta suunniteltuja ratkaisuja ennen pääoman sitomista. Omistajien tulisi myös budjetoida eristeet, kuten 150 mm:n PIR-levyt, jotka vähentävät lämmityskuormaa. Yhden gable-pään varattu laajentumatelakka pitää tulevan kasvun edullisena.
Valmiiksi suunnitellut rakennukset käyttävät portaalikehikoita, jotta voidaan saavuttaa suuria avoimia välejä mahdollisimman vähillä sisäisillä pilareilla. Rajaelementtimenetelmällä (FEA) tarkastetaan siirtymät, väsymisvaarat ja liitosten rasitukset tuulen, lumikuorman ja nosturikuorman vaikutuksesta. Hyvin optimoitu PEB-vaihtoehto vähentää teräsmäärää samalla kun tehdäsalue pysyy turvallisena useiden vuosikymmenten ajan. Materiaalitehokkuus vähentää myös perustusten kuormitusta, mikä pienentää rakennustyömaan siviili-insinööritöitä. Suunnittelijat tasapainottavat katonpalkkien syvyyttä, ripustuksia ja välipohjakuormia täyttääkseen sekä käytettävyys- että lujuusrajoitukset, jotka on määritelty AISC:n ja MBMA:n ohjeissa. EN 1090 -standardin mukainen toteutusluokka määrittelee tarkastus- ja dokumentointitasot hitsattujen liitosten osalta, joten laatu suunnitellaan jo alusta alkaen eikä lisätä myöhemmin.
Paikalliset rakennusviranomaiset soveltavat IBC- tai alueellisia rakentamismääräyksiä sekä OSHA:n sääntöjä rakennustyömaan turvallisuudesta ja työntekijöiden suojelusta. Sinetöityjen piirustusten, tulensuojalaskelmien ja energiatehokkuusvaipan toimittaminen nopeuttaa tarkastusprosessia. Aikainen yhteistyö viranomaisten kanssa estää työn keskeytyksiä, jotka viivästyttävät koko ohjelmaa. CE-merkintä EN 1090 -standardin mukaisesti koskee rakenteita, jotka tuodaan Euroopan markkinoille, kun taas ISO 9001 -standardi dokumentoi jokaisen toimitetun komponentin laatuvarmistusjärjestelmän. Lisensoitunut insinööri, joka tuntee paikallisesti sovellettavat muutokset, varmistaa ennakoitavat hyväksynnät. Esihakemuksen kokous viranomaisen kanssa voi paljastaa piilotettuja vaatimuksia ennen kuin piirustukset on lopullistettu.
Teräslaadun valinta vaikuttaa hitsattavuuteen, sitkeyteen ja pitkäaikaiseen kestävyyteen. Q355B- ja Q355D-laatuiset teräkset tarjoavat hyvän hitsattavuuden kylmissä ilmastovyöhykkeissä; Q355B-Z35-resistoi lamellaarista repeämää paksujen liitosten kohdalla. CNC-plasma- ja robottihitsaus tuottavat toistettavia ja tarkkoja leikkauksia, jotka nopeuttavat ruuviliitoksen asennusta myöhemmin. Sinkitys tai lasikuitupinnoite estää korroosiota tehdasrakennuksessa kosteissa tai kemikaaleihin altistuvissa ympäristöissä. Z-suunnassa testattu levy ja korkealujuusluokan 10.9S-ruuvit muodostavat liitosstrategian, joka on suunniteltu tarkastettavaksi ja jäljitettäväksi. Tehtaalla tehtävät leikkaukset noudattavat tiukempia toleransseja kuin kenttätyöt, joten ruuvireiät osuvat paikoilleen rakennustilalla ilman porausta.
ISO 3834 määrittelee hitsausmenetelmien kvalifiointia ja tarkastajien pätevyyttä; EN 1090 säätelee rakenneterästen CE-merkintää EU-markkinoilla. Robotihitsaus ja dokumentoidut menettelyt varmistavat korkean toistettavuuden pitkillä tuotantosarjoilla. 10,9S-luokan korkealujuusruuvit ja täysruuvattavat liitokset nopeuttavat rakentamista ja yksinkertaistavat tulevia tarkastuksia. Jäljitettävät materiaalitodistukset, joita tukevat ISO 9001 -asiakirjat, liitetään jokaiseen toimitettavaan komponenttiin, jotta tilaaja voi tarkistaa alkuperän, laadun ja testitulokset missä tahansa projektin vaiheessa. Hitsauskartat ja testitulokset kulkevat lähetysten mukana, mikä antaa rakentajalle luottamusta ja tilaajalle huoltoperustan.
Perusta, ruuvattava rakentaminen ja ulkokuoren asennus
Valmiiksi valutut tai paikallisesti valutut perustukset asetetaan ankkuripulttien kanssa tarkkoihin toleransseihin, jotta pylväät sijoittuvat oikein. Työntekijät nostavat pylväät ja ristikkorakenteet sertifioituja nostolaitteita käyttäen ja kiinnittävät sitten PIR-kaksoislevyisen ulkoverhon, katon kaltevuuden ja vedenpoistojärjestelmän. Sinkittyjä C- ja Z-profiilipalkkeja käytetään kantamaan ulkoseinämää ja jakamaan kuormat tasaisesti. Selkeä ja järjestetty nosto pitää rakennuksen tehtaan rakennus sateen tiukkana mahdollisimman nopeasti ja suojaa asennettuja laitteita kosteudelta. Pulttien jännitystä tarkistetaan päivittäin ja pystysuoruutta tarkistetaan vaakaviivalla, jotta poikkeamat havaitaan ennen seuraavan osan sulkeutumista. Nostokiskojen palkit vaativat tiukempaa sijoittelua, joten tarkkuusmittaukset suoritetaan jatkuvasti käytävän pituudella, kunnes kehikko on tuettu. Tässä tehtaarakennus , tämä järjestelmällinen menettely on se, mikä pitää teollinen rakennus aikataulussa ja määritellyissä toleransseissa.
Koneelliset, sähköiset ja lopullinen käyttöönotto
Sähköasentajat, putkiasentajat ja prosessiryhmät asentavat järjestelmät ennen kuin ensimmäinen kone siirretään tiloihin. Käyttöönotto varmistaa nostokiskojen, ilmastointijärjestelmän, tulipalon havaintojärjestelmän ja kuormitustestien toiminnan suhteessa suunnittelutavoitteisiin. Puutelistaan korjataan puutteet, jotta asiakas voi hyväksyä todennetun tehtaan rakennus valmis tuotantokäyttöön. Toimintahenkilökunnan kouluttaminen rakennuksen ulkokuoren, vesikuljetusjärjestelmän ja nosturiraiteiden osalta saa siirron päätökseen. ISO 3834 -hitsausasiakirjat ja valmiit piirustukset ovat käytettävissä. terästehtaalla astuu palvelukseen selkeän huoltosuunnitelman pohjalta. Dokumentoidut nosturikuormitustestit sekä havaitut tulipalon ja ilmanvaihdon tarkastukset saattavat vaatimustenmukaisuuden tarkistusprosessin päätökseen ennen siirtoa.
Tarkka järjestys – lyhyt esiselostus, suunnittelu, lupahakemukset, valmistus, nosto ja käyttöönotto – muuttaa monimutkaisen teollisen työn ennustettavaksi tulokseksi. Oikean teräslajin valinta, sertifioitu hitsaus ja koodienmukainen suunnittelu turvaavat tehdäsrakennuksen kestävyyden ja sen sisällä työskentelevien henkilöiden turvallisuuden. Suunnittele aikataulu varhain ja vahvista jokaisen vaiheen valmius ennen seuraavan vaiheen aloittamista, jolloin valmis terästehtaalla on luotettavaa suorituskykyä vuosikymmeniä. Tämä on ydinperiaate jokaisessa onnistuneessa tehdäsrakentamisprojektissa ja jokaisessa kestävässä teollisessa rakennuksessa.
Usein kysytyt kysymykset
Kysymys
Mitkä luvat vaaditaan ennen terästehtaalla -projektin aloittamista?
Vastaus: Luvat vaihtelevat alueittain, mutta yleisimmin vaaditaan alueellista suunnittelulupaa, rakennuslupaa, tulipalon eston tarkastusta ja ympäristöselvitystä. Viranomaiset tarkistavat sinetöidyt rakennussuunnitelmat, perustussuunnitelmat ja energiatekniikan vaipat IBC:n tai paikallisten määräysten mukaisesti. tehtaan rakennus , luvat ovat usein pisin ohjaamaton aikataulun pitkittäjä. tehtaarakennus , luvat ovat usein pisin ohjaamaton aikataulun pitkittäjä.
Kysymys
Kuinka kauan terästehtaalla kuinka kauan kestää valmiiksi saada?
Vastaus: Aikataulu riippuu koosta, luvista ja valmistusjonosta. Tyypillinen esisuunniteltu tehdas saavuttaa teräskehän nostovaiheen kahdeksan–neljätoista viikkoa valmiin suunnittelun jälkeen, ja katto- ja seinärakenteiden sekä käyttöönoton lisäaika on kuusi–kymmenen viikkoa. Sääolosuhteet, erikoiskoripyykki- ja viranomaistarkastukset voivat venyttää aikataulua. Suunnittelun varhainen lopullistaminen ja nopeat luvat pitävät hankkeen aikataulussa. Kaikille teollinen rakennus , kriittinen polku kulkee yleensä lupien ja valmistuksen kautta, ei itse nostovaiheen kautta.
Kysymys
Mikä teräsluokka soveltuu kylmään alueeseen tehtaan rakennus ?
Vastaus: Q355D toimii hyvin alhaisissa lämpötiloissa parantuneen iskunkestävyytensä ansiosta, kun taas Q355B-Z35 rajoittaa kerrosmurtumaa raskaiden hitsattujen liitosten kohdalla. Q420B soveltuu korkean lujuuden vaativiin osiin, joissa paino on tärkeä tekijä. Sinkitys tai lasikuitupinnoite lisää korroosion kestävyyttä kosteissa tai kemikaaleja sisältävissä paikoissa. Lopullinen valinta perustuu suunnittelukuormiin, sääolosuhteisiin ja projektille hyväksyttyyn hitsausmenetelmään. Kylmissä alueissa terästehtaalla rakentamisessa luokan valinta on turvallisuuspäätös eikä pelkkä kustannusasia.
Kysymys
Riittääkö valmiiksi suunniteltu rakennus raskaille nosturille?
Vastaus: Kyllä, kun portti-kehikko, pylväsrakenne ja perustukset mitataan nosturikuorman mukaan. PEB-järjestelmät käsittelevät säännöllisesti yli 50 tonnin ylänostureita syvempiä katonpalkkeja, jäykistettyjä laitoja ja vahvistettuja nosturipalkkeja käyttäen. Rajaelementtimalli varmistaa siirtymät ja liitosvoimat. Nosturikapasiteetin varhainen määrittäminen estää kalliita rakenteellisia muutoksia, kun valmistus on jo aloitettu. Missä tahansa tehtaarakennus projekti, nosturin tiedot on korjattava ennen teollinen rakennus suunnittelu on lopullistettu.
Kysymys
Miten valmiin terästehtaalla on huollettava?
Vastaus: Tarkista rakennuksen ulkokuoren, ruuvien ja pinnoitteiden kunto vuosittain ja suurten myrskyjen jälkeen. Korjaa vahingoittunut sinkitty pinta tai lasikuitupinnoite ennen kuin korroosio leviää. Pidä vesienpoistojärjestelmä esteetön ja tarkista nosturiraidat ajoittaisesti niiden suuntautumisen varmistamiseksi. Dokumentoitu huoltosuunnitelma, johon liitetään materiaalitodistukset ja lopulliset piirustukset, pidentää käyttöikää ja turvaa sijoituksen useiden kymmenien vuosien ajan. Kaikille tehtaan rakennus tai teollinen rakennus , tämä säännöllinen huolto on edullisin pitkän aikavälin suojaus.

2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

2026/10/26
Suunnittele kylmävaraston teräs rakenne eristyksellä, höyryn estolla, lämmönkatkaisuilla, jäähtelyliitännöillä ja korroosionkestävillä yksityiskohdilla.

2026/10/26
Suunnittele maatalouden teräsrakenne, joka laajenee konevarastosta varastointi- ja maatalouslogistiikkakeskukseksi käytännöllisillä suunnittelun ja hankintaprosessin vaiheilla.

2026/10/26
Suunnittele eläinten kasvatusrakennusten teräsrakenne huomioiden eläinten hyvinvointisuus, korroosionkestävyys, tuliturvallisuus ja tehokkaat suunnittelusta toimitukseen liittyvät päätökset.

2026/10/26
Suunnittele lentokoneiden teräsrakenteita lentokenttähalleihin ja tukirakennuksiin kuormien, korroosion, tulen, EN 1090 -standardin ja toimitusaikataulun ohjeiden mukaisesti.

2026/10/26
Valitse maatalousrakennetta teräksestä maatalousvarastoon – käytännöllistä ohjeistusta kuormista, korroosiosta, vaatimustenmukaisuudesta ja toimitussuunnittelusta.
