Stahlgerüstkomponenten: Ein Beschaffungsüberblick
Stahlgerüstkomponenten bilden das strukturelle Rückgrat industrieller Gebäude – von den Haupttragwerkselementen, die vertikale und seitliche Lasten aufnehmen, bis hin zu den Sekundärtragwerkselementen, die Dach- und Wandverkleidungssysteme stützen. Diese Kategorie umfasst drei Hauptprodukttypen: strukturelle H-Träger für primäre lasttragende Tragwerke, C-/Z-Pfetten für die sekundäre Unterkonstruktion von Dach- und Wandbauteilen sowie CNC-geschnittene Stahlstrukturverbindungen, darunter Fundamentplatten, Aussteifungsbleche und gefertigte Verbindungsbaugruppen. Jeder Komponententyp erfüllt eine spezifische Funktion innerhalb des Gebäudesystems; die Auswahl der richtigen Spezifikation setzt daher ein Verständnis dafür voraus, wie die Komponenten miteinander interagieren – nicht nur für ihre individuellen Eigenschaften isoliert betrachtet.
Käufer konzentrieren sich häufig auf die Güteklasse des Stahlprofils oder die Dicke der Verbindungsplatte als einzelne Kenngrößen. Aus struktureller Sicht ist jedoch entscheidender, wie das H-Profil, die Längsträger und die Verbindungsdetails so ausgelegt sind, dass sie als integriertes System funktionieren – eine Unstimmigkeit bei der Querschnittstragfähigkeit, dem Lochmuster oder den Schraubenspezifikationen kann Probleme verursachen, die erst sichtbar werden, wenn das Gebäude belastet ist oder die Montagemannschaft vor Ort ist. Jedes Stahlgebäudeprojekt ist einzigartig: Spannweite, Höhe, einwirkende Lasten, Standortexposition und lokale bautechnische Vorschriften führen zusammen dazu, dass jede Komponentenbestellung eine projektspezifische ingenieurtechnische Aufgabe darstellt und keine einfache Katalogauswahl.
Wichtige Produktparameter
-
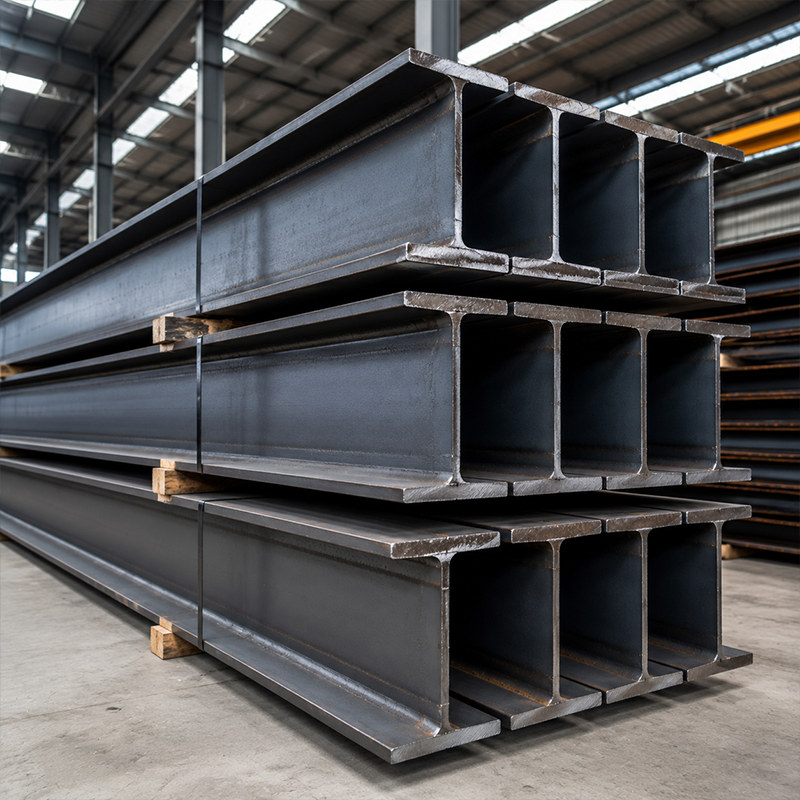
Tragende Stahl-H-Profile: Erhältlich in warmgewalzter und unterpulvergeschweißter (SAW) Ausführung mit den Stahlqualitäten Q355B und vergleichbaren Baustählen. Der H-förmige Querschnitt konzentriert das Material in den Steg- und Gurten, wodurch eine effiziente Nutzung der Querschnittshöhe und der Gurttiefe für die vertikale Lastübertragung ermöglicht wird. Standardlängen oder projektspezifische Zuschnittpassungen sind lieferbar; optionale Oberflächenvorbereitungsdienstleistungen stehen zur Verfügung. Warmgewalzte Profile weisen über die gesamte Profilänge hinweg einheitliche mechanische Eigenschaften auf; geschweißte Profile erlauben eine genauere Anpassung von Profilhöhe und Gurttgeometrie an die jeweilige Lastverteilung des Bauteils.
-
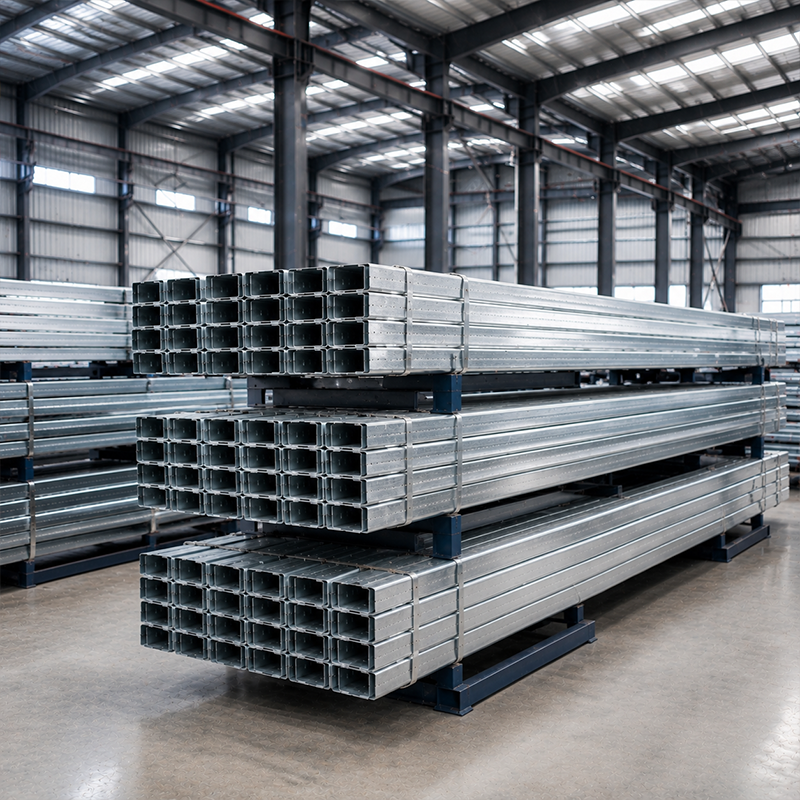
Verzinkte Stahl-C/Z-Unterzüge: Kaltgeformte Sekundärtragwerksprofile für Dach- und Wandkonstruktionen in Industriegebäuden. C-Profile bieten eine praktische Einfeld-Tragwerkslösung für festgelegte Spannweiten; Z-Profile können an Auflagern überlappend angeordnet werden, wenn die zugelassene Konstruktionsplanung eine strukturelle Kontinuität erfordert. Profilabmessungen, Stahlgüte, Beschichtungsmasse, Lochmuster und Profillängen sind stets anhand der genehmigten statischen Zeichnungen, der vor Ort geltenden Lastvorgaben sowie des zu verlegenden Dach- und Wandverkleidungssystems zu bestätigen. Falls Ihr Projekt Verkleidungsplatten mit einer vorgegebenen maximalen Spannweite verwendet, muss der Achsabstand der Pfetten anhand der Tragfähigkeit der Pfetten unter den jeweils maßgeblichen Lasten überprüft werden – eine auf der Baustelle festgestellte Unverträglichkeit erfordert entweder eine Neuanordnung der Pfettenabstände oder eine Änderung der Platten-Spezifikation, wobei beide Maßnahmen während der Errichtung nur mit erheblichem Aufwand umsetzbar sind.
-
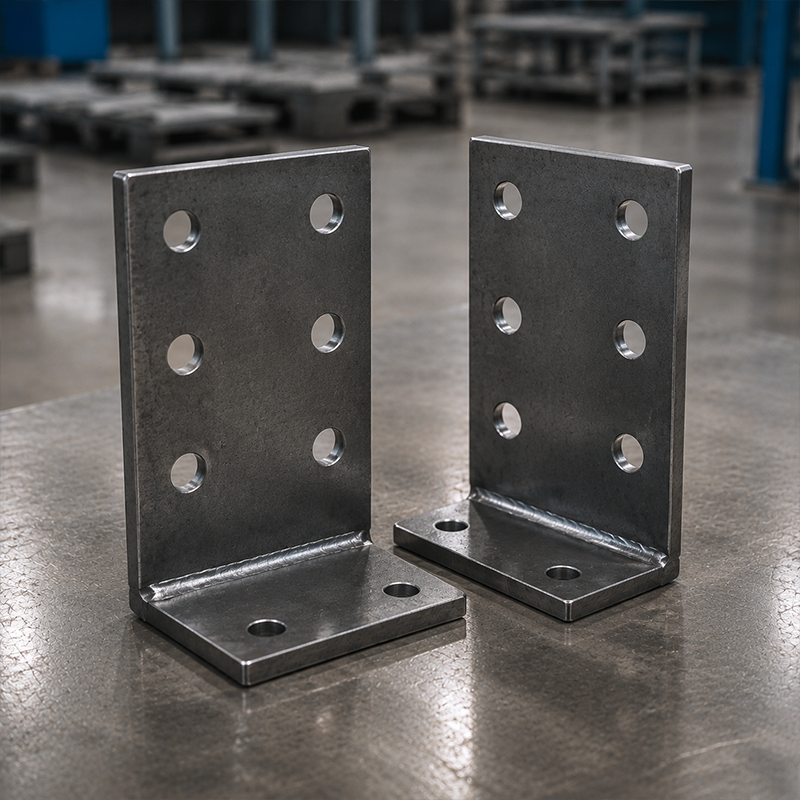
CNC-geschnittene Stahl-Verbindungselemente: Basisplatten, Aussteifungsbleche, L-förmige und U-förmige Verbindungskomponenten sowie projektspezifische geschweißte Baugruppen. Fertigung durch CNC-Laserschneiden oder Hochleistungs-Plasmaschneiden; für gefertigte Baugruppen ist auch das Unterpulverschweißen verfügbar. Lochmuster, Positionen von Versteifungen, Stahlgüte, Blechdicke und Beschichtungsspezifikation sind vor Auftragserteilung mit dem genehmigten Verbindungskonzept und dem Materialplan abzustimmen. Die gewählte Verbindungsart – geschraubte Momentverbindungen oder vor Ort geschweißte Fugen – hängt häufig weniger von strukturellen Vorzügen als vielmehr von der Verfügbarkeit einer zertifizierten Schweißausführung vor Ort und vom Zugang für Schweißinspektionen ab, insbesondere wenn die Montagestelle abgelegen ist oder sich in einer Region befindet, in der qualifizierte Schweißinspektoren nicht leicht verfügbar sind.
Häufige Anwendungen
Stahlgerüstkomponenten werden in einer breiten Palette industrieller und gewerblicher Bauarten eingesetzt. In industriellen Werkstätten und Fabriken bilden H-Träger die primären Portalfachwerk-Stützen und Firstbalken; C-/Z-Unterzüge tragen die Dach- und Wandverkleidung; und strukturelle Verbindungsstücke stellen die Schnittstelle zwischen Stützen, Balkenstößen und Fundamentverankerungssystemen dar. Bei der Errichtung von Batteriefabriken und ähnlichen Präzisionsfertigungsanlagen sind Maßgenauigkeit und Konsistenz der Verbindungsdetails besonders wichtig – Abweichungen bei der Positionierung von Stützenfußplatten oder bei der Ausrichtung von Balken beeinflussen die Toleranzen für die Geräteinstallation sowie die Koordination der Produktionslinien-Anordnung.
Bei Lager- und Distributionszentrum-Projekten richten sich die Höhe des H-Träger-Querschnitts und der Abstand der Längsträger nach der Dachlast, der Windauftriebslast, der Schneelast (sofern zutreffend) sowie eventuell angebrachter hängender Ausrüstung wie Förderbändern oder Laufkrane. Bei Kranhallen erhöht das Kranträger- und Laufkransystem zusätzliche Anforderungen an die Konstruktion der Verbindungen – die Vorschriften für das Anzugsdrehmoment hochfester Schraubenverbindungen am Kranträger sind mit der statischen Berechnung abzugleichen, da unterdosierte Verbindungen in stark schwingungsbehafteten Umgebungen ein dokumentiertes Risiko bei der Baustellenausführung darstellen, das nach Abschluss der Montage nur schwer zu erkennen oder zu korrigieren ist.
Bei der Beschaffung von Metallbaustoffen für die Entwicklung eines Industrieparks mit mehreren Gebäuden ist neben dem Preis pro Einheit auch die Konsistenz der Spezifikationen über alle Lieferphasen hinweg entscheidend. Unterschiede in Lochmustern, Blechdicken oder Beschichtungsspezifikationen zwischen einzelnen Lieferchargen können die Montageabfolge und die Prüfung im Großmaßstab erschweren. Landwirtschaftliche, logistische und leichte gewerbliche Gebäude mit Spannweiten zwischen 12 m und 24 m können in der Regel Standard-C-/Z-Unterzüge sowie warmgewalzte H-Träger als Stützen verwenden, während Großspannungsindustriebauten mit Spannweiten über 30 m zumeist geschweißte oder konisch verlaufende Haupttragwerke erfordern, bei denen die Querschnittsgeometrie über die gesamte Tragwerkslänge optimiert ist.
So wählen Sie die richtigen Stahltragwerk-Komponenten aus
Die Auswahl geeigneter Stahltragwerk-Komponenten erfolgt anhand einer Reihe bedingter Entscheidungen, die sich auf die jeweiligen Projektparameter stützen – nicht anhand einer einzigen universellen Spezifikation. Die folgenden Kriterien helfen dabei, den richtigen Ausgangspunkt für jeden Komponententyp zu definieren.
-
Spannweite und Last des Haupttragwerks: Für Spannweiten bis etwa 20 m bis 25 m reichen warmgewalzte H-Träger-Profile unter Standard-Industrielasten häufig für Stützen und Pfetten aus. Jenseits dieses Bereichs bieten geschweißte oder sich verjüngende I-Träger-Rahmen in der Regel eine bessere strukturelle Effizienz. Die für eine Spannweite von 18 m geeignete Trägerhöhe und Stegbreite skaliert nicht proportional auf 36 m – jede Spannweite erfordert eine eigenständige statische Berechnung, keine direkte Multiplikation des kleineren Profils.
-
Last und Spannweite für Dach- und Wandverkleidung: Die Auswahl des Pfettenprofils richtet sich nach dem Gewicht der Verkleidungsplatten, der Wind-Auftriebslast, der Schneelast sowie der Pfettenspannweite zwischen den Haupttragwerk-Feldern. Falls das Projekt Sandwichpaneelsysteme für Dach- und Wandverkleidung verwendet, bestätigen Sie die vom Paneilhersteller angegebene maximale zulässige Spannweite und prüfen Sie die Kompatibilität mit der Tragfähigkeit des gewählten Pfettenprofils, bevor Sie den Achsabstand endgültig festlegen.
-
Montageverfahren für vor Ort herzustellende Verbindungen: Schraubverbindungen mit hochfesten Konstruktionsbolzen ermöglichen eine schnellere Montage, wenn vor Ort beschäftigte Fachkräfte nicht für das Tragwerkschweißen zertifiziert sind. Vor-Ort-geschweißte Verbindungen können die erforderliche Momenttragfähigkeit erreichen, erfordern jedoch qualifizierte Schweißer, Zugang für Inspektionen und in vielen Märkten auch Nachweise einer Zertifizierung durch externe Stellen. Der Verbindungstyp muss vor der Fertigung der Anschlussbleche und der Endausbildung der H-Träger festgelegt werden – eine Änderung nach Abschluss der Fertigung stellt keine geringfügige Überarbeitung dar.
-
Oberflächenbehandlung und Umgebungsbedingungen: Für Standard-Umgebungen mit trockener Industrieluft ist üblicherweise eine Grundierungsschicht mit einer festgelegten Trockenfilm-Dicke vorgeschrieben. Wenn das Projekt in einer Küstenregion, einer Umgebung mit hoher Luftfeuchtigkeit oder chemischer Aktivität liegt – oder eine Batteriefabrik oder eine Anlage zur chemischen Verarbeitung umfasst – ändert sich die Korrosionsschutzspezifikation erheblich. Feuerverzinkung ist eine gängige Wahl für Längsträger und Sekundärbauteile in Regionen mit hoher Luftfeuchtigkeit oder tropischem Klima; lackierte H-Träger-Systeme erfordern eine ausdrückliche Spezifikation des Lacktyps, der Trockenfilm-Dicke und des Anwendungsstandards, um eine langfristige Leistungsfähigkeit zu gewährleisten.
-
Dokumentations- und Zertifizierungsanforderungen: Materialzertifikate, Prüfberichte des Walzwerks, Schweißverfahrensprotokolle und Abmessungsprüfberichte sind Standard bei der Lieferung von Strukturkomponenten. Für Projekte, die eine lokale Genehmigung erfordern, ist vor Abschluss der Entwurfsphase zu klären, ob das Paket mit statischen Berechnungen und das Verbindungskonzept in einem Format vorliegen müssen, das von der zuständigen Behörde akzeptiert wird. Die Feststellung einer Anforderung an das Dokumentationsformat erst zum Zeitpunkt der Genehmigungsabgabe führt zu vermeidbaren Verzögerungen im Projektzeitplan.
Warum die Komponentenspezifikation für die industrielle Beschaffung wichtig ist
Bei der Beschaffung von Stahlgerüstkomponenten als Teil eines Gebäudesystems haben Beschaffungsentscheidungen auf Komponentenebene Auswirkungen, die sich über den gesamten Bauplan und die gesamte Nutzungsdauer des Gebäudes erstrecken. Eine fehlende Verbindungsplatte oder eine falsche Schraubengüte, die entdeckt wird, wenn das Montageteam vor Ort den Container öffnet, führt zu einer kritischen Verzögerung im Zeitplan – an abgelegenen oder Offshore-Standorten kann die Luftfrachtbeschaffung eines einzigen gefertigten Verbinders mehr kosten als die ursprüngliche Komponente. Die Abstimmung der Stückliste, der Lochmuster und der Materialzertifikate mit den genehmigten Zeichnungen vor Versand schließt dieses Risiko mit geringem Aufwand aus.
Für Käufer in Asien, Afrika und Europa, die Stahlbauteile für tragende Konstruktionen bei chinesischen Herstellern beschaffen, stellt die Diskrepanz zwischen der angegebenen Spezifikation und dem gelieferten Bauteil eine der häufigsten Ursachen für Streitigkeiten nach der Lieferung dar. Die Abstimmung des Verbindungskonzepts, des Fertigungsstandards für das Bauteil und der Montagemethode vor Ort vor Bestellbestätigung beseitigt den Großteil dieser Diskrepanzen, bevor sie zu Problemen auf der Baustelle werden.
JNDs internes Tragwerksplanungs-Know-how bedeutet, dass bei Standardprojekttypen Komponentenspezifikationen – einschließlich Querschnittsgeometrie, Lochmuster und Verbindungsdetails – als Teil eines koordinierten Entwurfs-Pakets erstellt werden können, anstatt aus getrennten Katalogquellen zusammengestellt zu werden. Bei Projekten, bei denen strukturelle Effizienz ein Beschaffungsziel ist, ermöglicht die Fähigkeit zur Herstellung abgesetzter I-Querschnitte für Haupttragwerke, die Querschnittsgeometrie an das tatsächliche Lastdiagramm anzupassen, wodurch das Stahlgewicht im Vergleich zu gleichbleibenden warmgewalzten Profilen bei äquivalenten Spannweiten reduziert wird. Ob diese Fähigkeiten direkt anwendbar sind, hängt von Ihren Projektparametern und dem von Ihnen beschafften Leistungsumfang ab – die Klärung der Anforderung vor der Anfrage vermeidet Spezifikations-Unstimmigkeiten, die sowohl die Angebotserstellung als auch die Entwurfsphase verzögern.

 EN