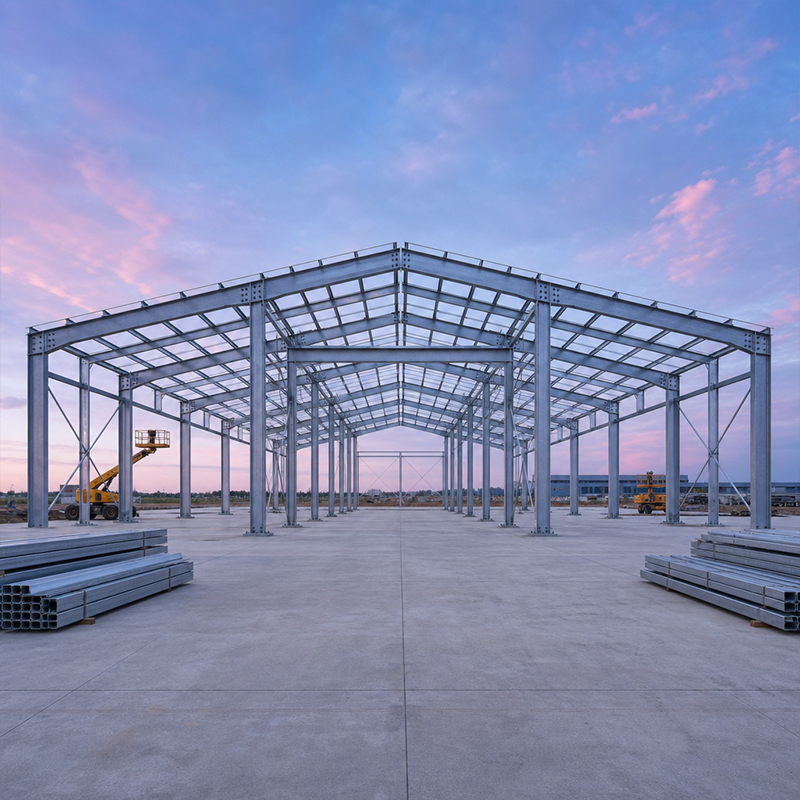
Un atelier à structure métallique destiné à l’industrie lourde doit supporter bien plus que le poids du toit et les efforts du vent. Les ponts roulants, les engins roulants, les lignes de presse et les fondations denses pour machines transmettent des charges importantes par l’intermédiaire des poteaux, des poutres de pont roulant et de la dalle de sol jusqu’au sol. Définir avec précision la capacité portante, la rigidité et la conception de la dalle dès la phase de dessin évite des travaux de renforcement coûteux ultérieurement. Ce guide décrit pas à pas le cheminement des charges, le contreventement, les matériaux utilisés et les vérifications indispensables pour distinguer une installation durable d’une installation problématique.
Dimensionnement de la capacité des ponts roulants et des charges sur le sol
Adaptation de la capacité des ponts roulants à la production
La caractéristique déterminante d’un atelier à structure métallique dans l’industrie lourde est le pont roulant. La capacité de levage conditionne tout : un pont roulant de maintenance de 10 tonnes nécessite une raille légère, tandis qu’un pont roulant de fonderie de 50 tonnes exige des poutres composées profondes, des poteaux raidis et une fondation plus lourde. La capacité doit être définie en fonction de la charge unique la plus lourde, augmentée du dispositif de préhension et du palan, et non pas en fonction d’une charge moyenne. La classe de service importe également : un fonctionnement continu à cycles élevés exige des assemblages calculés en fatigue et des plaques de rail plus épaisses que pour des levages occasionnels. Une portée dégagée entre les poteaux de rail libère aussi le sol pour une disposition flexible des machines.
Répartition des charges sur la dalle de sol
Les planchers des ateliers à structure métallique subissent les contraintes que le portique ne voit jamais. Les roues des ponts roulants concentrent d’énormes charges ponctuelles sur les rails, de sorte que la dalle située sous chaque rail supporte des charges roulantes répétées capables de fissurer une coulée mince. Une dalle en béton armé posée sur un remblai conçu répartit ces réactions, tandis que les bases lourdes de machines reposent sur des semelles isolées ou sur une fondation continue dimensionnée à partir des charges statiques et dynamiques combinées. Les vibrations provenant des presses et des marteaux se propagent à travers la dalle ; des fosses d’isolement et des joints souples permettent donc de maintenir la stabilité des équipements sensibles. Une conception acoustique efficace d’un atelier commence par un rapport géotechnique, jamais par une simple estimation.
Intégrer de la rigidité dans le portique
Rigidité des poteaux et des portiques
Les charges élevées des grues provoquent un déplacement latéral des poteaux, et un déplacement excessif endommage les rails de grue et les mécanismes des portes. La rigidité des poteaux dépend de la hauteur de leur section, de leur nuance d’acier et de leur contreventement : un portique à articulations rigides résiste mieux au déplacement latéral qu’un portique à appuis articulés, pour un même poids d’acier. Dans un atelier équipé de grue, la rigidité des poteaux détermine le comportement de la structure en acier sous charge mobile ; ainsi, des sections plus importantes en acier Q355B ou Q420B sont utilisées là où circule le crochet. Les travées contreventées divisent les longues portées en modules stables, tandis que les cadres à moment conviennent aux allées larges et dépourvues de poteaux. Le bon équilibre entre ces solutions maintient le déplacement dans les limites de service, sans surcoût inutile en acier.
Conception de la poutre de grue et des rails de roulement
La poutre de pont roulant est l’élément le plus sollicité dans un atelier de ponts roulants et celui qui est le plus souvent sous-dimensionné. Les poutres de roulement doivent résister à la charge verticale des roues, à la poussée horizontale due à l’accélération et à la poussée de décalage provoquée par un chariot hors-alignement. Un atelier à structure métallique repose sur une poutre composée en tôle, dotée d’un semelle supérieure plane et d’un dispositif de fixation soudé pour le rail, afin d’assurer une surface de roulement parfaitement plane ; le rail est ancré, et non simplement posé, afin de conserver son alignement après des millions de cycles. L’usure périodique du rail et la vérification des boulons doivent figurer dès le premier jour dans le plan de maintenance. La rigidité de cet élément protège à la fois le pont roulant et la structure portante située en dessous.
Matériaux, fabrication et conformité
Qualité de l’acier et protection anticorrosion
Un atelier sidérurgique lourd évolue dans un environnement poussiéreux, humide et parfois chaud ; le choix des matériaux relève donc d’une exigence opérationnelle, non esthétique. L’acier Q355B convient à la plupart des ossatures principales ; l’acier Q355B-Z35 résiste au décollement lamellaire là où des soudures épaisses sont soumises à des contraintes de traction, tandis que l’acier Q420B justifie sa présence sur les portées longues et les poteaux destinés à supporter des ponts roulants lourds. Une structure métallique d’atelier exige également une protection superficielle réelle : les éléments galvanisés à chaud résistent à la corrosion en milieu rural ou côtier, tandis qu’un revêtement à base de paillettes de verre s’adapte aux zones de processus agressifs. Les liteaux, les profilés en C et en Z ainsi que la couverture sont galvanisés pour la même raison. Ces mesures prolongent la durée de service et réduisent les arrêts liés aux repeintures.
Fabrication en atelier selon les normes EN 1090 et ISO 3834
La qualité de fabrication détermine si la rigidité du design résiste au transport et à la mise en place. Une production conforme aux normes EN 1090 et ISO 3834 implique des tôles découpées par commande numérique (CNC), un soudage robotisé avec des procédures documentées et une traçabilité complète de chaque lot thermique. La norme ISO 9001 régit le système qualité global, et le marquage CE confirme que l’atelier de structures métalliques satisfait aux exigences essentielles de l’UE relatives aux charges, à la résistance au feu et à l’aptitude à l’usage. Les assemblages boulonnés utilisent des boulons à haute résistance de classe 10.9S afin d’accélérer la pose sur site et garantir une tension certifiée. Les acheteurs doivent exiger les certificats de laminage et les cartes de soudure avant que l’acier ne quitte l’usine.
Expérience projet et acceptation
Étude de cas : usine de machines lourdes
Une usine de machines lourdes à Shenyang avait besoin d’une ligne de pont roulant de 32 tonnes, d’une hauteur de crochet de 12 mètres et d’une fosse de presse, sur une argile molle avec une nappe phréatique élevée. Le concept initial prévoyait de poser les poteaux du pont roulant sur des semelles superficielles, ce qui aurait entraîné un tassement inégal et une déformation de la piste de roulement. Le nouveau projet a utilisé des poteaux de pont roulant portés par pieux, une dalle armée épaissie dans la zone de la presse et un portique contreventé en acier Q355B-Z35. Après montage, la dérive de la piste de roulement est restée dans les limites autorisées et la fosse de presse a isolé les vibrations de la zone de mesure. L’atelier de structure métallique fonctionne désormais en deux postes sans nécessiter de réalignement des rails.
Liste de contrôle pour l’inspection et la réception
Avant de valider, vérifiez que la structure en acier correspond aux plans et certificats approuvés. Confirmez l’alignement des poutres de pont roulant, la tension des boulons sur les liaisons de classe 10.9S et l’épaisseur du revêtement aux bords découpés. Examinez les repères de tassement des fondations ainsi que les joints de dalle autour des socles des machines. Demandez la classe d’exécution EN 1090, les registres de soudage ISO 3834 et le rapport d’essai de charge du pont roulant. Un lot préfabriqué doit être livré avec des plans de montage et une séquence claire. Ces vérifications protègent à la fois l’investissement et les personnes travaillant sous le pont roulant.
Concevoir un atelier à structure métallique pour l’industrie lourde exige un équilibre entre la capacité du pont roulant, la résistance du plancher et la rigidité du portique, tous validés par des normes reconnues et des inspections rigoureuses. Les installations durables sont détaillées dès la phase initiale, fabriquées avec précision et contrôlées avec intégrité — c’est là la valeur qu’un acheteur bien informé devrait exiger.
Questions fréquemment posées
Question
Quelle capacité de pont roulant convient à un atelier d’industrie lourde ?
Réponse : La capacité de la grue est déterminée par la charge unique la plus lourde à soulever, y compris le bloc de palan et le dispositif de répartition, et non par la charge moyenne. Une grue de service de 10 tonnes nécessite uniquement une poutre de roulement légère, tandis qu’une grue de production de 32 tonnes exige des poutres composées, des colonnes renforcées et une fondation consolidée. La classe de service compte également : un fonctionnement à haut cycle requiert des soudures calculées pour la fatigue et des tôles de poutre de roulement plus épaisses. Un dimensionnement excessif gaspille de l’acier, mais un dimensionnement insuffisant provoque une usure du rail et un décalage du châssis, ce qui coûte cher à corriger une fois la structure montée.
Question
Comment la rigidité du plancher est-elle obtenue sous les charges de grue ?
Réponse : La rigidité du plancher provient d’une dalle renforcée posée sur un remblai amélioré, elle-même portée par des semelles isolées ou une semelle continue là où les charges machines sont importantes. La dalle répartit les charges ponctuelles répétées des roues de pont roulant afin de maintenir l’alignement des rails, tandis que des joints souples isolent les vibrations émises par les presses et les marteaux. Un rapport géotechnique détermine l’épaisseur de la dalle et le taux d’armature requis. En l’absence de ces données, une dalle trop mince se fissure sous la charge roulante et entraîne un décalage hors tolérance des équipements sensibles au cours des cycles normaux de production.
Question
Pourquoi la rigidité des poteaux est-elle importante dans un atelier équipé de ponts roulants ?
Réponse : La rigidité des colonnes limite la dérive latérale lorsque le pont roulant accélère ou freine, protégeant ainsi les rails, les portes et la structure elle-même. Cette rigidité augmente avec la hauteur de la section, la nuance d’acier et la disposition des contreventements ; un portique à articulations rigides résiste mieux au déversement qu’un portique à appuis articulés pour un poids identique. Les travées contreventées divisent les longues portées en modules stables, tandis que les portiques à ossature rigide conviennent aux allées larges sans colonnes intermédiaires. Maintenir la dérive dans les limites de service évite l’usure des rails du pont roulant et les arrêts de maintenance qui résultent d’un désalignement.
Question
Quelles normes s’appliquent aux ateliers métalliques exportés ?
Réponse : Les structures exportées doivent respecter la norme EN 1090 pour l’exécution et porter le marquage CE pour les exigences essentielles de l’UE relatives aux charges, à la résistance au feu et à l’aptitude au service. La norme ISO 3834 atteste de la qualité des soudures, tandis que la norme ISO 9001 couvre le système de management plus large. Aux États-Unis, les normes AISC, MBMA et IBC encadrent la conception, tandis que l’OSHA régit la sécurité sur les chantiers. Les acheteurs doivent demander les certificats de laminage, les cartographies de soudure et la classe d’exécution avant l’expédition de l’acier. Ces documents prouvent que la structure a été fabriquée et vérifiée conformément à une norme reconnue.
Question
Quels contrôles confirment qu’un atelier est prêt à être utilisé ?
Réponse : Avant utilisation, un atelier à structure métallique doit être vérifié par rapport aux plans et certificats approuvés. Vérifiez l’alignement des poutres de pont roulant, la tension des boulons de classe 10.9S et l’épaisseur du revêtement aux bords découpés, puis examinez les marques de tassement des fondations et les joints de dalle autour des bases des machines. Demandez la classe d’exécution EN 1090, les registres de soudage ISO 3834 et le rapport d’essai en charge du pont roulant. Un lot préfabriqué doit arriver accompagné de plans de montage et d’une séquence claire. Ces vérifications protègent l’investissement ainsi que le personnel travaillant sous le pont roulant.

 EN