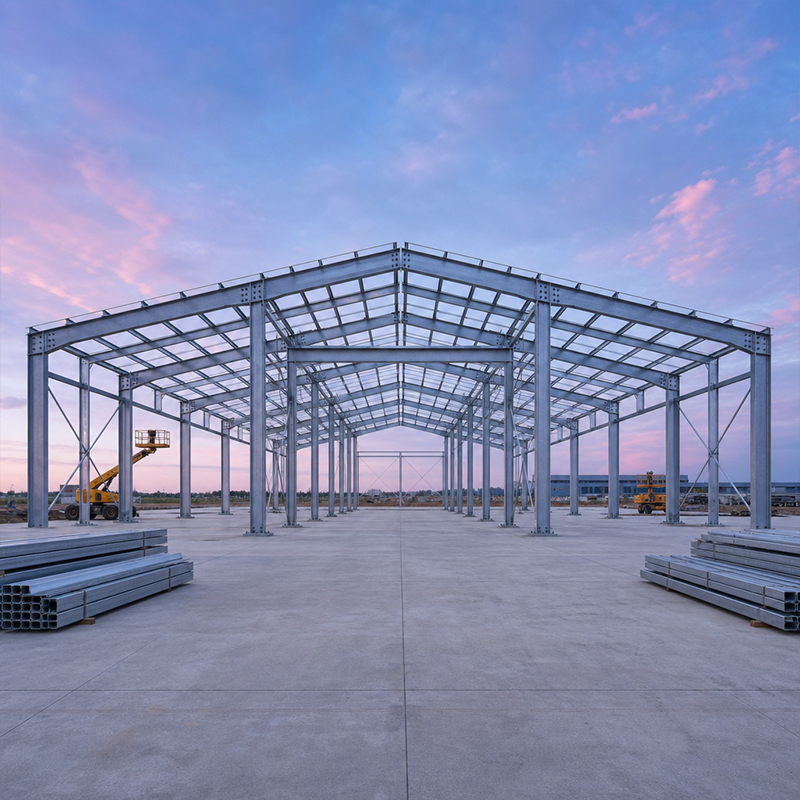
Hala o konstrukcji stalowej przeznaczona dla przemysłu ciężkiego musi przenosić znacznie więcej niż tylko obciążenia od dachu i wiatru. Dźwigi suwnicowe, tabor kolejowy, linie prasujące oraz gęste fundamenty maszyn przekazują obciążenia przez słupy, belki suwnicowe i płyty stropowe bezpośrednio w grunt. Poprawne dobranie nośności, sztywności oraz projektu posadzki już na etapie rysunku pozwala uniknąć kosztownych modyfikacji w późniejszym okresie. Niniejszy przewodnik omawia ścieżkę przekazywania obciążeń, układ ramowy, materiały oraz sprawdzenia, które decydują o trwałości zakładu produkcyjnego.
Dobór nośności dźwigów suwnicowych oraz obciążeń posadzki
Dopasowanie nośności dźwigów suwnicowych do potrzeb produkcji
Kluczową cechą warsztatu o konstrukcji stalowej w przemyśle ciężkim jest suwnica jazdowa. Nośność decyduje o wszystkim: suwnica serwisowa o nośności 10 ton wymaga lekkiego toru jezdnego, podczas gdy suwnica hutnicza o nośności 50 ton wymaga głębokich belek złożonych, sztywnych słupów oraz cięższej fundamentacji. Pojemność powinna być określona na podstawie najcięższego pojedynczego podnoszenia wraz z rozprzęgaczem i blokiem hakowym, a nie na podstawie średniego obciążenia. Ważna jest również klasa użytkowania — ciągła praca przy wysokiej liczbie cykli wymaga połączeń odpornych na zmęczenie oraz grubszych płyt toru jezdnego niż rzadkie podnoszenia. Bezpieczna przestrzeń pomiędzy słupami toru jezdnego zapewnia również swobodę układania maszyn na powierzchni podłogi.
Rozprowadzanie obciążeń na płytę podłogową
Podłogi warsztatów o konstrukcji stalowej absorbują obciążenia, których ruszt nigdy nie widzi. Koła mostów dźwigowych skupiają ogromne obciążenia punktowe na torach jezdnych, dlatego płyta pod każdą z tych torów przenosi powtarzające się obciążenia toczne, które mogą spowodować pęknięcia cienkiej warstwy betonu. Płyta żelbetowa położona na zaprojektowanym podłożu rozprasza te reakcje, podczas gdy masywne podstawy maszyn opierają się na oddzielnych stopach lub płycie fundamentowej dobranych według obciążeń statycznych i dynamicznych. Wibracje pochodzące od pras i młotów rozprzestrzeniają się przez płytę, dlatego do stabilizacji wrażliwego sprzętu stosuje się kotły izolacyjne oraz linie miękkich połączeń. Profesjonalne projektowanie zakładu zaczyna się od raportu geotechnicznego, a nie od domysłów.
Projektowanie sztywności rusztu
Sztywność słupów i ram portalowych
Ciężkie obciążenia dźwigu powodują boczne drgania słupów, a nadmierna przemieszczalność uszkadza szyny dźwigowe i mechanizmy drzwi. Sztywność słupów zależy od głębokości przekroju, klasy stali oraz usztywnienia: ramy portalowe z sztywnymi kolanami lepiej opierają się przechylaniu niż słupy z przegubowymi podporami przy tej samej masie stali. W hali dźwigowej sztywność słupów decyduje o zachowaniu się konstrukcji stalowej pod wpływem ruchomych obciążeń, dlatego w miejscach przebiegu haków stosuje się większe profile ze stali Q355B lub Q420B. Przestrzenie usztywnione dzielą długie odcinki na stabilne moduły, podczas gdy ramy momentowe nadają się do szerokich, bezsłupowych pasów ruchu. Odpowiedni dobór tych rozwiązań zapewnia przemieszczenia w granicach dopuszczalnych w użytkowaniu, bez nadmiernych wydatków na stal.
Projekt belki dźwigowej i toru jazdy
Belka podporowa dźwigu to element najbardziej obciążony w warsztacie dźwigowym i najczęściej niedoprojektowany. Belki jezdne muszą wytrzymać pionowe obciążenie kół, poziome uderzenia wynikające z przyspieszenia oraz siłę skośnego nacisku wózka poruszającego się poza torem. W warsztacie o konstrukcji stalowej stosuje się spawaną belkę płytową z płaską górna półką oraz przyspawanymi uchwytami szynowymi zapewniającymi rzeczywistą powierzchnię jezdni; szyna jest zakotwiczona, a nie po prostu położona, aby zachować prawidłową osadzkę nawet po milionach cykli. Okresowe sprawdzanie zużycia szyny oraz stanu śrub należy uwzględnić w planie konserwacji od pierwszego dnia.
Materiały, produkcja i zgodność
Gatunek stali oraz ochrona przed korozją
Warsztat stalowy dla przemysłu ciężkiego funkcjonuje w warunkach pyłu, wilgoci i czasem wysokiej temperatury, dlatego wybór materiałów ma charakter operacyjny, a nie estetyczny. Stal Q355B stosowana jest w większości głównych ram konstrukcyjnych; stal Q355B-Z35 zapobiega rozwarstwieniu przy spawaniu grubej stali pod naprężeniem, a stal Q420B wykorzystywana jest w przypadku długich rozpiętości i ciężkich kolumn pod suwnice. Konstrukcja stalowa warsztatu wymaga również rzeczywistej ochrony powierzchni: elementy ocynkowane ogniowo odporność na korozję w obszarach wiejskich i nadmorskich, natomiast powłoka z płatków szkła stosowana jest w strefach procesowych o agresywnym środowisku. Podciągi, profile C i Z oraz okładziny są również ocynkowane z tego samego powodu. Te działania wydłużają czas eksploatacji i ograniczają konieczność przerywania pracy na farbowanie.
Wytwarzanie w warsztacie zgodnie z normami EN 1090 i ISO 3834
Jakość wyrobu decyduje o tym, czy sztywność konstrukcji przetrwa transport i montaż. Produkcja zgodna z normami EN 1090 i ISO 3834 obejmuje cięcie płyt za pomocą maszyn CNC, spawanie robotyczne z udokumentowanymi procedurami oraz pełną śledzilność każdej partii materiału. System jakości w zakresie szerszym jest regulowany normą ISO 9001, a znak CE potwierdza, że warsztat konstrukcji stalowych spełnia podstawowe wymagania UE dotyczące obciążeń, odporności na ogień oraz użytkowalności. Połączenia śrubowe wykorzystują wysokowytrzymałosciowe śruby klasy 10.9S, zapewniające szybkość montażu w terenie oraz certyfikowaną siłę docisku. Zamawiający powinni zażądać certyfikatów hutniczych oraz map spawalniczych przed opuszczeniem stali zakładu produkcyjnego.
Doświadczenie projektowe i akceptacja
Przypadek studium: Zakład maszyn ciężkich
Fabryka ciężkich maszyn w Szenyangu potrzebowała linii dźwigu o nośności 32 ton, wysokości haka 12 metrów oraz dołu prasowego, na miękkiej glinie z wysokim poziomem wody gruntowej. Pierwotny projekt zakładał umieszczenie kolumn dźwigowych na płytkich stopach rozdzielających, co spowodowałoby nierównomierne osiadanie i wygięcie toru jazdy. Przebudowany projekt wykorzystał kolumny dźwigowe oparte na palach, pogrubioną żelbetową płytę w strefie prasy oraz sztywny rama portalową wykonaną ze stali Q355B-Z35. Po montażu przemieszczenia toru jazdy pozostały w dopuszczalnych granicach, a doł prasowy skutecznie izolował drgania od pomieszczenia pomiarowego. Warsztat konstrukcji stalowych działa obecnie w dwóch zmianach bez konieczności ponownej regulacji szyn.
Lista kontrolna inspekcji i akceptacji
Przed podpisaniem sprawdź, czy konstrukcja stalowa odpowiada zatwierdzonym rysunkom i certyfikatom. Potwierdź prawidłowość ustawienia belek żurawia, naprężenie śrub w połączeniach klasy 10.9S oraz grubość powłoki ochronnej na krawędziach cięcia. Sprawdź znaczniki osiadania fundamentów oraz spoiny płyty wokół podstaw maszyn. Zażądaj dokumentacji klasy wykonania EN 1090, protokołów spawania zgodnych z ISO 3834 oraz raportu z próby obciążeniowej żurawia. Komplet prefabrykowany powinien być dostarczony wraz z rysunkami montażowymi i jasno określonym harmonogramem montażu. Te czynności chronią inwestycję oraz pracowników pracujących pod żurawiem.
Projektowanie warsztatu ze stalowej konstrukcji nośnej dla przemysłu ciężkiego to równowaga między nośnością żurawia, wytrzymałością posadzki i sztywnością ramy – wszystko potwierdzone uznawanymi normami oraz staranną kontrolą. Zakłady, które trwają długo, są szczegółowo zaprojektowane na wczesnym etapie, wykonane precyzyjnie i rzetelnie sprawdzone – to właśnie ta wartość, której przygotowany nabywca powinien żądać.
Najczęściej zadawane pytania
Pytanie
Jaka nośność żurawia jest odpowiednia dla warsztatu przemysłu ciężkiego?
Odpowiedź: Nośność żurawia określa najcięższy pojedynczy podnoszony ładunek wraz z blokiem hakowym i rozpraszaczem, a nie średnie obciążenie. Żuraw serwisowy o nośności 10 ton wymaga jedynie lekkiego toru jazdy, podczas gdy żuraw produkcyjny o nośności 32 ton wymaga belki spawanej, sztywnych kolumn i wzmocnionej fundamentu. Klasa użytkowania ma również znaczenie: eksploatacja przy dużej liczbie cykli wymaga połączeń spawanych odpornych na zmęczenie oraz grubszych płyt toru jazdy. Nadmierny wymiarowanie powoduje marnotrawstwo stali, natomiast niedostateczne prowadzi do zużycia szyn i przesunięć ramy – usunięcie tych wad po montażu konstrukcji jest kosztowne.
Pytanie
W jaki sposób osiąga się sztywność posadzki pod wpływem obciążeń żurawi?
Odpowiedź: Sztywność podłogi wynika z wzmocnionej płyty na zaprojektowanym wypełnieniu, podpartej oddzielnymi fundamentami lub płytą fundamentową tam, gdzie obciążenia maszyn są duże. Płyta rozprasza powtarzające się punktowe obciążenia kół suwnic, dzięki czemu tor pozostaje wyrównany, a miękkie połączenia izolują drgania pochodzące od pras i młotów. Raport geotechniczny określa grubość płyty oraz stopień jej zbrojenia. Bez tych danych cienka warstwa betonu pęka pod obciążeniem toczenia i powoduje przesunięcie precyzyjnego sprzętu poza dopuszczalne tolerancje w trakcie normalnych zmian produkcyjnych.
Pytanie
Dlaczego sztywność słupów ma znaczenie w hali suwnicowej?
Odpowiedź: Sztywność słupów ogranicza przemieszczenia boczne podczas przyspieszania lub hamowania suwnicy, chroniąc szyny, drzwi oraz samą konstrukcję. Sztywność rośnie wraz ze zwiększaniem się wysokości przekroju, gatunku stali oraz układem usztywnień; ramy portalowe z sztywnymi kolanami lepiej odpierają przemieszczenia boczne niż ramy z przegubowymi podporami przy tej samej masie. Przestrzenie usztywnione dzielą długie odcinki na stabilne moduły, podczas gdy ramy momentowe nadają się do szerokich, wolnych od słupów przejść. Zachowanie przemieszczeń bocznych w granicach dopuszczalnych dla użytkowania zapobiega zużyciu szyn suwnicowych oraz konieczności przestoju konserwacyjnego spowodowanego niewłaściwym ich ustawieniem.
Pytanie
Które normy mają zastosowanie do eksportowanych warsztatów stalowych?
Odpowiedź: Eksportowane konstrukcje powinny spełniać normę EN 1090 w zakresie wykonania oraz oznakowania CE dla podstawowych wymagań UE obejmujących obciążenia, odporność na ogień i funkcjonalność. Norma ISO 3834 potwierdza jakość spawania, a norma ISO 9001 obejmuje szerszy system zarządzania. W Stanach Zjednoczonych projektowanie kierowane jest przez AISC, MBMA i IBC, natomiast bezpieczeństwo na budowie reguluje OSHA. Zamawiający powinni zażądać certyfikatów hutniczych, map spawalniczych oraz klasy wykonania przed wysyłką stali. Te dokumenty potwierdzają, że konstrukcja została wyprodukowana i sprawdzona zgodnie z uznawaną normą.
Pytanie
Jakie sprawdzenia potwierdzają gotowość warsztatu do użytku?
Odpowiedź: Przed użyciem warsztat konstrukcji stalowych należy sprawdzić w oparciu o zatwierdzone rysunki i certyfikaty. Należy zweryfikować położenie belek pod suwnicę, naprężenie śrub klasy 10.9S oraz grubość powłoki na krawędziach cięcia, a następnie przejrzeć znaczniki osiadania fundamentów i spoiny płyty wokół podstaw maszyn. Należy zażądać klasy wykonania EN 1090, protokołów spawania zgodnych z ISO 3834 oraz raportu z próby obciążeniowej suwnicy. Komplet prefabrykowany musi zostać dostarczony wraz z rysunkami montażowymi i jasno określonym ciągiem czynności. Te kontrole chronią inwestycję oraz personel pracujący pod suwnicą.

 EN