 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

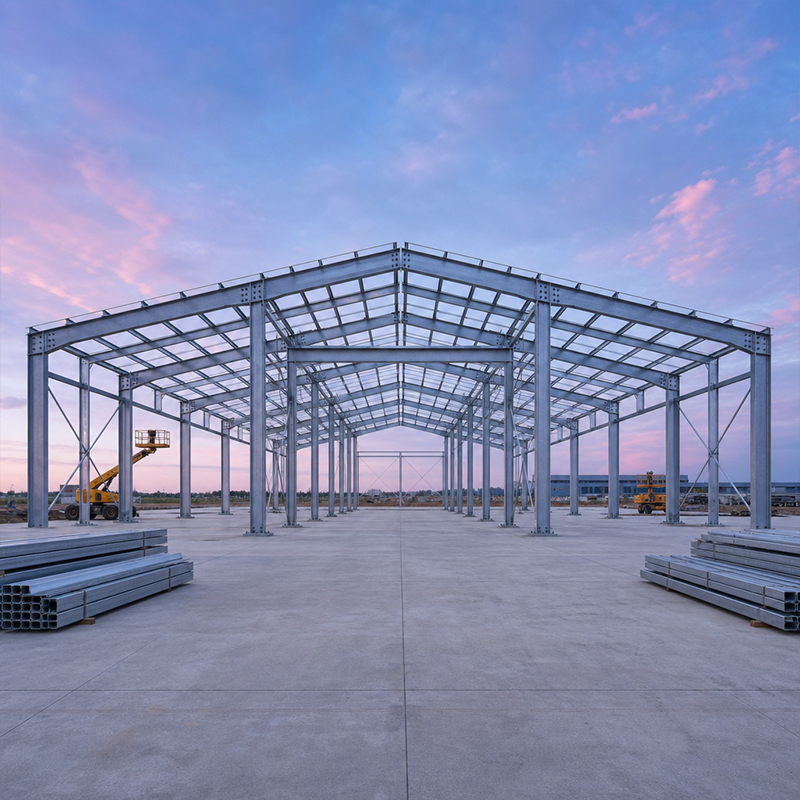
Ağır sanayi için bir çelik yapı atölyesi, yalnızca çatı ve rüzgâr yüklerini değil; aynı zamanda tavan vinçlerini, raylı taşıma sistemlerini, pres hatlarını ve yoğun makine temellerini de taşımak zorundadır. Bu yükler, kolonlar, vinç kirişleri ve döşeme aracılığıyla toprağa iletilir. Kapasite, rijitlik ve döşeme tasarımı gibi kritik unsurların çizim aşamasında doğru belirlenmesi, ileride maliyetli yeniden düzenleme işlemlerini önler. Bu kılavuz, dayanıklı bir tesis ile sorunlu bir tesis arasındaki farkı belirleyen yük yolu, çerçeve sistemi, malzemeler ve kontrol süreçlerini adım adım ele alır.
Ağır sanayide bir çelik yapı atölyesinin belirleyici özelliği, tavan kancasıdır. Tonaj her şeyi belirler: 10 tonluk bir bakım kancası hafif bir ray sistemi gerektirirken, 50 tonluk bir dökümhane kancası derin, birleşik kirişler, rijit kolonlar ve daha ağır bir temel gerektirir. Kapasite, ortalama yük değil, en ağır tek kaldırma işlemi artı yayıcı ve kancalı blok üzerinden belirlenmelidir. Çalışma sınıfı da önemlidir — yüksek çevrim sayısıyla sürekli çalışma, yorulmaya dayanıklı bağlantılar ve ara sıra yapılan kaldırma işlemlerine kıyasla daha kalın ray plakaları gerektirir. Ray kolonları arasındaki açık açıklık ayrıca zeminin esnek makine yerleşimi için serbest bırakılmasını sağlar.
Çelik yapı atölye zeminleri, çerçevenin asla görmediği cezayı taşır. Vinç tekerlekleri, ray üzerinde devasa nokta yüklerini yoğunlaştırır; bu nedenle her rayın altındaki döşeme, ince bir beton dökümünü çatlatabilecek tekrarlayan yuvarlanma yükünü taşır. Mühendislikle hazırlanmış dolgu üzerine dökülen donatılı beton döşeme bu tepkileri dağıtır; ağır makine tabanları ise statik ve dinamik yüklerin toplamına göre boyutlandırılan izole ayaklıklar veya tek parça temel üzerine yerleştirilir. Presler ve çekicilerden kaynaklanan titreşim döşeme boyunca yayılır; bu yüzden hassas ekipmanların stabil kalmasını sağlamak için titreşim yalıtım çukurları ve yumuşak eklem hatları kullanılır. İyi ses yalıtımlı bir fabrika tasarımı, hiçbir zaman tahminle değil, jeoteknik raporla başlar.
Ağır vinç yükleri, kolonları yana doğru sallandırır ve fazla kayma, vinç raylarını ile kapı mekanizmalarını hasara uğratır. Kolon rijitliği, kesit derinliğinden, malzeme sınıfından ve bağlantı elemanlarından kaynaklanır: Aynı çelik ağırlığı altında, sabit mafsallı dizayn, sabit olmayan (mafsalsız) tabanlı bir portal çerçeveye kıyasla daha iyi yan hareket direnci sağlar. Bir vinç atölyesinde kolon rijitliği, hareketli yük altında çelik yapı atölyesinin davranışını belirler; bu nedenle kancanın hareket ettiği bölgelerde daha büyük Q355B veya Q420B kesitler kullanılır. Destekli açıklıklar, uzun açıklıkları kararlı modüllere ayırırken, moment aktaran çerçeveler geniş, kolonsuz koridorlara uygundur. Doğru kombinasyon, çelik tüketimini gereğinden fazla artırmadan kaymayı kullanım sınırları içinde tutar.
Kren kirişi, bir kren atölyesinde en çok yük altına alınan elemandır ve aynı zamanda en sık yetersiz boyutlandırılan elemandır. Ray kirişleri, dikey tekerlek yükünü, ivmelenmeden kaynaklanan yatay dalgalanmayı ve raydan çıkmış bir arabadan kaynaklanan eğik itme kuvvetini karşılamalıdır. Bir çelik yapı atölyesi, düz üst başlıkla imal edilmiş ve kaynaklı ray kelepçesiyle donatılmış bir kompozit levha kirişine dayanır; bu sayede gerçek bir hareket yüzeyi sağlanır. Ray yalnızca yerleştirilmez, aynı zamanda sabitlenir, böylece milyonlarca çevrim altında hizasını korur. Ray aşınması ve cıvata kontrolleri gibi periyodik bakım işlemleri, ilk günden itibaren bakım planına dahil edilmelidir. Buradaki rijitlik, hem kreni hem de altındaki çerçeveyi korur.
Ağır sanayi çelik atölyesi toz, nem ve bazen ısı içinde yaşar; bu nedenle malzeme seçimi estetik değil, operasyoneldir. Q355B, çoğunlukla ana çerçeveler için kullanılır; Q355B-Z35, kalın kaynakların çekmeye maruz kaldığı bölgelerde tabakalı yırtılmaya direnç gösterir ve Q420B, uzun açıklıklar ve ağır vinç kolonları için yerini hak eder. Bir çelik yapı atölyesi ayrıca gerçek yüzey korumasına ihtiyaç duyar: sıcak daldırma galvanizli elemanlar kırsal ve kıyı bölgelerindeki korozyona karşı mücadele ederken, cam pulu kaplama agresif üretim bölgeleri için uygundur. Aşık, C ve Z profilleri ile kaplama aynı nedenle galvanizlidir. Bu adımlar servis ömrünü uzatır ve yeniden boyama için duruş sürelerini azaltır.
İmalat kalitesi, tasarım rijitliğinin nakliye ve montaj sırasında korunup korunmayacağını belirler. EN 1090 ve ISO 3834 standartlarına göre üretim, CNC ile kesilen plakaları, belgelenmiş prosedürlerle robotik kaynakları ve her ısı işlemine tam izlenebilirliği içerir. ISO 9001, daha kapsamlı kalite yönetim sistemini yönetir ve CE işareti, çelik yapı atölyesinin yük taşıma, yangın ve kullanım açısından AB’nin temel gereksinimlerini karşıladığını teyit eder. Cıvatalı bağlantılar, sahada hızlı montaj ve sertifikalı gerilme sağlamak için 10.9S yüksek mukavemetli cıvatalar kullanır. Alıcılar, çelik fabrikadan ayrılmadan önce ham madde sertifikalarını ve kaynak haritalarını talep etmelidir.
Şenyang’da bir ağır makine tesisi, yumuşak kil zeminde ve yüksek su seviyesinde, 32 tonluk bir vinç hattı, 12 metrelik kancalı yükseklik ve bir pres çukuru gerektirmekteydi. Orijinal tasarım, vinç kolonlarını yüzeysel yayılı temellere oturtmuştu; bu durumda temeller eşit olmayan şekilde çökecek ve ray yatağını eğecekmiş. Yeniden tasarlanan çözüm, kazıkla desteklenen vinç kolonları, pres bölgesi için kalınlaştırılmış donatılı döşeme ve Q355B-Z35 malzemeden yapılmış bir çaprazlı portal çerçeve kullandı. Montajdan sonra ray yatağı kayması sınırlar içinde kaldı ve pres çukuru ölçüm bölmesini titreşimden izole etti. Çelik yapı atölyesi artık ray yeniden hizalanmasına gerek kalmadan iki vardiyada çalışmaktadır.
İmzalama işleminden önce çelik yapıyı onaylı çizimlerle ve sertifikalarla karşılaştırın. Vinç kirişinin hizalanmasını, 10.9S bağlantılarında cıvata gerilmesini ve kesilmiş kenarlardaki kaplama kalınlığını doğrulayın. Temel oturma işaretlerini ve makine tabanları etrafındaki döşeme birleşimlerini kontrol edin. Vinç için EN 1090 uygulama sınıfını, ISO 3834 kaynak kayıtlarını ve yük test raporunu isteyin. Ön imal edilmiş bir paket, montaj çizimleriyle ve net bir sırayla teslim edilmelidir. Bu kontroller, yatırımınızı ve vinç altındaki çalışan kişileri korur.
Ağır sanayi için bir çelik yapı atölyesi tasarlamak, vinç kapasitesi, zemin dayanımı ve çerçeve rijitliği arasında bir denge kurmayı gerektirir; hepsi tanınmış standartlarla ve dikkatli incelemelerle kanıtlanmalıdır. Uzun ömürlü tesisler, erken aşama da detaylandırılır, temiz şekilde imal edilir ve dürüstçe kontrol edilir — bu da hazırlıklı bir alıcının talep etmesi gereken değerdir.
Ağır sanayi atölyesi için hangi vinç kapasitesi uygundur?
Cevap: Vinç kapasitesi, ortalama yük değil, en ağır tek kaldırma işlemi artı kancanın ve yayıcı bloğun ağırlığına göre belirlenir. 10 tonluk bir servis vinçi yalnızca hafif bir ray sistemi gerektirirken, 32 tonluk bir üretim vinçi, profilli kirişleri, rijit kolonları ve güçlendirilmiş temeli gerektirir. Çalışma sınıfı da önemlidir: yüksek çevrimli çalışma, yorulmaya dayanıklı kaynaklar ve kalın ray plakaları gerektirir. Aşırı boyutlandırma çelik israfına neden olur; ancak yetersiz boyutlandırma, ray aşınmasına ve çerçeve kaymasına yol açar; bu sorunlar yapı kurulduktan sonra düzeltilmesi pahalıya mal olur.
Vinç yükleri altında zemin rijitliği nasıl sağlanır?
Cevap: Zeminin rijitliği, mühendislikle tasarlanmış dolgu üzerine döşenen donatılı plakadan ve makine yüklerinin ağır olduğu yerlerde ayrı ayaklar veya birleşik temel (mat) tarafından sağlanır. Plaka, tekrarlayan vinç tekerlekleri noktasal yüklerini yayarak rayların hizalanmasını sağlar; yumuşak eklemeler ise presler ve çekiçlerden kaynaklanan titreşimi yalıtır. Jeoteknik raporu, plakanın kalınlığını ve donatı oranını belirler. Bu veriler olmadan, ince dökülen beton, yuvarlanan yük altında çatlar ve hassas ekipmanları normal üretim vardiyaları sırasında tolerans sınırlarını aşarak kaymaya neden olur.
Bir vinç atölyesinde kolon rijitliği neden önemlidir?
Cevap: Kolon rijitliği, vinç hızlandığında veya durduğunda yanal kaymayı sınırlandırır ve rayları, kapıları ve yapıyı kendisini korur. Rijitlik, kesit derinliği, çelik sınıfı ve bağlantı düzeniyle artar; eşit ağırlıkta iken, mafsallı tabanlı bir yapıya kıyasla katı dizli bir portal çerçeve yanal hareketi daha iyi engeller. Çaprazlı açıklıklar uzun açıklıkları kararlı modüllere bölerken, moment çerçeveleri geniş sütunsuz koridorlara uygundur. Kaymanın hizmet sınırları içinde tutulması, vinç raylarının aşınmasını ve hizalama bozukluğundan sonra gelen bakım duruşlarını önler.
İhracat edilen çelik atölyelerine hangi standartlar uygulanır?
Cevap: İhracat edilen yapılar, yük, yangın ve kullanım açısından AB temel gereksinimlerini karşılamak için EN 1090 standardına uygun olmalı ve CE işareti taşımalıdır. Kaynak kalitesini doğrulayan standart ISO 3834’tür; genel yönetim sistemini kapsayan standart ise ISO 9001’dir. Amerika Birleşik Devletleri’nde tasarım için AISC, MBMA ve IBC yönergeleri geçerlidir; saha güvenliğini ise OSHA düzenler. Alıcılar, çelik ürünün sevk edilmesinden önce fabrika sertifikalarını, kaynak haritalarını ve uygulama sınıfını talep etmelidir. Bu belgeler, yapının tanınmış bir standarta göre üretildiğini ve kontrol edildiğini kanıtlar.
Bir atölyenin kullanıma hazır olduğunu doğrulayan kontroller nelerdir?
Cevap: Kullanımdan önce bir çelik yapı atölyesi, onaylı çizimler ve sertifikalarla karşılaştırılarak kontrol edilmelidir. Vinç kirişlerinin hizalanması, 10.9S cıvataların gerilmesi ve kesim kenarlarındaki kaplama kalınlığı doğrulanmalı; ardından temel oturma işaretleri ve makine tabanları etrafındaki döşeme birleşimleri gözden geçirilmelidir. EN 1090 uygulama sınıfı, ISO 3834 kaynak kayıtları ve vinç yük test raporu talep edilmelidir. Ön imal edilmiş bir paket, montaj çizimleriyle ve net bir sırayla teslim edilmelidir. Bu kontroller, yatırımın ve vinç altındaki çalışan personelin güvenliğini sağlar.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
