 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

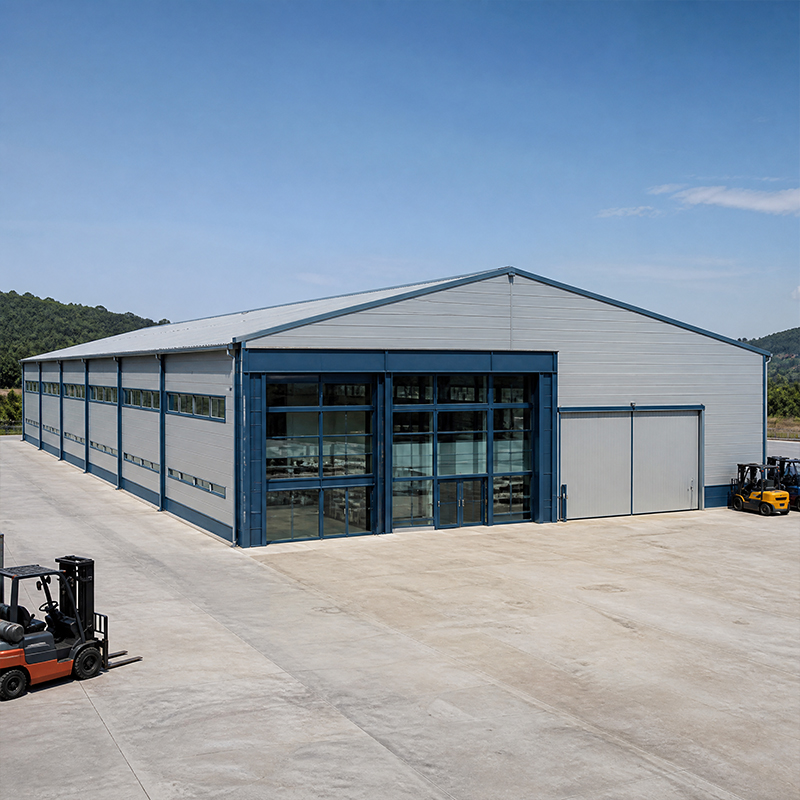
Egy gyakorlatias gyári épület sorsa a fülkehálózattól függ. Az oszloptávolság 18–30 méter között biztosítja a teherautók, folyosók és gépi szerszámok számára szükséges szabad teret anélkül, hogy felesleges acélt használnánk fel. A keskeny fülkék az összeszerelősorokhoz, a szélesebb fesztávok a raktározáshoz és a nehéz sajtókhoz alkalmazkodnak. A hálózatnak egyeznie kell a termelési folyamattal, hogy az anyag egyenes útvonalon jusson beérkezéstől a szállításig. Egy kapuformájú vázszerkezet Q355B gerendákkal karcsú oszlopokat biztosít, miközben a darusín a függőleges terhet közvetlenül az alapra vezeti át. Túl szoros hálózat több oszlopot és acélt igényel; túl széles hálózat túlterheli a szerkezeti elemeket. Egy gyors FEA-vizsgálat kiegyensúlyozza mindkét tényezőt még a megrendelés leadása előtt. Ha a fülkehálózatot időben jól meghatározzák, elkerülhetők a költséges utómunkák, amikor az acél már megérkezik a helyszínre.
Egy daruszerkezet megváltoztatja az egész vázat. A futósín a konzolos oszlopokra támaszkodik, és merev, vízszintes pályát igényel; még 10 mm-es lehajlás is okozhat kocsieltérést és kopást. A tervezők a sín, a konzol és az oszlop méretét a megemelt terhelés plusz a dinamikai tényező alapján határozzák meg, majd ellenőrzik az AISC és az MBMA szabályzataival szemben. Ha a folyamat során két daru egymás után történő alkalmazására van szükség, a fülkét szélebbé és a vázat mélyebbé teszik. A szerkezeti modell és a felszerelés-szolgáltató közötti jó koordináció megakadályozza az ütközéseket, amelyek egyébként leállítanák a gyártást a telepítés idején.
Az acélminőség dönti el, hogy egy szerkezeti elem mennyi terhelést bír el a saját tömege arányában. A Q355B minőségű acél a legtöbb vázszerkezetnél alkalmazható; a Q355D alacsony hőmérsékleten is megőrzi szakítószilárdságát hideg éghajlatú régiókban; a Q420B hosszabb fesztávokhoz és nehéz darukhoz alkalmas. A daru tartóelem alatti vastag lemezeknél a Q355B-Z35 (Z-irányú, rétegfelhasadás-ellenálló) acélminőség megakadályozza a vastagsági irányú repedések kialakulását. Az hegesztési munkákat az ISO 3834 szabvány szerint kell végezni, és az egész építmény EN 1090 végrehajtási osztályozással és CE-jelöléssel rendelkezik. Az acélminőség meghatározása a terhelés típusa alapján – nem pedig szokásból – csökkenti az acéltonnázást és a költségeket, miközben biztosítja a gyári épület biztonságát fáradási és ütési igénybevétel mellett. Minden szállított acélhordóhoz gyári tanúsítványok szükségesek.
A legtöbb előre tervezett váz 10,9S szilárdsági osztályú nagyszilárdságú csavarokat használ a terepi illesztéseknél, mert a csavarozással történő szerelés gyors és ellenőrizhető. A gyári hegesztést robotok vezérelt környezetben végzik, így az ismételhetőség biztosított, míg a helyszíni hegesztésekhez minősített eljárások és nem romboló vizsgálatok (NDT) szükségesek. Egy csavarozott kapcsolat továbbá lehetővé teszi, hogy a gyári épületet szétszereljék és újra felhasználják, ha a termelési vonal átköltözik. A döntés a sebesség, a költség és a jövőbeli rugalmasság közötti egyensúlyt tükrözi; szeizmikus vagy robbanásveszélyes zónákban a részletek inkább az energiaelnyelő, ductilis kapcsolatok felé tolódnak, amelyek nem hirtelen meghibásodással, hanem fokozatos alakváltozással nyelnek el energiát. A helyszíni csavarozás továbbá csökkenti az időjárási kockázatot a szerelés során összehasonlítva a kiterjedt helyszíni hegesztéssel.
Egy emeletképző szerkezet kihasználja a fel nem használt magasságot irodák, irányítószobák vagy könnyű tárolóhelyiségek kialakítására anélkül, hogy növelné a létesítmény alapterületét. A fő tartószerkezetről függesztve vagy saját oszlopain állva rögzíthető a födémhez. A terhelési osztály döntő fontosságú: egy telepített archívumot elhelyező emeletképző szerkezet sokkal nagyobb súlyt képvisel, mint egy járda, ezért a gerendaméretek és a gerenda-csarnokgerenda kapcsolat ellenőrzését az FEA-modellben kell elvégezni. Megfelelő tervezéssel az emeletképző szerkezet rövidíti a felügyeleti vonalakat, és közel tartja a személyzetet a gyártóüzemi szinthez.
A gyártóüzemek növekednek. A hőmérsékletváltozás és a leülepedés miatti repedések elkerülése érdekében egy tágulási hézag hosszú gyárat épületet mozgási blokkokra oszt fel. A hézagok távolságát a burkolati rendszer és a helyi hőmérséklet-ingadozás határozza meg; a csavarozott kapcsolóelemek lehetővé teszik minden egyes blokk mozgását, miközben a tető időjárásálló marad. A hézag tervezése a tervezési szakaszban olcsóbb, mint később vágással létrehozni. A szolgáltatási vezetékek – légcsatornák, tűzoltósprinklerek, szállítószalagok – elhelyezését úgy kell koordinálni a hézag mentén, hogy a későbbi fázisok csavarozással rögzíthetők legyenek újrafelhasználás vagy átalakítás nélkül. Egy átlátható hézagütemterv biztosítja a későbbi fázisok függetlenségét és gyors befejezését.
Hőszigetelés és a PIR burkolat
Az energia költsége bármelyik épület burkolatán múlik gyár épület . Egy 150 mm vastagságú PIR szendvicspanel optimális egyensúlyt teremt a hőszigetelés, a tartószerkezet nyílásközének és a tömegnek a szempontjából, és ugyanaz a rendszer alkalmazható a gyártó létesítmény tetője és falai. A párazáró rétegek, a megfelelő lejtés és a tömített szarufák megakadályozzák a kondenzációt, amely korróziót okoz a kapcsolódási pontokon. A nappali fényt átengedő panelek csökkentik a világítási terhelést, de óvatos elhelyezésük szükséges a munkásokra eső csillogás elkerülésére. Egy rosszul részletezett építési héj kétszeresére növelheti a fűtési költségeket, ezért a panelek specifikációja ugyanolyan gondosságot igényel, mint a vázé. Jó gyártervezet , az építési héjat a vázzal együtt tervezik, nem pedig utólag adják hozzá, így a panelek rögzítőelemei pontosan ott helyezkednek el a C- és Z-profilos szarufákon, ahol a acél gyár szerkezet várja őket.
Bevonat, ellenőrzés és karbantartás
A horganyzott vagy üvegporos bevonat védi az acélt nedves, vegyi anyagokkal érintkező vagy tengerparti gyárakban. A bevonatot a környezeti feltételekhez és a ténylegesen fenntartható karbantartási időközökhöz kell megadni. Megbízható tanács: követeljen gyári tanúsítványokat, az EN 1090 szerinti gyári auditot és az ISO 9001 minőségbiztosítást a szállítás előtt; érkezéskor ellenőrizze a csavarok nyomatékát, az hegesztési bélyegeket és a bevonat vastagságát mérőműszerrel. Írásos ellenőrzés a átadáskor, valamint évenkénti járőrjárat korán felfedezi a korróziót, és évtizedekig védi a berendezést. Ez a fegyelem ugyanúgy vonatkozik egy gyár épület , egy acél gyár , vagy bármilyen gyártó létesítmény agresszív körülményeknek van kitéve.
Egy jól megtervezett gyárállomás évtizedekig megtérül: a megfelelő főtengelytávolság, acélminőség és darukarok lehetővé teszik a zavartalan termelést, míg a félemeletek és tágulási hézagok biztosítják a szerkezet rugalmasságát a jövőbeni változásokhoz. Az EN 1090, az ISO 3834 és az ISO 9001 szabványoknak megfelelő specifikáció biztosítja a minőséget a gyártóüzemből a telephelyre való szállításig. A átadáskor ellenőrizze a tanúsítványokat, a bevonatokat és a csavarokat, majd évente egyszerű karbantartási rutint hajtson végre. Az acél gyorsan építhető, újrahasznosítható és rugalmas burkolatot nyújt a gyártóknak – válassza ki azokat a lehetőségeket, amelyek illeszkednek a folyamathoz, és a gyártó létesítmény lépést tart a vállalkozással. A gyártervezés során a főtengelytávolság az egyetlen döntés, amely leginkább meghatározza a jövőbeli rugalmasságot.
Gyakran Ismételt Kérdések
Kérdés
Milyen acélminőség alkalmas nehézdarus gyárhoz?
Válasz: A Q355B minőség a legtöbb vázra alkalmas, míg a Q355D hideg éghajlaton is megőrzi szilárdságát, és a Q420B hosszú fesztávokat támogat. Darukonzolok alatt a Q355B-Z35 ellenáll a réteges repedésnek. A hegesztés az ISO 3834 szabvány szerint történik, és a kivitelezés megfelel az EN 1090-nak CE-jelöléssel. A minőséget a tényleges igényekhez kell igazítani – a megemelt terheléshez, a hőmérsékleti viszonyokhoz és a fáradási határokhoz – nem pedig egy alapértelmezett szokás szerint, így a tonnázat és a költség csökken, miközben a biztonság megmarad. A gyári tanúsítványok megerősítik a szállított acélminőséget átadáskor. Bármilyen acél gyár , e minőség-szabályozás az, ami biztosítja a gyár épület biztonságos működését napi daruműveletek során.
Kérdés
Milyen széles legyen a gyártócsarnok rácsos oszlophálózata a termeléshez?
Válasz: Az oszloptávolság 18–30 méter között ideális teherautók, folyosók és gépi szerszámok számára, anélkül, hogy feleslegesen sok acélt használnánk fel. Szűk rácsok az összeszerelő sorokhoz, szélesebb fesztávok a raktározáshoz és préselőberendezésekhez alkalmazhatók. A gyártócsarnok rácsos oszlophálózata rácsos oszlophálózatnak egyeznie kell az anyagáramlás irányával a beérkezéstől a szállításig. Egy kapuformájú vázszerkezet Q355B gerendákkal vékony oszlopokat tesz lehetővé, miközben a darupálya a terhelést az alapra vezeti. Rögzítsük a gyártócsarnok rácsos oszlophálózata rácsos oszlophálózatot korán gyártervezet a tervezési fázisban, hogy elkerüljük a helyszíni újrafeladatokat és ütközéseket a gyártó létesítmény .
Kérdés
Mikor érdemes mezzanint hozzáadni?
Válasz: A mezzanin a kihasználatlan magasságot használja irodák, irányítószobák vagy könnyű tárolóhelyek elhelyezésére anélkül, hogy megnövelné az épület alapterületét. A teherosztály határozza meg a gerendák méretét: egy telepített archívum sokkal nagyobb terhelést jelent, mint egy járda, ezért ellenőrizni kell azt az FEA-modellben. Akár a fő vázról függesztve, akár saját oszlopain állva, a mezzanin rövidíti a felügyeleti vonalakat, és közel tartja a személyzetet a gyártóüzemi szinthez. A tűzállósági osztályozást és a szolgáltatásokat koordinálni kell a burkolattal a tervezési szakaszban. Egy gyár épület , a mezzanin-döntés az eredeti gyártervezet , nem pedig későbbi kiegészítésként történik.
Kérdés
Miért szükséges hosszú szerkezetnél tágulási hézagot megadni?
Válasz: Egy tágulási hézag hosszú gyár épület mozgási blokkokba, így a hőmérsékletváltozás és a leülepedés nem repeszti meg a burkolatot. A távolságok a burkolati rendszernek és a helyi hőingásnak megfelelően kerülnek kialakításra; a csavarozott rögzítők lehetővé teszik minden egyes blokk mozgását, miközben a tető vízhatlan marad. A csatlakozás tervezése a projekt kezdetén olcsóbb, mint később metszéssel megoldani. Koordinálja a légcsatornákat, tűzoltó szórókat és szállítószalagokat a rések mentén, hogy a jövőbeni fázisok zavartalanul valósíthatók meg, és később függetlenül építhetők fel. Egy acél gyár vagy bármely nagy gyártó létesítmény , az elmozdulási illesztések tartják karbantarthatóvá a gyártócsarnok rácsos oszlophálózata évtizedekig. Mit ellenőrizzenek a vásárlók a acél szerelési átadásakor?
Kérdés
Kérjenek gyári tanúsítványokat, az EN 1090 szerinti gyári auditot és az ISO 9001 minőségirányítási dokumentumokat a szállítás előtt. Érkezéskor ellenőrizze a csavarok nyomatékát, az hegesztési bélyegeket és a bevonat vastagságát mérőműszerrel. A cinkbevonat vagy az üvegszemcsés rendszer alkalmas nedves vagy tengerparti üzemekhez. A kézbesítési átadás során írásos ellenőrzés és évenkénti járőrjárás korai jeleket adhat a korrózióról. Ezek a lépések védelmet nyújtanak a vagyonra és megerősítik, hogy a
Válasz: Szerkezet megfelel az elfogadott tervrajzoknak. Bármely acél gyár , ez az átadási ellenőrzés az utolsó kapu a gyár épület vagy gyártó létesítmény előtt. gyártócsarnok rácsos oszlophálózata valódi termelési terhelést visel.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
