 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

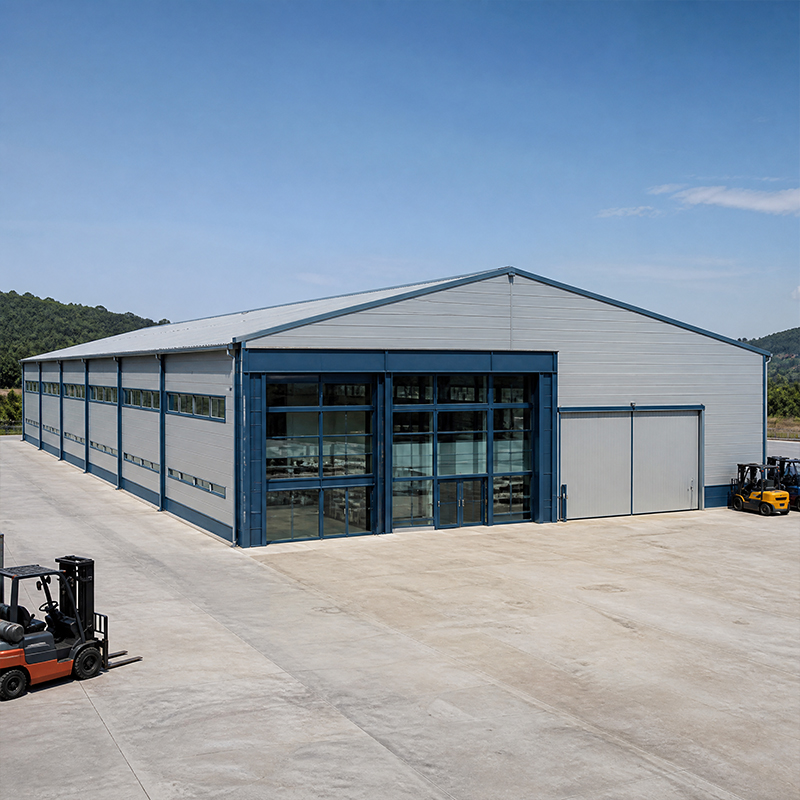
एक व्यावहारिक कारखाना का भवन अपने बे ग्रिड पर निर्भर करता है। १८ से ३० मीटर की स्तंभ की दूरी ट्रकों, गलियों और मशीन औज़ारों को आवश्यक स्थान प्रदान करती है, बिना स्टील के अपव्यय किए। संकरे बे असेंबली लाइनों के लिए उपयुक्त हैं; चौड़े स्पैन भंडारण और भारी प्रेस के लिए उपयुक्त हैं। ग्रिड को उत्पादन प्रवाह के साथ संरेखित होना चाहिए ताकि सामग्री प्राप्ति से शिपिंग तक सीधे पथ पर चले। Q355B राफ्टर्स के साथ एक पोर्टल फ्रेम स्तंभों को पतला रखता है, जबकि क्रेन रनवे ऊर्ध्वाधर भार को सीधे नींव पर स्थानांतरित करता है। बहुत तंग ग्रिड स्तंभों और स्टील की संख्या बढ़ा देते हैं; बहुत चौड़े ग्रिड सदस्यों पर अत्यधिक तनाव डालते हैं। ऑर्डर देने से पहले एक त्वरित FEA अध्ययन दोनों को संतुलित करता है। ग्रिड को शुरुआत में सही करना स्टील के साइट पर पहुँचने के बाद महँगे पुनर्कार्य से बचाता है।
ऊपर से चलने वाला क्रेन पूरे फ्रेम को बदल देता है। रनवे बीम ब्रैकेट कॉलम पर टिकी होती है और एक कठोर, समतल पथ की माँग करती है; यहाँ तक कि १० मिमी का विचलन भी ट्रॉली के विस्थापन और क्षरण का कारण बन सकता है। डिज़ाइनर्स उठाए गए भार और गतिशील कारक के आधार पर रेल, ब्रैकेट और कॉलम के आकार निर्धारित करते हैं, फिर उनकी जाँच AISC और MBMA नियमों के अनुसार करते हैं। जहाँ प्रक्रिया में श्रृंखला में दो क्रेनों की आवश्यकता होती है, वहाँ बे की चौड़ाई बढ़ जाती है और फ्रेम की गहराई भी बढ़ जाती है। संरचनात्मक मॉडल और उपकरण आपूर्तिकर्ता के बीच अच्छा समन्वय टकरावों को रोकता है, जो अन्यथा स्थापना के दौरान उत्पादन को रोक देते।
इस्पात का ग्रेड यह निर्धारित करता है कि कोई सदस्य अपने भार के सापेक्ष कितना भार वहन कर सकता है। Q355B अधिकांश फ्रेमों को कवर करता है; Q355D ठंडे क्षेत्रों में कम तापमान पर टफनेस बनाए रखता है; Q420B लंबी स्पैन और भारी क्रेनों के लिए उपयुक्त है। क्रेन ब्रैकेट के नीचे मोटी प्लेटों के लिए, Q355B-Z35 (Z-दिशा, परतदार फटन प्रतिरोधी) थ्रू-थिकनेस क्रैकिंग को रोकता है। वेल्डिंग ISO 3834 के अनुसार की जाती है, और पूरी इमारत EN 1090 एक्जीक्यूशन क्लास और सीई मार्किंग के साथ होती है। आदत के बजाय कार्य के आधार पर ग्रेड का निर्दिष्ट करना टनेज और लागत को कम करता है, जबकि फैटीग और इम्पैक्ट के तहत फैक्टरी इमारत को सुरक्षित रखता है। प्रत्येक स्टील के हीट के लिए मिल प्रमाणपत्र साइट पर डिलीवर किए गए स्टील का समर्थन करने चाहिए।
अधिकांश पूर्व-इंजीनियर्ड फ्रेम्स में क्षेत्रीय जोड़ों के लिए 10.9S उच्च-शक्ति बोल्ट्स का उपयोग किया जाता है, क्योंकि बोल्ट-अप स्थापना तीव्र है और निरीक्षण योग्य है। दोहराव के लिए दुकान वेल्डिंग रोबोटिक नियंत्रण के अधीन रहती है, जबकि साइट वेल्डिंग के लिए योग्य प्रक्रियाओं और गैर-विनाशक परीक्षण (NDT) की आवश्यकता होती है। बोल्टेड कनेक्शन से कारखाने की इमारत को भी अलग किया जा सकता है और फिर से उपयोग किया जा सकता है, यदि लाइन स्थानांतरित कर दी जाए। यह चयन गति, लागत और भविष्य की लचीलापन के बीच संतुलन बनाता है; भूकंप या विस्फोट क्षेत्रों के लिए विवरण ऊर्जा को अवशोषित करने वाले लचीले कनेक्शन की ओर झुक जाता है, जो अचानक विफलता के बिना काम करते हैं। क्षेत्र में बोल्ट-अप स्थापना के दौरान मौसम संबंधी जोखिम को व्यापक साइट वेल्डिंग की तुलना में कम करती है।
एक मेज़ानाइन अप्रयुक्त ऊँचाई को कार्यालयों, नियंत्रण कक्षों या हल्के भंडारण के लिए बदल देता है, बिना फुटप्रिंट के विस्तार किए। यह प्राथमिक फ्रेम से लटकता है या स्वयं के स्तंभों पर स्लैब तक खड़ा होता है। लोड वर्ग महत्वपूर्ण है: एक भरा हुआ अभिलेखागार मेज़ानाइन एक पैदल यात्रा मार्ग की तुलना में कहीं अधिक भारी होता है, इसलिए बीम के आकार और राफ्टर से जुड़ाव की जाँच FEA मॉडल में की जानी चाहिए। यदि इसे ठीक से डिज़ाइन किया जाए, तो मेज़ानाइन पर्यवेक्षण रेखाओं को छोटा कर देता है और लोगों को प्रक्रिया फ्लोर के करीब रखता है।
कारखानों का विस्तार होता है। एक विस्तार संधि एक लंबी कारखाना इमारत को गति के खंडों में विभाजित करती है, ताकि तापीय परिवर्तन और बसाव इमारत के आवरण को दरार न दे सकें। संधि की दूरी क्लैडिंग प्रणाली और स्थानीय तापमान उतार-चढ़ाव के अनुसार निर्धारित की जाती है; बोल्टेड क्लिप कनेक्शन प्रत्येक खंड को गति करने देते हैं, जबकि छत मौसम-रोधी बनी रहती है। संधि की योजना डिज़ाइन के चरण में बनाना, बाद में उसे काटने की तुलना में सस्ता होता है। सेवा मार्ग—डक्ट, स्प्रिंकलर, कन्वेयर—को अंतराल के पार समन्वित रखें, ताकि भविष्य के चरणों को बिना पुनर्कार्य के बोल्ट किया जा सके। एक स्पष्ट संधि अनुसूची भविष्य के चरणों को स्वतंत्र और तीव्र बनाए रखती है।
ऊष्मा-रोधन और PIR आवरण
ऊर्जा लागत किसी भी फैक्ट्री इमारत । एक १५० मिमी PIR सैंडविच पैनल ऊष्मा-रोधन, स्पैन और भार के बीच संतुलन बनाए रखता है, और वही प्रणाली छत के निर्माण में भी प्रयुक्त होती है। उत्पादन सुविधा की छत और दीवार। वाष्प अवरोध, उचित ढलान और सील किए गए छज्जे उस संघनन को रोकते हैं जो जोड़ों को जंग लगा देता है। प्राकृतिक प्रकाश फलक प्रकाश भार को कम करते हैं लेकिन ऑपरेटर्स पर चमक से बचने के लिए सावधानीपूर्वक स्थापना की आवश्यकता होती है। एक खराब विवरण वाला आवरण तापन बिल को दोगुना कर सकता है, इसलिए फलक विशिष्टता को फ्रेम के समान देखभाल की आवश्यकता होती है। अच्छे में कारखाना डिज़ाइन , आवरण को फ्रेम के साथ इंजीनियर किया जाता है, न कि बाद में जोड़ा जाता है, इसलिए फलक की स्थापना C&Z छत धरनों पर ठीक उसी जगह होती है जहाँ इस्पात कारखाना संरचना उन्हें अपेक्षित करती है।
लेपन, निरीक्षण और रखरखाव
जस्तीकृत या कांच-फ्लेक कोटिंग नम, रासायनिक या तटीय संयंत्रों में इस्पात की रक्षा करती है। कोटिंग को वातावरण और आपके द्वारा वास्तव में बनाए रखे जा सकने वाले रखरोट अंतराल के अनुसार निर्दिष्ट करें। विश्वसनीय सलाह: शिपमेंट से पहले मिल प्रमाणपत्र, ईएन १०९० कारखाना ऑडिट और आईएसओ ९००१ गुणवत्ता आश्वासन की मांग करें; आगमन पर बोल्ट टॉर्क, वेल्ड स्टैम्प और गेज के साथ कोटिंग मोटाई की जाँच करें। हस्तांतरण के समय लिखित निरीक्षण और प्रति वर्ष एक चारों ओर की जाँच से संक्षारण को शुरुआत में ही पकड़ा जा सकता है और संपत्ति की दशकों तक रक्षा की जा सकती है। यह अनुशासन एक फैक्ट्री इमारत , एक इस्पात कारखाना , या किसी भी उत्पादन सुविधा के लिए समान रूप से लागू होता है जो आक्रामक परिस्थितियों के संपर्क में है।
एक अच्छी तरह से योजना बनाई गई कारखाने की इमारत दशकों तक लाभ देती है: सही बे ग्रिड, स्टील का ग्रेड और क्रेन रनवे उत्पादन को सुग्म बनाते हैं, जबकि मेज़ानाइन्स और एक्सपैंशन जॉइंट्स संरचना को परिवर्तन के लिए तैयार रखते हैं। EN 1090, ISO 3834 और ISO 9001 के अनुसार विनिर्देशन करने से दुकान से साइट तक गुणवत्ता की रक्षा होती है। हस्तांतरण के समय प्रमाणपत्रों, कोटिंग्स और बोल्ट्स का निरीक्षण करें, फिर एक सरल वार्षिक रूटीन का पालन करें। स्टील निर्माताओं को एक त्वरित, पुनर्चक्रित करने योग्य और अनुकूलन योग्य आवरण प्रदान करता है—प्रक्रिया के अनुकूल विकल्प चुनें, और निर्माण सुविधा व्यवसाय के साथ कदम मिलाकर आगे बढ़ती रहेगी। कारखाने के डिज़ाइन में, बे ग्रिड एकमात्र निर्णय है जो भविष्य की लचीलापन को सबसे अधिक आकार देता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न
भारी क्रेन वाले कारखाने के लिए कौन-सा स्टील ग्रेड उपयुक्त है?
उत्तर: क्यू355बी अधिकांश फ्रेम को कवर करता है, जबकि क्यू355डी ठंडे जलवायु में कठोरता बनाए रखता है और क्यू420बी लंबे स्पैन का समर्थन करता है। क्रेन ब्रैकेट के नीचे, क्यू355बी-जेड35 परतदार फटने का प्रतिरोध करता है। वेल्डिंग आईएसओ 3834 के अनुसार की जाती है और कार्यान्वयन ईएन 1090 के अनुपालन में सीई मार्किंग के साथ किया जाता है। ग्रेड को वास्तविक कार्यभार—उठाए गए भार, तापमान और कम्पन—के अनुरूप होना चाहिए, न कि कोई डिफ़ॉल्ट आदत; इस प्रकार टनेज और लागत कम होती है जबकि सुरक्षा बनी रहती है। मिल प्रमाणपत्र हस्तांतरण के समय आपूर्ति किए गए इस्पात की पुष्टि करते हैं। किसी भी इस्पात कारखाना में, यह ग्रेड अनुशासन ही वह है जो फैक्ट्री इमारत को दैनिक क्रेन चक्रों के तहत सुरक्षित रखता है।
प्रश्न
उत्पादन के लिए बे ग्रिड की चौड़ाई कितनी होनी चाहिए?
उत्तर: 18 से 30 मीटर की कॉलम स्पेसिंग ट्रकों, गलियों और मशीन टूल्स के लिए उपयुक्त है, बिना इस्पात की बर्बादी किए। संकरे बे असेंबली लाइनों के लिए उपयुक्त हैं; चौड़े स्पैन भंडारण और प्रेस के लिए उपयुक्त हैं। बे ग्रिड को प्राप्ति से शिपिंग तक सामग्री प्रवाह के साथ संरेखित किया जाना चाहिए। क्यू355बी राफ्टर्स के साथ एक पोर्टल फ्रेम कॉलम को पतला रखता है, जबकि क्रेन रनवे भार को फाउंडेशन तक स्थानांतरित करता है। बे ग्रिड को शुरुआत में कारखाना डिज़ाइन में तय कर लें ताकि साइट पर पुनर्कार्य और टकराव से बचा जा सके। उत्पादन सुविधा .
प्रश्न
मेज़नाइन कब जोड़ने लायक होता है?
उत्तर: मेज़नाइन अप्रयुक्त ऊँचाई का उपयोग कार्यालयों, नियंत्रण कक्षों या हल्के भंडारण के लिए करता है, बिना फुटप्रिंट को चौड़ा किए। लोड वर्ग बीम के आकार का निर्धारण करता है: एक सघन अभिलेखागार एक पैदल मार्ग की तुलना में कहीं अधिक भारी होता है, अतः इसे FEA मॉडल में जाँचें। प्राथमिक फ्रेम से लटकाया गया या अपने स्वयं के स्तंभों पर स्थापित, मेज़नाइन पर्यवेक्षण रेखाओं को छोटा करता है और कर्मचारियों को प्रक्रिया फर्श के पास रखता है। डिज़ाइन के चरण में अग्नि-प्रतिरोधकता और सेवाओं को आवरण के साथ समन्वयित करें। एक फैक्ट्री इमारत , मेज़नाइन का निर्णय मूल कारखाना डिज़ाइन में होना चाहिए, बाद में किसी परिवर्तन के रूप में नहीं।
प्रश्न
लंबी संरचना में विस्तार जोड़ों को क्यों निर्दिष्ट करना चाहिए?
उत्तर: विस्तार जोड़ एक लंबी फैक्ट्री इमारत गति के ब्लॉकों में इस प्रकार विभाजित किया जाता है कि तापीय परिवर्तन और बसाहट से आवरण में दरार न पड़े। अंतराल की दूरी क्लैडिंग प्रणाली और स्थानीय तापमान उतार-चढ़ाव के अनुसार निर्धारित की जाती है; बोल्टेड क्लिप्स प्रत्येक ब्लॉक को गति करने की अनुमति देते हैं, जबकि छत वातरोधी बनी रहती है। शुरुआत में जॉइंट की डिज़ाइन करना बाद में उसे काटने की तुलना में कम लागत वाला होता है। भविष्य के चरणों के लिए सुगमता और बाद में स्वतंत्र निर्माण के लिए अंतराल के पार डक्ट्स, स्प्रिंकलर्स और कन्वेयर्स का समन्वय करें। एक इस्पात कारखाना या कोई भी बड़ा उत्पादन सुविधा , विस्तार जॉइंट्स वही हैं जो बे ग्रिड दशकों तक कार्यशील बनाए रखते हैं।
प्रश्न
खरीदारों को इस्पात हैंडओवर पर क्या जाँच करना चाहिए?
उत्तर: शिपमेंट से पहले मिल प्रमाणपत्र, EN 1090 कारखाना ऑडिट और ISO 9001 गुणवत्ता रिकॉर्ड की माँग करें। आगमन पर बोल्ट टॉर्क, वेल्ड स्टैम्प्स और कोटिंग मोटाई की जाँच गेज के साथ करें। नम या तटीय संयंत्रों के लिए जस्तीकृत या ग्लास-फ्लेक प्रणाली उपयुक्त है। हैंडओवर पर लिखित निरीक्षण और वार्षिक वॉक-अराउंड से समय रहते संक्षारण का पता लगाया जा सकता है। ये कदम संपत्ति की रक्षा करते हैं और पुष्टि करते हैं कि इस्पात कारखाना संरचना अनुमोदित आरेखों के अनुरूप है। किसी भी फैक्ट्री इमारत या उत्पादन सुविधा , यह हैंडओवर जाँच उससे पहले का अंतिम गेट है। बे ग्रिड वास्तविक उत्पादन भार ले जाता है।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
