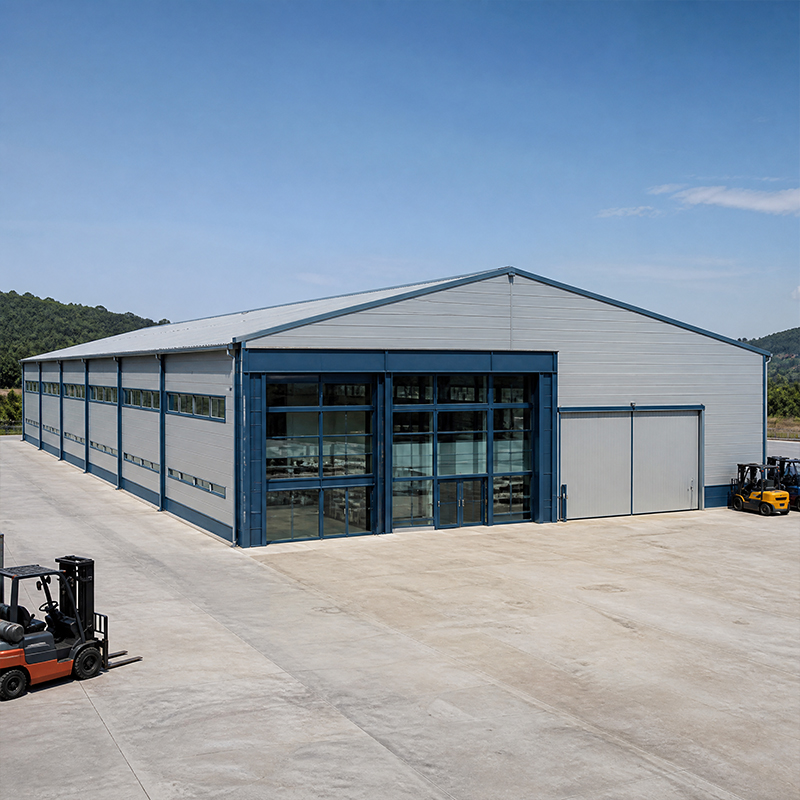
Planification du maillage des travées et de la poutre roulante
Espacement des colonnes pour le flux de production
La viabilité pratique d’un bâtiment d’usine dépend entièrement de son maillage des travées. Un espacement des colonnes compris entre 18 et 30 mètres offre aux camions, aux allées et aux machines-outils la hauteur libre nécessaire, sans gaspiller d’acier. Les travées étroites conviennent aux chaînes d’assemblage ; les portées larges, au stockage et aux presses lourdes. Le maillage doit s’aligner sur le flux de production afin que les matériaux circulent en ligne droite, depuis la réception jusqu’à l’expédition. Une ossature à portiques avec des poutres faites en Q355B permet de maintenir des colonnes élancées, tandis que la poutre roulante transfère directement la charge verticale vers les fondations. Des maillages trop serrés multiplient le nombre de colonnes et la quantité d’acier ; des maillages trop larges surchargent les éléments structuraux. Une étude rapide par éléments finis (FEA) permet d’optimiser ce compromis avant toute commande. Définir dès le départ un maillage adapté évite des reprises coûteuses une fois l’acier livré sur site.
Intégration de la poutre roulante
Une grue à pont change l’ensemble du châssis. La poutre de roulement repose sur des colonnes à consoles et exige un trajet rigide et horizontal ; même une déflexion de 10 mm provoque une dérive du chariot et une usure prématurée. Les concepteurs dimensionnent le rail, la console et la colonne en fonction de la charge soulevée augmentée d’un facteur dynamique, puis vérifient la conformité aux règles de l’AISC et de la MBMA. Lorsque le procédé nécessite deux grues en série, la travée s’élargit et le châssis s’approfondit. Une bonne coordination entre le modèle structurel et le fournisseur d’équipements évite les interférences qui, autrement, interrompraient la production pendant l’installation.
Options de châssis en acier et sélection des matériaux
Choisir la bonne nuance d’acier
La nuance d’acier détermine la charge qu’un élément supporte par unité de masse. La nuance Q355B convient à la plupart des charpentes ; la nuance Q355D conserve sa ténacité à basse température, ce qui la rend adaptée aux régions froides ; la nuance Q420B est destinée aux portées longues et aux ponts roulants lourds. Pour les tôles épaisses situées sous les supports de pont roulant, la nuance Q355B-Z35 (direction Z, résistante au délamelage) empêche les fissures traversantes. Le soudage suit la norme ISO 3834, et l’ensemble de la structure porte la classe d’exécution EN 1090 ainsi que le marquage CE. Spécifier la nuance en fonction de la sollicitation réelle, plutôt que par habitude, permet de réduire la masse totale et les coûts, tout en garantissant la sécurité de l’usine face à la fatigue et aux chocs. Des certificats de laminage doivent accompagner chaque fournée d’acier livrée sur site.
Assemblages boulonnés contre assemblages soudés
La plupart des charpentes préfabriquées utilisent des boulons à haute résistance de classe 10.9S pour les assemblages sur chantier, car le montage par boulonnage est rapide et inspectable. En atelier, le soudage reste sous contrôle robotisé afin d’assurer la reproductibilité, tandis que les soudures sur site exigent des procédures qualifiées et des essais non destructifs (END). Un assemblage boulonné permet également de démonter et de réutiliser le bâtiment d’usine si la ligne de production est déplacée. Ce choix équilibre vitesse, coût et souplesse future ; dans les zones sismiques ou exposées aux explosions, les détails structurels privilégient plutôt des assemblages ductiles capables d’absorber l’énergie sans rupture brutale. Le montage sur site par boulonnage réduit aussi les risques liés aux conditions météorologiques comparé à un soudage étendu sur site.
Mezzanine, joints de dilatation et croissance future
Ajout de niveaux mezzanine
Une mezzanine transforme la hauteur inutilisée en bureaux, salles de contrôle ou entrepôt léger, sans élargir l’empreinte au sol. Elle est suspendue à la structure principale ou repose sur ses propres poteaux jusqu’à la dalle. La classe de charge est déterminante : une mezzanine destinée à un archivage dense supporte une charge bien supérieure à celle d’un simple passage piéton ; ainsi, le dimensionnement des poutres et la connexion aux fermettes doivent être vérifiés dans le modèle d’analyse par éléments finis (FEA). Bien conçue, une mezzanine raccourcit les lignes de supervision et maintient les personnes à proximité du plancher de production.
Conception des joints de dilatation
Les usines s’agrandissent. Une jointure de dilatation divise un long bâtiment industriel en blocs mobiles afin que les variations thermiques et les tassements ne fissurent pas l’enveloppe. L’espacement des jointures suit le système de bardage et l’amplitude locale des écarts de température ; des fixations par clips boulonnés permettent à chaque bloc de se déplacer tout en maintenant l’étanchéité à l’eau du toit. Prévoir la jointure dès la phase de conception coûte moins cher que de la découper ultérieurement. Coordonner le passage des équipements — gaines, sprinklers, convoyeurs — à travers la jonction afin que les phases futures puissent être raccordées sans travaux de reprise. Un calendrier clair des jointures garantit l’indépendance et la rapidité des phases ultérieures.
Enveloppe, protection contre la corrosion et entretien
Isolation et enveloppe en PIR
Le coût énergétique dépend de l’enveloppe de tout bâtiment d'usine . Un panneau sandwich en PIR de 150 mm équilibre isolation, portée et poids, et le même système constitue le usine de production toit et des murs. Les barrières à la vapeur, la pente adéquate et les noues étanches empêchent la condensation qui corrode les assemblages. Les panneaux translucides réduisent la charge d’éclairage, mais leur positionnement exige une grande précision afin d’éviter les reflets gênants pour les opérateurs. Une enveloppe mal conçue peut doubler les factures de chauffage ; aussi la spécification des panneaux mérite-t-elle autant d’attention que celle de la structure porteuse. Dans une bonne conception d'usine , l’enveloppe est conçue conjointement avec la structure porteuse, et non ajoutée a posteriori ; ainsi, les fixations des panneaux se situent exactement là où la usine en acier structure les attend, c’est-à-dire sur les solives en C ou en Z.
Revêtement, inspection et entretien
Un revêtement galvanisé ou à base de paillettes de verre protège l’acier dans les usines humides, chimiques ou côtières. Spécifiez ce revêtement en fonction de l’environnement et de l’intervalle d’entretien que vous êtes réellement en mesure de respecter. Conseil fiable : exigez les certificats d’usine, l’audit usine EN 1090 et la certification QA ISO 9001 avant expédition ; à réception, vérifiez le couple des boulons, les marquages des soudures et l’épaisseur du revêtement à l’aide d’un jaugeur. Une inspection écrite lors de la remise, complétée par un tour d’inspection annuel, permet de détecter précocement toute corrosion et de préserver l’actif pendant plusieurs décennies. Cette rigueur s’applique tout autant à une bâtiment d'usine , un usine en acier , ou tout autre usine de production exposé à des conditions agressives.
Un bâtiment d’usine bien conçu rapporte pendant des décennies : la bonne maille de travée, la nuance d’acier et la poutre roulante permettent un flux de production fluide, tandis que les mezzanines et les joints de dilatation maintiennent la structure prête à évoluer. La spécification selon les normes EN 1090, ISO 3834 et ISO 9001 garantit la qualité du chantier à l’atelier. Vérifiez les certificats, les revêtements et les boulons lors de la réception, puis appliquez une routine d’entretien annuelle simple. L’acier offre aux fabricants une enveloppe rapide à construire, recyclable et adaptable : choisissez les options adaptées au procédé, et l’installation manufacturière suivra le rythme de l’entreprise. En conception d’usine, la maille de travée est la décision unique qui façonne le plus la flexibilité future.
Questions fréquemment posées
Question
Quelle nuance d’acier convient à une usine équipée de ponts roulants lourds ?
Réponse : Q355B couvre la plupart des ossatures, tandis que Q355D préserve la ténacité dans les climats froids et que Q420B soutient les grandes portées. Sous les supports de pont roulant, Q355B-Z35 résiste au délamage. Le soudage suit la norme ISO 3834 et l’exécution respecte la norme EN 1090 avec marquage CE. La nuance doit correspondre à la sollicitation réelle — charge soulevée, température et fatigue — et non à une habitude par défaut, afin de réduire la tonnage et le coût sans compromettre la sécurité. Les certificats d’usine confirment la nuance d’acier fournie au moment de la livraison. Dans tout usine en acier , cette discipline en matière de nuances est ce qui maintient le bâtiment d'usine sécurisé sous les cycles quotidiens de pont roulant.
Question
Quelle largeur la grille de travées doit-elle avoir pour la production ?
Réponse : Un espacement des poteaux de 18 à 30 mètres convient aux camions, aux allées et aux machines-outils, sans gaspillage d’acier. Les travées étroites s’adaptent aux lignes d’assemblage ; les grandes portées conviennent au stockage et aux presses. La grille de travées doit s’aligner sur le flux matériel, de la réception à l’expédition. Une ossature à portiques avec des fermes en Q355B permet de limiter l’encombrement des poteaux, tandis que la rail de pont roulant transmet la charge vers les fondations. Fixez le grille de travées dès les premières phases de conception d'usine pour éviter les retouches sur site et les conflits d’implantation. usine de production .
Question
Quand est-il pertinent d’ajouter une mezzanine ?
Réponse : Une mezzanine exploite la hauteur inutilisée pour créer des bureaux, des salles de contrôle ou des espaces de stockage léger, sans élargir l’empreinte au sol. La classe de charge détermine la dimension des poutres : un local archivé densément supporte une charge bien supérieure à celle d’un passage piéton, aussi faut-il la vérifier dans le modèle d’analyse par éléments finis (FEA). Suspendue au cadre principal ou portée par ses propres colonnes, une mezzanine raccourcit les lignes de supervision et maintient le personnel à proximité du niveau de production. Coordonner la résistance au feu et les réseaux techniques avec l’enveloppe doit se faire dès la phase de conception. Dans un bâtiment d'usine , la décision relative à la mezzanine appartient à la conception initiale conception d'usine , et non à une modification ultérieure.
Question
Pourquoi prévoir des joints de dilatation dans une structure longue ?
Réponse : Un joint de dilatation divise une structure longue bâtiment d'usine blocs de mouvement afin que les variations thermiques et les tassements ne fissurent pas l’enveloppe. L’espacement suit le système de bardage et l’amplitude locale des écarts de température ; des attaches boulonnées permettent à chaque bloc de se déplacer tout en maintenant l’étanchéité à l’eau du toit. Concevoir la jointure dès la phase initiale coûte moins cher que de la découper ultérieurement. Coordonner canalisations, sprinklers et convoyeurs à travers la fente permet une progression fluide des phases futures et une construction ultérieure indépendante. Dans un usine en acier ou tout autre grand usine de production , les joints de dilatation sont ce qui maintient la grille de travées opérationnelle pendant des décennies.
Question
Que doivent vérifier les acheteurs lors de la remise des éléments en acier ?
Réponse : Exiger les certificats d’usine, un audit usine EN 1090 et les registres qualité ISO 9001 avant expédition. À réception, contrôler le couple des boulons, les marquages des soudures et l’épaisseur du revêtement à l’aide d’un jaugeur. Un système galvanisé ou à base de paillettes de verre convient aux installations humides ou côtières. Une inspection écrite lors de la remise, complétée par un tour d’inspection annuel, permet de détecter précocement la corrosion. Ces mesures protègent l’actif et confirment que la usine en acier structure correspond aux plans approuvés. Pour tout bâtiment d'usine ou usine de production , cette vérification de remise constitue la dernière étape avant la grille de travées supporte une charge de production réelle.

 EN