 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

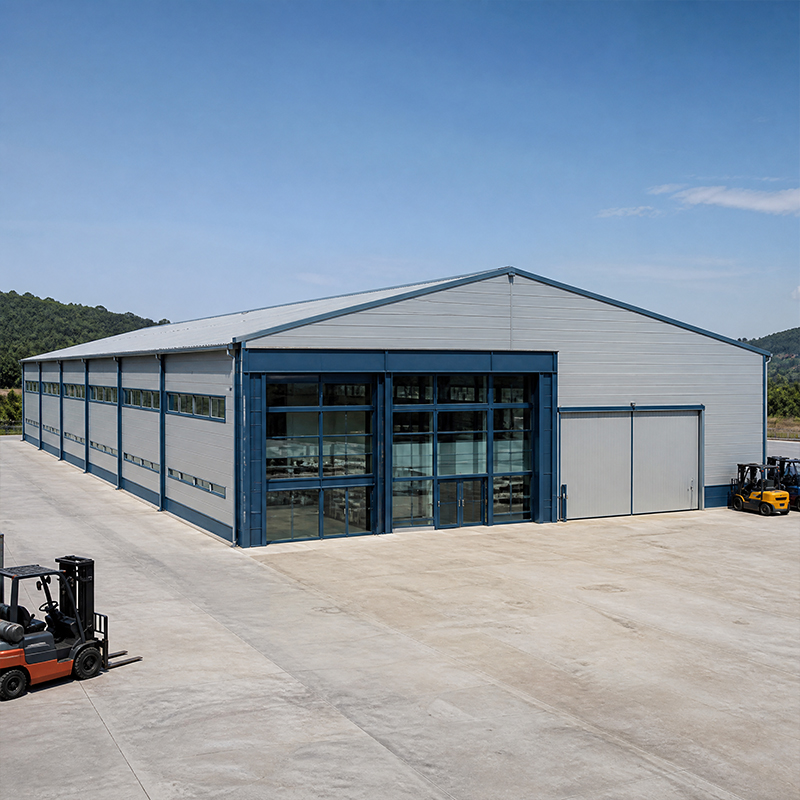
Kesesuaian kisi-kisi bentang menentukan keberhasilan suatu bangunan pabrik. Jarak kolom 18 hingga 30 meter memberikan ruang yang cukup bagi truk, lorong, dan peralatan mesin tanpa membuang-buang baja. Bentang sempit cocok untuk lini perakitan; bentang lebar lebih sesuai untuk penyimpanan dan mesin pres berat. Kisi-kisi harus selaras dengan alur produksi agar material bergerak secara lurus dari area penerimaan hingga pengiriman. Rangka portal dengan gording Q355B menjaga kolom tetap ramping, sementara jalur rel derek menyalurkan beban vertikal langsung ke fondasi. Kisi-kisi terlalu rapat meningkatkan jumlah kolom dan konsumsi baja; kisi-kisi terlalu lebar menyebabkan kelebihan tegangan pada elemen struktur. Analisis FEA cepat membantu menyeimbangkan kedua aspek tersebut sebelum pesanan dikonfirmasi. Menetapkan kisi-kisi yang tepat sejak awal mencegah pemborosan biaya akibat revisi struktural setelah baja tiba di lokasi.
Jembatan pengangkat mengganti seluruh rangka. Balok rel berada di atas kolom penyangga dan memerlukan jalur yang kaku serta rata; bahkan lendutan sebesar 10 mm pun menyebabkan pergeseran troli dan keausan. Perancang menentukan ukuran rel, penyangga, dan kolom berdasarkan beban terangkat ditambah faktor dinamis, lalu memverifikasinya sesuai aturan AISC dan MBMA. Jika proses membutuhkan dua jembatan pengangkat secara berurutan, lebar bentang diperlebar dan kedalaman rangka diperdalam. Koordinasi yang baik antara model struktural dan pemasok peralatan mencegah tabrakan yang jika terjadi akan menghentikan produksi selama pemasangan.
Jenis baja menentukan beban maksimum yang dapat ditanggung suatu komponen per satuan beratnya. Baja kelas Q355B cocok untuk sebagian besar rangka; Q355D mempertahankan ketangguhan pada suhu rendah, sehingga ideal untuk wilayah dingin; Q420B sesuai untuk bentang panjang dan derek berat. Untuk pelat tebal di bawah dudukan derek, baja Q355B-Z35 (arah-Z, tahan sobek lapisan) mencegah retak melintang tebal. Pengelasan mengikuti standar ISO 3834, dan seluruh konstruksi memenuhi kelas eksekusi EN 1090 serta dilengkapi penandaan CE. Menetapkan kelas baja berdasarkan fungsi spesifik—bukan kebiasaan—mengurangi berat total dan biaya, tanpa mengorbankan keselamatan bangunan pabrik terhadap kelelahan dan benturan. Sertifikat pabrik harus tersedia untuk setiap batch baja yang dikirim ke lokasi.
Sebagian besar rangka pra-rekayasa menggunakan baut berkekuatan tinggi kelas 10.9S untuk sambungan di lokasi karena pemasangan dengan baut cepat dan dapat diperiksa. Pengelasan di bengkel tetap dikendalikan secara robotik guna menjamin pengulangan hasil, sedangkan pengelasan di lokasi memerlukan prosedur bersertifikat dan pengujian tak merusak (NDT). Sambungan berbaut juga memungkinkan gedung pabrik dibongkar dan digunakan kembali apabila lini produksi dipindahkan. Pilihan ini menyeimbangkan kecepatan, biaya, serta fleksibilitas di masa depan; untuk zona gempa atau ledakan, desain beralih ke sambungan daktil yang mampu menyerap energi tanpa kegagalan mendadak. Pemasangan baut di lokasi juga mengurangi risiko akibat cuaca selama proses ereksi dibandingkan pengelasan luas di lokasi.
Mezzanine mengubah ketinggian yang tidak terpakai menjadi kantor, ruang kendali, atau penyimpanan ringan tanpa memperluas jejak lantai. Mezzanine digantung dari rangka utama atau berdiri di atas kolomnya sendiri hingga ke pelat lantai. Kelas beban sangat penting: mezzanine untuk arsip padat jauh lebih berat daripada jalur pejalan kaki, sehingga ukuran balok dan sambungan ke kuda-kuda harus diperiksa dalam model analisis elemen hingga (FEA). Jika dirancang dengan baik, mezzanine mempersingkat jalur pengawasan dan menjaga personel tetap dekat dengan lantai proses.
Pabrik-pabrik berkembang. Sambungan ekspansi membagi bangunan pabrik yang panjang menjadi blok-blok pergerakan sehingga perubahan suhu dan penurunan tanah tidak meretakkan kulit bangunan. Jarak antar sambungan mengikuti sistem pelapisan dan variasi suhu lokal; sambungan klip yang dipasang dengan baut memungkinkan tiap blok bergerak sementara atap tetap kedap cuaca. Merencanakan sambungan sejak tahap desain lebih murah daripada memotongnya di kemudian hari. Koordinasikan jalur layanan—saluran udara, sprinkler, konveyor—melintasi celah tersebut agar fase-fase berikutnya dapat dipasang dengan baut tanpa perlu pekerjaan ulang. Jadwal sambungan yang jelas menjaga kemandirian dan kecepatan fase-fase selanjutnya.
Insulasi dan Kulit Bangunan PIR
Biaya energi bergantung pada kulit bangunan suatu gedung pabrik . Panel sandwich PIR setebal 150 mm menyeimbangkan insulasi dengan bentang dan berat, serta sistem yang sama membentuk fasilitas manufaktur atap dan dindingnya. Penghalang uap, kemiringan yang tepat, serta atap yang tertutup rapat mencegah kondensasi yang menyebabkan korosi pada sambungan. Panel pencahayaan alami mengurangi beban penerangan, tetapi harus dipasang secara cermat guna menghindari silau bagi operator. Desain kulit bangunan yang kurang teliti dapat menggandakan biaya pemanasan; oleh karena itu, spesifikasi panel memerlukan tingkat perhatian yang setara dengan rangka utama. Dalam desain yang baik desain Pabrik , kulit bangunan direkayasa bersamaan dengan rangka—bukan ditambahkan setelahnya—sehingga titik pemasangan panel tepat berada di atas balok purlin C&Z sesuai posisi yang telah diprediksi oleh pabrik baja struktur.
Pelapisan, inspeksi, dan perawatan
Lapisan galvanis atau berbasis serpih kaca melindungi baja di pabrik-pabrik lembap, berbahan kimia, atau berlokasi di wilayah pesisir. Pilih jenis pelapisan sesuai kondisi lingkungan serta interval perawatan yang benar-benar dapat Anda laksanakan. Saran terpercaya: mintalah sertifikat pabrik, audit pabrik berdasarkan standar EN 1090, serta sistem jaminan mutu ISO 9001 sebelum pengiriman; saat barang tiba, periksa momen kencang baut, cap las, dan ketebalan lapisan menggunakan alat ukur. Dokumentasi hasil inspeksi tertulis saat serah terima, ditambah pemeriksaan rutin tahunan, memungkinkan deteksi dini korosi dan menjaga nilai aset selama puluhan tahun. Disiplin ini berlaku sama baiknya untuk sebuah gedung pabrik , sebuah pabrik baja , atau apa pun fasilitas manufaktur terpapar kondisi agresif.
Bangunan pabrik yang direncanakan dengan baik memberikan pengembalian investasi selama puluhan tahun: jarak antar-bay yang tepat, mutu baja, dan rel jalan derek memungkinkan aliran produksi berjalan lancar, sementara lantai tengah (mezzanine) dan sambungan ekspansi menjaga struktur tetap siap menghadapi perubahan. Spesifikasi sesuai standar EN 1090, ISO 3834, dan ISO 9001 menjamin kualitas dari bengkel hingga lokasi pemasangan. Periksa sertifikat, lapisan pelindung (coating), dan baut pada saat serah terima, lalu lakukan rutinitas perawatan tahunan yang sederhana. Baja memberikan kerangka bangunan bagi produsen yang cepat dibangun, dapat didaur ulang, serta mudah disesuaikan—pilih opsi-opsi yang sesuai dengan proses produksi, sehingga fasilitas manufaktur mampu mengimbangi pertumbuhan bisnis. Dalam desain pabrik, jarak antar-bay merupakan satu-satunya keputusan yang paling menentukan fleksibilitas di masa depan.
Pertanyaan yang Sering Diajukan
Pertanyaan
Mutu baja apa yang cocok untuk pabrik dengan derek berat?
Jawaban: Q355B mencakup sebagian besar rangka, sedangkan Q355D mempertahankan ketangguhan di iklim dingin dan Q420B mendukung bentang panjang. Di bawah braket derek, Q355B-Z35 tahan terhadap retak berlapis (lamellar tearing). Pengelasan mengikuti ISO 3834 dan pelaksanaan memenuhi EN 1090 dengan penandaan CE. Kelas baja harus disesuaikan dengan tuntutan nyata—beban yang diangkat, suhu, dan kelelahan—bukan kebiasaan baku, sehingga tonase dan biaya turun tanpa mengorbankan keselamatan. Sertifikat pabrik (mill certificates) memverifikasi baja yang disuplai pada saat serah terima. Dalam setiap pabrik baja , disiplin pemilihan kelas ini yang menjaga gedung pabrik tetap aman di bawah siklus harian derek.
Pertanyaan
Seberapa lebar kisi bengkel harus dibuat untuk produksi?
Jawaban: Jarak kolom 18 hingga 30 meter cocok untuk truk, lorong, dan peralatan mesin tanpa membuang-buang baja. Bengkel sempit sesuai untuk lini perakitan; bentang lebar cocok untuk penyimpanan dan mesin pres. Kisi bengkel harus selaras dengan alur material mulai dari penerimaan hingga pengiriman. Rangka portal dengan gelagar (rafters) Q355B membuat kolom lebih ramping, sementara rel derek menyalurkan beban ke fondasi. Pasang bengkel sedini mungkin dalam desain Pabrik untuk menghindari pekerjaan ulang di lokasi dan benturan di lapangan. fasilitas manufaktur .
Pertanyaan
Kapan mezzanine layak ditambahkan?
Jawaban: Mezzanine memanfaatkan ketinggian yang tidak terpakai untuk kantor, ruang kendali, atau penyimpanan ringan tanpa memperlebar tapak bangunan. Kelas beban menentukan ukuran balok: arsip yang padat jauh lebih berat daripada jalur pejalan kaki, sehingga perlu diverifikasi dalam model FEA. Mezzanine dapat digantung dari rangka utama atau didirikan di atas kolomnya sendiri, sehingga mempersingkat jalur pengawasan dan menjaga staf tetap dekat dengan lantai proses. Koordinasikan peringkat tahan api dan fasilitas teknis dengan envelope pada tahap desain. Dalam gedung pabrik , keputusan mengenai mezzanine harus dibuat sejak awal desain Pabrik , bukan sebagai penambahan di kemudian hari.
Pertanyaan
Mengapa harus menentukan sambungan ekspansi pada struktur panjang?
Jawaban: Sambungan ekspansi membagi struktur panjang gedung pabrik menjadi blok-blok pergerakan sehingga perubahan suhu dan penurunan tanah tidak dapat meretakkan kulit bangunan. Jarak antar blok mengikuti sistem pelapisan eksterior dan variasi suhu lokal; klem yang dipasang dengan baut memungkinkan tiap blok bergerak sementara atap tetap kedap cuaca. Merancang sambungan sejak tahap awal lebih murah daripada memotongnya di kemudian hari. Koordinasikan saluran udara, sprinkler, dan konveyor melintasi celah tersebut guna memastikan kelancaran fase-fase pembangunan berikutnya serta memungkinkan konstruksi terpisah di masa depan. Dalam pabrik baja atau bangunan besar lainnya fasilitas manufaktur , sambungan ekspansi adalah elemen yang menjaga bengkel tetap layak pakai selama puluhan tahun.
Pertanyaan
Apa yang harus diperiksa pembeli saat serah terima baja?
Jawaban: Minta sertifikat pabrik, audit pabrik berdasarkan EN 1090, dan catatan kualitas ISO 9001 sebelum pengiriman. Saat tiba, verifikasi momen kencang baut, cap las, serta ketebalan lapisan menggunakan alat ukur. Sistem galvanis atau berbasis glass-flake cocok untuk pabrik di lingkungan lembap atau pesisir. Pemeriksaan tertulis saat serah terima ditambah inspeksi berkala tahunan membantu mendeteksi korosi sejak dini. Langkah-langkah ini melindungi aset dan memastikan struktur pabrik baja sesuai dengan gambar-gambar yang telah disetujui. Untuk setiap gedung pabrik atau fasilitas manufaktur , pemeriksaan serah terima ini merupakan gerbang terakhir sebelum bengkel membawa beban produksi nyata.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
