 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

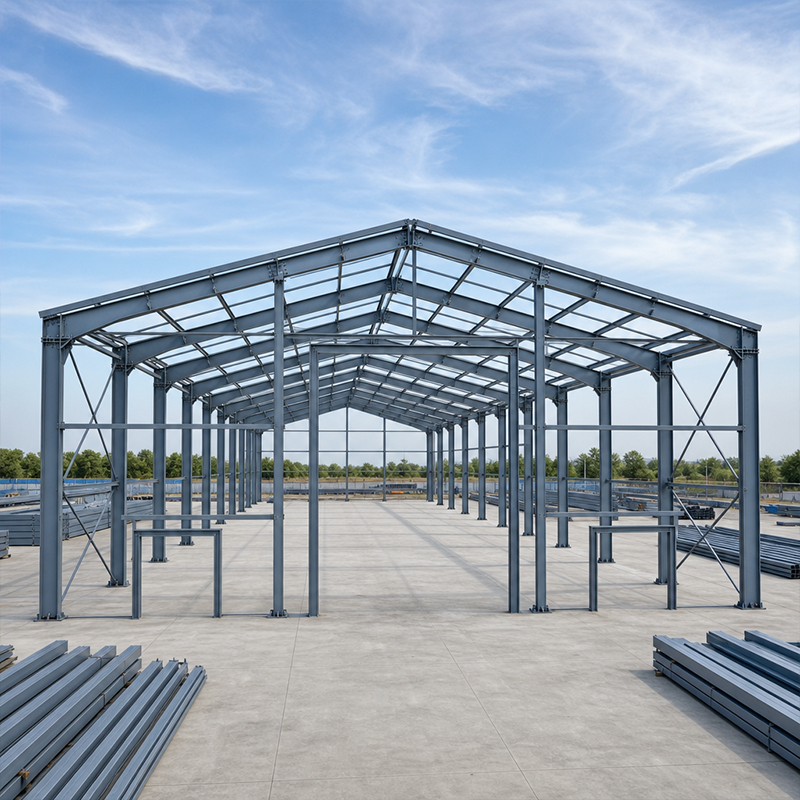
Egy új ipari épület tervezése a vázszerkezettel kezdődik. A szerkezeti acélvázas építés az építészeti szándékot merev vázként valósítja meg, amely hordozza a tetőket, a darukat, a szélterhelést és az élettér-terheléseket. A beszerzési csapatok számára a vázszerkezet a döntés, amely a legnagyobb hatással van mind az előirányzott költségvetésre, mind az ütemtervre. Egy gondosan tervezett vázszerkezet csökkenti az acéltonnázást, rövidíti a felállítási időt, és helyet hagy a jövőbeli bővítésre – három eredmény, amely védi a teljes beruházást.
A jó szerkezeti acélvázas építés a keresztirányú rendszerrel kezdődik, mert ez a választás alakítja minden további szerkezeti elemet. Az alábbi két szakasz a költségre és a funkcióra legnagyobb hatással bíró döntéseket tárgyalja.
A szerkezeti acélvázs építésnél oldalirányú rendszerre van szükség a szél- és földrengés-erők elviseléséhez. Két gyakori megoldás a nyomatéki keret és a merevített keret. A nyomatéki keret az oldalirányú terhelést merev gerenda-oszlop csatlakozásokon keresztül viszi át, így széles, oszlopfmentes belső terek jönnek létre, amelyek alkalmasak daruk elhelyezésére és rugalmas elrendezésre. A merevített keret átlós elemeket használ a mező merevítésére, ami csökkenti az acéltonnázást, de részben blokkolja az alaprajzot. A választást a fesztáv, a daru helyzete és a belső elrendezés határozza meg. Az AISC 360 és az EN 1993 szolgáltatja a tervezési alapot, míg a tér funkcionális használata dönti el, hogy melyik rendszer illik megfelelően.
A kapcsolatok határozzák meg, hogyan terjednek az erők a vázban. A 10,9S szilárdsági osztályú nagyszilárdságú csavarokkal kialakított csavarozott kapcsolatok lehetővé teszik a pontos helyszíni összeszerelést és az egyszerű ellenőrzést, míg az hegesztett kapcsolatok a hőhatás alatti zónában koncentrálják a terhelési igényt. Exportprojektek esetén a teljesen csavarozott kapcsolatok csökkentik a helyszíni hegesztés szükségességét, és gyorsítják a felállítást. A hegesztések minőségét az ISO 3834 szabályozza, ahol hegesztéseket alkalmaznak, és a megfelelő tervezés biztosítja, hogy a kapcsolat ciklikus terhelés alatt is duktilis maradjon.
A szerkezeti acélváz építésének második pillére az anyagválasztás. Az acélminőség és a bevonat nem utólagos megfontolások; hanem meghatározzák a hegeszthetőséget, az üzemeltetési élettartamot és azt a karbantartási terhet, amelyet a tulajdonos örökölni fog.
Az acélminőségi osztályok a szakítószilárdságot és hegeszthetőséget határozzák meg. A Q355B a legtöbb ipari váz alapminősége, míg a Q355D alacsony hőmérsékleti ütőszilárdságot biztosít hideg éghajlati régiókhoz, és a Q355B-Z35 ellenáll a réteges repedéseknek vastag csatlakozásoknál. A Q420B akkor kerül kiválasztásra, ha nagyobb szilárdság szükséges a súlycsökkentéshez hosszú fesztávok esetén. A minőség kiválasztása egyensúlyozási feladat: az erősebb acél tonnánként drágább, de csökkentheti az összesen szükséges acéltömeget. Az ASTM A572 és az EN 10025 szabványok megfelelő minőségi osztályokat határoznak meg, ezért a specifikációban meg kell nevezni a vonatkozó szabványt, hogy elkerüljük a régiók közötti minőségi félreértéseket. Az ISO 9001 minőségirányítási rendszer szerint kiadott gyári vizsgálati tanúsítványok igazolják, hogy a szállított acél megfelel a tervezett minőségnek.
A korrózióvédelem olyan keretköltség-cikk, amelyet könnyű alábecsülni. A forró-mángolt cinkbevonat kültéri és magas páratartalmú környezetekhez alkalmas, míg az üvegporos bevonat kémiai vagy tengerparti környezetekben mutatja meg a hatékonyságát. A specifikációban fel kell tüntetni a bevonatrendszer típusát, a szárazfólia-vastagságot és a csavarlyukakhoz, valamint a vágásokhoz szükséges utókezelési eljárást. Az EN ISO 12944 szabvány a korróziós osztályozás alapján vezeti a bevonatválasztást, és a rendszer helyszínhez való illesztése meghosszabbítja a szolgáltatási élettartamot túlzott költségek nélkül.
A keretköltség ritkán csupán a tonnánkénti ártól függ. A szerkezeti acélkeret építése akkor válik gazdaságossá, ha a geometria, a gyártás és a szállítás együttesen kerül tervezésre. Az alábbi két szakasz elkülöníti azokat a változókat, amelyeket a vásárlók a beszerzés során ellenőrizhetnek.
A keret költsége a tonnázással arányos, és a tonnázás a geometriával arányos. A szélesebb nyílások csökkentik az oszlopok számát, de növelik a gerendák mélységét és súlyát; a szorosabb rácsok csökkentik az elemek méretét, de több kapcsolatot és alapozást igényelnek. Az előre tervezett épület (PEB) optimalizálja a kapu-keret geometriáját a pontos terhelésre. A beszerzés során kérni kell a tonnázás részletezését – fő keret, másodlagos csavarozott elemek és merevítések –, mert a másodlagos acél gyakran a meglepetést tartalmazó pozíció egy árajánlatban. A rácsméret korai értéktervezése a leghatékonyabb módja az acél megtakarításának.
A gyártás az a fázis, amikor a tervezés találkozik a gyári termelőcsarnok padlójával. A bonyolult vágások, a kialakított gerendák, a földszintek közötti kapcsolatok és a darukhoz szükséges konzolok növelik a gyári munkaórákat. A CNC-vágás és a robotos hegesztés szűkebb tűréseket biztosít, mint a kézi munka – ez a pontosság később megtérül a csavarozás során. Egy ISO 3834 és EN 1090 szabványoknak megfelelően gyártott váz dokumentált hegesztési eljárásokkal és CE-jelöléssel kerül szállításra a európai piacra. A szűk, egyenletes tűrések kevesebb helyszíni korrekciót jelentenek, így a gyártási minőség közvetlenül csökkenti a szerelés kockázatát és az összes beépített költséget.
A szállítás a szerkezeti acélváz építésének végső próbája, mert egy jól megtervezett váz is kudarcot vall, ha késve érkezik vagy nincs megfelelően megjelölve. Az alábbi eset bemutatja, hogyan alkalmazhatók a fentiek egy valós építési projektben.
A szállítás már régóta megkezdődik, mielőtt a teherautó megérkezne. A szerkezeti elemeket sorszámozva, csomagolva és becsomagolva küldik el, hogy ellenálljanak a tengeri szállításnak; a csavarcsomagok és a szerelési rajzok együtt utaznak. A helyszínen egy logikus sorrend – először az oszlopok, majd a gerendák, a merevítések és a purlinok – biztosítja a váz stabilitását minden egyes lépésben. Az emelési és leesés elleni védelemre vonatkozó előírásokat az OSHA és a helyi építési szabályzatok határozzák meg. Egy átlátható csomagolási lista és megjelölt szerkezeti egységek lehetővé teszik egy kis munkacsoport számára a gyors összeszerelést, ezért a dokumentált csomagolás és a lépésről lépésre kidolgozott terv már az első naptól bele tartozik a szállítási hatáskörbe.
Egy régióban működő gabonalogisztikai szolgáltató számára 48 méteres, nyílt tartószerkezetű tároló- és kezelőcsarnokra volt szükség páratartalmas éghajlati környezetben. A probléma: a kezdeti betonmegoldás nem hagyott helyet jövőbeli szállítószalagok elhelyezésére, és hosszú szilárdulási időt igényelt. A megoldás egy csavart kapu-szerkezetű acélépítmény volt, amely Q355B-Z35 lemezeket használt vastag csatlakozásoknál, meleg–mángan-galvanizált fő szerkezeti elemeket és PEB geometriát alkalmazott a terheléshez igazítva. Az EN 1090 gyártási és az ISO 3834 hegesztési szabványokat írták elő. Az eredmény: a vázépítmény hetek alatt, nem hónapok alatt épült fel, a belső elrendezés nyitott maradt a szállítószalagok számára, és a bevonatot a korróziós osztályhoz igazították a teljes életciklus-költség szabályozása érdekében.
Egy keret megvásárlása valójában biztonság megvásárlása. A megbízható szerkezeti acélkeret építése a megfelelő oldalirányú rendszertől, a megfelelő acélminőségtől és a helyszínhez illeszkedő bevonattól függ, mindezt szigorú gyártási folyamat és egyértelmű szerelési sorrend biztosítja. A tonnázás, a gyártási bonyolultság és a szállítási kör megfigyelése lehetővé teszi a beszerzési szervezet számára egy védelmezhető költségvetés elkészítését. Az EN 1090, az ISO 3834 és az ISO 9001 szabványok olyan dokumentációs nyomot hagynak, amely egy rajzból megbízható épületet varázsol.
Mely tényezők befolyásolják leginkább a szerkezeti acélprojektek keretköltségét?
Válasz: A szerkezeti acélkeret építésének költségét a tonnázás, a geometria és a gyártás határozza meg. A szélesebb tartók és nagyobb mezők növelik a gerendák súlyát, míg a szorosabb mezők több kapcsolatot és alapozást igényelnek. A bevonat körülhatárolása, az acélminőség és a gyári gyártási bonyolultság szintén számítanak. Egy tonnázási felosztás kérése – elsődleges keret, purlinok és merevítések – összehasonlítható árajánlatokat eredményez, és rejtett költségeket derít fel a köteleződés előtt.
Hogyan csatlakoznak és szerelik fel az acélkeretek a helyszínen?
Válasz: Az acélvázakat általában a jelölt csatlakozásoknál 10.9S szilárdsági osztályú nagyszilárdságú csavarokkal szerelik össze az építési rajzcsomag szerint. A csavarozás oszlopokkal kezdődik, majd következnek a gerendák, a merevítők és a purlinok, hogy a szerkezet minden szakaszban stabil maradjon. Ott, ahol hegesztést írnak elő, az ISO 3834 eljárások érvényesek. A tisztán megjelölt szerkezeti elemek és az előcsomagolt csavar-készletek lehetővé teszik egy kis munkacsoport számára, hogy biztonságosan és gyorsan végezze el a szerelést.
Melyik acélminőség alkalmas nedves vagy partvidéki vázra?
Válasz: A Q355B a legtöbb száraz belső térhez megfelelő, míg a Q355D alacsony hőmérsékleti ütőszilárdságot biztosít hideg régiókban. Nedves vagy partvidéki helyszínek esetén a Q355B-Z35 minőség ajánlott vastag csatlakozásokhoz a réteges repedések elleni védelem érdekében, meleg–merítéses cinkbevonattal vagy üveg-lapocskás bevonattal párosítva. Az EN ISO 12944 szabvány vezérli a bevonatválasztást a korrodálhatósági osztály alapján. A megfelelő minőség és bevonat környezeti igényekhez való illesztése megelőzi a korai rozsdásodást és csökkenti az életciklus-költséget.
Mikor érdemes merevített vázat választani a pillanatváz helyett?
Válasz: A merevített vázszerkezet akkor előnyös, ha az oszlopfmentes tér kevésbé kritikus, és a szerkezet tömege minimális kell legyen – például keskeny baysoknál vagy erős földrengésveszélyes zónákban. A ferde merevítések hatékonyan merevítik a bayt. A nyomatéki vázszerkezet a darukat tartalmazó csarnokokhoz és rugalmas elrendezésű, nyitott belső terekhez alkalmas. Az AISC 360 és az EN 1993 segít megerősíteni a vízszintes teherhordó rendszert a tényleges terhelés és elrendezés alapján.
Csökkenthető-e egy előre gyártott épület szállítási ideje?
Válasz: Egy előre gyártott épület csökkenti a szállítási időt, mert a geometria a gyártóüzemben a terhelésre van optimalizálva, így csökken a acélfelhasználás és a gyártási idő. A CNC-vágás, a robotos hegesztés és az előre megjelölt elemek gyorsítják a helyszíni csavarozást. Az EN 1090 gyártási szabvány és egy szekvenciális csomagolási lista alkalmazásával a vázszerkezet hetek alatt felállítható. A korai értéktervezés a fő ütemterv-vezérlő tényező.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
