 EN
Varasto-työpaja-teräsrakenteet: kaksikäyttöinen suunnittelu
2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

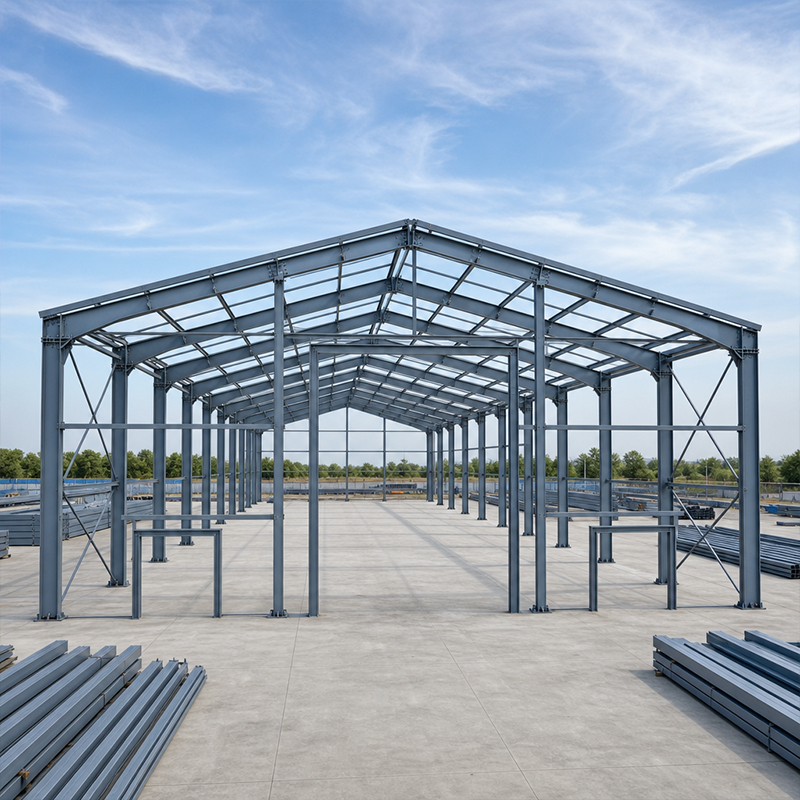
Uuden teollisuusrakennuksen suunnittelu alkaa rungosta. Rakenteellisen teräsrakenteen rakentaminen muuntaa arkkitehtonisen suunnitelman jäykäksi kehikoksi, joka kantaa kattoja, nostureita, tuulikuormia ja käyttökuormia. Hankintatiimien näkökulmasta rungon valinta vaikuttaa eniten sekä budjettiin että aikatauluun. Huolellisesti suunniteltu runko vähentää teräsmäärää, lyhentää nousua ja jättää tilaa tulevaan laajentamiseen – kolme tulosta, jotka suojaavat koko investointia.
Hyvä rakenteellisen teräsrakenteen rakentaminen alkaa poikittaissysteemistä, koska sen valinta määrittää kaikki seuraavat osat. Alla olevat kaksi osiota käsittelevät niitä päätöksiä, jotka vaikuttavat eniten kustannuksiin ja toiminnallisuuteen.
Rakenteellisen teräsrunkorakenteen suunnittelussa käytetään sivusuuntaista järjestelmää tuulen ja maanjäristysten aiheuttamien voimien kantamiseen. Kaksi yleistä vaihtoehtoa ovat momenttikehikot ja ripustuskehikot. Momenttikehikko siirtää sivusuuntaisen kuorman jäykkillä palkki-pilari-liitoksilla, mikä mahdollistaa leveät, pilareitta paljon avoimet sisätilat, jotka sopivat nosturien käyttöön ja joustaviin tilajärjestyksiin. Ripustuskehikko käyttää vinottaisia jäseniä tukemaan rakennetta, mikä vähentää teräsmäärää, mutta estää osan kerrospohjasta. Valinta perustuu jänneväliin, nosturin sijaintiin ja sisäiseen tilajärjestykseen. Suunnitteluperustana toimivat AISC 360 ja EN 1993, kun taas tilojen toiminnallinen käyttötarkoitus määrittää, kumpi järjestelmä soveltuu paremmin.
Yhteydet määrittävät, miten voimat kulkevat kehikon läpi. 10,9S-luokan korkealujuusruuvien käyttö ruuvattuihin liitoksiin mahdollistaa tarkan kenttäasennuksen ja helpon tarkastuksen, kun taas hitsatut liitokset keskittävät kuormituksen lämpövaikutusalueelle. Vientihankkeissa täysin ruuvatut liitokset vähentävät paikan päällä tehtävää hitsausta ja nopeuttavat rakentamista. Hitsausten laadun säätelee ISO 3834, ja oikein suunniteltu liitos säilyttää muodonmuutostasapainonsa syklisten kuormitusten alla.
Rakenneteräskeskikkeen toinen pilari on materiaalin valinta. Teräsluokka ja pinnoite eivät ole jälkikäteen tehtäviä päätöksiä; ne määrittävät hitsattavuuden, käyttöiän ja omistajan perimän huoltokuorman.
Teräslaatu määrittää myötölujuuden ja hitsattavuuden. Q355B on peruslaatu useimpiin teollisuusrakenteisiin, kun taas Q355D tarjoaa alhaisen lämpötilan sitkeyden kylmille alueille ja Q355B-Z35 estää kerrosmurtumia paksuissa liitoksissa. Q420B valitaan, kun korkeampi lujuus mahdollistaa painon vähentämisen pitkillä jänneväleillä. Laadun valinta on tasapainottelua: vahvempi teräs maksaa enemmän tonnilta, mutta se voi vähentää kokonaisteräsmäärää. ASTM A572 ja EN 10025 määrittelevät vastaavat laadut, joten eritelmässä tulisi nimetä standardi, jotta vältetään laatujen sekoittuminen eri alueilla. ISO 9001 -laatukontrollin mukaiset tehdastestitodistukset vahvistavat, että toimitettu teräs vastaa suunnittelua.
Korrosiosuoja on kehyskustannuskohta, jota aliarvioidaan helposti. Kuumasinkitys soveltuu ulko- ja korkean kosteuden alueiden rakenteisiin, kun taas lasikuitupohjainen pinnoite toimii kemiallisissa tai rannikkoalueen olosuhteissa. Määrittelyssä tulee ilmoittaa pinnoitussysteemi, kuivapinnoitteen paksuus sekä korjausmenettely ruuvi-aukoille ja leikkauksille. EN ISO 12944 -standardi ohjaa pinnoitusten valintaa korrosioluokan perusteella, ja pinnoitussysteemin sovittaminen kohteeseen laajentaa käyttöikää ilman tarpeetonta kustannusten kasvattamista.
Kehyksen hinta ei juurikaan riipu pelkästään tonnilta lasketusta hinnasta. Rakenneteräskäyttö on taloudellisesti kannattavaa, kun geometria, valmistus ja toimitus suunnitellaan yhdessä. Seuraavat kaksi osiota erottavat ne muuttujat, joita ostajat voivat vaikutella hankintaprosessin aikana.
Runkokustannus kasvaa tonnimaaran mukana, ja tonnimaara kasvaa geometrian mukana. Laajemmat avoimet välimatkat vähentävät pilareita, mutta lisäävät palkkien syvyyttä ja painoa; tiukemmat välimatkat pienentävät rakenteiden kokoa, mutta lisäävät liitosten ja perustusten määrää. Valmiiksi suunniteltu rakennus (PEB) optimoi portaalirungon geometrian tarkalleen kuormituksen mukaan. Hankinnassa tulisi pyytää tonnimaarajakoa – pääraakenne, toissijaiset purliinit ja jäykistys – koska toissijainen teräs on usein yllättävä kohde tarjouksessa. Varhainen arvonsuunnittelu välimatkojen suhteen on suorin tapa säästää terästä.
Valmistus on paikka, jossa suunnittelu kohtaa tehdastilan. Monimutkaiset leikkaukset, kärjistetyt palkit, välipohjien liitokset ja nosturin kiinnikkeet lisäävät työaikaa tehtaalla. CNC-leikkaukset ja robottihitsaus mahdollistavat tarkemmat toleranssit kuin manuaalinen työ, mikä tuottaa hyötyä ruuvauksen aikana. ISO 3834- ja EN 1090 -standardien mukaan valmistettu rakenne toimitetaan dokumentoiduilla hitsausmenetelmillä ja CE-merkinnällä eurooppalaiseen markkina-alueeseen. Tarkat ja yhtenäiset toleranssit tarkoittavat vähemmän korjauksia rakennustilalla, joten valmistuksen laatu pienentää suoraan nostotyön riskiä ja kokonaishintaa asennettuna.
Toimitus on lopullinen testi rakenneteräsrakenteen rakentamiselle, koska hyvin suunniteltu rakenne epäonnistuu silti, jos se saapuu myöhässä tai ilman merkintöjä. Alla oleva esimerkki osoittaa, miten edellä mainitut periaatteet toteutuvat todellisessa rakennushankkeessa.
Toimitus alkaa paljon ennen kuin kuorma-auto saapuu. Jäsenet on numeroitu, pakattu ryhminä ja pakattu merikuljetusta varten kestävästi, ja kiinnityssarjat sekä nostokuvaussarjat kulkevat yhdessä. Rakennustontilla looginen järjestys – pylväät ensin, sitten palkit, ripustukset ja purliinit – pitää kehikon vakautena jokaisessa vaiheessa. OSHA:n ja paikallisten rakennustonttisääntöjen mukaisesti nostotoimet ja kaatumissuojaukset on säännelty. Selkeä pakkauslista ja merkityt kokoonpanot mahdollistavat pienen työryhmän nopean asennuksen, mikä on syy siihen, miksi dokumentoitu pakkaus ja järjestetty suunnitelma kuuluvat toimitusalueeseen heti ensimmäisestä päivästä lähtien.
Alueellinen viljalogistiikkaoperaattori tarvitsi 48 metrin selkäspannallisen varastointi- ja käsittelyhallin kosteassa ilmastossa. Ongelma: alustava betoniratkaisu ei jättänyt tilaa tuleville kuljetinrakenteille ja vaati pitkän kovettumisaikataulun. Ratkaisu oli ruuvattu portti-kehärakenteinen teräsraakenne, jossa käytettiin Q355B-Z35 -levyjä paksuissa liitoksissa, kuumasinkityitä pääkannattimia ja PEB-geometriaa, joka oli sovitettu kuormitukseen. Valmistus tehtiin EN 1090 -standardin mukaisesti ja hitsaus ISO 3834 -standardin mukaisesti. Tuloksena kehärakenne saatiin pystytettyä viikoissa eikä kuukausissa, sisäinen asettelumaailma pysyi avoinna kuljetinrakenteille ja pinnoite valittiin korroosioluokan mukaan, jotta elinkaaren kokonaiskustannukset saatiin hallittua.
Keppin ostaminen tarkoittaa todellisuudessa varmuuden ostamista. Luotettavan teräsrakenteisen kehikon rakentaminen vaatii oikean sivuttaissuuntaisen järjestelmän, oikean teräslaadun ja paikan mukaan valitun pinnoituksen – kaikki tämä on saatava aikaan tarkalla valmistuksella ja selkeällä nostojärjestyksellä. Tonniajien, valmistuksen monimutkaisuuden ja toimitusalueen seuraaminen antaa hankinnoille puolustettavan budjetin. Standardit kuten EN 1090, ISO 3834 ja ISO 9001 tarjoavat dokumentaation, joka muuttaa piirroksen luotettavaksi rakennukseksi.
Mitkä tekijät vaikuttavat eniten teräsrakenteisen kehikon hintaan?
Vastaus: Teräsrakenteisen kehikon rakennuskustannukset määräytyvät tonnimäärän, geometrian ja valmistuksen perusteella. Laajemmat jänneväliyt ja suuremmat solukot lisäävät palkkien painoa, kun taas tiukemmat solukot lisäävät liitoksia ja perustuksia. Pinnoituksen laajuus, teräslaatu ja teollinen valmistusmonimutkaisuus vaikuttavat myös kustannuksiin. Tonniajamäärityksen pyytäminen – pääkehikko, purliinit ja ripustukset – pitää tarjoukset vertailukelpoisina ja paljastaa piilotetut kustannukset jo ennen sitoutumista.
Kuinka teräsrakenteinen kehikko yhdistetään ja nostetaan paikalleen?
Vastaus: Teräskehikot koottavat yleensä 10,9S-luokan korkealujuusruuveilla merkityissä liitoksissa noudattaen nostopiirustuskokonaisuutta. Ruuvauksen aloitetaan pilareilla, jolloin seuraavina asennetaan palkit, ripustukset ja purliinit, jotta rakenteen vakaus säilyy jokaisessa vaiheessa. Jos liitoksiin on määritelty hitsaus, sovelletaan ISO 3834 -menettelyjä. Selkeä jäsennumerointi ja valmiiksi pakatut ruuvikoot mahdollistavat pienelle työryhmälle turvallisen ja nopean kokoamisen.
Mikä teräsluokka sopii kostealle tai rannikkoalueelle?
Vastaus: Q355B sopii useimpiin kuivien sisätilojen kehikoihin, kun taas Q355D tarjoaa alhaisen lämpötilan sitkeyden kylmille alueille. Kosteille tai rannikkoalueille suositellaan Q355B-Z35 -terästä paksuissa liitoksissa lamellaarisen repeämän estämiseksi sekä kuumasinkitystä tai lasikuitupinnoitetta. EN ISO 12944 -standardi ohjaa pinnoitteen valintaa korroosioluokan perusteella. Ympäristön mukaisen teräsluokan ja pinnoitteen valinta estää varhaisen ruostumisen ja vähentää elinkaaren kokonaiskustannuksia.
Milloin brakattu kehikko kannattaa valita momenttikehikon sijaan?
Vastaus: Jäykistetty kehikko on suositeltavampi, kun sarakeeton tila ei ole ratkaisevan tärkeä ja massaa on minimoiduttava, esimerkiksi kapeissa telakoissa tai korkean maanjäristysalttiuksien alueilla. Vinot jäykistykset jäykentävät telakan tehokkaasti. Taivutuskestävä kehikko soveltuu nosturitiloihin ja joustaviin asetteluihin, joissa vaaditaan avoimia sisätiloja. AISC 360 ja EN 1993 auttavat varmistamaan, että sivuttaisvoimien vastatoimi vastaa todellisia kuormia ja asettelua.
Voiko valmiiksi suunnitellun rakennuksen toimitusaika olla lyhyempi?
Vastaus: Valmiiksi suunniteltu rakennus lyhentää toimitusaikaa, koska geometria optimoidaan kuormaan tehtaalla, mikä vähentää teräksen määrää ja tehtaalla käytettyä aikaa. CNC-leikkaus, robottihitsaus ja etukäteen merkatut osat nopeuttavat ruuvauksen rakennustontilla. EN 1090 -valmistusstandardin ja järjestetyn pakkausluettelon avulla kehikko voidaan nostaa paikalleen viikoissa. Aikainen arvomuotoilu on tärkein aikataulun säätötekijä.

2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

2026/10/26
Suunnittele kylmävaraston teräs rakenne eristyksellä, höyryn estolla, lämmönkatkaisuilla, jäähtelyliitännöillä ja korroosionkestävillä yksityiskohdilla.

2026/10/26
Suunnittele maatalouden teräsrakenne, joka laajenee konevarastosta varastointi- ja maatalouslogistiikkakeskukseksi käytännöllisillä suunnittelun ja hankintaprosessin vaiheilla.

2026/10/26
Suunnittele eläinten kasvatusrakennusten teräsrakenne huomioiden eläinten hyvinvointisuus, korroosionkestävyys, tuliturvallisuus ja tehokkaat suunnittelusta toimitukseen liittyvät päätökset.

2026/10/26
Suunnittele lentokoneiden teräsrakenteita lentokenttähalleihin ja tukirakennuksiin kuormien, korroosion, tulen, EN 1090 -standardin ja toimitusaikataulun ohjeiden mukaisesti.

2026/10/26
Valitse maatalousrakennetta teräksestä maatalousvarastoon – käytännöllistä ohjeistusta kuormista, korroosiosta, vaatimustenmukaisuudesta ja toimitussuunnittelusta.
