 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

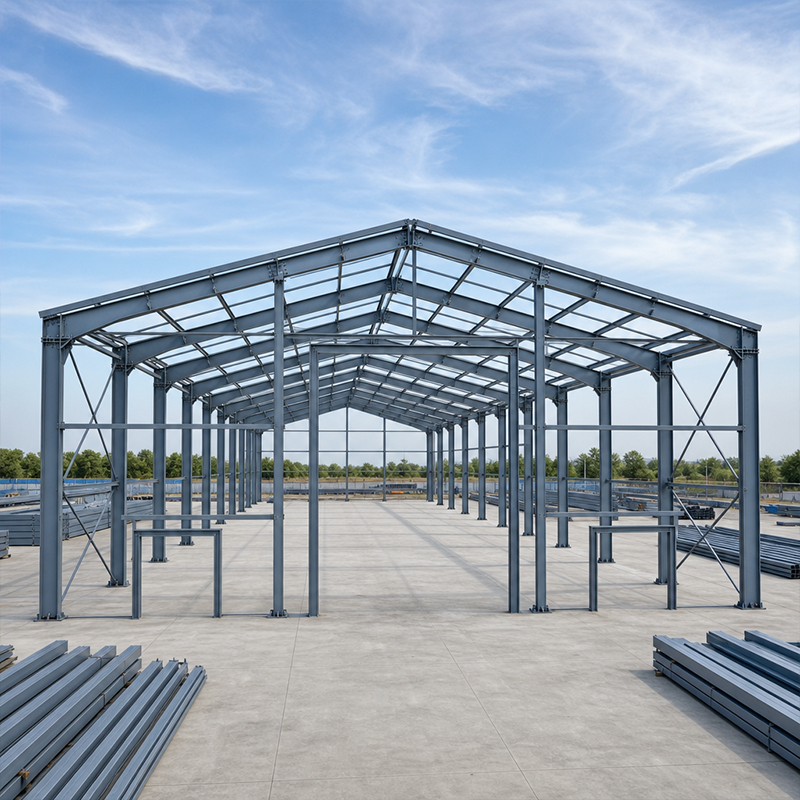
يبدأ تخطيط مبنى صناعي جديد بالهيكل. ويحوّل إنشاء الهيكل الفولاذي الهيكلي النية المعمارية إلى هيكلٍ جامدٍ يحمِل الأسطح والرافعات والرياح والأحمال الحية. أما بالنسبة لفرق المشتريات، فإن قرار الهيكل هو القرار الذي يؤثّر أكثر ما يمكن على كلٍّ من الميزانية والجدول الزمني. ويسهم الهيكل المخطط بعناية في خفض الكتلة المعدنية، وتقصير فترة التركيب، وتوفير مساحة للتوسّع المستقبلي — وهذه ثلاث نتائج تحفظ الاستثمار بأكمله.
يبدأ إنشاء الهيكل الفولاذي الهيكلي الجيد بالنظام الجانبي، لأن هذا الاختيار يُشكّل كل عضوٍ لاحقٍ. وتتناول القسمان التاليان القرارات التي تؤثّر أكثر ما يمكن على التكلفة والوظيفة.
يعتمد إنشاء هيكل الإطار الصلب على نظام جانبي لمقاومة قوى الرياح والزلازل. وثمة خياران شائعان هما الإطارات العزمية والإطارات المدعومة. فتُنقل الأحمال الجانبية في الإطار العزمي عبر وصلات صلبة بين العوارض والأعمدة، ما يتيح مساحات داخلية واسعة خالية من الأعمدة، وهي مناسبة لاستخدام الرافعات وتسمح بمرونة في التخطيط الداخلي. أما الإطار المدعوم فيستخدم عناصر قطرية لتقوية الفتحة، مما يقلل كمية الصلب المستخدمة، لكنه يعيق جزءاً من مخطط الطابق. ويتحدد الاختيار بين النظامين وفقاً لمدى الفتحة وموقع الرافعة والتخطيط الداخلي. وتُعد معايير AISC 360 وEN 1993 الأساس التصميمي، بينما يقرّر الاستخدام الوظيفي للمساحة النظام الأنسب.
تُحدِّد الوصلات كيفية انتقال القوى عبر الإطار. وتسمح الوصلات المُثبَّتة بالبراغي، والتي تستخدم براغي عالية القوة من الدرجة 10.9S، بتجميع دقيق في الموقع وتفقُّد سهل، بينما تتركِّز الأحمال في مناطق التأثُّر الحراري عند الوصلات الملحومة. وللمشاريع التصديرية، تقلِّل الوصلات الملولبة بالكامل من اللحام الميداني وتسارع عملية التركيب. ويُنظِّم معيار الآيزو 3834 جودة اللحام حيثما يُستخدَم اللحام، كما يضمن التصميم السليم أن تظل الوصلة قابلة للتشوه بشكلٍ مرن تحت الأحمال المتكرِّرة.
ويشكِّل اختيار المادة الركيزة الثانية لبناء إطارات الفولاذ الإنشائي. فدرجة الفولاذ والطلاء ليسا أمرين ثانويين؛ بل يُحدِّدان قابلية اللحام، وعمر الخدمة، والعبء الصيانة الذي يتحمَّله المالك.
تحدد درجات الفولاذ مقاومة الخضوع وقابليته للحام. وتُعتبر درجة Q355B المعيار الأساسي لإطارات الصناعات المختلفة، بينما تضيف درجة Q355D مقاومةً أفضل للكسر عند درجات الحرارة المنخفضة، وهي مناسبةٌ للمناطق الباردة. أما درجة Q355B-Z35 فتتميّز بمقاومة التشقق الطبقي في الوصلات السميكة. وتُختار درجة Q420B عندما تتطلّب التطبيقات مقاومةً أعلى لتقليل الوزن في العناصر ذات الباع الطويل. ويتم اختيار الدرجة بناءً على موازنة دقيقة: إذ إن الفولاذ الأقوى يكلّف أكثر لكل طنٍّ، لكنه قد يقلّل الكمية الإجمالية المطلوبة من الفولاذ. وتحدد المواصفات القياسية ASTM A572 وEN 10025 الدرجات المكافئة لها، لذا يجب أن تشير المواصفة الفنية صراحةً إلى المعيار المستخدم لتفادي أي لبس في تحديد الدرجة بين المناطق المختلفة. وتؤكّد شهادات اختبار المصنع الصادرة وفق نظام ضبط الجودة ISO 9001 أن الفولاذ المسلّم يتماشى تمامًا مع متطلبات التصميم.
تُعَدُّ حماية الهيكل من التآكل بندًا تكاليفيًّا سهل الإهمال. وتصلح عملية الغمر الساخن بالزنك للأجزاء المُعرَّضة للهواء الطلق أو ذات الرطوبة العالية، بينما تؤدي طبقة الطلاء المكوَّنة من رقائق الزجاج أداءً جيِّدًا في البيئات الكيميائية أو الساحلية. وينبغي أن يحدِّد المواصفات نظام الطلاء وسُمك الفيلم الجاف وإجراءات اللمسة النهائية لثقوب البراغي والقطع. ويوجِّه معيار EN ISO 12944 اختيار نظام الطلاء وفق درجة التآكل، كما أن مواءمة النظام مع الموقع تمدِّد عمر الخدمة دون إنفاق زائد.
نادرًا ما تتعلَّق تكلفة الهيكل بالسعر لكل طنٍّ وحده. فتصبح إنشاءات الهياكل الفولاذية المُحمَّلة هيكليًّا اقتصادية عندما تُخطَّط الهندسة والتصنيع والتوصيل معًا. وتفصل الفقرتان التاليتان المتغيرات التي يستطيع المشترون التحكُّم بها أثناء الشراء.
تتفق تكلفة الإطار مع الوزن بالطن، ويتفق الوزن بالطن مع الأبعاد الهندسية. فزيادة عرض الفراغات الخالية يقلل عدد الأعمدة لكنه يزيد عمق العارضات ووزنها؛ أما التقليل من مسافات الفراغات فيخفض حجم العناصر الإنشائية لكنه يزيد من عدد الوصلات والأساسات. وتُحسّن المباني المُصنَّعة مسبقًا (PEB) هندسة الإطار القوسي لتناسب الأحمال بدقة. وينبغي أن يطلب قسم المشتريات تفصيل الوزن بالطن — وهيكل الإطار الرئيسي، والعوارض الثانوية (البولينات)، وأجهزة التثبيت — لأن الصلب الثانوي غالبًا ما يكون البند المفاجئ في عرض السعر. أما هندسة القيمة المبكرة المتعلقة بحجم الفراغات فهي أسرع طريقة مباشرة لتوفير الصلب.
التصنيع هو المكان الذي يلتقي فيه التصميم مع أرضية المصنع. فالقصّ المعقَّد، والكمرات المُقطَّعة بزوايا مائلة، ووصلات الطوابق المتوسطة، وأقواس الرافعات ترفع عدد ساعات العمل في الورشة. وتتيح تقنيات القص باستخدام ماكينات التحكم العددي (CNC) واللحام الروبوتي تحقيق تحملات أدق من العمل اليدوي، مما يُحقِّق عائدًا أثناء تركيب العناصر بالبراغي. أما الإطار المصنوع وفق معايير الآيزو ٣٨٣٤ والإن ١٠٩٠ فيُرفق به إجراءات لحام موثَّقة وعلامة سي إي (CE) لمتطلبات السوق الأوروبية. والتحملات الضيقة والثابتة تعني تصحيحات أقل في الموقع، وبالتالي فإن جودة التصنيع تقلِّل مباشرةً من مخاطر التركيب والتكلفة الإجمالية المُركَّبة.
التسليم هو الاختبار النهائي لبناء هيكل الفولاذ المُ.structural، لأن الهيكل المصمم جيدًا لا يزال يفشل إذا وصل متأخرًا أو بدون وسمٍ واضح. ويبيّن المثال أدناه كيف تُطبَّق المبادئ المذكورة أعلاه في مشروع بناء فعلي.
تبدأ عملية التسليم قبل وصول الشاحنة بوقتٍ طويل. ويُرقَّم الأعضاء ويُجمَع بعضهم مع بعض ويُعبَّأون بحيث يتحملون شحن البضائع عبر المحيط، بينما ترافق مجموعات مسامير التثبيت ومخططات التركيب أثناء النقل. وفي موقع البناء، يُحافظ التسلسل المنطقي — الذي يبدأ بالأعمدة ثم العوارض ثم عناصر التثبيت والقضبان العرضية — على استقرار الهيكل في كل مرحلة من مراحل التركيب. وتُنظِّم قواعد إدارة السلامة والصحة المهنية (OSHA) واللوائح المحلية الخاصة بموقع البناء عمليات الرفع ووسائل الحماية من السقوط. كما أن قائمة التعبئة الواضحة والعناصر المُعلَّمة تسمح لفريق صغير بإتمام التركيب بسرعة، ولذلك فإن توثيق طريقة التعبئة وخطة التركيب المتسلسلة يجب أن يكونا جزءًا لا يتجزأ من نطاق التوريد منذ اليوم الأول.
كانت شركة إقليمية متخصصة في لوجستيات الحبوب بحاجةٍ إلى قاعة تخزينٍ ومناولةٍ ذات فتحة خالية تبلغ ٤٨ مترًا في مناخ رطب. والمشكلة كانت أن الاقتراح الأولي القائم على الخرسانة لم يترك أي مجالٍ لخطوط الناقلات المستقبلية، كما استغرق وقتًا طويلاً في مرحلة التصلّب. أما الحل فقد تمثّل في هيكل فولاذي من نوع الإطارات المفصلية المُثبتة بالبراغي، مستخدمًا صفائح من النوع Q355B-Z35 عند المفاصل السميكة، مع عناصر هيكلية أولية مغلفنة غمسًا ساخنًا وهندسة هياكل الجمالونات المصنعة مسبقًا (PEB) المُهيأة بدقة وفق الأحمال المُطبَّقة. وتم تحديد معايير التصنيع وفق المعيار EN 1090 ومعايير اللحام وفق المعيار ISO 3834. والنتيجة: أُنجز تركيب الهيكل خلال أسابيع بدلًا من أشهر، وبقي التخطيط الداخلي مفتوحًا لتوفير المساحة اللازمة لخطوط الناقلات، كما جرى اختيار الطلاء بما يتناسب مع درجة التآكل المحددة للتحكم في التكلفة الإجمالية على امتداد دورة الحياة.
شراء الهيكل يعني في الواقع شراء اليقين. ويعتمد بناء هيكل فولاذي سليم على وجود نظام جانبي مناسب، ودرجة الفولاذ الصحيحة، وطبقة طلاء مُطابِقة لموقع البناء، وكل ذلك يُنفَّذ عبر تصنيع منضبط وتسلسل واضح للتركيب في الموقع. ويساعد تتبع الكمية بالطن، وتعقيد عملية التصنيع، ونطاق التسليم في تمكين قسم المشتريات من وضع ميزانية مُبرَّرة. أما المعايير مثل EN 1090 وISO 3834 وISO 9001 فهي توفر السجل الوثائقي الذي يحوِّل الرسم الهندسي إلى مبنىٍ موثوق.
ما العوامل التي تؤثر أكثر ما يمكن على تكلفة الهيكل في مشاريع الصلب الإنشائي؟
الإجابة: تتحدد تكلفة بناء الهيكل الفولاذي الإنشائي وفقًا لكمية الطن، والهندسة الهندسية، وعملية التصنيع. فالمداخن الأوسع والفتحات الأكبر تزيد من وزن العوارض، بينما تؤدي الفتحات الأضيق إلى زيادة عدد الوصلات والأعمدة الداعمة. كما تؤثر أيضًا نطاق طبقة الطلاء ودرجة الفولاذ وتعقيد التصنيع في المصنع. ولذلك، فإن طلب تفصيل كمية الطن — أي كمية الهيكل الرئيسي، والقضبان العرضية (البورلينز)، والعناصر المُثبِّتة — يجعل عروض الأسعار قابلة للمقارنة ويُظهر التكاليف الخفية قبل الالتزام.
كيف يتم وصل الهيكل الفولاذي وتركيبه في الموقع؟
الإجابة: تُركَّب الإطارات الفولاذية عادةً باستخدام براغي عالية القوة من الدرجة ١٠,٩S عند المفاصل المُشار إليها في مخططات التركيب. ويبدأ تركيب البراغي بالدعائم أولًا، ثم العوارض، وأعمدة التثبيت، والقضبان العرضية، وذلك للحفاظ على استقرار الهيكل في كل مرحلة. وفي الحالات التي يُطلب فيها اللحام، تنطبق إجراءات المواصفة القياسية الدولية ISO ٣٨٣٤. وتساعد أرقام الأعضاء الواضحة ومجموعات البراغي المُعبأة مسبقًا فريق العمل الصغير على التركيب الآمن والسريع.
أي درجة من الفولاذ تناسب الإطار في البيئات الرطبة أو الساحلية؟
الإجابة: تصلح درجة الفولاذ Q٣٥٥B لمعظم البيئات الداخلية الجافة، بينما تضيف درجة Q٣٥٥D مقاومةً أفضل للانكسار عند درجات الحرارة المنخفضة، وهي مناسبة للمناطق الباردة. أما البيئات الرطبة أو الساحلية فتستفيد من درجة Q٣٥٥B-Z٣٥ في المفاصل السميكة لمقاومة التشقق الطبقي، مع طلاء غمسي ساخن بالزنك أو طلاء رقائق الزجاج. وتوجِّه المواصفة EN ISO ١٢٩٤٤ اختيار الطلاء وفقًا لفئة التآكل. ويعمل توافق درجة الفولاذ والطلاء مع الظروف البيئية على منع الصدأ المبكر وتقليل التكلفة الإجمالية على مدى عمر المشروع.
متى يجب اختيار الإطار المُثبَّت بالدعائم بدلًا من الإطار المقاوم للعزوم؟
الإجابة: يُفضَّل الإطار المدعوم عندما لا تكون المساحة الخالية من الأعمدة ذات أهمية بالغة، ويجب تقليل الكتلة إلى أدنى حد ممكن، كما في الأجنحة الضيقة أو المناطق الزلزالية الشديدة. وتُوفِّر الدعامات القطرية تصلُّبًا فعّالًا للجناح. أما الإطار العزمي فيناسب قاعات الرافعات والتصاميم المرنة التي تتطلب فراغات داخلية مفتوحة. وتساعد معايير AISC 360 وEN 1993 في التحقق من أن نظام التحميل الجانبي يتوافق مع الأحمال الفعلية والتخطيط الميداني.
هل يمكن أن يقلِّل المبنى المُهندَس مسبقًا من وقت التسليم؟
الإجابة: يقلِّل المبنى المُهندَس مسبقًا من وقت التسليم لأن الهندسة تُحسَّن وفق الأحمال في ورشة التصنيع، مما يقلِّل كمية الفولاذ والوقت المستغرق في الورشة. وتسرِّع عمليات القطع باستخدام الحاسوب (CNC) واللحام الروبوتي والأجزاء المُوسومة مسبقًا تركيب العناصر بالمسمار في الموقع. وبالتزامن مع تصنيع EN 1090 وقائمة التعبئة المتسلسلة، يمكن إقامة الهيكل خلال أسابيع. ويشكِّل هندسة القيمة المبكرة العامل الرئيسي المؤثر في الجدول الزمني.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
