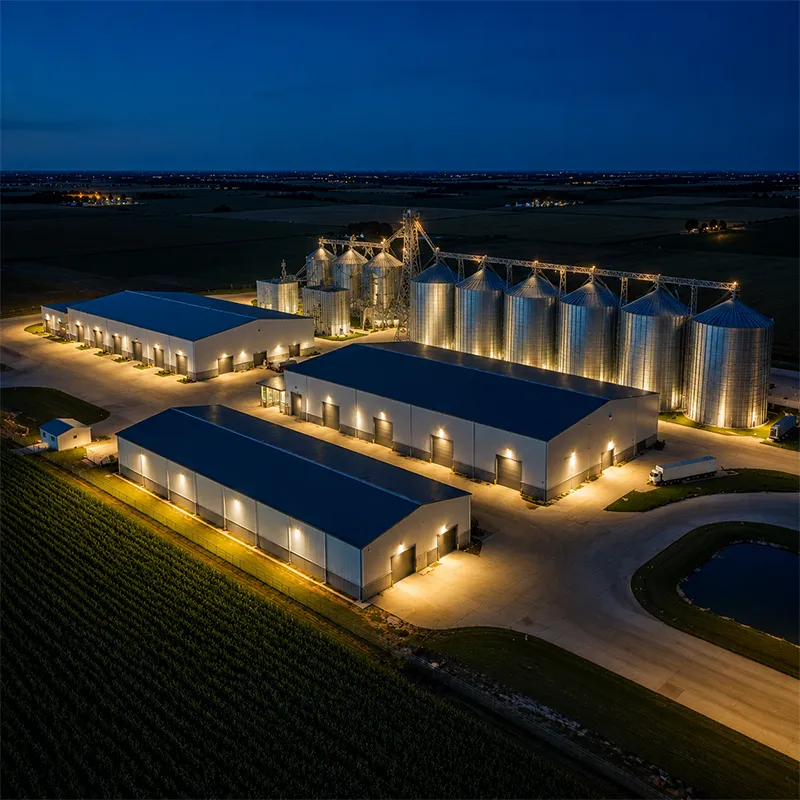
Eine Drehmaschinenwerkstatt erfordert mehr als nur vier Wände und ein Dach, wenn engste Bearbeitungstoleranzen angestrebt werden. Die Spindelgenauigkeit, die Oberflächengüte und die Wiederholgenauigkeit hängen genauso stark von der umgebenden Baustruktur ab wie von der Maschine selbst. Vibrationen, Temperaturschwankungen und Durchbiegung des Bodens beeinträchtigen die Präzision – daher muss die Stahlhülle gezielt auf den Fertigungsprozess ausgerichtet werden, statt nachträglich an diesen angepasst zu werden. Werkstätten, die dies vernachlässigen, erkennen das Problem meist erst, wenn eine ganze Losgröße bei der Erstbemusterung durchfällt – zu einem Zeitpunkt, an dem die Korrekturkosten weit höher liegen als der Aufwand für eine sorgfältige Planung zu Beginn.
Warum das Gebäudedesign die Bearbeitungspräzision beeinflusst
Eine Drehmaschine wandelt Rotationsenergie in präzise Geometrie um; jede externe Bewegung oder thermische Einwirkung im Drehmaschinen-Workshop steht diesem Ziel entgegen. Das Gebäude ist keine passive Hülle, sondern ein aktiver Bestandteil der Genauigkeitskette – daher verdient sein Entwurf dieselbe Aufmerksamkeit wie die Maschinenspezifikation.
Schwingungsisolierung und Bodensteifigkeit
Zerspanungskräfte und naheliegender Verkehr erzeugen Schwingungen in einer Bodenplatte, die eine Drehmaschine als Maßfehler interpretiert. Eine steife, bewehrte Bodenplatte mit isolierten Maschinenfundamenten unterbricht diesen Übertragungspfad. Die räumliche Trennung des Drehmaschinen-Workshops vom Schmiede- oder Kompressor-Bereich begrenzt erzwungene Schwingungen bereits an der Quelle. Die ISO-230-Prüfverfahren für Werkzeugmaschinengenauigkeit gehen von einer stabilen Unterlage aus; das Gebäude muss diese Stabilität daher bereits vor jeder Kalibrierung gewährleisten, damit diese auf der Fertigungsfläche ihren Wert behält. Einfache Maßnahmen wie die Isolierung der Bodenplatte von benachbarten Pressen und die Führung schweren Verkehrs auf separaten Wegen schützen die Drehmaschine – ohne teure Dämpfungssysteme.
Thermische Stabilität und Gebäudehülle
Stahl und Gusseisen dehnen sich bei Erwärmung aus; bereits wenige Grad Temperaturunterschied über dem Maschinenbett verändern den Bohrungsdurchmesser. Gedämmte Wand- und Dachpaneele – beispielsweise PIR mit einer Dicke von 150 mm – dämpfen die Schwankungen der Umgebungstemperatur während des Arbeitstages. Durch räumliche Trennung des Drehmaschinenbereichs von Schweißzonen und sonnenexponierten Verglasungsflächen bleibt die Luft in Maschinennähe stabil. Die Fertigungstoleranzen nach EN 1090 sind hilfreich, doch die tägliche thermische Kontrolle bewahrt die erreichte Genauigkeit über eine Schicht hinweg. Die Überwachung der Raumtemperatur in Maschinennähe sowie die Beschränkung von Türöffnungen während kritischer Bearbeitungsschritte halten die Abmessungen des Maschinenbetts während des gesamten Arbeitstages konstant – was sowohl die Rundheit als auch die Oberflächenqualität schützt.
Stahlkonstruktion – Grundriss für einen Drehmaschinen-Betrieb
Der Grundriss bestimmt, wie Material, Personal und Lasten über Kopf sich bewegen, ohne die Maschinen zu stören. Eine frühzeitige korrekte Festlegung der Rahmengeometrie vermeidet Kompromisse wie Krane, die direkt über empfindlichen Drehmaschinen verlaufen, oder Gänge, die für sichere Handhabung zu eng sind.
Frei überspannte Bereiche, Krane und Gänge
Schwere Spannfutter, Spitzenstock und Werkstücke erfordern eine Hubvorrichtung von oben, ohne den Boden zu verstellen. Ein freitragender Stahlrahmen eliminiert innenliegende Stützen, die Kranwege und Layoutänderungen behindern. Q355B-Firstbalken, dimensioniert mittels Finite-Elemente-Analyse, tragen den Laufkran bei geringer Durchbiegung. Gänge mit ausreichender Breite für Gabelstapler und Spänekarren verhindern beengte Bewegungsabläufe, die präzise Einstellungen beschädigen und die Durchsatzleistung in der Drehmaschinenhalle vermindern. Die Anordnung der Kranlaufschienen am Gebäudeumfang statt über den Maschinen reduziert zudem Bodenschwingungen unter der Spindel während schwerer Werkstückbewegungen.
Maschinenfundamente und -betten
Nicht jede Drehmaschine benötigt eine Grube, doch große CNC-Drehzentren profitieren von einer massiven Betonbasis, die vom Tragwerk getrennt ist. Verzinkte C- und Z-Pfetten sowie verschraubte Verbindungen beschleunigen die Montage; der Fundamentplan verdient jedoch die meiste Aufmerksamkeit, da Nacharbeiten kostspielig sind, sobald die Stahlkonstruktion steht. Hochfeste Schrauben der Festigkeitsklasse 10.9S sichern die Maschinenankerplatten, sodass die Maschinen unter Schnittlasten und gelegentlichen Neupositionierungen ausgerichtet bleiben. Eine ebene, gut verdichtete Unterschicht unter der isolierten Platte verhindert unterschiedliche Setzungen, die andernfalls das Maschinenbett kippen und das ursprüngliche Genauigkeitsproblem bereits nach wenigen Monaten Betrieb erneut hervorrufen würden.
Erkenntnisse aus einem Maschinenbau-Projekt
Hintergrund, Problem und Lösung
Ein Maschinenbauwerk litt unter inkonsistenter Rundlaufgenauigkeit an gedrehten Wellen, obwohl neue Drehmaschinen im Einsatz waren. Die Untersuchung ergab Bodenschwingungen durch eine benachbarte Pressenlinie sowie unzureichende thermische Zonierung. Die Drehmaschinenhalle wurde daher in eine eigens errichtete Stahlhalle verlegt, mit schwingungsisolierten Maschinenfundamenten, einer wärmegedämmten Gebäudehülle und separater Kranführung. Ergebnis: Die Rundlaufschwankung sank deutlich, Ausschuss reduzierte sich, und Erstteilfreigaben wurden ohne wiederholte Nachbearbeitung erreicht; zudem ermöglichte eine zweisprachige Einrichtungsanleitung den Bedienern eine schnelle Anpassung. Die getrennte Kranführung beseitigte zudem eine bislang verborgene Schwingungsquelle, die jahrelang die offene Werkstatthalle beeinträchtigt und deren erreichbare Toleranz begrenzt hatte.
Einrichtung, Prüfung und Wartung
Bestätigen Sie, dass das statische Modell die Kranlast, das Maschinengewicht sowie die lokale Wind- oder Schneelast gemäß IBC oder regionaler Bauvorschrift abdeckt. Fordern Sie den Stahlqualitätsplan an – Q355B oder Q355D – sowie die EN-1090-Ausführungsunterlagen an. Prüfen Sie, ob die Angabe zur Bodenebenheit mit der Verankerungszeichnung des Drehmaschinenherstellers übereinstimmt. Überprüfen Sie das Fertigungs-Paket vor dem Versand auf Lage und Ausführung der Ankerplatten sowie auf Schraubengrade 10.9S, um vor Ort Konflikte mit der Maschineninstallation zu vermeiden. Stellen Sie sicher, dass der Wärmedämmwert der Gebäudehülle den Umgebungsanforderungen des Drehmaschinenherstellers entspricht, da thermische Drift eine präzise Kalibrierung unabhängig von der Maschinenqualität unmöglich macht. CNC-Maschinenfundament qualität ist.
Betriebs- und Pflegehinweise
Behalten Sie die dreherei klimastabil durch Steuerung der Türöffnungen während temperatursensitiver Betriebsphasen. Überprüfen Sie das Anzugsmoment der Verankerungsbolzen nach der ersten Saison erneut, da sich durch Setzung der Bodenplatte die Ausrichtung verschieben kann. Überwachen Sie die Beschichtung an den Schweißnähten und ergänzen Sie die Verzinkung an Stellen, an denen sie durch Handhabung beschädigt wurde. Planen Sie Fundament-Schwingungsuntersuchungen ein, sobald neue schwere Maschinen in der Nähe installiert werden, denn geänderte Erregung kann Messfehler in fertige Teile zurückbringen. Führen Sie ein einfaches Protokoll mit Umgebungstemperatur und Bolzenanzugsmoment, damit Trends sichtbar werden, bevor sie zu Ausschuss führen – so wird Wartung zu einer präzisen Sicherheitsmaßnahme statt zu einer Reaktion nach dem Fehlerfall.
Adreherei gebaut um Isolation, Temperaturkontrolle und ein klares Kranlayout verwandelt ein stahlwerk-Design in ein präzisionsbearbeitungsgebäude verhindert kostspielige Nachbesserungen, die erst dann zutage treten, wenn die erste Seriencharge bei der Endprüfung durchfällt.
Häufig gestellte Fragen
Frage: Warum ist stahlwerk-Design für ein entscheidend dreherei ?
Die Bauweise der Umgebung beeinflusst Vibration, Temperatur und Bodenverformung – alles Faktoren, die das Bearbeitungsergebnis verändern. Eine steife, isolierte Bodenplatte sowie eine gedämmte Umhüllung halten das Drehmaschinenfundament stabil, sodass die kalibrierte Genauigkeit erhalten bleibt. Ohne diese Kontrolle weichen selbst neue Maschinen während normaler Produktionsschichten in der Werkshalle aus der Toleranz ab. Die Planung der präzisionsbearbeitungsgebäude umgebung um den Prozess herum verhindert Ausschuss und Nacharbeit, die erst nach der Erstteilprüfung auf der Fertigungsstraße zutage treten.
Frage Welcher Boden eignet sich am besten für Präzisionsdrehmaschinen in einer präzisionsbearbeitungsgebäude ?
Antwort Eine bewehrte Betonplatte mit isolierten Maschinenbetten ist für große Drehzentren am besten geeignet. Die Masse dämpft Vibrationen, während die Trennung vom Tragwerk des Gebäudes die Übertragung von Erschütterungen unterbindet. Die Ebenheit muss der Verankerungszeichnung des Drehmaschinenherstellers entsprechen. Bestätigen Sie die CNC-Maschinenfundament spezifikation vor dem Stahlbau, denn Fundamentkorrekturen nach Abschluss des Rohbaus sind kostspielig. Eine gut verdichtete Unterschicht unter der isolierten Platte verhindert zudem eine ungleichmäßige Setzung, die andernfalls das Drehmaschinenbett kippen würde.
Frage: Wie sollte ein dreherei temperatur steuern?
Antwort: Gedämmte Paneele wie PIR mit einer Dicke von 150 mm dämpfen Umgebungstemperaturschwankungen, während die räumliche Trennung von Maschinen von Schweißbereichen und sonnenexponierten Verglasungen für eine stabile Lufttemperatur sorgt. Eine konstante Temperatur verhindert die Ausdehnung des Maschinenbetts, die zu Abweichungen der Bohrungsgröße führen würde. Die tägliche Temperaturkontrolle ist entscheidend – wichtiger als die Fertigungstoleranz, sobald die dreherei in Betrieb genommen ist und regelmäßig produziert. Einschränkung der Türöffnungen während kritischer Schnitte schützt zudem die Maßhaltigkeit über die gesamte Schicht hinweg und sichert die fertigen Teile – ein wesentlicher Bestandteil von stahlwerk-Design für alle präzisionsbearbeitungsgebäude .
Frage: Welcher Stahlwerkstoff eignet sich für ein präzisionsbearbeitungsgebäude ?
Antwort: Q355B deckt typische Spannweiten und Kranlasten ab; Q355D wird an tieftemperaturbelasteten Standorten eingesetzt, Q355B-Z35 an dickwandigen Verbindungsstellen. Die Ausführung nach EN 1090 regelt die Fertigungsqualität. Verzinkte Pfetten und geschützte Verbindungen widerstehen der Werkshumidität sowie dem Zerspanungsfluidnebel und verlängern so die Lebensdauer des stahlwerk-Design ohne häufige Reparaturen. Die Auswahl des Werkstoffs anhand der realen Last vermeidet sowohl Unterdimensionierung als auch Materialverschwendung im gesamten dreherei projekt.
Frage Kann dreherei gebäude benötigen einen Kran?
Antwort: Laufkrane unterstützen die sichere Bewegung von Spannfutter, Rohmaterial und Gegenlager, doch nicht jeder Fertigungsbereich benötigt einen. Eine freitragende Konstruktion stahlwerk-Design lässt Raum, um später einen Brückenkran nachzurüsten. Dimensionieren Sie die Pfetten bereits in der Planungsphase, falls eine spätere Hebevorrichtung wahrscheinlich ist, da das Nachrüsten von Kranträgern in ein stehendes dreherei gebäude den Produktionsbetrieb stört. Eine frühzeitige Abstimmung mit dem Maschinenlieferanten stellt sicher, dass die präzisionsbearbeitungsgebäude tragkonstruktion ohne kostspielige Nachbesserungen einsatzbereit ist, sobald der Fertigungsbereich belegt wird – und schützt die CNC-Maschinenfundament tragstruktur vor späteren baulichen Eingriffen.

 EN