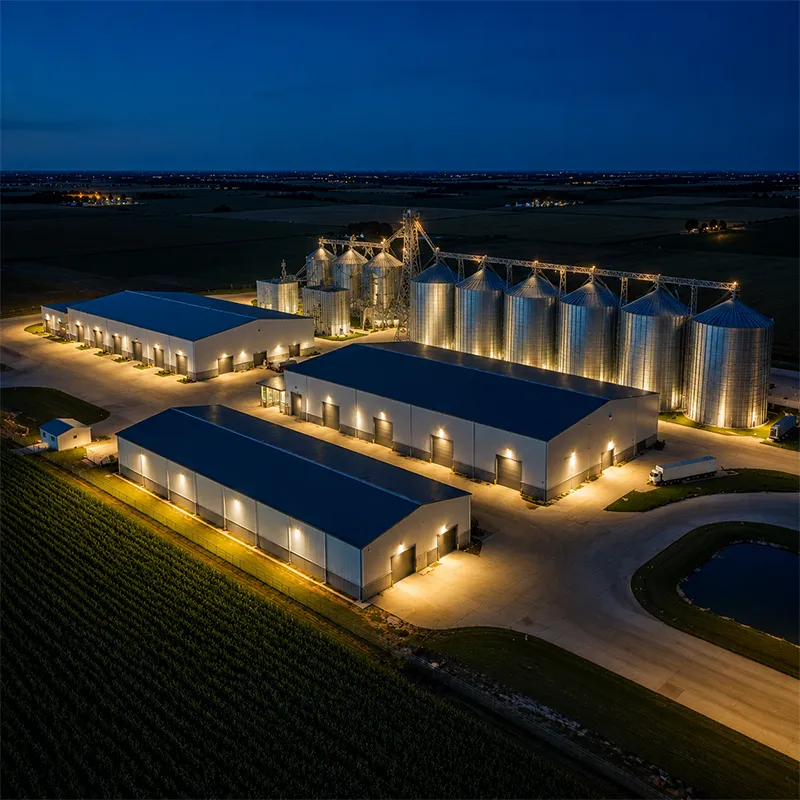
Agar aniq ishlash doirasini saqlash maqsad qilinsa, lathe ishlab chiqarish zavodi faqat to'rt devor va tom bilan cheklanmaydi. O'qning aniq ishlashi, sirtning yopishqoqlik darajasi va takrorlanuvchanlik darajasi nafaqat uskuna o'ziga, balki uning atrofidagi inshootga ham bog'liq. Tebranishlar, harorat o'zgarishi va polning egilishi barchasi aniq ishlashni pasaytiradi; shu sababli po'lat qopqoqni jarayon atrofida rejalashtirish kerak, ya'ni uni keyinchalik qo'llab-quvvatlash emas, balki dastlabdan mo'ljallash kerak. Bu tamoyilni e'tiborsiz qoldirgan korxonalar odatda birinchi namuna tekshiruvidan o'tmagan detallar partiyasini olib chiqqandan keyin muammo haqida xabar topadi; bu paytda muammoni hal qilish dastlabki loyihalash ishlariga sarflangan mablag'lar bilan solishtirganda ancha qimmatga tushadi.
Nima uchun binoning loyihasi ishlash aniqiligiga ta'sir qiladi
Tokarlik stanog'i aylanish energiyasini aniq geometriyaga aylantiradi va tokarlik zavodidagi istalgan tashqi harakat yoki issiqlik ta'siri shu maqsadga to'sqinlik qiladi. Bino passiv quticha emas, balki aniqlik zanjirining faol qismidir; shuning uchun uning loyihasi stanokning texnik xususiyatlari kabi e'tibor talab qiladi.
Tebranishni izolyatsiya qilish va polning qattikligi
Kesish kuchlari va yaqin atrofdagi harakat beton plitani tebratadi, bu esa tokarlik stanog'i uchun o'lchov xatosi sifatida qabul qilinadi. Tebranishdan izolyatsiyalangan stanoklar uchun mustahkam armirlangan pol bu yo'lni uzadi. Tokarlik zavodining ishlab chiqarish maydonini g'ovaklash yoki kompressor zonalardan ajratish manbadan majburiy tebranishni cheklashga yordam beradi. ISO 230 standartiga muvofiq, stanoklar uchun aniqlik sinovlari barqaror asosni taxmin qiladi; shuning uchun bino avvalo ish joyida hech qanday kalibratsiya qiymatini saqlash imkonini beradigan barqaror asosni ta'minlashi kerak. Qo'shni presslardan plitani izolyatsiya qilish yoki og'ir transportni alohida marshrutda harakatlantirish kabi oddiy choralardan foydalanish qimmat tebranishni so'ndiruvchi tizimlarga ehtiyoj sezdirilmaydi.
Issiqlik barqarorligi va inshootning qopqoq qismi
Po'lat va chug'un issiqlikda kengayadi, shuning uchun bir necha graduslik harorat o'zgarishi stankaning yotqizilgan qismi diametrini o'zgartiradi. Masalan, 150 mm li PIR izolyatsiyalangan devor va tom panellari ish kunida atrof-muhitdagi harorat tebranishlarini sekinlashtiradi. Frezeralar zavodini payvandlash bo'limlaridan va quyosh nuri to'g'ridan-to'g'ri tushadigan shishali derazalardan ajratib qo'yish stankalar yaqinidagi havoning barqarorligini ta'minlaydi. EN 1090 ishlab chiqarishga oid aniqlik chegaralari foydali, lekin kunlik issiqlik nazorati — bu bir smena davomida erishilgan aniqlikni saqlab turish uchun asosiy omildir. Stankaga yaqin joyda ichki haroratni kuzatish hamda muhim kesish jarayonlari davomida eshiklarni ochishni cheklash stankaning yotqizilgan qismini ish kunining boshidan oxirigacha o'lchov jihatidan barqaror tutadi; bu esa aylanish doiraviyligini hamda sirt sifatini himoya qiladi.
Frezeralar zavodi uchun po'lat konstruksiyasining joylashuvi
Joylashuv material, odamlar va yuqori tomondan ta'sir etuvchi yuklarning stankalarga ta'sir qilmasdan harakatlanishini belgilaydi. Ramka geometriyasini dastlab to'g'ri belgilash frezeralar ustiga ko'prikli ko'tarish qurilmalari o'tishini yoki xavfsiz yuk tashish uchun yo'llarning juda tor bo'lishini kabi nuqsonlarni oldini oladi.
Och maydonlar, ko'prikli ko'tarish qurilmalari va yo'llar
Yukori qo'llab-quvvatlash uchun og'ir chucklar, quyruq ustalari va materiallar kerak bo'ladi, bu esa zavodning yerga yaqin qismida torayishga sabab bo'ladi. Ichki ustunlarni olib tashlaydigan to'liq doira shaklidagi po'lat ramka kran yo'nalishlarini va joylashuvni o'zgartirishni to'satmaydi. Cheklangan elementlar usuli bilan hisoblangan Q355B gorizontal konstruksiyalar orqali ko'prik kranini ushlab turadi va bu egilishni kamaytiradi. Forkliftlar va chip aravachalari uchun yetarli kenglikdagi avtomagistral lar tokar zavodida aniq sozlamalarga zarar yetkazadigan va ish tezligini sekinlashtiradigan tor harakatlarga yo'l qo'ymaydi. Kran reykasini mashinalar ustiga emas, balki binoning atrofida joylashtirish ham og'ir materiallarni ko'tarish paytida spindel ostidagi polda tebranishlarga sabab bo'lmaydi.
Mashinalarning asoslari va yotqizuvlar
Har bir tokarlik stanogiga chuqurlik kerak emas, lekin katta CNC aylanma markazlari inshoot qismidan ajratilgan massiv beton asosdan foyda oladi. Galvanizlangan C&Z purlinalar va boltli ulanishlar o'rnatishni tezlashtiradi, lekin asos loyihasi eng ko'p e'tibor talab qiladi, chunki po'lat konstruksiyalar o'rnatilgandan keyin qayta ishlash juda qimmatga tushadi. 10.9S yuqori mustahkamlikdagi boltlar uskunalar uchun mo'ljallangan ankrov plastinkalarini mahkamlashda ishlatiladi, shunda kesish yuklari va ayrim hollarda qayta joylashtirish paytida stanoklar o'z holatini saqlab turadi. Ajratilgan poydevor plitasi ostidagi tekis, yaxshi siqilgan pastki poydevor asos yotishini oldini oladi, aks holda stankning yotqizilgan qismi og'ib ketadi va faqat bir necha oylik foydalanganidan keyin dastlabki aniqlik muammosi qaytib keladi.
Uskunalar zavodining loyihasidan olingan darslar
Orqa fon, muammo va yechim
Yangi tokarlik stanoklariga qaramay, aylanuvchi valflarda doiralikning noaniqlik muammosi yuzaga keldi. Tekshiruv natijasida qo‘shni press liniyasidan keladigan pol tebranishlari va issiqlik zonasi noto‘g‘ri tashkil etilganligi aniqlangan. Tokarlik ishlab chiqarish korxonasini alohida po‘lat binoga ko‘chirib, stanoklar o‘rnatiladigan joylarni izolyatsiya qilish, binoning izolyatsiyalangan qopqoq qismi va alohida krantrek trakti bilan jihozlash orqali muammo hal qilindi. Natija: doiralikdagi o‘zgarishlar kamaydi, chiqindilar soni pasaydi va birinchi namunalar takroriy qayta kesishsiz tasdiqlangan; shuningdek, ikki tilga ega sozlash bo‘yicha ko‘rsatmalar operatorlarga tezda moslashishga yordam berdi. Alohida krantrek trakti avvalgi ochiq korxona sxemasida yillar davomida muammolarga sabab bo‘lgan va erishiladigan aniqlik darajasini cheklab turgan yashirin tebranish manbasini ham bartaraf etdi.
Sozlash, tekshirish va texnik xizmat ko‘rsatish
Tuzilma modeli yuk ko'taruvchi kran, uskuna og'irligi va IBC yoki mintaqaviy qonunlariga mos ravishda mahalliy shamol yoki qor yukini qamrab olganligini tasdiqlang. Po'lat darajasi jadvalini — Q355B yoki Q355D — va EN 1090 ijro hujjatlarini so'rang. Zamonaviy aylanuvchi uskuna ishlab chiqaruvchisining mo'rtlangan chizmasiga mos keladigan pol tekisligni tasdiqlang. Uskunani o'rnatishda maydonida muammolarga yo'l qo'ymaslik uchun yetkazib berishdan oldin anker plastinkalarning joylashuvi va 10.9S bolt darajalarini ishlab chiqarish paketida tekshiring. Termik siljish aylanuvchi uskunani qanday a'lo sifatda kalibrlangan bo'lishidan qat'i nazar, aniq kalibrlashni bekor qiladi, shuning uchun o'ralgan izolyatsiya qiymati aylanuvchi uskuna ishlab chiqaruvchisining atrof-muhit talablariga mos kelishini tasdiqlang. CNC mashinasi asosi sifat.
Foydalanish va parvarish qilish bo'yicha maslahatlar
Saqlab qo'ying lathe workshop haroratga sezgir ishlar davomida eshik ochilishini boshqarib, iqlimni barqaror saqlash. Birinchi fasldan keyin angor boltlarining torqini qaytadan tekshiring, chunki plitaning cho'kishi o'rnatishni siljitishi mumkin. Qo'llash paytida galvaniz qoplamasi chizilgan joylarda, ayniqsa payvand chizig'ida qoplamani kuzatib boring va zarur bo'lganda qoplamani yangilab boring. Yangi og'ir jihozlar yaqin atrofga o'rnatilganda, asosning tebranishini tekshirish uchun tekshiruvlar rejalariga kiritiladi, chunki o'zgargan tebranish kuchi tayyor detallarga xatolikni qaytadan kiritishi mumkin. Xatoliklar chiqib ketishidan oldin ularning tendentsiyasini aniqlash uchun atrof-muhit harorati va bolt torqini oddiy jurnalda yozib borishingiz kerak; bu texnik xizmat ko'rsatishni avvaldan aniqlikni ta'minlovchi choraga aylantiradi, ya'ni muammo sodir bo'lgandan keyin uni bartaraf etishga urinish emas.
Alathe workshop izolyatsiya, issiqlik nazorati va aniq krana sxemasi atrofida qurilgan po'lat zavodining loyihasi mashina yetkazib beruvchi va inshoot loyichachisi o'rtasidagi dastlabki hamkorlik aniq kesish binosi birinchi ishlab chiqarish partiyasining tekshiruvdan o'tmasligi sababli kelib chiqadigan qimmatli to'g'rilashlarni oldini oladi.
Tez-tez beriladigan savollar
Savol: Nima uchun po'lat zavodining loyihasi aniq kesish uchun muhim? lathe workshop ?
Javob tuzilishi titrosh, harorat va polning egilishini ta'sirlaydi; barchasi ishlov berish natijalarini o'zgartiradi. Qattiq, izolyatsiyalangan plita va izolyatsiyalangan qopqoq tokarlik stanogining asosini barqaror tutib turadi, shu tufayli kalibrlangan aniqlik saqlanadi. Shu nazorat etish vositalari yo'qda hatto yangi stanoklar ham ishlab chiqarish jarayonida oddiy ish soatlari davomida texnologik chegaralardan chetlanib ketadi. Rejalashtirish aniq kesish binosi jarayon atrofidagi qopqoq birinchi namuna tekshiruvi liniyada muvaffaqiyatsizlikka uchraganda paydo bo'ladigan chiqindi va qayta ishlashni oldini oladi.
Savol Aniq tokarlik stanoklari uchun qanday pol eng yaxshisidir? aniq kesish binosi ?
Javob Katta aylanma markazlar uchun mustahkamlangan beton plita va izolyatsiyalangan stanok o'rnatish joylari eng yaxshi natija beradi. Massa titroshni pasaytiradi, shu bilan birga inshoot polidan ajratilish titroshni uzatishni to'xtatadi. Tekislik tokarlik stanogini ishlab chiqaruvchi kompaniyaning mo'ljallangan chizmasiga mos kelishi kerak. Po'lat konstruksiyalarni o'rnatishdan oldin CNC mashinasi asosi texnik talablarga rioya qilishni tasdiqlang, chunki inshootni qurib bo'lgandan keyin asosni qayta ishlash juda qimmatga tushadi. Izolyatsiyalangan poydevor ostidagi yaxshi siqilgan pastki qatlam ham lathe o'rnatish joyining og'ishiga sabab bo'ladigan differensial cho'kishi oldini oladi.
Qanday qilib lathe workshop haroratni boshqarish?
Javob: 150 mm li PIR izolyatsiya panelari atrof-muhit haroratining tez o'zgarishini sekinlatadi, shu bilan birga pishirish va quyosh nurlariga qarama-qarshi oynali panellardan uzoqda joylashgan zonalash uskunalari havoning barqarorligini saqlaydi. Barqaror harorat yotqizilgan poydevorning kengayishini oldini oladi, bu esa teshik o'lchamini siljitadi. Kunlik nazorat, bir marta ishga tushirilgandan so'ng doimiy ishlab chiqarish boshlanganda, ishlab chiqarishda ruxsat etilgan chetlanishdan ko'ra muhimroqdir. Muayyan kesishlarda eshiklarni ochishni cheklash ish vaqtida o'lchamlarning barqarorligini saqlaydi va yakuniy detallarni himoya qiladi — bu lathe workshop ning asosiy qismidir. Savol: Qaysi po'lat darajasi po'lat zavodining loyihasi har qanday aniq kesish binosi .
Uchun mos keladi? aniq kesish binosi ?
Javob: Q355B odatdagi kengliklar va krana yuklarini qoplaydi; past haroratli joylarda Q355D, qalin ulanishlarda esa Q355B-Z35 ishlatiladi. EN 1090 amal qilish qoidalari ishlab chiqarish sifatini belgilaydi. Galvanizlangan profil va himoyalangan ulanishlar korxona namligi hamda kesish suyuqliklari changi ta'siridan chidab, po'lat zavodining loyihasi ning yashash muddatini uzartiradi va tez-tez ta'mirlashni talab qilmaslikka sabab bo'ladi. Haqiqiy yuklarga qarab darajani tanlash ishlab chiqarishda yetishmovchilik yoki ortiqcha material sarfini oldini oladi. lathe workshop loyiha.
Savol Qilaymi lathe workshop binolarga krana kerakmi?
Javob: Yuqori kranlar chuklarni, materiallarni va ogʻirlar uchun tayanchlarni xavfsiz koʻchirishda yordam beradi, lekin har bir doʻkon uchun ular kerak emas. Toʻliq ochiq maydon po'lat zavodining loyihasi kelajakda koʻpriqli kran oʻrnatish uchun joy qoldiradi. Agar kelajakda koʻtarish ishlari ehtimoli bor boʻlsa, rafterslarni loyihalash davrida oʻlchab olish kerak, chunki turib turgan binoga kran balkalari ni oʻrnatish lathe workshop ishlab chiqarishni toʻxtatadi. Dastlab mashina etkazib beruvchisi bilan hamkorlik qilish binoni aniq kesish binosi qoʻshimcha qimmat ishlar talab qilmasdan tayyor qiladi — shuningdek, binoning CNC mashinasi asosi keyingi strukturalarga kirishdan himoya qiladi.

 EN