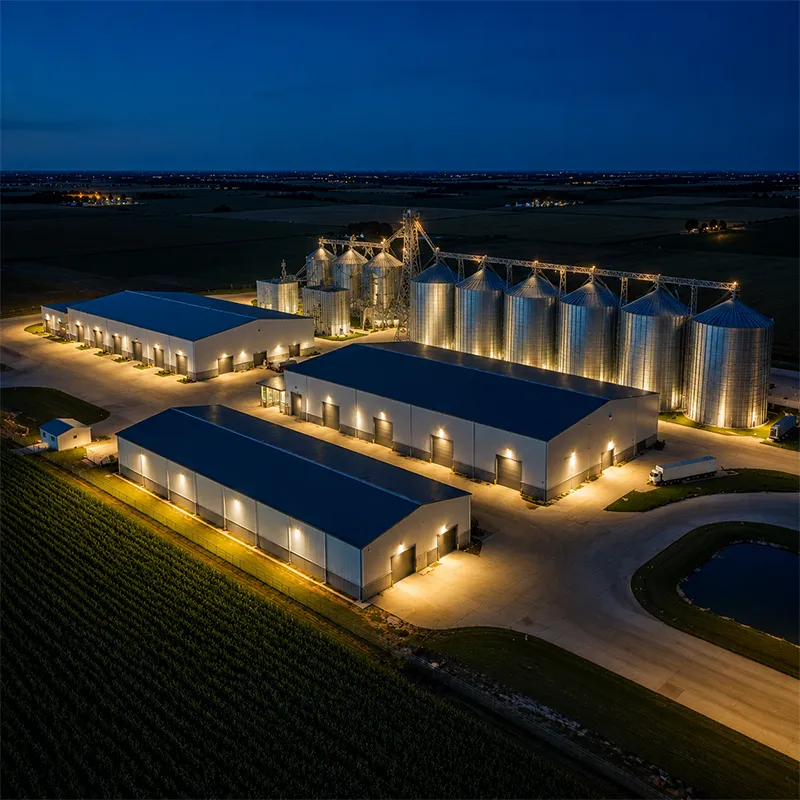
Ein modernes Frachtverteilungszentrum muss Lastkraftwagen, Paletten und Personen störungsfrei bewegen. Die Gebäudehülle bestimmt die maximale Geschwindigkeit dieses Prozesses. Vorkonstruierte Stahlrahmen bieten Entwicklern einen klaren, säulenarmen Innenraum, der sich an wechselnde Ausrüstung und Durchsatzanforderungen anpasst. Dieser Leitfaden erläutert die Gestaltungsoptionen, die ein leistungsfähiges Frachtgebäude prägen – von Ladezonen bis zu Beschichtungen –, damit Einkaufsteams Ingenieure sicher und zielgenau beauftragen können.
Standortplanung für ein Frachtverteilungszentrum
Anzahl der Ladedocktüren und Trailer-Zonen
Für ein Frachtverteilungszentrum sind Ladezugänge das Herzstück. Jeder Zugang bewältigt pro Schicht etwa 10 bis 15 Anhängerbewegungen; die Anzahl der Zugänge richtet sich daher nach dem Paket- oder Palettenvolumen und nicht nach der Grundfläche. Die Anhängerabstellflächen benötigen eine Rückstelltiefe von 60 bis 70 Metern sowie eine Wendefläche, damit Sattelzugmaschinen niemals die Warteschlange blockieren. Eine ungünstige Geometrie der Abstellfläche erzwingt Doppelhandhabung und verschwendet die nutzbare Spannweite im Inneren. Planen Sie die Zugänge an der niedrigeren Seite eines Einzelneigungs-Daches, um Wasser von den Nivellierplatten und Dichtungen fernzuhalten.
Trennung des ankommenden und abgehenden Verkehrs
Ein gut geführtes Frachtverteilungszentrum trennt Ankunfts- und Abfahrtsladerampen räumlich, um Kollisionen mit Gabelstaplern zu vermeiden und Unfälle zu reduzieren. Ein L-förmiger oder I-förmiger Grundriss ermöglicht es Zugmaschinen, das Gebäude zu umfahren, statt rückwärts durch Fußgängerzonen zu manövrieren. Viele Betreiber errichten zusätzlich ein kleines satellitenartiges Frachtdistributionszentrum für Rücksendungen, sodass fehlerhafte Waren niemals wieder die Hauptsortierfläche betreten. Klare Beschilderung und ein Dispositionsbüro in der Nähe der Abfahrtsladerampen beschleunigen die Torabfertigung. Diese Layoutlogik ist bei steigendem Durchsatz wichtiger als die Quadratmeterzahl.
Stahlrahmen und freitragende Spannweite für die Frachthandhabung
Die richtige freie Spannweite wählen
Die freie Spannweite eliminiert innenliegende Stützen, sodass Gabelstapler und automatisierte Fahrzeuge (AGVs) geradlinig fahren können. Für die meisten Logistikzentren für Frachtgut stellt eine freie Spannweite von 30 bis 45 Metern ein ausgewogenes Verhältnis zwischen Stahlmenge und nutzbarem Raumvolumen dar. Größere Spannweiten bis zu 60 Metern sind mit Q355B-Z35-Platten und tieferen Pfetten möglich, doch steigen die zusätzlichen Stahlkosten rasch an. Keilförmige Hallentragwerkskomponenten reduzieren das Gewicht dort, wo die Biegebeanspruchung gering ist – daher übertrifft ein vorkonstruiertes Stahlgebäude bei großen Hallen konventionelle Tragwerke aus warmgewalzten Profilen. Passen Sie die Spannweite an die Regalhöhe an, nicht an gewohnte Maße.
Stützenraster und Feldabstände
Die Hallenstrategie für ein kleines Frachtverteilungszentrum unterscheidet sich von der eines regionalen Drehkreuzes, weil sich die Regal-Dichte und der Lkw-Verkehr auf den Lastpfad auswirken. Ein Hallenabstand von 7,5 bis 9 Metern passt zu Regalanordnungen und lässt Tageslicht durch die Lichtbandlinien eindringen. Breitere Hallen reduzieren die Anzahl der Fundamente, erfordern jedoch schwerere Träger – der optimale Kompromiss hängt daher vom Boden und der Regallast ab. Die Stützen leiten die zugehörigen Regallasten direkt zur Basisplatte und zu den 10.9S-Schrauben ab, sodass die Ausrichtungstoleranzen während der Montage entscheiden, wie rechtwinklig die Regalanordnung am Ende ist. CNC-geschnittene Verbindungsplatten halten die Schraubenlöcher auf wenige Millimeter genau, wodurch Nachbohrungen vor Ort vermieden werden. Konstruktionsingenieure modellieren den Lastpfad mit der Finite-Elemente-Analyse (FEA), damit Rahmenkonstruktion und Aussteifung Wind- und Erdbebenkräfte gemeinsam aufnehmen, ohne überdimensioniert zu sein. Ein einheitliches Hallenraster vereinfacht zudem die Verkleidungs- und Dachpaneel-Anordnung und reduziert sowohl Stahlmenge als auch Arbeitsaufwand.
Cross-Docking- und Sortieranlage
Planung von Cross-Docking-Gängen
Im Gegensatz zu einem Lagervorratsgebäude setzt ein Frachtverteilungszentrum mit Cross-Docking voraus, dass der Boden eben ist und die Tore ausgewogen angeordnet sind, damit Waren ohne langwierige Einlagerung direkt von der Ankunfts- zur Abfahrtseite gelangen. Das Gebäude benötigt breite Bereitstellungswege, ebene Ladebühnenhöhen sowie eine freie Sichtlinie vom Aufsichtspult zu beiden Toren. Ein für Cross-Docking konzipierter Frachtterminal muss Lastpunkte in der Bodenplatte für abgestellte Paletten tragen können. Markieren Sie Fahrspuren mit eingelassenem Bodenband und halten Sie Feuerwege gemäß lokaler Vorschriften dauerhaft frei.
Automatisierungsfähiger Boden und Regalsystem
Selbst das geschäftigste Frachtverteilungszentrum ist noch immer auf die Qualität der Bodenplatte angewiesen, sobald Robotik zum Einsatz kommt. Gabelstapler für schmale Gänge und automatisierte Fahrzeuge (AGVs) erfordern Ebenheits-Toleranzen der Bodenplatte, die weit über das hinausgehen, was für eine Standardlagerplatte üblich ist. Spezifizieren Sie Laser-gestrichenen Beton der Klasse FM2 oder besser, damit automatisierte Fahrzeuge nicht vom Kurs abweichen. Das Regalsystem, das in der Bodenplatte verankert ist, teilt die Last mit dem Stahlgerüst über ausgesteifte Felder, und Mezzanine-Pick-Module werden an den Dachbalken aufgehängt, statt wertvollen Bodenraum einzunehmen. Planen Sie Leerrohre und Datenleitungen bereits während der Fertigung, damit die Verkabelung für die Automatisierung niemals nach der Übergabe nachgeführt werden muss. Unbenutzte Leerrohre, die im Stahlgerüst belassen werden, sparen bei steigenden Volumina einen zweiten Einbau später ein. Dampfsperren und die Gebäudehülle sollten vor der Inbetriebnahme der Automatisierung dicht sein, damit Sensoren echte Bedingungen messen. Ein praktischer Tipp: Tragen Sie jeden Geräteanschlusspunkt bereits auf den Montagezeichnungen ein, bevor der Stahl das Werk verlässt.
Materialien, Beschichtungen und Konformität
Stahlsortenauswahl
Kälteregionen und intensiver Kranbetrieb erfordern hochfeste Stähle wie Q355D oder Q420B, um sprödem Bruch entgegenzuwirken und das Querschnittsgewicht zu reduzieren. Z-Richtungs-Stahlplatte Q355B-Z35 an Säulenstößen verhindert laminare Rissbildung dort, wo durchdicke Spannungen auftreten. Die Schweißqualität nach ISO 3834 sowie die Ausführungsstufe nach EN 1090 bestimmen die Zulassung der Verbindungen; der werkseigene Prozess wird nach ISO 9001 gesteuert. Für europäische Projekte gilt die CE-Kennzeichnung, während AISC und MBMA US-amerikanische Bauvorhaben gemäß IBC und den Baustellenregeln der OSHA leiten.
Korrosionsschutz und Brandschutz
Küsten- oder feuchte Standorte erfordern feuerverzinkte Bauteile sowie eine Glasflocken-Beschichtung an freiliegenden Kanten, um die Korrosion über Jahrzehnte zu verlangsamen. PIR-Sandwichplatten mit einer Dicke von 150 mm bieten Wärmedämmung und ein sauberes Gebäudehülle, während die Neigung der Dachplatten Regenwasser ohne Stau abführt. Der Brandschutz folgt den Vorschriften der NFPA und der zuständigen Behörden; Sprinkleranlagen werden an der Stahlkonstruktion befestigt, ohne die Sparren zu schwächen. Eine dokumentierte Beschichtungsspezifikation schützt die Investition länger als jede Verkaufsversicherung. Regelmäßige Sichtkontrollen der verschraubten Verbindungen und der Kantenbeschichtung alle paar Jahre erkennen kleinste Roststellen, bevor sich diese ausbreiten können. Entwässerungs- und Dachneigungs-Details schützen Traufe und Fundamentlinie vor stehendem Wasser. Die Auswahl des richtigen Korrosionsschutzsystems bereits in der Planungsphase ist deutlich kostengünstiger als eine teure Zwischeninstandsetzung mit Abtragen und Neuverzinken.
Ein Frachtverteilungszentrum lebt oder stirbt an seinem Durchfluss, und die Stahlhülle ist der stille Partner dieses Durchflusses. Stimmen Sie die Anzahl der Laderampen, die freie Spannweite und das Feldraster genau ab – und schützen Sie das Tragwerk mit dem richtigen Stahlqualitätsgrad und der passenden Beschichtung. Verlassen Sie sich bei der Fertigung auf die Normen EN 1090, ISO 3834 und ISO 9001, damit das Gebäude über Jahrzehnte hinweg zuverlässig funktioniert. Beschaffungsteams, die diese Faktoren frühzeitig berücksichtigen, vermeiden Nacharbeit und halten den Durchsatz von Tag eins an auf Kurs.
Häufig gestellte Fragen
Frage
Wie viele Laderampen benötigt ein Frachtterminal?
Antwort: Die Anzahl der Laderampen richtet sich nach dem Durchsatz – nicht nach der Gebäudegröße. Eine typische Laderampe in einem Frachtverteilungszentrum bewältigt pro Schicht 10 bis 15 Trailer-Bewegungen. Planer sollten das maximale Paket- oder Palettenaufkommen modellieren, einen Puffer für saisonale Spitzen einplanen und Ein- von Ausgangsseiten strikt trennen. Die Trailer-Stellflächen benötigen eine Rücksetztiefe von 60 bis 70 Metern, damit Zugmaschinen niemals die Warteschlange blockieren. Zu wenige Rampen erzeugen dauerhafte Engpässe – und kein Regalsystem kann diesen Mangel ausgleichen.
Frage
Warum ist die freie Spannweite für die Frachthandhabung entscheidend?
Antwort: Eine freitragende Spannweite eliminiert innenliegende Stützen, sodass Stapler und automatisierte Fahrzeuge (AGVs) geradlinig fahren können, ohne Hindernisse ausweichen zu müssen. Eine Spannweite von 30 bis 45 Metern stellt für die meisten Betreiber ein ausgewogenes Verhältnis zwischen Stahlmasse und nutzbarem Raumvolumen dar. Größere Spannweiten sind mit Q355B-Z35-Platten und tieferen Pfetten möglich; allerdings steigen die zusätzlichen Stahlkosten rasch an. Die Abstimmung der Spannweite auf die Regalhöhe hält das Tragwerk effizient und den Boden produktiv – ohne Verschwendung.
Frage
Wie wird ein Stahltragwerk für ein Frachtterminal errichtet?
Antwort: Vorkonstruierte Tragwerke werden als CNC-geschnittene, verschraubte Bausätze geliefert. Die Montagemannschaft richtet Pfetten und Stützen mithilfe von Kränen auf und zieht anschließend hochfeste Schrauben der Festigkeitsklasse 10.9S mit der vorgeschriebenen Drehmomentstärke an. Roboter-Schweißungen sowie Schweißverfahren nach ISO 3834 werden im Werk vor der Auslieferung qualifiziert. Die Genauigkeit der Ausrichtung während der Montage bestimmt, wie rechtwinklig die Regalanlage später steht; daher sind präzise vermessene Fundamentplatten und lotrechte Kontrollen wichtiger als Geschwindigkeit entlang des kritischen Pfads.
Frage
Welche Beschichtungen schützen ein Distributionsgebäude in Küstennähe?
Antwort: Feuchte und küstennahe Standorte erfordern feuerverzinkte Bauteile sowie eine Glasflocken-Beschichtung an geschnittenen Kanten, um die Korrosion über Jahrzehnte zu verlangsamen. PIR-Sandwichplatten mit einer Dicke von 150 mm bilden eine saubere, wärmegedämmte Gebäudehülle, während Dachneigungen das Wasser ohne stehende Pfützen ableiten. Eine dokumentierte Beschichtungsspezifikation, die gemäß der Ausführungsstufe nach EN 1090 verifiziert wurde, schützt die Konstruktion länger als jede mündliche Zusage eines Lieferanten.
Frage
Wann sollten die Konformitätsstandards im Entwurfsprozess überprüft werden?
Antwort: Die Standards müssen bereits in der Auftragsphase festgelegt werden – nicht erst nach der Fertigung. EN 1090 und ISO 3834 definieren die Ausführungs- und Schweißqualität, ISO 9001 regelt den Fabrikationsprozess, und die CE-Kennzeichnung gilt für europäische Projekte. In den USA gelten für Stahlbauten AISC und MBMA gemäß IBC sowie OSHA-Vorschriften für Baustellen. Eine frühzeitige Überprüfung dieser Normen vermeidet abgelehnte Lieferungen, Nacharbeit und kostspielige Korrekturen vor Ort, sobald das Stahlmaterial bereits auf der Baustelle ist.

 EN