 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

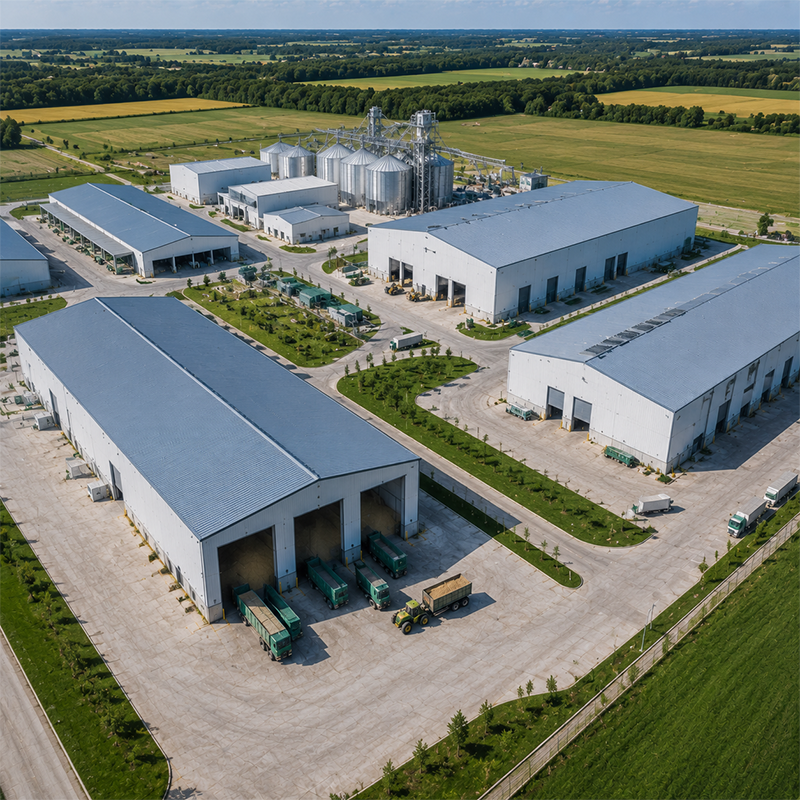
يبدأ إنشاء الهياكل الفولاذية الحديثة قبل وصول أول شاحنة إلى الموقع بوقتٍ طويل. وتغذّي النماذج التفصيلية آلات القطع باستخدام الحاسب الآلي التي تشكّل الأعمدة والعوارض وأعضاء التثبيت بدقة تصل إلى المليمتر. ويؤدي التركيب الدقيق في الورشة إلى إلغاء الحاجة إلى إعادة التوسيع الميداني، وهي السبب الرئيسي الوحيد لبطء تركيب البراغي في الموقع. كما يُرقَّم كل عنصر ليتطابق مع خطة التركيب، فيعرف الفريق بالضبط المكان المخصّص له. وتشكّل انضباطية التصنيع الجيدة الأساس الذي يسمح باستمرار أعمال الموقع اللاحقة دون اعتماد حلول مؤقتة أو تعديلات على الوصلات.
تتم هنا أيضًا تصنيف المواد. وتُفصَّل صفائح Q355B وQ355D حسب قوة الخضوع ودرجة حرارة التأثير، لكي تصل الفولاذ المناسب إلى العنصر المناسب. وبقيان التصنيف الخاطئ غير مرئي حتى تحدث فشلة في الطقس البارد، ولذلك تسجِّل الورشة شهادة المصنع الخاصة بكل صفيحة مقابل رقم القطع الخاص بها.
يحدد جودة اللحام كيفية تصرُّف الهيكل تحت الأحمال التعبية والزلازلية، ولذلك يخضع للتنظيم بدل تركه عرضةً للصدفة. ويحدِّد معيار ISO 3834 مؤهلات عامل اللحام وإقرار إجراءات اللحام والسجلات التي تميِّز بين اللحامات التجميلية واللحامات الإنشائية. وتضمن خلايا اللحام الروبوتية ثبات مقدار الحرارة المُدخلة، بينما يتولى عمال لحام مدربون التعامل مع العقد المعقدة التي لا تستطيع الآلات الوصول إليها. ويُعطى كل لحام هويةً قابلةً للتتبع، كي يمكِّن الفحص المستقبلي من ربط المفصل بإجراء اللحام والعامل المسؤول عنه. ويحمي هذا المعيار أي شخصٍ قد يُجري لاحقًا تعديلات على الإنشاءات الفولاذية.
للوحات السميكة، تكتسب خصائص الاتجاه العمودي (الاتجاه زد) أهميةً بالغة. وتتميَّز درجة الفولاذ Q355B-Z35 بمقاومتها للتشقُّق الطبقي عند اللحامات التي تخترق السماكة بالكامل، وهي ظاهرة فشل لا تظهر إلا تحت أحمالٍ عموديةٍ شديدة. وعند تحديد هذه الدرجة لروابط قواعد الأعمدة، يُمنع ظهور شقٍّ لا يمكن كشفه بأي فحص سطحي.
يتم اختيار حماية المعدن من التآكل وفقًا للبيئة المحيطة، وليس عادةً أو تقليديًّا. ويُعدّ الغمر في الزنك الساخن مناسبًا للمواقع الساحلية وللمواقع ذات الرطوبة العالية، بينما يقاوم طلاء رقائق الزجاج التعرُّض الكيميائي داخل المصانع. وبعد إنجاز الطلاء، تُوسَم العناصر، وتُثبَّت في حزمٍ باستخدام البراغي، ثم تُعبَّأ مع البراغي التثبيتية ولوحات الربط بحيث يستلم فريق التركيب مجموعةً كاملةً جاهزةً للتركيب، بدلًا من قطعٍ منفردة. ويساعد قائمة التغليف المنظَّمة على تجنُّب التأخير المكلِّف في موقع العمل الذي قد يحدث حين يفتقد عنصرٌ واحدٌ فقط — مثل دعامةٍ أو لوحة دعم — في اللحظة التي يحتاجها فيها الفريق.
تتبع عوارض الصلب المجلفنة على شكل الحرفين C وZ نفس المبدأ، لأن الإطار الثانوي يصدأ أولًا بمجرد اختراق الغلاف الخارجي. وتجميع العوارض مع مشابكها يجنب فرق التغليف البحث عنها في الموقع، ما يبطئ سير العمل ويؤخّر تاريخ إنجاز الإغلاق ضد الطقس.
لا شيء يُحاذي أسرع من هيكلٍ بُنِيَ على قاعدة وُضعت بشكل خاطئ. وتتحقق فرق المساحة من مواضع وارتفاع مسامير التثبيت قبل رفع أي عناصر فولاذية. فالتسامح بعدة ملليمترات عند القاعدة يصبح سنتيمترات عند حافة السقف، لذا تُفحص الصبة الخرسانية والمسامير وفق الرسومات التنفيذية لا وفق التقديرات غير الدقيقة. ولا تُملأ الصفائح المدمجة بالخرسانة إلا بعد اعتماد نتائج المساحة رسميًّا، لأن تصحيح مجموعة مسامير مدفونة لاحقًا يتطلب كسر الخرسانة. وهذه المهمات الهادئة التي تُنجز مسبقًا هي ما يضمن صحة سلسلة تركيب الهيكل الفولاذي بأكملها منذ الأساس.
أظهر مشروع مصنع آلات واحد في شِنْيَانغ العائد المُحقَّق. فلقد صُبَّت الصفيحة الأصلية بمسافة سنتيمترين خارج الشبكة، وتم اكتشاف هذا الخطأ فقط عبر المسح السابق للرفع. وأدى إعادة تركيب مجموعة المراسي في الموقع المخطط لها إلى إضافة يومٍ واحدٍ فقط، لكنه أنقذ الإطار الذي كان سيظل مائلًا طوال فترة خدمته الكاملة.
يتم تركيب الهيكل وفق تسلسل مخطط: الإطارات الرئيسية أولًا، ثم التثبيتات الجانبية، ثم العوارض الثانوية (البولينات والغيرتس). وتُشد البراغي عالية القوة من الدرجة ١٠,٩S إلى عزم الدوران المحدَّد، ويُحقَّق الاستواء الرأسي للهيكل أثناء نموه لضمان انتقال الأحمال بشكل صحيح. وتبقى التثبيتات الجانبية المؤقتة في أماكنها حتى يكتمل النظام الدائم. وبفضل تسلسل شد البراغي النظيف، يمكن لإطار بفتحة خالية تبلغ ٦٠ مترًا أن يقف مستقيمًا دون الحاجة إلى تصحيح لاحق، كما يبقى الرافعة تعمل باستمرار بدلًا من الانتظار بينما يسعى الطاقم لتصحيح الوصلات غير المحاذاة عبر الجناح المفتوح.
يتم تفعيل دعامات الرياح والإطارات البوابة في مرحلة مبكرة لكي يقاوم الهيكل الأحمال الجانبية قبل إغلاق السقف. ويقوم الطاقم بوضع علامات على استقامة كل باي قبل الانتقال إلى الباي التالي، لأن أي ميل غير مصحح يتضاعف عبر طول المبنى ويُشوِّه كل وصلة تليها.
فحوصات الجودة والتفتيش
تُحقَّق الجودة ولا تُفترض. وتؤكد عمليات المسح البُعدي التباعد بين البايات واستقامة الأعمدة، بينما تتحقق فحوصات العزم من شد البراغي عيِّناتٍ عشوائيةً عبر الإطار. أما بالنسبة للمشاريع التي تُشحن إلى أوروبا، فإن درجات التنفيذ حسب المعيار الأوروبي EN 1090 تحدد كمية الاختبارات والتوثيق المطلوبة لكل وصلة. ويُضيف المفتشون المستقلون طبقةً ثانية من الرقابة على الوصلات الحرجة، وتُدمج تقاريرهم في ملف التسليم الذي يحتفظ به المالك طوال عمر المبنى. ويحمي هذا المعيار أي شخصٍ يُجري لاحقًا تعديلاتٍ على الإنشاءات المعدنية لأن الأدلة الأصلية تظل موجودة.
يُنظِّم معيار آيزو ٩٠٠١ النظام الإداري الأوسع الذي يقف وراء هذه الفحوصات، لذا فإن الانضباط في توثيق المستندات هو انضباط مؤسسي وليس فرديًّا. ويترافق ملف الجودة المعتمد مع هيكل فولاذي ويُجيب عن الأسئلة التي تطرأ بعد سنوات عديدة أثناء أعمال التجديد أو التوسُّع المخطط لها.
سلامة موقع أوزها
تركيب الفولاذ يصنَّف ضمن المهن ذات المخاطر الأعلى، ولذلك سلامة الموقع توجد بجانب كل طريقة من الطرق المذكورة أعلاه. وتضمن أنظمة حماية العمال من السقوط وفق معايير أوزها، والدرابزينات الواقية، ومناطق الوصول الخاضعة للرقابة سلامة الطواقم العاملة على الارتفاعات، بينما تزيل الحبال والرافعات المعتمدة—المُشار إليها بعلامات توضيحية—عن عمليات الرفع أي عنصر من عناصر التخمين. كما تُجرى جلسات نقاش أدوات العمل قبل كل وردية لاكتشاف المخاطر الصغيرة قبل أن تتفاقم. والموقع الآمن هو أيضًا موقع سريع، لأن التوقفات الناجمة عن الحوادث تكلِّف أكثر بكثير من إجراءات الوقاية التي تمنعها، كما أن الفولاذ المتضرِّر نادرًا ما يُعاد إلى الخدمة دون تكاليف إضافية. الإنشاءات المعدنية , سلامة الموقع والسرعة ليستا هدفين متضادين، بل هما انضباطٌ واحدٌ.
يتكوَّن إنجاز أعمال الصلب الجيدة من مزيجٍ من الانضباط في ورشة التصنيع والانضباط في موقع البناء. وعندما تتكامل عمليات تصنيع الصلب، وتركيب العناصر الفولاذية، والفحوصات النوعية، وسلامة الموقع مع بعضها بسلاسة، يرتفع الهيكل في الوقت المحدَّد، ويحمِل الأحمال المُقرَّرة بكفاءة، ويمرُّ باختبارات التفتيش دون أزمات أو تعقيدات. أما المالكون الذين يطرحون الأسئلة المناسبة حول الأساليب المعتمدة وشهادات الاعتماد، فيحمون بذلك الميزانية والمنشأة على حدٍّ سواء، لعقودٍ عديدةٍ من الخدمة الموثوقة.
الأسئلة المتكررة
سؤال
ما هو الفرق بين تصنيع الصلب و تركيب الفولاذ ?
إجابة: تصنيع الصلب تتم هذه المرحلة في ورشة التصنيع، حيث تتحول الرسومات الهندسية إلى عناصر فولاذية مقطوعة ومُلحومة ومغطَّاة جاهزةً للنقل. تركيب الفولاذ وتتم هذه المرحلة في موقع البناء، حيث تُرفَع تلك العناصر وتُثبَّت بالبراغي لتكوين الهيكل النهائي. وتختلف الطاقم البشري والمعدات وآليات الضبط بين هاتين المرحلتين، لكنهما يجب أن يتشاركا نفس مجموعة الأبعاد. وغالبًا ما يكون سبب التأخيرات ومشاكل تركيب العناصر هو ضعف التواصل بين الورشة والموقع. أما الرسومات الواضحة التي ترافق العناصر الفولاذية في جميع مراحل النقل، فهي التي تحافظ على التنسيق بين الفرق منذ أول قطعٍ حتى آخر برغي. وفي أي الإنشاءات المعدنية مشروع، تتركز معظم المخاطر في هذه المرحلة الانتقالية.
سؤال
لماذا تكتسب المواصفة ISO 3834 أهميةً كبرى بالنسبة للوصلات الملحومة؟ هيكل فولاذي ?
إجابة: تحدد المواصفة القياسية الدولية آيزو ٣٨٣٤ المتطلبات المتعلقة بالجودة لعمليات اللحام الانصهاري للمواد المعدنية، وتشمل أهلية عمال اللحام، والاعتماد الرسمي لإجراءات اللحام، والسجلات القابلة للتتبع. وبغياب هذه المواصفة، قد يبدو الوصل اللحامي سليمًا من الناحية البصرية، لكنه يفشل عند التحميل المتكرر أو تحت تأثير الأحمال الزلزالية. وتفرض هذه المواصفة إعداد وثائق تربط كل وصلة بل procedure الخاص بها وبالعامل المسؤول عنها. وهذه السجلات المكتوبة تتيح للمالك التحقق من الطريقة التي نُفِّذت بها الوصلات الحرجة، وهي بذلك أكثر فائدةً بكثير من الاكتفاء بالفحص البصري أثناء عمليات التفتيش أو الإصلاح أو التعديل اللاحقة في مراحل عمر المنشأة المتقدمة هيكل فولاذي نظام ضبط الجودة في تصنيع الصلب .
سؤال
كيف يتم سلامة الموقع خلال تركيب الفولاذ ?
إجابة: سلامة الموقع يعتمد على حماية العمال من السقوط، والدرابزينات الواقية، ومناطق الوصول الخاضعة للرقابة التي تحددها إدارة السلامة والصحة المهنية الأمريكية (OSHA) للأعمال المنفذة على الارتفاع. ويجب أن تكون معدات الرفع والرافعات معتمدة، ويجب أن يتبع كل عملية رفع خطة مكتوبة. وتُجرى جلسات نقاش يومية في موقع العمل لاكتشاف المخاطر قبل أن تتفاقم. ويسهم الالتزام الصارم بالروتين في الحد من الحوادث التي تتسبب في توقف الأعمال وتلف الهياكل الفولاذية. كما أن المواقع الآمنة تُنشأ بسرعة أكبر، لأن التوقفات غير المخطط لها الناجمة عن الإصابات أو تلف المعدات تكلّف أكثر من الاحتياطات الوقائية التي تمنعها. وفي الإنشاءات المعدنية , سلامة الموقع السلامة عاملٌ إنتاجيٌّ، وليس مجرّد بندٍ للامتثال.
سؤال
متى يجب التعاقد مع جهة فحص مستقلة؟
إجابة: تكون الفحوصات المستقلة ذات قيمةٍ قصوى عند تصنيع الصلب نقاط التوقف والبعد عن العمليات الرئيسية تركيب الفولاذ المحطات الرئيسية. يقوم المفتشون بالتحقق من الأبعاد وعزم تشديد البراغي وسجلات اللحام وفقًا لفئة التنفيذ المطلوبة في المعيار الأوروبي EN 1090. وتُكتشف الأخطاء مبكرًا قبل أن تُدفن داخل الهيكل. وتُصبح التقارير الموقَّعة منهم جزءًا من ملف التسليم الدائم. ويُجنب استعراض التشغيل الأولي قبل بدء تركيب الغلاف التكاليف الناتجة عن فتح التجميعات المُنجزة لتصحيح عيبٍ خفيٍّ لا يزداد تكلفةً مع مرور الوقت فحسب، بل يصعب اكتشافه أيضًا. ولأي هيكل فولاذي ، يكون هذا الفحص المبكر أرخص من أي إصلاح لاحق.
سؤال
ما الذي ينبغي للمالك التحقق منه قبل منح عقد الصلب؟
إجابة: ينبغي للمالك التحقق من تصنيع الصلب الشهادات مثل ISO 9001 وEN 1090، ومراجعة مراجع المشاريع السابقة، وطلب تدقيق في المصنع عند الإمكان. وتأكيد توافق أنظمة الطلاء مع البيئة المحلية، ووصول مجموعات البراغي كاملةً. كما تقلل الرسومات الواضحة والجدول الزمني المكتوب تركيب الفولاذ من التعارضات في الموقع. وتساعد طرح هذه الأسئلة قبل التوقيع في حماية الميزانية والجدول الزمني أكثر بكثير مما تحققه متابعة العيوب بعد أن يصبح الهيكل الإنشاءات المعدنية قائمًا بالفعل ويصعب تعديله. ولأي هيكل فولاذي , سلامة الموقع يجب أيضًا مراجعة التخطيط قبل البدء في التنفيذ.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
