 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

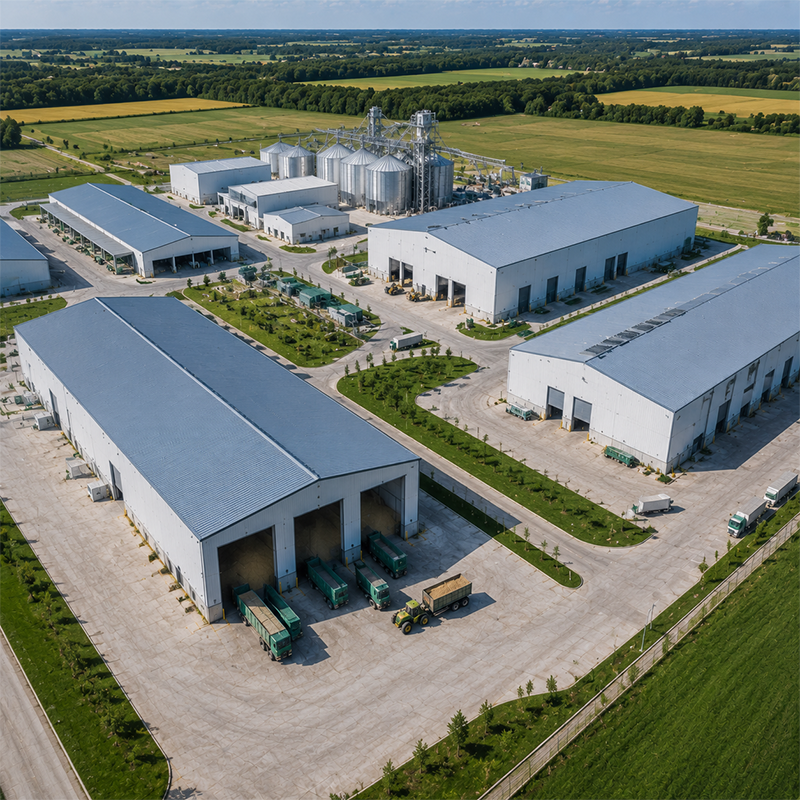
Konstruksi baja modern dimulai jauh sebelum truk pertama tiba di lokasi. Model detail menggerakkan mesin pemotong CNC yang membentuk kolom, balok, dan anggota pengaku dengan toleransi milimeter. Penyusunan awal yang akurat di bengkel menghilangkan kebutuhan pengeboran ulang di lokasi—yang merupakan penyebab utama keterlambatan pemasangan baut di lokasi. Setiap anggota diberi nomor sesuai rencana pemasangan, sehingga tim kerja mengetahui secara pasti posisi pemasangannya. Disiplin fabrikasi yang baik memungkinkan pekerjaan lokasi berikutnya berjalan lancar tanpa improvisasi atau sambungan yang harus digambar ulang.
Penggolongan bahan juga dilakukan di sini. Pelat Q355B dan Q355D dipisahkan berdasarkan kekuatan luluh dan suhu dampak sehingga baja yang tepat sampai ke komponen yang tepat. Kesalahan penggolongan tetap tak terdeteksi hingga terjadi kegagalan di cuaca dingin, itulah sebabnya bengkel mencatat sertifikat pabrik masing-masing pelat bersama nomor potongannya.
Kualitas pengelasan menentukan cara rangka berperilaku di bawah beban lelah dan beban gempa, sehingga pengelasan diatur secara ketat—bukan diserahkan pada kebetulan. ISO 3834 menetapkan kualifikasi tukang las, persetujuan prosedur pengelasan, serta pencatatan yang membedakan las dekoratif dari las struktural. Sel pengelasan robotik menjaga masukan panas tetap stabil, sementara tukang las terlatih menangani simpul kompleks yang tak dapat dijangkau mesin. Setiap las diberi identifikasi yang dapat dilacak sehingga inspeksi di masa depan dapat menghubungkan sambungan kembali ke prosedur dan operatornya. Standar ini melindungi siapa pun yang kelak melakukan modifikasi terhadap konstruksi baja.
Untuk pelat yang lebih tebal, sifat arah-Z menjadi penting. Kelas Q355B-Z35 tahan terhadap retak berlapis (lamellar tearing) pada las ketebalan penuh, yaitu mode kegagalan yang hanya muncul di bawah beban tegak lurus yang berat. Penetapan kelas ini untuk sambungan dasar kolom mencegah retak yang tidak dapat terdeteksi melalui pemeriksaan permukaan apa pun.
Proteksi korosi dipilih berdasarkan lingkungan, bukan kebiasaan. Galvanisasi celup panas cocok untuk lokasi pesisir dan lokasi dengan kelembapan tinggi, sedangkan pelapisan serpih kaca (glass flake coating) tahan terhadap paparan bahan kimia di dalam pabrik pengolahan. Setelah dilapisi, elemen-elemen diberi label, diikat dengan baut menjadi bundel, serta dikemas bersama baut angkur dan pelat sambung sehingga tim pemasangan menerima satu set lengkap alih-alih komponen-komponen terpisah. Daftar kemasan terstruktur mencegah penundaan mahal di lokasi yang terjadi ketika satu braket atau pelat pengaku (gusset plate) hilang tepat pada saat dibutuhkan.
Gording C dan Z galvanis mengikuti logika yang sama, karena rangka sekunder berkarat lebih dulu begitu kulit bangunan rusak. Mengikat gording bersama klipnya menghindari pencarian di lokasi yang memperlambat tim penutupan dan menunda tanggal kedap cuaca.
Tidak ada yang sejajar lebih cepat daripada rangka yang dibangun di atas fondasi yang dipasang salah. Tim survei memverifikasi posisi dan ketinggian baut jangkar sebelum pengangkatan baja dimulai. Toleransi beberapa milimeter di bagian dasar menjadi sentimeter di ketinggian atap, sehingga pelat lantai dan baut diperiksa terhadap gambar kerja pabrik—bukan berdasarkan perkiraan semata. Pelat tanam baru dicor dengan grout setelah tim survei memberikan persetujuan akhir, karena memperbaiki kelompok baut yang sudah terkubur mengharuskan pembongkaran beton. Pekerjaan diam pra-pemasangan ini justru yang menjaga kejujuran seluruh urutan konstruksi baja mulai dari dasar hingga puncak.
Satu proyek pabrik mesin di Shenyang menunjukkan hasilnya. Pelat dasar asli dituangkan dua sentimeter menyimpang dari kisi, dan hanya survei pra-angkat yang mendeteksinya. Penyetelan ulang kelompok jangkar di lokasi yang direncanakan menambah satu hari saja tetapi menyelamatkan rangka yang sebaliknya akan miring sepanjang masa pakainya.
Pemasangan mengikuti urutan terencana: rangka utama terlebih dahulu, lalu pengaku, kemudian gording dan girt sekunder. Baut berkekuatan tinggi kelas 10.9S dikencangkan hingga torsi yang ditentukan, dan struktur dipastikan tegak lurus saat tumbuh sehingga beban dialirkan secara tepat. Pengaku sementara tetap dipasang hingga sistem permanen selesai. Urutan pemasangan baut yang rapi memungkinkan bentang bebas 60 meter berdiri kokoh tanpa perlu koreksi lanjutan, serta menjaga derek tetap beroperasi alih-alih menunggu sementara tim kerja mengejar sambungan yang tidak sejajar di sepanjang bentang terbuka.
Penahan angin dan rangka portal dipasang sejak awal sehingga kerangka mampu menahan beban lateral sebelum atap tertutup. Tim pekerja menandai kemiringan vertikal (plumb) setiap bentang sebelum beralih ke bentang berikutnya, karena kemiringan yang tidak dikoreksi akan semakin membesar sepanjang panjang bangunan dan mengacaukan setiap sambungan berikutnya.
Pemeriksaan dan Inspeksi QA
Kualitas diverifikasi, bukan diasumsikan. Survei dimensi memastikan jarak antarbentang dan kemiringan vertikal kolom, sedangkan pemeriksaan torsi menguji ketegangan baut secara acak di seluruh rangka. Untuk proyek yang dikirim ke Eropa, kelas pelaksanaan EN 1090 menentukan jumlah pengujian dan dokumentasi yang diperlukan untuk setiap sambungan. Inspektur independen memberikan pemeriksaan tambahan pada sambungan kritis, dan laporan mereka menjadi bagian dari berkas serah terima yang disimpan pemilik selama masa pakai bangunan. Standar ini melindungi siapa pun yang kelak melakukan modifikasi terhadap konstruksi baja , karena bukti asli tetap tersedia.
ISO 9001 mengatur sistem manajemen yang lebih luas di balik pemeriksaan-pemeriksaan ini, sehingga disiplin dokumentasi bersifat organisasional, bukan perorangan. Berkas kualitas bersertifikat berpindah bersama struktur baja dan menjawab pertanyaan-pertanyaan yang muncul bertahun-tahun kemudian selama renovasi atau ekspansi terencana.
Keselamatan Situs OSHA
Pemasangan Baja termasuk salah satu bidang pekerjaan dengan risiko lebih tinggi, sehingga keamanan Lokasi ditempatkan di samping setiap metode di atas. Perlindungan jatuh OSHA, pagar pengaman, dan zona akses terkendali menjaga keselamatan kru saat bekerja di ketinggian, sedangkan perlengkapan angkat yang diberi label dan derek bersertifikat menghilangkan tebakan dalam operasi pengangkatan. Diskusi kecil (toolbox talks) sebelum setiap pergantian shift mengidentifikasi bahaya kecil sebelum berkembang. Situs yang aman juga merupakan situs yang cepat, karena henti akibat insiden jauh lebih mahal daripada tindakan pencegahan yang mencegahnya, dan baja yang rusak jarang dimasukkan kembali ke dalam layanan tanpa biaya tambahan. Di konstruksi baja , keamanan Lokasi dan kecepatan bukanlah tujuan yang saling bertentangan, melainkan disiplin yang sama.
Konstruksi baja yang baik merupakan hasil dari pekerjaan bengkel yang terdisiplin dan pekerjaan di lokasi yang terdisiplin pula. Ketika fabrikasi baja, pemasangan baja, pemeriksaan kualitas, serta keselamatan di lokasi saling memperkuat satu sama lain, kerangka bangunan akan berdiri tepat waktu, mampu menahan beban yang ditentukan, dan lulus inspeksi tanpa kendala. Pemilik yang mengajukan pertanyaan tepat mengenai metode dan sertifikasi melindungi baik anggaran maupun bangunan selama puluhan tahun penggunaan yang andal.
Pertanyaan yang Sering Diajukan
Pertanyaan
Apa perbedaan antara pembuatan baja dan pemasangan Baja ?
Jawaban: Pembuatan baja terjadi di bengkel, tempat gambar teknis diwujudkan menjadi elemen-elemen baja yang telah dipotong, dilas, dan dilapisi—siap dikirim ke lokasi. Pemasangan Baja terjadi di lokasi, tempat elemen-elemen tersebut diangkat dan disambung dengan baut menjadi kerangka akhir. Kedua tahap ini melibatkan tim kerja, peralatan, serta prosedur pengendalian yang berbeda, namun harus mengacu pada satu set dimensi yang sama. Komunikasi yang buruk antara keduanya merupakan penyebab umum keterlambatan dan masalah penyesuaian (fit-up). Gambar teknis yang jelas dan menyertai material baja memastikan keselarasan seluruh tim—mulai dari pemotongan pertama hingga pemasangan baut terakhir. Dalam proyek apa pun konstruksi baja serah terima antar-tahap inilah tempat sebagian besar risiko terkonsentrasi.
Pertanyaan
Mengapa ISO 3834 penting bagi pengelasan struktur baja ?
Jawaban: ISO 3834 menetapkan persyaratan kualitas untuk pengelasan fusi bahan logam, mencakup kualifikasi tukang las, persetujuan prosedur, dan catatan yang dapat dilacak. Tanpa standar ini, suatu lasan mungkin tampak kokoh namun gagal di bawah beban kelelahan atau gempa bumi. Standar ini mewajibkan dokumentasi yang menghubungkan setiap sambungan dengan prosedur dan operatornya. Jejak dokumen semacam itu memungkinkan pemilik memverifikasi cara pembuatan sambungan kritis, yang jauh lebih berguna dibandingkan hanya pemeriksaan visual semata saat inspeksi, perbaikan, atau modifikasi struktur tua struktur baja . Ini merupakan tulang punggung pengendalian kualitas dalam pembuatan baja .
Pertanyaan
Bagaimana caranya keamanan Lokasi dikelola selama pemasangan Baja ?
Jawaban: Keamanan Lokasi mengandalkan perlindungan dari jatuh, pagar pengaman, dan zona akses terkendali yang ditetapkan oleh OSHA untuk pekerjaan di ketinggian. Peralatan rigging dan derek harus bersertifikat, dan setiap pengangkatan mengikuti rencana tertulis. Diskusi harian di lokasi kerja (toolbox talks) mengidentifikasi bahaya sebelum bahaya tersebut memburuk. Rutinitas yang disiplin mengurangi insiden yang menghentikan pekerjaan dan merusak baja. Lokasi kerja yang aman juga didirikan lebih cepat, karena henti tak terencana akibat cedera atau kerusakan peralatan menimbulkan biaya lebih besar daripada tindakan pencegahan yang mencegahnya. Di konstruksi baja , keamanan Lokasi adalah variabel produksi, bukan sekadar centang kepatuhan.
Pertanyaan
Kapan inspeksi independen harus dipesan?
Jawaban: Inspeksi independen paling bernilai pada pembuatan baja titik penghentian (hold points) dan setelah tahap utama pemasangan Baja tahapan penting. Inspektur memverifikasi dimensi, torsi baut, dan catatan las sesuai kelas pelaksanaan yang ditetapkan dalam standar EN 1090. Pemeriksaan dini membantu mendeteksi kesalahan sebelum tersembunyi di dalam rangka. Laporan tertanda mereka menjadi bagian dari berkas serah terima permanen. Tinjauan komisioning sebelum pemasangan cladding dimulai mencegah biaya pembongkaran assembli jadi guna memperbaiki cacat tersembunyi—cacat yang harganya semakin meningkat seiring berjalannya waktu. Untuk setiap struktur baja , pemeriksaan dini ini lebih murah dibandingkan perbaikan di tahap selanjutnya.
Pertanyaan
Apa yang harus diverifikasi pemilik sebelum menetapkan kontrak baja?
Jawaban: Pemilik harus memverifikasi pembuatan baja sertifikasi seperti ISO 9001 dan EN 1090, meninjau referensi proyek sebelumnya, serta meminta audit pabrik bila memungkinkan. Pastikan sistem pelapisan sesuai dengan lingkungan lokal dan paket baut tiba secara lengkap. Gambar yang jelas serta urutan kerja tertulis pemasangan Baja mengurangi konflik di lokasi. Mengajukan pertanyaan-pertanyaan ini sebelum penandatanganan kontrak melindungi anggaran dan jadwal jauh lebih efektif dibanding mengejar perbaikan cacat setelah struktur konstruksi baja sudah berdiri dan sulit diubah. Untuk setiap struktur baja , keamanan Lokasi perencanaan juga harus ditinjau kembali sebelum mobilisasi.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
