 EN
Сталеві конструкції складу-майстерні: багатофункційний дизайн
2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

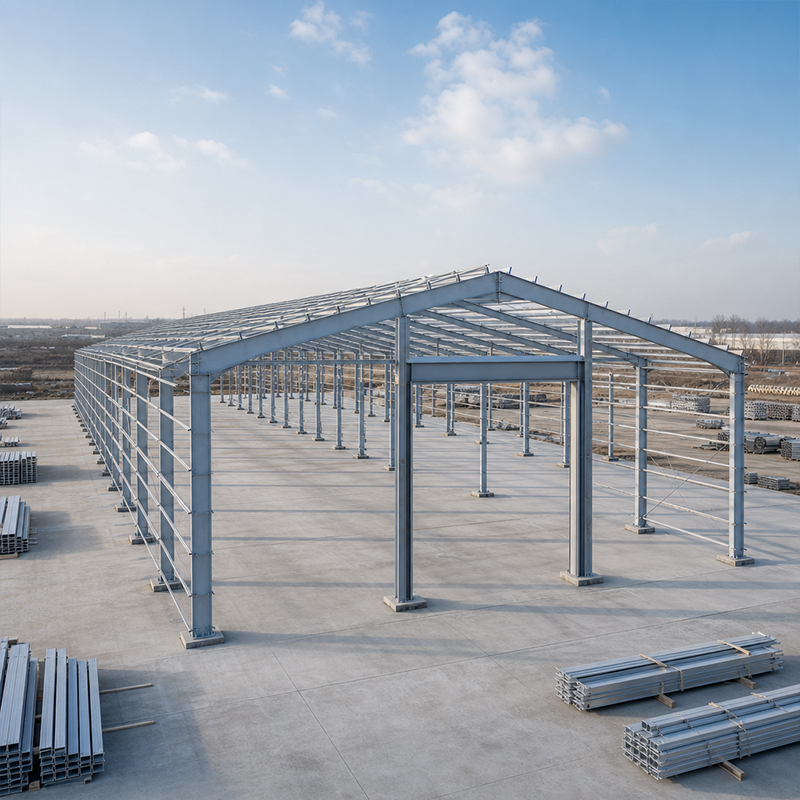
Зараніше спроектована конструкція перетворює тривалий будівельний цикл на передбачуваний процес, що відбувається в умовах заводу. Замість різання й зварювання сталі на місці будівлю моделюють, деталізують і виготовляють поза місцем будівництва, а потім постачають у вигляді комплекту пронумерованих елементів, готових до збирання на болтах. Для операторів логістичних компаній, виробників та власників холодильних складів такий підхід скорочує терміни реалізації з місяців до тижнів. Перевага полягає не лише у швидкості, а й у передбачуваності витрат: ставки оплати праці на виробництві, обсяги матеріалів та деталі з’єднань фіксуються ще до виїзду першої колони з заводу.
Головною рисою попередньо спроектованої конструкції є те, що більшість рішень приймається один раз — на етапі створення моделі, а не багатократно — безпосередньо на будмайданчику. Розміри порталу визначаються під час проектування з урахуванням необхідного прольоту, корисного навантаження та колії крана, після чого ця сама геометрія зберігається на всіх етапах: виготовлення, упаковки й монтажу — без додаткової доробки. Така логіка «одного джерела» усуває найпоширенішу причину затримок у традиційному будівництві: конфлікти на місці між кресленнями, матеріалами та робочою силою. Оскільки елементи заздалегідь нарізані до потрібної довжини, а отвори — заздалегідь просвердлені для точного збігання, бригади витрачають час на закручування болтів, а не на вимірювання.
Для цих цілей передпроектна конструкція з чітким прольотом забезпечує відкриту, безстовпну площу, необхідну для стелажів та руху вантажівок. Системи PEB підходять для складів, логістичних центрів, укриттів для обладнання, холодильних приміщень і легкого виробництва. За допомогою порталу можливо досягти чіткого прольоту до 60 метрів, що усуває проміжні стовпи всередині приміщення й робить його придатним для стелажів, колій кранів і руху вантажівок. Для власників, які планують розширення, каркас можна подовжити шляхом додавання прольотів уздовж гребеня, тож розвиток не вимагає нового фундаменту. Такий підхід менш придатний для сильно перегороджених планувань із нерівномірним навантаженням, де краще застосувати індивідуальну сталеву конструкцію.
Проектування починається з огороджувальної конструкції будівлі та навантажень, які вона має сприймати: снігових, вітрових, сейсмічних і технологічних навантажень, наприклад, підйомно-транспортних кранів. Модель передвиготовленої конструкції стає єдиним джерелом даних для всіх елементів — ферм, прогонів, розпорок і з’єднань, — які розміщують і перевіряють у тривимірному просторі до того, як сталь буде розрізана. Координація в BIM запобігає колізіям між основним каркасом, вторинними елементами та облицюванням, які інакше виявилися б під час монтажу. Розрахунки виконують згідно з загальноприйнятими методиками, наприклад, рекомендаціями MBMA та AISC щодо металевих будівель, а модель виготовлення керує ЧПУ-розрізанням і роботизованою зваркою, забезпечуючи точну відповідність між проектними кресленнями й реальними виробами.
Кожна попередньо спроектована конструкція залишає завод у вигляді перевіреного комплекту, а не окремих матеріалів. Стальні листи та профілі марок Q355B і Q420B обробляються на ЧПУ, після чого збираються й зварюються відповідно до вимог стандарту ISO 3834 щодо якості зварювання. Роботизоване зварювання забезпечує сталість товщини кореня шва й глибини проплавлення на тисячах з’єднань — цього важко досягти при ручному зварюванні на місці. Далі елементи захищають: оцинкування методом занурення в розплав або нанесення скло-флоксового покриття запобігають корозії, а теплоізоляційну оболонку утворюють сендвіч-панелі з ПІР товщиною 150 мм. Оскільки контроль проводиться на верстаку, дефекти виявляють до відправлення товару, а не після монтажу каркасу.
Успіх монтажу попередньо спроектованої конструкції на місці починається з дисципліни упаковки. Елементи групують за послідовністю монтажу, маркують та упаковують таким чином, щоб бригада кранівників завжди мала наступний елемент готовим до встановлення. Морестійка упаковка захищає різьблені кінці та цинковані поверхні під час транспортування, а повна документація — сертифікати виробництва, декларація відповідності EN 1090, знак CE — супроводжує вантаж. Зрозумілий перелік упаковки дозволяє бригаді на місці перевірити кількість отриманих елементів при прибутті та спланувати підйом, що запобігає затримці терміну швидкого монтажу, поки контейнери чекають у порту.
Монтаж відбувається за повторюваним ритмом: спочатку встановлюють фундаменти та анкерні болти, потім — основний каркас (колони й ферми), який піднімається прольотами. Як тільки один проліт встановлено вертикально й зафіксовано розпорками, бригада монтує прогони, обв’язки, розпорки та обшивку, а потім переходить до наступного прольоту. З’єднання здійснюються високоміцними болтами класу 10.9S, тому для основного каркасу не потрібне зварювання на місці. Саме цей метод збирання на болтах забезпечує перевагу у термінах реалізації передових інженерних конструкцій: навчена бригада може завершити будівництво великої логістичної споруди за частку часу, необхідного для варіанта з монолітним бетонуванням.
Стандарти перетворюють обіцянку постачальника на перевірений факт. ISO 9001 регулює систему управління якістю для всього замовлення, EN 1090 стосується виконання сталевих конструкцій та знаку CE, який вони мають для європейського ринку, а ISO 3834 підтверджує якість зварювання. Визначення передвиготовленої конструкції згідно з класом виконання EN 1090, сертифікатами заводу-виробника для марки сталі та специфікацією покриття забезпечує замовнику документальний слід, який захищає передачу об’єкта, фінансування та страхування. Ця документація відрізняє відповідних виробників від неофіційних майстерень, які не можуть надати підтверджені записи.
Регіональному дистриб’ютору потрібен був розподільчий центр площею 12 000 м² до пікового сезону, на ділянці з м’яким ґрунтом та вузькою під’їзною дорогою. Традиційний підхід загрожував затримкою на кілька місяців і простоєм узимку. Було обрано будівлю заводського виготовлення: порталну раму спроектовано для чистого прольоту 36 м і кран-шляху вантажопідйомністю 10 т; елементи зі сталі Q355B виготовлено за стандартом ISO 3834, а гаряче цинкування забезпечило їх стійкість до прибережного клімату. Раму поставлено у вигляді послідовного комплекту й змонтовано за менше ніж п’ять тижнів. Центр відкрили вчасно, скоротивши час обробки вантажів і змігши поглинути сезонне навантаження без оренди зовнішніх складських приміщень.
Вибір правильного передвиготовленого будинку означає оцінку прольоту, навантаження, кліматичних умов та можливості майбутнього розширення ще до замовлення сталі, а потім вимогу до постачальника дотримуватися задокументованих стандартів на всіх етапах — від поставки до монтажу. Перевага у швидкості є реальною, але вона зумовлена дисципліною: один раз створити модель, виготовляти за контрольованих умов, монтувати послідовно за схемою — а не скороченням етапів. Власники, які перевіряють сертифікати й упакувальні листи, захищають як графік реалізації, так і сам актив на десятиліття, протягом яких будівля буде експлуатуватися.
Чим передвиготовлений будинок відрізняється від традиційної сталевої конструкції?
Відповідь: Попередньо спроектована конструкція моделюється та виготовляється поза місцем будівництва, а потім постачається як пронумерований комплект для збирання за допомогою болтів. Натомість при традиційному будівництві більше сталі нарізається та зварюється безпосередньо на місці. Єдиний постачальник визначає геометрію, матеріали та з’єднання ще до відправлення, що зменшує конфлікти на місці та скорочує терміни реалізації. Навантаження, такі як сніг, вітер і кранові шляхи, враховуються ще на етапі проектування, тому змонтована рама повністю відповідає затвердженому проекту без потреби у доробках.
Скільки часу, як правило, триває швидке збирання PEB?
Відповідь: Швидкість збирання залежить від розмірів, прольоту та доступу до ділянки, але збирання болтової портальної рами проходить значно швидше, ніж варіанти з бетонуванням на місці, оскільки для основної рами не потрібне зварювання на місці. Навчена бригада може змонтувати великий логістичний приміщення за тижні, а не за місяці, як тільки закладені фундаменти та анкерні болти. Послідовна упаковка та чіткий план підйому забезпечують постійне постачання бригади матеріалами, тому вікно швидкого збирання захищається з першого дня прибуття контейнерів.
Які стандарти підтверджують відповідність постачальника сталі?
Відповідь: ISO 9001 підтверджує систему управління якістю, EN 1090 охоплює виконання сталевих конструкцій із знаком CE для європейського ринку, а ISO 3834 стосується якості зварювання. Покупці мають вимагати сертифікати заводу-виробника для марки сталі, класу виконання EN 1090 та специфікації покриття, а потім порівняти їх із умовами договору. Ця документація підтримує передачу об’єкта, фінансування та страхування й відокремлює відповідних виробників від неофіційних майстерень, які не можуть надати перевірені записи.
Чи можна розширити наперед спроектовану будівлю в майбутньому?
Відповідь: Розширення є простим, якщо оригінальний каркас спроектований з урахуванням цієї можливості. Для збільшення довжини будівлі можна додавати прольоти вздовж гребеня, а фундамент відповідно подовжувати. Оскільки порталний каркас повторює ту саму геометрію прольотів, нові елементи виготовляються за існуючою моделлю без необхідності повного переоснащення конструкції. Планування майбутньої сітки прольотів під час початкового проектування уникне дорогих модернізацій і дозволить об’єкту розширюватися разом із зростанням попиту, зберігаючи при цьому неперервність огорожі та облицювання.
Як застосовується захист від корозії до каркасу?
Відповідь: Захист від корозії застосовується на заводі, а не на місці, тому якість контролюється. Оцинкування зануренням у розплавленого цинку покриває сталь зчепленою цинковою шаром, тоді як скло-флоксове покриття підходить для агресивних або прибережних середовищ. Для ізольованих будівель оболонку утворюють сендвіч-панелі з ПІР завтовшки 150 мм. Зазначення стандарту покриття заздалегідь та його перевірка за документами поставки забезпечують стійкість каркасу до іржавіння протягом усього терміну його експлуатації й зменшують потребу в ранньому технічному обслуговуванні.

2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

2026/10/26
Спроектуйте сталеву конструкцію для холодильного приміщення з урахуванням теплоізоляції, контролю пари, теплових розривів, інтерфейсів систем охолодження та деталей, стійких до корозії.

2026/10/26
Сплануйте сталеву сільськогосподарську конструкцію, яка масштабується від сараю для техніки до складу та центру фермерської логістики, з практичними етапами проектування та закупівель.

2026/10/26
Сплануйте сталеву конструкцію для тваринництва з урахуванням добробуту тварин, стійкості до корозії, вимог пожежної безпеки та ефективних рішень на етапах проектування й поставки.

2026/10/26
Спроектуйте сталеву конструкцію для ангарів та допоміжних споруд з урахуванням навантажень, корозії, пожежної безпеки, стандарту EN 1090 та етапів поставки.

2026/10/26
Оберіть сталеву фермерську споруду для сільськогосподарського зберігання з практичними рекомендаціями щодо навантажень, корозії, відповідності нормам та планування доставки.
