 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

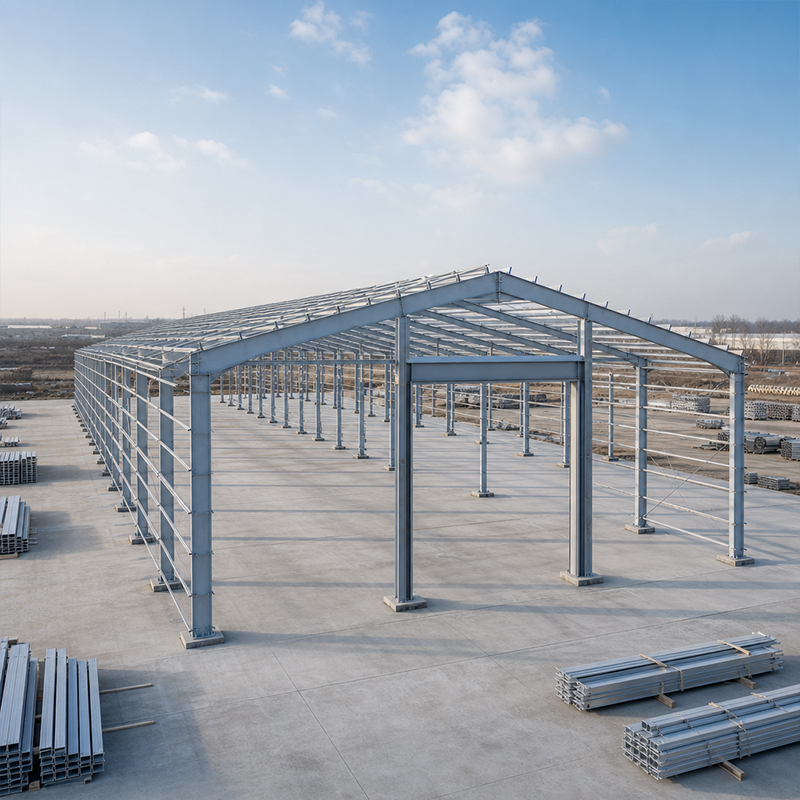
プレエンジニアード構造物は、長期に及ぶ建設工程を、予測可能で工場生産に近いスピードでの建築へと変革します。現場で鋼材を切断・溶接する代わりに、建物は事前にモデル化・詳細設計・工場製造が行われ、番号付き部材のキットとして出荷され、現場ではボルト締めによる組み立てが可能です。物流事業者、製造業者、冷蔵倉庫所有者にとって、この方式により工期は数か月から数週間に短縮されます。その魅力は単なる施工の速さだけでなく、コストの確実性にもあります。工場作業の人件費、材料数量、接合部の仕様などは、最初の柱が工場を出荷する前にすでに確定しています。
プレエンジニアード構造物の特徴は、ほとんどの設計判断が現場ではなく、モデル段階で一度だけ行われる点にあります。例えばポータルフレームの場合、設計段階で必要な開口幅、積載荷重、クレーン走行荷重に応じて断面寸法が決定され、その後の製造・梱包・施工の各工程で、同一の幾何形状がそのまま用いられ、再設計や修正が不要となります。この一元的な設計ロジックにより、従来型の建設工事で最も頻繁に発生する遅延要因——図面・資材・作業員の現場における不整合——が解消されます。部材はあらかじめ所定の長さに切断され、穴も正確な位置にあらかじめ開けられているため、作業員は測定ではなく、ボルト締めに専念できます。
これらの用途には、あらかじめ設計された明確なスパンを持つ構造が最適です。これにより、ラッキングやトラックの通行に必要な、柱のない開放的な床空間を実現できます。プレエンジニアード・ビルディング(PEB)システムは、倉庫、物流センター、設備用シェルター、冷蔵庫、軽量製造施設などに適しています。ポータルフレームを用いれば、最大60メートルの明確なスパンを確保でき、中間柱を排除した室内空間を実現します。これはラッキング配置、クレーン走行路、トラックの通行に最適です。将来的な拡張を想定するオーナーにとっても、屋根の棟線に沿ってベイを追加することでフレームを延長できるため、拡張時に新たな基礎工事は不要です。ただし、内部を多数の区画で分割したり、荷重分布が不均一なレイアウトには、この手法はあまり適しておらず、そのような場合は、カスタム設計の構造用鋼材による計画の方が適切です。
設計は建物の外皮(エンベロープ)およびその外皮が耐えなければならない荷重(積雪、風圧、地震、天井クレーンなどのプロセス荷重など)から始まります。プレエンジニアード構造物のモデルは、すべての部材、プーリン、ブレース、接合部を3次元空間上で配置・検証するための唯一の情報源となります。これは鋼材の切断前に完了します。BIMによる調整により、現場での組立時に発生しがちな主構造フレーム、二次部材および外装材間の干渉(クラッシュ)を事前に防止できます。解析は、金属建築物に関するMBMAおよびAISCのガイドラインなど、業界で広く認められた手法に従って実施されます。また、製造用モデルはCNC切断およびロボット溶接を直接駆動するため、設計図通りのものが確実に製造・施工されます。
あらかじめ設計された構造物は、バラバラの材料ではなく、検証済みのキット状態で工場を出荷します。Q355BおよびQ420B鋼板・鋼形材はCNCによる精密加工を経て、ISO 3834に準拠した溶接品質管理のもとで組立て・溶接されます。ロボット溶接により、数千カ所に及ぶ継手部において喉厚および溶け込み深さが均一に保たれ、現場での手作業溶接では到底達成できない精度を実現しています。その後、部材には防食処理が施されます。すなわち、溶融亜鉛めっきまたはガラスフレーク塗装が採用され、断熱外皮には150 mm厚のPIRサンドイッチパネルが用いられます。検査は製品が完成した段階(ベンチ検査)で実施されるため、フレームが現場に立ち上がった後に不具合が見つかるといった事態は発生しません。
プレハブ構造物の現場での成功は、梱包作業の徹底から始まります。部材は設置順にグループ分けされ、ラベルを貼って梱包されるため、クレーン作業員は常に次の部材をすぐに取り出せます。海上輸送に耐える梱包により、ねじ切り端部や亜鉛めっき面が輸送中に保護されます。また、工場証明書、EN 1090適合宣言書、CEマーキングなど、すべての関連文書が貨物とともに輸送されます。明確な梱包明細書があれば、現場スタッフは到着時に数量を確認し、吊り上げ作業の計画を立てられます。これにより、コンテナが港で待機している間も、迅速な設置スケジュールの遅延を防ぐことができます。
建屋作業は、繰り返し可能なリズムで進められます。まず基礎とアンカーボルトを設置し、次に柱や母屋などの主要フレームを、ベイ単位で順次立ち上げていきます。ひとつのベイが垂直に据えられ、補強が完了すると、作業員はパリン、ギルト、補強材、外装材を順に取り付け、次のベイへと移動します。高強度の10.9Sボルトを用いるため、主要フレームの接合には現場溶接が不要です。このボルト締め方式こそが、プレエンジニアード構造物の工期短縮という大きなメリットをもたらします。訓練された作業チームであれば、大規模な物流倉庫の建屋を、従来の打放しコンクリート工法と比べて大幅に短い工期で完成させることができます。
規格は、サプライヤーの約束を検証可能な事実に変えるものです。ISO 9001は、注文全体を支える品質マネジメントシステムを規定し、EN 1090は欧州市場向けの鋼構造物の製作および付与されるCEマークを定め、ISO 3834は溶接品質を保証します。EN 1090の製作等級に準拠したプレエンジニアード構造物を指定し、鋼材の材質およびコーティング仕様について工場証明書(ミル・サーティフィケート)を要求することで、オーナーは引渡し、ファイナンス、保険の各段階で法的根拠となる文書記録を確保できます。こうした文書は、法令順守型の製造事業者と、検証可能な記録を提供できない非公式な工房との明確な区別を可能にします。
ある地域ディストリビューターは、繁忙期に間に合わせるため、軟弱地盤でアクセス道路が狭い敷地に12,000m²規模の物流センターを短期間で建設する必要がありました。従来工法では工期が数か月に及ぶ上、冬季の作業停止リスクもありました。そこでプレエンジニアード・ビルディング(工場生産型建物)が採用され、ポータルフレームは36mの無柱空間と10トンクレーン走行に対応して設計されました。部材はQ355B鋼材を用い、ISO 3834に準拠した溶接工場で製造され、海岸地域の厳しい気候に対応するため溶融亜鉛めっき処理が施されました。フレームは工程順に分割されたキットとして納入され、5週間以内に組み立てが完了しました。物流センターは予定通りに開業し、荷役時間の短縮と季節的な出荷増加への対応を実現。別途外部倉庫を賃借する必要もありませんでした。
適切なプレエンジニアード構造を選定するには、鋼材の発注前にスパン、荷重、気候条件、将来的な増設計画を慎重に検討し、納入および据付工事に至るまで、サプライヤーが文書化された規格を確実に遵守するよう厳格に管理することが不可欠です。工期短縮というメリットは確かに存在しますが、それは手抜きではなく、設計を一度だけ行い、製造工程を厳密に管理し、部材を順序立ててボルト締めする——こうした disciplined(厳密な)アプローチから生まれるものなのです。所有者は、認証書や納品明細書を確認することで、建物が数十年にわたり使用される期間における工期と資産価値の両方を守ることができます。
プレエンジニアード建築物(PEB)は、従来型の鋼構造とどのように異なるのでしょうか?
回答:プレエンジニアード構造物は、工場で設計・製造された後、番号付きキットとして現場に搬入され、ボルト締めで組み立てられます。一方、従来の工法では、現場で鋼材を切断・溶接する作業が多くなります。単一発注方式では、出荷前に構造形状、材料、接合部が確定されるため、現場での干渉や不具合が減り、工期短縮が実現します。積雪、風圧、クレーン走行荷重などの各種荷重は設計段階で解消済みであるため、現場で組み立てられたフレームは承認済み設計と完全に一致し、手直しが不要です。
PEBの高速組立には通常どれくらいの期間がかかりますか?
回答:組立速度は建物の規模、スパン、現場へのアクセス状況などによって異なりますが、ポータルフレームのボルト締め組立は、現場溶接を必要としないため、打設コンクリート構造などに比べて大幅に迅速です。基礎工事とアンカーボルトの設置が完了した後、熟練した作業チームであれば、大規模な物流倉庫を数週間で立ち上げることが可能です(従来は数か月を要していました)。部材の順序化パッキングと明確なクレーン吊り上げ計画により、作業員への資材供給が円滑に確保され、コンテナ到着日から高速組立のウィンドウが確実に守られます。
適合する鋼材サプライヤーを確認する基準はどれですか?
回答:ISO 9001は品質マネジメントシステムの適合性を確認し、EN 1090は欧州市場向けにCEマークを付与する鋼構造物の施工に関する規格です。また、ISO 3834は溶接品質に関する規格です。購入者は、鋼材の規格(グレード)、EN 1090における施工等級(Execution Class)、および塗装仕様について、メーカー発行の検査証明書(ミル証明書)を請求し、契約書と照合すべきです。こうした文書は、引渡し、ファイナンス、保険の手続きを支えるとともに、正式な記録を提供できる適切な製造業者と、検証可能な記録を提出できない非公式な作業所との区別を明確にします。
プレエンジニアード・ビルディング(工場生産型建物)は、後から拡張できますか?
回答:元のフレームが拡張を前提に設計されていれば、拡張は非常に簡単です。建物の長さを延ばすために、屋根の頂線(リッジ)に沿ってベイを追加し、基礎もそれに合わせて延長します。ポータルフレームは同じベイ形状を繰り返す構造であるため、新規部材は既存の設計モデルからそのまま製造でき、構造全体の再設計を行う必要はありません。最初の設計段階で将来的なベイ配置を計画しておけば、後からの改修による高コストを回避でき、需要の増加に応じて施設を段階的に拡張しながら、外装やカーテンウォールを連続的に保つことが可能です。
フレームへの腐食防止処理はどのように行いますか?
回答:腐食防止処理は現場ではなく工場で実施されるため、品質が確実に管理されます。溶融亜鉛めっき(ホットディップ・ガルバナイジング)は鋼材表面に密着した亜鉛層を形成し、ガラスフレーク塗装は強腐食性環境や沿岸部など厳しい環境に適しています。断熱建築物では、150 mmのPIRサンドイッチパネルが外皮構造を構成します。塗装仕様を設計段階から明記し、納入書類と照合して確認することで、フレームの耐用年数にわたる錆びの発生を防ぎ、早期の保守作業を削減できます。






