 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

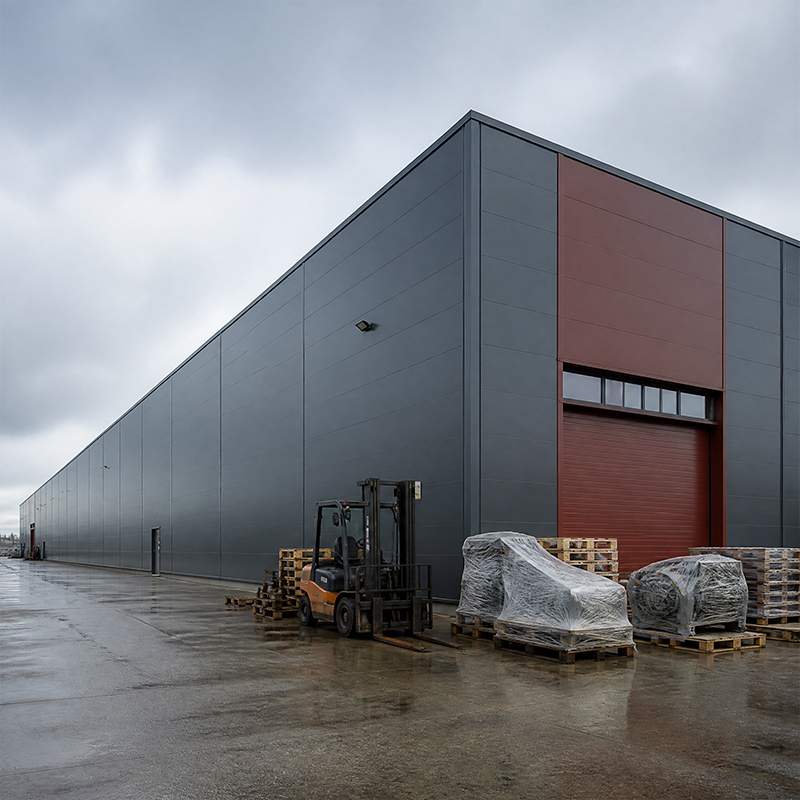
Az a épület, amely egyetlen tető alatt egyesíti a tárolást és a gyártást, már nem szokatlan jelenség, de olyan vázat igényel, amely egyszerre képes két feladat ellátására. A raktár-gyártó létesítményekben egy forgalmas szerelősoron és sűrű palettasorokon kell egyidejűleg működniük, ezért a szerkezetnek rezgéseket, pontszerű terheléseket és hosszú fesztávú tárolási igényeket is el kell viselnie konfliktus nélkül. A burkolatot – az első naptól kezdve – egységes rendszerként kezelni a költségek és az időkeret ellenőrzését segíti.
Egy olyan épület, amely egyaránt támogatja a tárolást és a gyártást, különleges mérnöki kihívást jelent. A 'raktár-gyártás' kifejezés egyetlen építési héjra utal, ahol az áruk gyártása és tárolása ugyanazon tető alatt zajlik, így a vázat egyszerre pallet-rakodórendszerek, födémfutó daruk és rezgő berendezések is terhelik. A padlólemezek a megmunkálási zónák közelében nagyobb pontszerű terhelést éreznek, mint a tisztán tároló-állványoknál. A tetőszerkezetek felfüggesztett szállítószalagokat és portartó csatornákat kell elviselniük, amelyeket egy szokványos csarnok soha nem látna. A terhelési térkép helyes meghatározása a koncepciószakaszban megakadályozza a későbbi, költséges utólagos átalakításokat. Egy gyakorlatias megközelítés először papíron elkülöníti a gyártó- és a tárolóterületet, majd mindkettőt egyetlen kapuszerkezet alá igazítja.
Egy folyamatos vázszerkezet kevesebb pénzt és területet igényel, mint két különálló épület. Egy előre gyártott acélvázszerkezet lehetővé teszi, hogy a gyártósor az egyik oldalon, míg a rakodórendszerek a másik oldalon helyezkedjenek el, és akár hatvan méteres tiszta szélesség érhető el, amely megszünteti a belső oszlopokat, így nem akadályozzák a targoncák mozgását. A burkolat 150 mm-es PIR szendvicspanelekből készül, és egyszerű zónázással a gyártási területet melegebbé teszi, mint a tároló részt. A Shenyang Jinnuoda Steel Structure Engineering Co., Ltd. ezt az egységes raktár-gyártó elrendezést szállította ügyfeleknek, például a Shenyang Changyou Supply Chain számára, ahol a késztermékek közvetlenül az összeszerelés után a szállításra kerülnek anélkül, hogy elhagynák az épületet. Ez a folyamat csökkenti a kezelési időt és csökkenti a termékek sérülésének kockázatát.
A portálkeretek hatékonysága a szokásos, általában hat–kilenc méteres oszloptávolságból ered. A szélesebb nyílások csökkentik az alapozások számát, de mélyebb gerendákat és nehezebb acélanyagot igényelnek. A negyven méternél nagyobb tiszta fesztáv ideális az automatizált rakodórendszerek számára, ugyanakkor emeli a tetőgerinc magasságát és a széllenyomást a homlokzati falon. A keret geometriáját az eszközök elrendezésének kell meghatároznia, nem pedig egy általános sablonnak. A tervezők az acéltonnázást a jövőbeli rugalmassággal mérlegelik, mivel a ma rögzített oszlophálózat korlátozza a holnapi elrendezést. A gyártóval való korai párbeszéd biztosítja a szerkezeti modell valósághűségét, támogatja a realisztikus raktárépítési költségvetést, és elkerüli a drága, késői módosításokat.
A gépek rögzítéséhez pontos koordináták szükségesek az alapozásban, még mielőtt a acél érkezne a helyszínre. A daruk futópályái a gerendákról függenek vagy konzolos oszlopokra támaszkodnak, ezért a váz elrendezése terhelésátvezetési útvonalakat kell hogy biztosítson számukra. A félemeleti irodák és minőségellenőrző laborok a fővázhoz kapcsolódnak, nem a padlóra támaszkodnak, így megőrizve a szabad átjárót az alattuk lévő térben. Egy jól tervezett raktár- és gyártóépület esetében a kiszállítási dokk olyan helyen helyezkedik el, ahol a teherautók könnyen meg tudnak fordulni, míg a beérkező anyagok fogadására szolgáló ajtó olyan pozícióban van, ahol a beérkező anyagok közvetlenül letehetők. Egy rendezett elrendezés csökkenti az útvonalak hosszát, ami az üzem teljes élettartama alatt csökkenti az energiafelhasználást és a munkaerő-költségeket.
A kombinált létesítmények mind statikus rakodási terhelést, mind dinamikus gépi reakciót tapasztalnak. A Q355B acél a legtöbb vázhoz használatos, míg a Q355D hidegebb helyszínekre, a Q420B pedig nehézdarus zónákra alkalmas. Ott, ahol a hegesztett csatlakozásoknál rétegfelületi feszültség lép fel, a Q355B-Z35 ellenáll a réteges repedésnek. Ezek az acélminőségek egyensúlyt teremtenek a szilárdság és a hegeszthetőség között, így a gyártó robotos hegesztését egységesen fenntarthatja az 12 000 m²-es alapfelületen. A megfelelő minőség csökkenti a tömeget anélkül, hogy biztonsági kompromisszumot kötnénk, és ez az hatékonyság közvetlenül a tulajdonos számára megadott árban is tükröződik.
A raktárépület keretgyártásánál a bevonat kiválasztása a belső légkör szerint történik, nem egyetlen szabványos szabály alapján. Az összes csavarral történő szerelés 10,9S szilárdsági osztályú nagyszilárdságú csavarokkal gyorsítja a felállítást, és lehetővé teszi a későbbi szétszerelést, ha a elrendezés megváltozik. A helyszíni hegesztés csökken, ami megóvja a bevonat épségét, és lerövidíti az építési időtartamot. A korrózió ellen a forró–mártásos cinkbevonat kezeli a kitett elemeket, míg a üvegporos bevonat védje a folyamat-terület acélját a kémiai támadás ellen. A cinkbevonatos C és Z keresztmetszetű gerendák zárják le a másodlagos rendszert, amely a tető- és falpanelokat tartja. Egy kedvező tárolóhelyiség általában nem igényel olyan védelmet, amilyet egy mosási műveletet is végző termelési zóna követel meg.
Egy megbízható gyártási keret megfelel az EN 1090 szabványnak a acél szerkezetek kivitelezésére vonatkozóan, és szabályozott piacokon CE-jelöléssel rendelkezik. Az ISO 3834 szabályozza az hegesztési minőséget, míg az ISO 9001 a gyártáshoz kapcsolódó menedzsmentrendszert. Az AISC vagy MBMA szabványokra hivatkozó tervezők észak-amerikai gyakorlati szabványokhoz igazodnak, ami akkor hasznos, ha az épület hatvan feletti országba szállításra kerül. Ezek a szabványok határozzák meg minden csatlakozás és minden lemez elfogadási feltételeit. A vevőnek a gyártó üzem elhagyása előtt kérnie kell a gyári tanúsítványokat és a gyári termelési ellenőrzési dokumentációt.
A boltok feszítését, a bevonat állapotát és az alap körüli lefolyást évszakonként ellenőrizni kell. A laza kapcsolatok fókuszálják a terhelést, és fáradási repedéseket idéznek elő, ezért az első év utáni nyomaték-ellenőrzések gyorsan megtérülnek. A csatornák és lefolyócsövek megakadályozzák, hogy a víz a keret alsó részére jusson, ahol a cinkbevonat a leggyorsabban kopik. Egy egyszerű ellenőrzési napló segít az üzemeltetőnek igazolni a szükséges gondosságot, és időben tervezni a lefestést, mielőtt a rozsda továbbterjedne. A kombinált raktár-gyártó épületek különösen jutalmazzák ezt a fegyelmet, mert egyetlen leállás mind a gyártási, mind a tárolási folyamatot érinti, így a mulasztás költsége kétszeres lesz.
A raktárépítés tervezése azt jelenti, hogy a gyártást és a tárolást egyetlen strukturális történetként kezeljük, nem pedig két szomszédos funkcióként. Egy optimalizált kapu-keretrendszer, a megfelelő acélminőség és tanúsított gyártás egy üres telephelyből olyan létesítményt hoz létre, amely évtizedekig hatékonyan működik. A korai teherelosztás-meghatározás, a realisztikus elrendezési tervezés és az évszakokhoz igazodó ellenőrzések megőrzik ezt az értéket. A Shenyang Jinnuoda Steel Structure Engineering Co., Ltd. húszegy éves projekt tapasztalatát alkalmazza kombinált gyártó- és tárolólétesítményekre több mint hatvan országban – gabonatárolóktól gépgyári műhelyekig.
Mekkora a gyakorlatilag elérhető nyílásszélesség egy olyan kombinált létesítmény esetében, amely gyártási és tárolási funkciót egyaránt ellát?
Válasz: A kombinált létesítmények gyakorlati, oszlopfal nélküli tágassága a raktározó rendszer magasságától és a daruk igényeitől függően 24–60 méter között mozog. A szélesebb tágasságok eltávolítják a belső oszlopokat, amelyek akadályoznák az aknás targoncák útvonalát és a gépek elrendezését. Ugyanakkor növelik az acél mennyiségét és az épület oldalfalainak magasságát, ezért a vázszerkezet modelljét úgy kell megválasztani, hogy az nyitottság és költséghatékonyság között optimális egyensúlyt teremtsen. A legtöbb előre tervezett rendszer 30–45 méteres tágasságot alkalmaz hatékony elrendezés érdekében. A helyi szél- és hóterhelések is befolyásolják a végleges tágasság-döntést a tervezés során.
Milyen mélyeknek kell lenniük az alapozásoknak egy ilyen típusú létesítmény acélvázszerkezetéhez?
Válasz: Az alapozás mélysége a talaj teherbírásától, a daru terhelésétől és a helyi fagyhatártól függ, nem pedig egy rögzített szabálytól. A darukkal felszerelt gyártóterületek súlyosabb alapozást igényelnek, mint a könnyű rakodórendszerekkel ellátott tárolófolyosók. A pad méretét és megerősítését egy geotechnikai jelentés határozza meg. Laza talajon a lemezes alapozási megoldásokat alkalmazzák, hogy megakadályozzák a keret repedését okozó lesüllyedést. A jó gyakorlat szerint az oszlopalapnak a nedvességelhárító réteg fölött kell lennie, és a csavarokat grouttal kell védeni. A korai talajvizsgálat megelőzi a későbbi átalakítások szükségességét, amint a szerelési munkák megkezdődnek a helyszínen.
Melyik szigetelés alkalmas egy kombinált létesítmény burkolatára?
Válasz: A 150 mm-es PIR szendvicspanel jól teljesít kombinált létesítmények esetén, mert egyensúlyt teremt a hőszigetelési ellenállás és a falvastagság között. A gyártó oldal gyakran szigorúbb hőmérséklet-szabályozást igényel, mint a tároló, ezért a burkolat zónázása segít. A párazáró réteg a meleg oldalon megakadályozza a kondenzációt, amely károsítja mind az árut, mind a berendezéseket. A tető- és falpaneleknek egymáshoz kell illeszkedniük, hogy a részletek egyszerűek maradjanak. A tükröző vagy magasabb sűrűségű magok forró éghajlatra alkalmasak. A kiválasztás a folyamat légkörétől és a helyi energiaelőírásoktól függ, nem pedig egyetlen univerzális terméktől.
Kibővíthető-e a keretelrendezés, ha később nő a termelés?
Válasz: Igen, egy tartalék fülkékkel tervezett kapukeret kibővíthető a homlokzati végén újraépítés nélkül. A teljesen csavart kapcsolatok lehetővé teszik, hogy a szerelőcsapatok rövid leállás alatt kereteket és gerendákat építsenek be. Az alapozási tervnek helyet és teherbírási tartalékot kell biztosítania a jövőbeni fülkének. A gyártóval való korai egyeztetés biztosítja, hogy azonos szakaszok évek múlva is rendelkezésre álljanak. A bővítés költsége sokkal alacsonyabb, ha az eredeti elrendezés már eleve figyelembe veszi, ezért a növekedési tervezés az első találkozón kell, hogy szerepeljen, nem pedig akkor, amikor a kapacitás kimerül.
Miért fontos a tanúsítás egy kombinált létesítmény keretének beszerzésekor?
Válasz: A tanúsítás megerősíti, hogy a keret megfelel az EN 1090, az ISO 3834 és az ISO 9001 szabványoknak, amelyek az illesztések elfogadását és az hegesztési minőséget szabályozzák. Egy egyesített raktár-gyártó létesítmény esetében a tanúsított kivitelezés csökkenti a rejtett hiányosságok kockázatát, amelyek akadályozhatnák mind a gyártást, mind a tárolást. A vásárlóknak a szállítás előtt kérniük kell a gyári tanúsítványokat és a gyári ellenőrzési dokumentumokat. A független harmadik fél által kibocsátott jelölések továbbá megkönnyítik a vámkezelést a szabályozott piacokon. A dokumentált megfelelés védi az újraértékesítési értéket, és bizalmat ad a biztosítóknak a hosszú távú szerkezeti teljesítmény iránt.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
