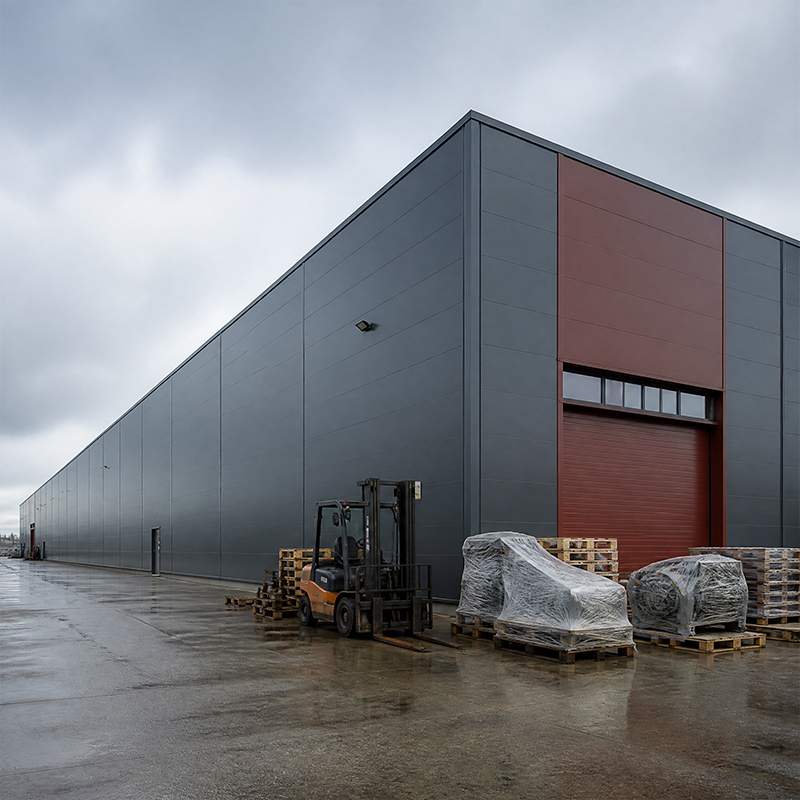
Un bâtiment qui associe stockage et production sous un même toit n'est plus inhabituel, mais il exige une ossature conçue pour remplir deux fonctions simultanément. La fabrication d'entrepôt associe une chaîne de montage active à des rayonnages à palettes très denses ; l'ossature doit donc absorber les vibrations, les charges ponctuelles et les exigences de portées longues liées au stockage, sans conflit. Traiter l'enveloppe comme un système unique dès le premier jour permet de maîtriser coûts et délais.
Pourquoi les installations combinées entrepôt-fabrication nécessitent-elles des ossatures spécifiques
Charges structurelles partagées dans une installation à double usage
Un bâtiment qui accueille à la fois le stockage et la production pose un problème d’ingénierie particulier. Le terme « fabrication en entrepôt » désigne une structure unique où les marchandises sont fabriquées et entreposées sous le même toit ; ainsi, la charpente doit supporter simultanément des rayonnages à palettes, des ponts roulants et des équipements vibrants. Les dalles de sol subissent des charges ponctuelles plus importantes près des zones d’usinage que dans les allées dédiées au stockage pur. Les systèmes de toiture doivent résister à des convoyeurs suspendus et à des conduits d’extraction de poussières que les hangars standards ne comportent jamais. Établir correctement la carte des charges dès la phase conceptuelle évite des rénovations coûteuses ultérieurement. Une approche pratique consiste d’abord à distinguer, sur le papier, la zone de production de la zone de stockage, puis à les intégrer toutes deux sous une même ossature portique.
Comment une seule charpente en acier dessert deux activités
Une structure unique permet de réaliser des économies financières et foncières par rapport à deux bâtiments séparés. Une structure en acier préfabriquée permet d’installer la chaîne de production d’un côté et les rayonnages de stockage de l’autre, avec une portée libre allant jusqu’à soixante mètres, éliminant ainsi les poteaux intérieurs qui entravent les trajets des chariots élévateurs. L’enveloppe, constituée de panneaux sandwich en PIR de 150 mm, maintient la zone de fabrication plus chaude que la zone de stockage grâce à un simple zonage. Shenyang Jinnuoda Steel Structure Engineering Co., Ltd. a livré cette configuration intégrée d’entrepôt-usine pour des clients tels que Shenyang Changyou Supply Chain, où les produits finis passent directement de l’assemblage à l’expédition sans quitter le bâtiment. Ce flux réduit le temps de manutention et diminue les dommages aux produits.
Géométrie des portiques et planification de la trame des poteaux
Compromis entre espacement des travées et portée libre
Les portiques gagnent en efficacité grâce à un espacement régulier des travées, généralement de six à neuf mètres entre les poteaux. Des travées plus larges réduisent le nombre de fondations, mais exigent des fermettes plus profondes et des profilés d’acier plus lourds. Une portée libre supérieure à quarante mètres convient aux systèmes de stockage automatisés, mais augmente la hauteur des sablières et la charge éolienne sur le pignon. La géométrie du portique doit suivre l’empreinte au sol des équipements, plutôt qu’un modèle générique. Les concepteurs équilibrent la quantité d’acier nécessaire contre la flexibilité future, car une grille de poteaux fixée aujourd’hui restreint l’aménagement possible demain. Un échange précoce avec le fabricant permet de maintenir la fiabilité du modèle structurel, d’assurer un budget réaliste pour la fabrication de l’entrepôt et d’éviter des modifications coûteuses à un stade avancé du projet.
Intégration de la chaîne de production dans la disposition des portiques
Les ancres pour les machines nécessitent des coordonnées précises dans la fondation avant l’arrivée de l’acier sur le chantier. Les rails de ponts roulants sont suspendus aux fermes ou reposent sur des colonnes à consoles, donc la disposition du cadre doit prévoir des chemins de charge pour eux. Les bureaux en mezzanine et les laboratoires de contrôle se fixent au cadre principal plutôt que de reposer sur le sol, préservant ainsi une circulation libre en dessous. Une conception efficace d’entrepôt industriel place le quai d’expédition là où les camions peuvent facilement tourner et la porte de réception là où les matériaux entrants sont déchargés. Une disposition épurée réduit la distance de déplacement, ce qui diminue la consommation d’énergie et les coûts de main-d’œuvre tout au long de la durée de fonctionnement de l’usine.
Matériaux, liaisons et protection contre la corrosion
Sélection de la nuance d’acier pour des charges mixtes
Les installations combinées supportent à la fois les charges statiques des rayonnages et les réactions dynamiques des machines. L’acier Q355B couvre la majorité des charpentes, tandis que le Q355D est utilisé sur les sites plus froids et le Q420B dans les zones soumises à de fortes charges de ponts roulants. Lorsque des contraintes à travers l’épaisseur apparaissent aux joints soudés, le Q355B-Z35 résiste à la fissuration lamellaire. Ces nuances équilibrent résistance et soudabilité, permettant au fabricant de maintenir une soudure robotisée constante sur toute la surface de 12 000 m². La nuance adaptée réduit la masse totale sans compromettre la sécurité, et cette efficacité se reflète directement dans le prix livré pour le maître d’ouvrage.
Connexions boulonnées et systèmes de revêtement
Pour une structure d’entrepôt, le choix du revêtement dépend de l’atmosphère intérieure, et non d’une règle universelle. L’assemblage entièrement boulonné, à l’aide d’écrous et boulons à haute résistance de classe 10,9S, accélère la mise en place et permet un démontage ultérieur si l’aménagement évolue. Le soudage sur site est réduit, ce qui préserve l’intégrité du revêtement et raccourcit le calendrier de construction. Pour la corrosion, la galvanisation à chaud protège les éléments exposés, tandis qu’un revêtement à base de paillettes de verre protège l’acier des zones de processus contre les attaques chimiques. Des liteaux en acier galvanisé de section C et Z complètent le système secondaire supportant les tôles de toiture et de façade. Une zone de stockage bénigne nécessite rarement la protection exigée par une zone de production soumise à des rinçages.
Conformité, inspection et maintenance
Normes régissant la structure
Un cadre d’installation fiable répond à la norme EN 1090 relative à l’exécution des structures en acier et porte le marquage CE sur les marchés réglementés. La norme ISO 3834 régit la qualité de la soudure, tandis que la norme ISO 9001 couvre le système de management sous-jacent à la fabrication. Les prescripteurs qui font référence à l’AISC ou à la MBMA s’alignent sur les pratiques nord-américaines, ce qui s’avère utile lorsque le bâtiment est expédié vers plus de soixante pays. Ces normes définissent les critères d’acceptation pour chaque assemblage et chaque plaque. L’acheteur doit demander les certificats de laminage et le registre de contrôle de la production en usine avant que l’acier ne quitte l’usine.
Vérifications courantes qui protègent l’investissement
La tension des boulons, l’état du revêtement et l’évacuation des eaux autour de la base doivent être vérifiés chaque saison. Des fixations lâches concentrent les contraintes et favorisent la fatigue ; ainsi, des contrôles de couple après la première année offrent un retour rapide sur investissement. Les gouttières et les descentes d’eau éloignent l’humidité du bas du châssis, zone où la galvanisation s’use le plus rapidement. Un simple registre des inspections aide l’exploitant à démontrer qu’il a pris les mesures requises et à planifier la repeinture avant que la rouille ne se propage. Dans le cas des bâtiments industriels combinés (fabrication et entrepôt), cette rigueur est particulièrement récompensée, car une seule interruption affecte à la fois la production et le stockage, doublant ainsi le coût de la négligence.
Concevoir pour la fabrication en entrepôt signifie considérer la production et le stockage comme une seule et même histoire structurelle, plutôt que comme deux voisins distincts. Un portique réglé avec précision, la nuance d’acier appropriée et une fabrication certifiée transforment un terrain nu en une installation fonctionnant efficacement pendant des décennies. Une cartographie précoce des charges, une planification honnête de l’agencement et des inspections saisonnières préservent cette valeur. Shenyang Jinnuoda Steel Structure Engineering Co., Ltd. applique vingt-et-un ans d’expérience de projets à des usines combinées dans plus de soixante pays, allant des installations de stockage céréales aux ateliers de machines.
Questions fréquemment posées
Question
Quelle portée libre est pratique pour une installation combinée comprenant production et stockage ?
Réponse : Une portée libre pratique pour une installation combinée varie de vingt-quatre à soixante mètres, selon la hauteur des rayonnages et les besoins en ponts roulants. Des portées plus larges éliminent les poteaux intérieurs qui entravent les trajets des chariots élévateurs et l’agencement des machines. Toutefois, elles augmentent la quantité d’acier nécessaire et la hauteur des sablières, donc le modèle de structure doit trouver un équilibre entre ouverture et coût. La plupart des systèmes préfabriqués adoptent une portée comprise entre trente et quarante-cinq mètres pour un agencement efficace. Les charges locales de vent et de neige influencent également la décision finale concernant la portée lors de la phase de conception.
Question
Quelle profondeur les fondations doivent-elles avoir pour une structure en acier dans ce type d’installation ?
Réponse : La profondeur des fondations dépend de la portance du sol, de la charge du pont roulant et de la profondeur de gel locale, et non d’une règle fixe. Les zones de production équipées de ponts roulants nécessitent des semelles plus massives que les allées de stockage dotées d’équipements légers. Un rapport géotechnique détermine les dimensions de la dalle et le ferraillage requis. Des fondations sur pieux sont utilisées sur des sols mous afin de limiter le tassement, qui pourrait fissurer la structure. Il est recommandé de positionner la base des poteaux au-dessus de l’enduit d’étanchéité à l’humidité et de protéger les boulons par un coulis. Des essais préliminaires du sol permettent d’éviter des travaux de reprise une fois le montage des structures métalliques entamé sur site.
Question
Quelle isolation convient à une enveloppe de bâtiment combinée ?
Réponse : Un panneau sandwich en PIR de 150 mm fonctionne bien pour les installations combinées, car il équilibre la résistance thermique et l’épaisseur des parois. Le côté fabrication exige souvent un contrôle plus strict de la température que le stockage, donc la zonification de l’enveloppe est utile. Les barrières à la vapeur placées du côté chaud empêchent la condensation, qui endommagerait à la fois les stocks et les équipements. Les panneaux de toiture et de mur doivent être compatibles afin de simplifier les détails de mise en œuvre. Des âmes réfléchissantes ou à densité supérieure conviennent aux climats chauds. Le choix dépend de l’atmosphère du processus et du code énergétique local, et non d’un produit universel unique.
Question
La disposition du bâti peut-elle s’étendre lorsque la production augmente ultérieurement ?
Réponse : Oui, un portique conçu avec une capacité excédentaire en travée accepte une extension le long du pignon sans nécessiter la reconstruction du noyau. Des liaisons entièrement boulonnées permettent aux équipes d’ajouter des portiques et des arbalétriers pendant une courte interruption. Le plan des fondations doit prévoir de l’espace et une marge de charge pour la travée future. Une coordination précoce avec le fabricant garantit la disponibilité, des années plus tard, de sections compatibles. Les coûts d’extension sont nettement inférieurs lorsque la disposition initiale l’a anticipée ; ainsi, la planification de la croissance doit intervenir dès la première réunion, et non après épuisement de la capacité.
Question
Pourquoi la certification est-elle importante lors de l’approvisionnement d’un portique pour une installation combinée ?
Réponse : La certification confirme que le châssis respecte les normes EN 1090, ISO 3834 et ISO 9001, qui régissent l’acceptation des assemblages et la qualité du soudage. Pour une installation combinée de fabrication d’entrepôts, une exécution certifiée réduit le risque de défauts cachés susceptibles de ralentir à la fois la production et le stockage. Les acheteurs doivent demander les certificats d’usine et les registres de contrôle en usine avant l’expédition. Les marquages tiers facilitent également les formalités douanières sur les marchés réglementés. Une conformité documentée préserve la valeur de revente et inspire confiance aux assureurs quant aux performances structurelles à long terme.

 EN