 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

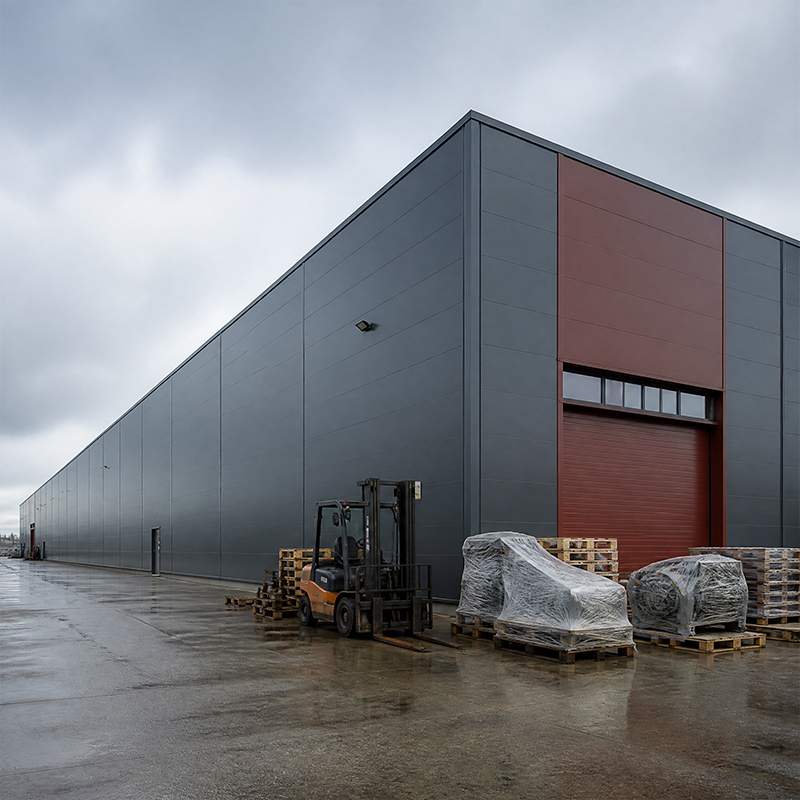
المبنى الذي يجمع بين التخزين والإنتاج تحت سقف واحد لم يعد أمراً غير مألوف، لكنه يتطلب هيكلاً مصمماً لأداء وظيفتين في آنٍ واحد. ويجمع تصنيع المخازن بين خط تجميع نشط ورفوف تخزين أرففية كثيفة، لذا يجب أن يمتص الهيكل الاهتزازات والأحمال النقطية ومتطلبات التخزين ذات الباع الطويل دون تعارض. ومعاملة الغلاف كنظام واحد منذ اليوم الأول يحافظ على التكلفة والجدول الزمني تحت السيطرة.
مبنى يدعم كلاً من التخزين والإنتاج يُشكِّل مشكلة هندسية مميَّزة. ويشير مصطلح «التصنيع في المستودع» إلى غلاف واحد تُصنَّع فيه البضائع وتُخزَّن تحت سقفٍ واحد، لذا يجب أن يحمِل الإطار رفوف التخزين بالبالتات والرافعات العلوية والمعدات الاهتزازية في الوقت نفسه. وتتعرَّض ألواح الأرضيات لأحمال نقطية أثقل قرب مناطق التشغيل الآلي مقارنةً بالممرات المخصصة للتخزين البحت. كما تتحمَّل أنظمة السقف ناقلات معلَّقة وقنوات لاستخراج الغبار لا تراها الأبنية القياسية أبدًا. ويمنع تحديد خريطة الأحمال بدقة في مرحلة المفهوم التعديلات اللاحقة المكلفة. ومنهج عملي يفصل أولًا بين قسم الإنتاج وقسم التخزين على الورق، ثم يوحِّد كليهما تحت إطار بوابي واحد.
إطارٌ مستمرٌ واحدٌ يوفّر المال والأرض مقارنةً بمبنيين منفصلين. وتتيح الهيكلة الفولاذية المُسبَّقة التصنيع أن تستوعب خط الإنتاج جانبًا واحدًا بينما تشغل الرفوف الجانب الآخر، مع وجود فتحة واضحة تصل إلى ستين مترًا لإزالة الأعمدة الداخلية التي تعترض مسارات الرافعات الشوكية. وتحافظ الغلاف الخارجي، المصنوع من ألواح ساندويتش بولي إيزوسيانورات (PIR) بسماكة ١٥٠ مم، على دفء منطقة التصنيع أكثر من جانب التخزين عبر تقسيم بسيط للمنطقة. ونفّذت شركة شنيانغ جينّوودا لهندسة الهياكل الفولاذية المحدودة هذا التخطيط الموحَّد للمستودعات والتصنيع لعملاء مثل شركة شنيانغ تشانغيو لسلسلة التوريد، حيث تنتقل البضائع الجاهزة مباشرةً من مرحلة التجميع إلى مرحلة الشحن دون مغادرة المبنى. ويقلّل هذا التدفق من وقت المناولة ويحدّ من تلف المنتجات.
تكتسب الإطارات البوابة كفاءةً من تباعد الأجزاء المنتظمة، وعادةً ما يكون المسافة بين الأعمدة ستة إلى تسعة أمتار. وتؤدي الأجزاء الأوسع إلى خفض عدد الأساسات، لكنها تتطلب عوارض أعمق وفولاذًا أثقل. أما الفتحة الصافية التي تزيد عن أربعين مترًا فهي مناسبة لأنظمة التخزين الآلية، لكنها ترفع ارتفاع الحواف وتحمّل الجدار المثلثي بقوة الرياح. وينبغي أن يتبع هندسة الإطار مساحة المعدات الفعلية بدلًا من نموذج عام. ويُقيّم المخططون كمية الفولاذ بالطن مقابل المرونة المستقبلية، لأن شبكة الأعمدة الثابتة اليوم تحدّ من ترتيب المنشأة غدًا. كما أن الحوار المبكر مع شركة التصنيع يضمن دقة النموذج الإنشائي، ويدعم ميزانية تصنيع المستودع الواقعية، ويمنع التعديلات المكلفة في المراحل المتأخرة.
تحتاج مراسي الآلات إلى إحداثيات دقيقة في الأساس قبل وصول الصلب إلى الموقع. ممرات الرافعة معلقة من العارضة أو واقفة على أعمدة ذات دعامات، لذا يجب أن يخصص تخطيط الإطار مسارات تحميل لها. تُثبَّت مكاتب الميزانين ومختبرات الجودة على الإطار الرئيسي بدلًا من الاعتماد على الأرضية، مما يحافظ على مساحة مفتوحة للمرور في الأسفل. يضع تصميم مستودع التصنيع الجيد رصيف الشحن حيث يمكن للشاحنات الدوران بسهولة وباب الاستلام حيث تصل المواد الداخلة. يقلل التخطيط النظيف مسافة السفر، مما يخفض استخدام الطاقة وتكاليف العمالة طوال عمر تشغيل المصنع.
تشمل المرافق المدمجة كلًّا من وزن التخزين الثابت وردّ الفعل الديناميكي للآلات. وتغطي فولاذ الدرجة Q355B معظم الإطارات، بينما تُستخدم درجة Q355D في المواقع الباردة، وتناسب درجة Q420B المناطق التي تشهد أحمال رافعات ثقيلة. وفي الأماكن التي تظهر فيها إجهادات سميكة عبر المفاصل الملحومة، تقاوم درجة Q355B-Z35 التشقق الطبقي. وتوازن هذه الدرجات بين القوة وقابلية اللحام، ما يمكّن المُصنِّع من الحفاظ على اتساق عمليات اللحام الروبوتية عبر القاعدة البالغة مساحتها ١٢٠٠٠ مترًا مربعًا. واختيار الدرجة المناسبة يقلّل الكتلة دون المساس بالسلامة، وتظهر تلك الكفاءة مباشرةً في السعر النهائي المقدَّم للمالك.
لإطار المصنع المخزني، يعتمد اختيار الطلاء على الجو الداخلي وليس على قاعدة واحدة تناسب الجميع. وتُسرّع عملية التجميع بالمسامير فقط باستخدام مسامير عالية القوة من الدرجة ١٠,٩S إقامةَ الهيكل، كما تسمح بإمكانية فكه لاحقًا في حال تغيّر التخطيط. ويقلّ اللجوء إلى اللحام الميداني، ما يحافظ على سلامة الطلاء ويختصر جدول الإنشاء. أما لمكافحة التآكل، فإن الجلفنة بالغمر الساخن تحمي العناصر المكشوفة، بينما يحمي طلاء رقائق الزجاج الفولاذ في مناطق العمليات من الهجمات الكيميائية. وتُكمِل العوارض المقطعية على شكل الحرفين C وZ، والمُجلفنة، النظام الثانوي الذي يدعم صفائح السقف والجدران. أما منطقة التخزين المُهيئة جيدًا فلا تحتاج عادةً إلى درجة الحماية التي تتطلبها منطقة الإنتاج الخاضعة للغسل بالماء.
إطار منشأةٍ موثوقٍ يتوافق مع المعيار الأوروبي EN 1090 لتنفيذ الهياكل الفولاذية ويحمل علامة CE في الأسواق الخاضعة للتنظيم. ويُنظِّم المعيار ISO 3834 جودة اللحام، بينما يغطي المعيار ISO 9001 نظام الإدارة الكامن وراء عملية التصنيع. وعندما يشير محددو المواصفات إلى AISC أو MBMA، فإنهم يحقِّقون التوافق مع الممارسات الشمال أمريكيَّة، وهي مفيدةٌ حين تُشحن المنشأة إلى أكثر من ستين دولةً. وتُحدِّد هذه المعايير معايير القبول لكل وصلة ولكل لوحة. وينبغي على المشتري أن يطلب شهادات المصهر وسجل التحكم في الإنتاج بالمصنع قبل خروج الفولاذ من المصنع.
يجب مراجعة شد البراغي وحالة الطلاء وتصريف المياه حول القاعدة في كل فصل. فالاتصالات الفضفاضة تُركِّز الإجهاد وتُعرِّض الهيكل للتآكل التعبوي، لذا فإن فحوصات العزم بعد السنة الأولى تُحقِّق عائدًا سريعًا. وتمنع المزاريب وأنابيب التصريف تجمُّع المياه على الجزء السفلي من الإطار، حيث يتبلى الطلاء الجلفاني أسرع ما يكون. ويساعد سجلٌ بسيطٌ للفحوصات المشغلَ على إثبات اتخاذه إجراءات الرعاية الواجبة، وتخطيط إعادة طلاء الهيكل قبل أن ينتشر الصدأ. وتكافئ المباني المدمجة التي تجمع بين التصنيع والتخزين هذه الانضباطية، لأن توقُّف التشغيل مرة واحدة يؤثر على كلا العمليتين — التصنيع والتخزين — فيتضاعف بذلك تكلفة الإهمال.
تصميم المنشآت المخصصة للتصنيع والتخزين في المستودعات يعني اعتبار الإنتاج والتخزين جزءًا واحدًا مترابطًا من القصة البنائية، بدلًا من معاملتهما ككائنين منفصلين متجاورين. ويُحقِّق هيكل الإطار البوابي المُحسَّن، ودرجة الفولاذ المناسبة، والتصنيع المعتمَد، تحويل موقعٍ خالٍ إلى منشأةٍ تعمل بكفاءةٍ عاليةٍ لعقودٍ عديدة. وتضمن رسم خرائط الأحمال مبكرًا، والتخطيط الصادق لتوزيع المساحات، والتفتيش الموسمي، الحفاظ على هذه القيمة. وتطبِّق شركة شنيانغ جينوودا لهندسة الهياكل الفولاذية المحدودة خبرتها التي تمتد إلى واحدٍ وعشرين عامًا في مشاريع المنشآت المدمجة عبر أكثر من ستين دولة، بدءًا من مرافق تخزين الحبوب ووصولًا إلى ورش تصنيع الآلات.
ما الطول العملي للباعث الخالي في منشأة مدمجة تضم عمليات إنتاج وتخزين؟
الإجابة: يبلغ العرض الصافي العملي لمنشأة مدمجة ما بين أربعة وعشرين وستين متراً، وذلك تبعاً لارتفاع الرفوف واحتياجات الرافعة. أما العروض الأعرض فتتيح إزالة الأعمدة الداخلية التي تعترض مسارات الرافعات الشوكية وتخطيط الآلات. ومع ذلك، فإنها تؤدي إلى زيادة كمية الصلب المطلوبة وارتفاع الجدران الجانبية، ولذلك يجب أن يوازن نموذج الهيكل بين الانفتاح والتكلفة. وغالباً ما تختار أنظمة التصنيع المسبق عروضاً تتراوح بين ثلاثين وأربعين وخمسة أمتار لتحقيق تخطيط فعّال. كما تؤثر أيضاً أحمال الرياح والثلوج المحلية في اتخاذ القرار النهائي بشأن العرض أثناء مرحلة التصميم.
ما عمق الأساسات المطلوب لهيكل فولاذي في هذا النوع من المنشآت؟
الإجابة: عمق الأساس يتبع قدرة التربة على التحمّل، وحمل الرافعة، وعمق خط الصقيع المحلي، وليس هناك قاعدة ثابتة تُطبَّق في كل الحالات. ومناطق الإنتاج المزودة برافعات علوية تتطلب أساسات أثقل من ممرات التخزين المزودة بأرفف خفيفة. وتُحدَّد أبعاد اللوح الخرساني وكمية التسليح المطلوبة استنادًا إلى تقرير جيوتقني. أما في الأراضي الطرية، فتُستخدم الحلول القائمة على الأوتاد للتحكم في الهبوط الذي قد يؤدي إلى تشقّق الهيكل. ومن أفضل الممارسات أن توضع قواعد الأعمدة فوق طبقة العزل الرطوبي، وأن تُغطى البراغي بمادة الغرُوت لحمايتها. ويمنع إجراء الاختبارات الجيوتقنية المبكرة الحاجة إلى إعادة العمل بعد بدء تركيب الهيكل الفولاذي في الموقع.
أي نوع من العزل يناسب غلاف المنشأة المدمجة؟
الإجابة: تؤدي لوحة الساندويتش المصنوعة من البولي إيزوسيانورات (PIR) بسماكة ١٥٠ مم أداءً جيدًا في المرافق المدمجة لأنها توازن بين المقاومة الحرارية وسماكة الجدار. وغالبًا ما تتطلب جهة التصنيع تحكمًا أكثر دقة في درجة الحرارة مقارنةً بالتخزين، لذا فإن تقسيم الغلاف الجوي إلى مناطق يُعدُّ مفيدًا. وتمنع حواجز البخار المُركَّبة على الوجه الدافئ التكثُّف الذي قد يتسبب في تلف البضاعة والمعدات على حدٍّ سواء. ويجب أن تكون ألواح السقف والجدران متناسقةً لتبسيط التفاصيل الإنشائية. أما القلوب العاكسة أو ذات الكثافة الأعلى فهي مناسبة للمناخات الحارة. ويتم الاختيار وفقًا لظروف الجو داخل المنشأة واللوائح المحلية المتعلقة بالطاقة، وليس وفق منتج عالمي واحد.
هل يمكن توسيع تخطيط الهيكل عند زيادة الإنتاج لاحقًا؟
الإجابة: نعم، هيكل الإطار البوابي المصمم بسعة إضافية في الجناح يسمح بالتمديد على طول الطرف القوسي دون الحاجة إلى إعادة بناء الهيكل الأساسي. وتتيح الوصلات المشدودة بالكامل للطواقم إضافة الإطارات والعتلات خلال فترة توقف قصيرة. وينبغي أن يُخطَّط للأساس بحيث يُترك فيه مساحة وهامش تحمل كافٍ للجناح المستقبلي. كما أن التنسيق المبكر مع شركة التصنيع يضمن توفر الأجزاء المتطابقة جاهزةً لسنواتٍ قادمة. وتكاليف التوسّع تكون أقل بكثير عندما يراعي التصميم الأصلي إمكانية التوسّع، ولذلك فإن تخطيط النمو يجب أن يكون جزءاً من الاجتماع الأول لا أن يُؤخَّر حتى تنفد السعة.
لماذا تكتسب الشهادات أهميةً عند شراء هيكل منشأة مدمجة؟
الإجابة: تؤكِّد الشهادة أن الإطار يتوافق مع معايير EN 1090 وISO 3834 وISO 9001، التي تنظِّم قبول الوصلات وجودة اللحام. وفي حالة منشأة تصنيع مخزون مدمجة، فإن التنفيذ المعتمد يقلِّل من خطر العيوب المخفية التي قد تُعطِّل كلاً من عمليات التصنيع والتخزين. وينبغي على المشترين طلب شهادات المصهر وسجلات الرقابة المصنعية قبل الشحن. كما أن العلامات المستقلة تُسهِّل إجراءات الجمارك في الأسواق الخاضعة للتنظيم. ويحمي الامتثال الموثَّق قيمة إعادة البيع، ويزوِّد شركات التأمين بالثقة في الأداء الهيكلي طويل الأمد.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
