 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

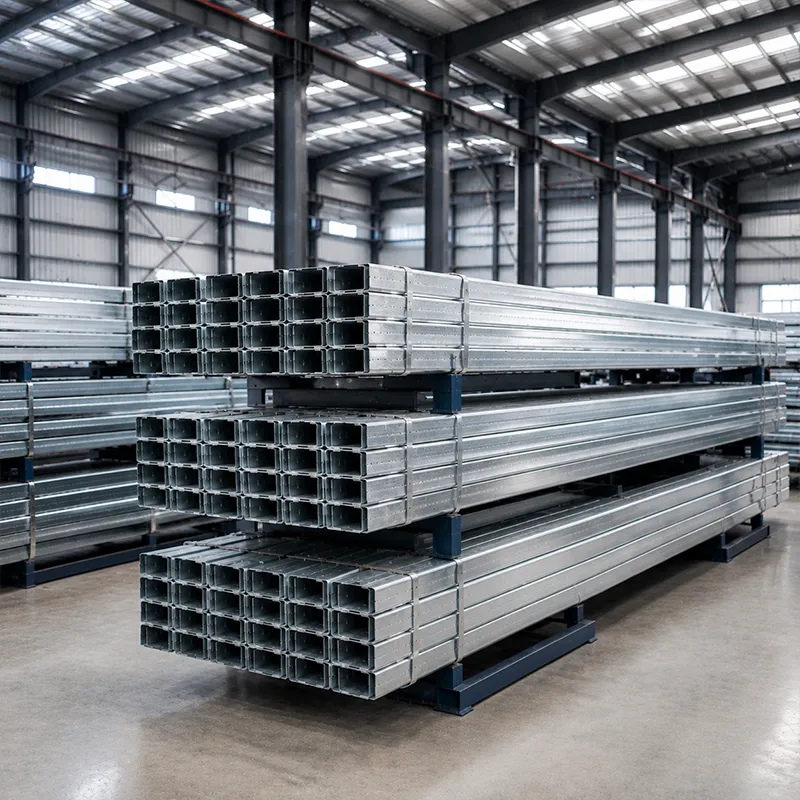
A szerkezeti acélvázszerelés a legtöbb modern ipari és kereskedelmi épület vázát alkotja, és a tető- és falterheket a megbízó alapra vezeti. Egy jól megtervezett vázszerelés kiegyensúlyozza a nyitott belső teret, az oldalirányú stabilitást és a építési sebességet, amelyek közvetlenül befolyásolják a költségvetést és az időtervet.
A mereképes keret vízszintes terheléseket merev gerenda-oszlop csatlakozásokon keresztül visel el, így e típusú acélvázas szerkezeteknek nincs szükség belső merevítésre, és nagy, oszlopfmentes födémterületeket eredményeznek. Ez jól működik raktárakban és műhelyekben, ahol a polcrendszerek sora vagy a gépek elrendezése idővel megváltozhat. A tervezők gyakran mereképes kereteket kombinálnak hosszúfespanű acélgerendákkal, így a belső válaszfalak mozgathatók anélkül, hogy érintenék a szerkezetet. Az ár, amit ezért fizetni kell, nehezebb acélgerendák és összetettebb csatlakozások, de a tervezési szabadság általában megtérül a hasznosítható terület növekedésével. A mérnökök az elemek méretét végeselemes analízissel (FEA) határozzák meg, és az elmozdulást az IBC korlátozásaihoz képest ellenőrzik.
A merevítő rudak átlós elemeket tartalmaznak, amelyek a vízszintes irányú erőt a földig vezetik, így könnyebb gerendákat tesznek lehetővé, mint a merev csomópontos vázak. A szerkezeti acélvázaknál ez a széles épületek lengésének ellenőrzésére a leggazdaságosabb megoldás. A merevítés koncentrálása néhány nyílásra lehetővé teszi, hogy a padló legnagyobb része szabad maradjon, miközben teljesülnek a szeizmikus és szélterhelési követelmények az MBMA-irányelvek szerint. A merevítés lehet központos, excentrikus vagy V-alakú, mindegyik más-más alakíthatósági viselkedést mutat. Magas épületek vagy erős szélterhelésű helyszínek esetén egy merevített mag és a peremoszlopok kombinációja merev, gazdaságos héjat eredményez, amely viharok ellen is ellenáll, anélkül, hogy nehéz alapozásra lenne szükség.
A kapuzinos szerkezetek csuklós alapokat és erősített gerendákat használnak, hogy 30–60 méteres egybefüggő nyílást fedjenek le – ez a típus a gyártás-előkészített építészet klasszikus eleme. Ez a megközelítés szabványosítja a csatlakozásokat, és csökkenti a mérnöki munkaórákat, ezért sok logisztikai központ ezt választja. Egy valós példa Sinyangban: egy gépgyár építése hetek alatt megtörtént, mert a kapuzinos elrendezés kizárta a helyszíni hegesztést, és ismétlődő, azonos nyílásgeometriát alkalmazott. A PEB-szolgáltatók – például a Jinnuoda – CNC-maróberendezésekkel vágott elemeket és 10,9S osztályú csavarokat szállítanak egy 12 000 m²-es gyárból, amelynek hegesztési minőségét az EN 1090 és az ISO 3834 szabványok garantálják. Az eredmény gyors felállítás, előre jelezhető tűréshatárok és alacsonyabb helyszíni kockázat.
A csavarozott kapcsolat részletei alkalmasak a helyszíni összeszerelésre, mert a szerelőcsapatok előre gyártott elemeket erősítettek össze nagy szilárdságú csavarokkal, láng nélkül. Ez a módszer gyorsítja a felállítást, egyszerűsíti a minőségellenőrzést, és lehetővé teszi a jövőbeni szétszerelést vagy bővítést. A teljesen csavarozott csatlakozások fáradásra is előre jelezhető módon viselkednek, és könnyen ellenőrizhetők az AISC-előírások szerint. Exportprojektek esetén a cinkelt csavarok és a gyári fúrt furatok egyszerűvé teszik a helyszíni munkát, még akkor is, ha szakképzett hegesztők hiányoznak. A CNC-vágásból származó jó furattűrés gyors csavarbevezetést tesz lehetővé, és elkerüli a helyszíni utófúrást. A nyomaték ellenőrzése kalibrált kulccsal biztosítja, hogy a csatlakozás elérje a tervezett előfeszítést.
Az hegesztett kapcsolat biztosítja a legtisztább terhelésátvitelt és a legkisebb csatlakozási térfogatot, ideális pillanatkeretekhez és daruműködési pályákhoz. A robotos hegesztés és az ISO 3834-es eljárásirányítás gyári körülmények között – ahol az időjárás és a hozzáférés ellenőrzött – egyenletes behatolást eredményez. A hegesztési térképek és a nem romboló vizsgálati jegyzőkönyvek a szállítmánnyal együtt utaznak auditálási célokra. A hátránya a korlátozottabb terepi rugalmasság és a szigorúbb ellenőrzési követelmény. Gyakori a hibrid megoldás: a felszerelésre készült szekciókat a gyárban hegesztik össze, majd a modulokat a helyszínen csavarozzák össze – így gyorsabban és biztonságosabb munkakörülmények között lehet elvégezni a szerelést.
A Q355B és a Q420B minőségek a legtöbb vázra alkalmasak; a Q355D alacsony hőmérsékletű helyszínekre szolgál, míg a Q355B-Z35 ellenáll a réteges repedésnek vastag hegesztett csatlakozásoknál. A minőség kiválasztása a tervezési terheléstől, a fesztávolságtól és a környezeti feltételektől függ, nem pedig rögzített szabály szerint történik. A megfelelő lemez megadása tonnákat takaríthat meg anélkül, hogy biztonsági kompromisszumot kötnénk, és minden szállítmánnyal együtt el kell küldeni a gyári tanúsítványokat az ISO 9001 minőségirányítási rendszer szerinti nyomon követhetőség érdekében. A vastagabb lemezeket általában az oszlopalapok közelében Z35 minőséggel kell ellátni, hogy elkerüljük a réteges problémákat. Egy gyártó tanácsot adhat arról, hol fizet meg egy magasabb minőség, és hol csupán többletköltséget jelent.
A bevonat védi a vázat a nedvességtől, a sótól vagy a vegyszerektől eredő károsodás ellen. A forró-merítéses cinkbevonat alkalmas olyan elemekre, amelyek talajjal vagy tengeri levegővel érintkeznek, míg a üvegporos bevonat a folyamatokhoz használt területeket védja a korróziótól. A megfelelő bevonat kiválasztása a szolgáltatási környezettől és a karbantartási hozzáféréstől függ, nem csupán az ártól. A megfelelő bevonatrendszer meghosszabbítja a szerkezet élettartamát, és csökkenti a tulajdonos teljes életciklusú költségét. Az éves bevonatvastagság-ellenőrzés segít időben tervezni az újrafestést, mielőtt acélveszteség lépne fel. A sérült területek azonnali javítása megakadályozza a rozsda terjedését a csatlakozásokba.
A költség a acél tonnájával arányosan nő, amely a fesztávolsággal, a terheléssel és a különböző rácstávolságokkal együtt emelkedik. A bevonat típusa, a festéshez való hozzáférés és a helyi munkadíjak további változékonyságot okoznak, így egy egyértelmű specifikáció megakadályozza a meglepetéseket. Bármely szerkezeti acélvázszerkezetes projekt költsége a tonnázattal kezdődik, majd a kiválasztott felületkezeléssel és a helyszíni körülményekkel növekszik. A kínálatok összehasonlítása kizárólag tonnánként elrejti ezeket a különbségeket; a vásárlóknak az egész hatáskörre, beleértve a csavarokat, a purlinokat és a C- illetve Z-profilokat is, szükségük van átfogó áttekintésre. A szabványos vázszerkezetek, ismétlődő rácstávolságok és készleten kapható alkatrészek csökkentik a mérnöki munkaórákat, míg az előre tervezett elrendezések 150 mm-es PIR burkolattal és cinkelt C- és Z-profil purlinokkal csökkentik a hulladékot. Az acélszerkezet-gyártóval való korai együttműködés lehetővé teszi, hogy a tervezés illeszkedjen a rendelkezésre álló készlethez, és így csökkenjen a szállítási idő. Egy részletes anyaglista lehetővé teszi a vásárlók számára, hogy az ellátók között összehasonlítsák az azonos hatáskörű ajánlatokat, ne pedig keverjék össze a különböző tartalmúakat. A megtakarítás valós, anélkül, hogy kompromisszumot kellene kötni a épület szükséges szerkezeti teljesítményével.
A szerkezeti acélvázszerkezet továbbra is a legalkalmazkodóbb megoldás ipari és kereskedelmi épületekhez, mert hosszú fesztávot, gyors építést és előrejelezhető minőséget egyaránt biztosít. A megfelelő rendszer, kapcsolat és bevonat korai kiválasztása védi a költségvetést és az időtervet. Egy EN 1090, ISO 9001 és AISC szabványok szerint tervezett vázszerkezet évtizedekig szolgálhat alacsony karbantartási igény mellett.
Mire használják az acélvázszerkezeteket?
Válasz: A szerkezeti acélvázszerkezetek tetejeket, falakat, darukat és berendezéseket támasztanak alá gyárakban, raktárakban, logisztikai központokban és mezőgazdasági épületekben. A vázszerkezet biztonságosan vezeti át a terheléseket az alapra, miközben hosszú, oszlopfalmentes fesztávokat és gyors felállítást tesz lehetővé. A kiválasztás függ a fesztávtól, a terheléstől, a környezettől és a helyi szabályozásoktól, például az IBC-től. A megfelelő rendszer csökkenti az anyag- és munkaerő-költségeket, miközben fenntartja az épület rugalmasságát jövőbeli átalakításokhoz.
Hogyan választják ki a csavart és hegesztett kapcsolatokat?
Válasz: A csavarozott kapcsolatok alkalmasak a helyszíni szerelésre, mert a szerelőcsapatok előre gyártott elemeket erősítő csavarokkal kötnek össze, láng nélkül – így gyorsabb az összeszerelés és egyszerűbb a minőségellenőrzés. Az hegesztett kapcsolatok tisztább teherátadást és kisebb térfogatot biztosítanak, ezért inkább gyári körülmények között, robotos hegesztéssel és az ISO 3834 szabvány betartásával alkalmazzák őket. Sok projekt mindkét technikát kombinálja: a gyártóüzemben hegesztik az összetett profilokat, majd a helyszínen csavarozással szerelik fel a modulokat. A döntést a hozzáférés, a munkaerő képessége és a szükséges kapcsolati teljesítmény határozza meg.
Melyik acélminőség alkalmas hideg vagy korrodáló környezetbe?
Válasz: A Q355B általános vázszerkezetekhez elegendő, míg a Q355D alacsony hőmérsékleten is megfelelő szilárdságot és ütésállóságot nyújt – ezért például hideg éghajlati területeken javasolt. Vastag, hegesztett kapcsolatokhoz a Q355B-Z35 lamelláris repedés elleni ellenállást biztosít a lemez vastagsága mentén. Tengerparti vagy vegyipari létesítmények esetén magasabb minőségű acélokra, valamint forró-mázasításra vagy üvegporos bevonatra van szükség. Az ISO 9001 szabvány értelmében minden szállítmányhoz gyári tanúsítványt kell mellékelni, hogy biztosítsák: a szállított acél ténylegesen megfelel a megadott minőségnek, és a szerkezet úgy működik, ahogy tervezték.
Mi határozza meg egy acélvázszerkezet költségét?
Válasz: A költség a acél tonnáját követi, amely nő a fesztávolsággal, a terheléssel és az oszlopközökkel, majd hozzáadódik a bevonat, a csavarok, a purlinok és a helyi munkaerő. Az ajánlatok összehasonlítása kizárólag a tonnázás alapján elrejti ezeket a különbségeket, ezért a vásárlóknak a teljes hatáskör átvizsgálását kell elvégezniük. A szabványos vázszerkezetek, ismétlődő oszlopközök és készleten kapható alkatrészek csökkentik a tervezési és gyártási órák számát. A gyártóval való korai együttműködés lehetővé teszi, hogy a tervezés a rendelkezésre álló készleteket használja fel, így csökkentve a szállítási időt és a teljes projekt költségét anélkül, hogy a teljesítmény csökkenne.
Hogyan ellenőrzik és karbantartják a acélvázszerkezetet?
Válasz: Az ellenőrzés a gyári tanúsítványokkal és az hegesztési eljárásról készült dokumentumokkal kezdődik, majd az építés során ellenőrzik a csavarok feszítését, a bevonat vastagságát és a szerkezet igazítását. A tulajdonosoknak évente járóellenőrzéseket kell ütemezniük a korrózió, a laza csavarok vagy a lefolyási problémák időben történő észlelése érdekében, mielőtt azok továbbterjednének. A karcolásoknál végzett utókezelési bevonatfelvitel és a tető lefolyóinak tisztítása hosszú távon védi a vázszerkezetet. Ennek a rutinnak a betartása – az OSHA és az AISC irányelvei szerint – biztonságos szerkezetet biztosít és meghosszabbítja az élettartamot csekély erőfeszítéssel.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
