 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

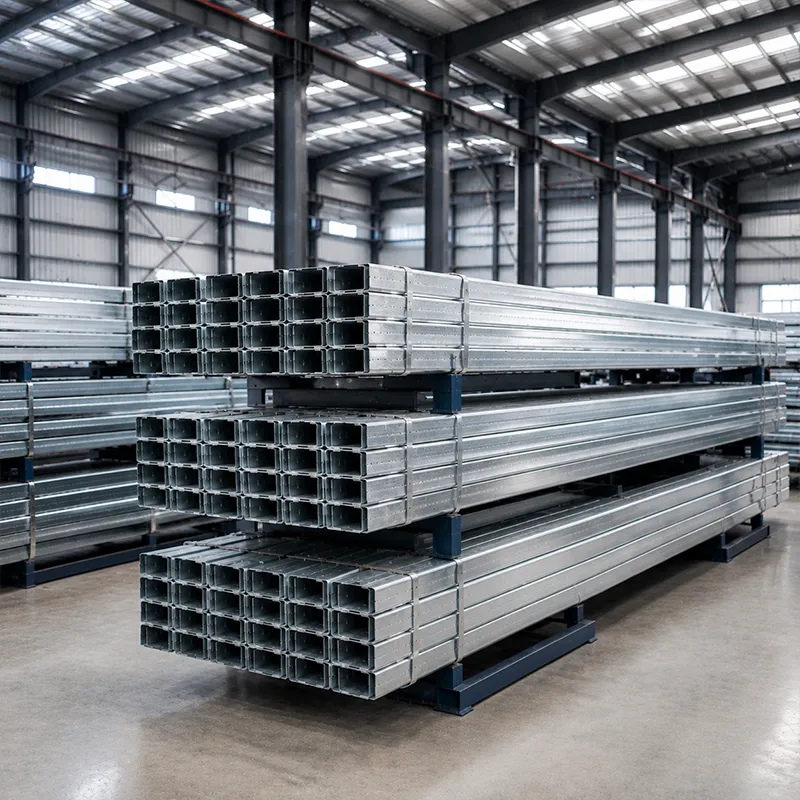
संरचनात्मक इस्पात फ्रेमिंग अधिकांश आधुनिक औद्योगिक और वाणिज्यिक भवनों का कंकाल बनाती है, जो छत और दीवारों के भार को नींव तक स्थानांतरित करती है। एक अच्छी तरह से योजनाबद्ध फ्रेम खुले आंतरिक स्थान, पार्श्व स्थिरता और निर्माण की गति के बीच संतुलन बनाए रखती है, जो सीधे बजट और समयसूची दोनों को प्रभावित करती है।
एक क्षण फ्रेम क्षैतिज भारों का प्रतिरोध कठोर बीम-टू-कॉलम जोड़ों के माध्यम से करता है, इसलिए इस प्रकार के संरचनात्मक इस्पात फ्रेमिंग को आंतरिक ब्रेसिंग की आवश्यकता नहीं होती है और यह बड़े, कॉलम-मुक्त फर्श छोड़ देता है। यह उन गोदामों और कार्यशालाओं के लिए अच्छी तरह काम करता है जहाँ रैकिंग गलियाँ या मशीन व्यवस्था बदलती रहती है। डिज़ाइनर अक्सर क्षण फ्रेम को लॉन्ग-स्पैन इस्पात बीम के साथ जोड़ते हैं, ताकि आंतरिक विभाजन संरचना को छुए बिना ही स्थानांतरित किए जा सकें। समझौता भारी इस्पात बीम और अधिक जटिल जोड़ों का होता है, लेकिन डिज़ाइन स्वतंत्रता आमतौर पर उपयोगी क्षेत्रफल में लाभ देती है। इंजीनियर FEA का उपयोग करके सदस्यों के आकार निर्धारित करते हैं और IBC सीमाओं के विरुद्ध ड्रिफ्ट की जाँच करते हैं।
ब्रेस्ड फ्रेम्स में तिरछे सदस्य जोड़े जाते हैं जो पार्श्व बल को भूमि तक पहुँचाते हैं, जिससे मोमेंट फ्रेम्स की तुलना में हल्की बीम्स का उपयोग संभव होता है। स्ट्रक्चरल स्टील फ्रेमिंग के भीतर, यह चौड़ी इमारतों पर झुकाव को नियंत्रित करने का सबसे लागत-प्रभावी तरीका है। कुछ कुछ बे में ब्रेसिंग को केंद्रित करने से अधिकांश फ्लोर खुला रहता है, जबकि एमबीएमए मार्गदर्शन के अनुसार भूकंपीय और पवन आवश्यकताओं को पूरा किया जाता है। ब्रेसिंग को समकेंद्रिक, असमकेंद्रित या चेव्रॉन के रूप में डिज़ाइन किया जा सकता है, जिनमें प्रत्येक का विभिन्न लचीलापन व्यवहार होता है। ऊँची या तेज़ हवाओं वाली साइटों के लिए, एक ब्रेस्ड कोर को परिधीय कॉलम के साथ जोड़ने से एक कठोर, आर्थिक शेल बनती है जो भारी फाउंडेशन के बिना तूफानों का प्रतिरोध करती है।
पोर्टल फ्रेम्स में पिन किए गए आधारों और हॉन्च्ड राफ्टर्स का उपयोग 30 से 60 मीटर की एकल स्पैन के लिए किया जाता है, जो प्री-इंजीनियर्ड भवनों का एक मुख्य तत्व है। यह दृष्टिकोण कनेक्शन को मानकीकृत करता है और इंजीनियरिंग के घंटों को कम करता है, जिसी कारण कई लॉजिस्टिक्स केंद्र इसे चुनते हैं। शेनयांग में एक वास्तविक उदाहरण में, एक मशीनरी प्लांट को कुछ सप्ताहों में खड़ा किया गया, क्योंकि पोर्टल लेआउट फ़ील्ड वेल्डिंग से बचा और दोहराए जाने वाले बे की ज्यामिति का उपयोग किया। जिन्नुओडा जैसे पीईबी आपूर्तिकर्ता एन 1090 और आईएसओ 3834 वेल्डिंग गुणवत्ता के अनुपालन में 12,000 वर्ग मीटर के संयंत्र से सीएनसी-कट सदस्यों और 10.9एस बोल्ट्स की आपूर्ति करते हैं। परिणामस्वरूप त्वरित स्थापना, भविष्य में अनुमानित सहिष्णुता और कम साइट जोखिम प्राप्त होता है।
बोल्ट से जुड़ाव का विवरण साइट असेंबली के लिए उपयुक्त है, क्योंकि क्रू उच्च-शक्ति वाले बोल्टों के साथ पूर्व-निर्मित सदस्यों को जोड़ते हैं और कोई जीवित ज्वाला नहीं उपयोग करते। यह विधि ऊर्ध्वाधर स्थापना को तेज़ करती है, गुणवत्ता आश्वासन को सरल बनाती है और भविष्य में असेंबली को विघटित करने या विस्तारित करने की अनुमति देती है। पूर्ण-बोल्टेड जोड़ थकान के तहत भी भरोसेमंद रूप से कार्य करते हैं और AISC प्रावधानों के अनुसार निरीक्षण करना आसान होता है। निर्यात परियोजनाओं के लिए, जस्तीकृत बोल्ट और कारखाने में ड्रिल किए गए छेद साइट पर कार्य को सीधा रखते हैं, भले ही कुशल वेल्डर्स की कमी हो। CNC कटिंग से प्राप्त अच्छी छिद्र सहिष्णुता बोल्ट सम्मिलन को तेज़ करती है और साइट पर रीमिंग से बचाती है। कैलिब्रेटेड रिंच के साथ टॉर्क जाँच से पुष्टि होती है कि जोड़ ने अपना डिज़ाइन पूर्व-तनाव प्राप्त कर लिया है।
वेल्डेड कनेक्शन सबसे साफ़ लोड पाथ और सबसे छोटे जॉइंट वॉल्यूम प्रदान करता है, जो मोमेंट फ्रेम्स और क्रेन रनवे के लिए आदर्श है। रोबोटिक वेल्डिंग और आईएसओ ३८३४ प्रक्रिया नियंत्रण से कारखाने में सुसंगत पैनिट्रेशन प्राप्त होता है, जहाँ मौसम और पहुँच नियंत्रित होती है। ऑडिट के लिए वेल्ड मैप्स और गैर-विनाशकारी परीक्षण रिकॉर्ड्स शिपमेंट के साथ भेजे जाते हैं। इसका नुकसान कम क्षेत्रीय लचीलापन और कठोर निरीक्षण है। एक संकर विधि आम है: दुकान में बिल्ट-अप सेक्शन्स को वेल्ड किया जाता है, फिर गति और सुरक्षित कार्य परिस्थितियों के लिए साइट पर मॉड्यूल्स को बोल्ट किया जाता है।
क्यू३५५बी और क्यू४२०बी अधिकांश फ्रेमों को कवर करते हैं; क्यू३५५डी कम तापमान वाले स्थलों के लिए है, जबकि क्यू३५५बी-जेड३५ मोटे वेल्डेड जोड़ों पर परतदार फटने का प्रतिरोध करता है। ग्रेड का चयन डिज़ाइन लोड, स्पैन और वातावरण के आधार पर किया जाता है, न कि कोई निश्चित नियम अपनाकर। सही प्लेट का निर्दिष्ट करना सुरक्षा को कम न करते हुए टनेज बचाता है, और आईएसओ ९००१ गुणवत्ता नियंत्रण के तहत पहचान योग्यता के लिए प्रत्येक शिपमेंट के साथ मिल प्रमाणपत्र भेजे जाने चाहिए। कॉलम आधारों के पास मोटी प्लेटों को आमतौर पर परतदार समस्याओं से बचने के लिए जेड३५ विकल्प की आवश्यकता होती है। एक फैब्रिकेटर यह सलाह दे सकता है कि कहाँ उच्च ग्रेड वास्तव में लाभदायक है और कहाँ वह केवल लागत बढ़ाता है।
कोटिंग उस फ्रेम की रक्षा करती है जहाँ आर्द्रता, नमक या रसायन स्टील पर आक्रमण करते हैं। गर्म-डुबोया गया जस्तीकरण भूमि के संपर्क में या तटीय वायु में रहने वाले सदस्यों के लिए उपयुक्त है, जबकि ग्लास फ्लेक कोटिंग प्रक्रिया क्षेत्रों को संक्षारण से बचाती है। चयन सेवा वातावरण और रखरोट तक पहुँच पर निर्भर करता है, केवल मूल्य पर नहीं। एक उचित कोटिंग प्रणाली संरचना के जीवन को बढ़ाती है और मालिक के लिए कुल जीवन-लागत को कम करती है। कोटिंग मोटाई का वार्षिक निरीक्षण स्टील क्षति होने से पहले पुनः रंगाई की योजना बनाने में सहायता करता है। क्षतिग्रस्त स्थानों की तुरंत मरम्मत करने से जोड़ों में जंग के फैलने को रोका जा सकता है।
लागत इस्पात के टन भार के साथ बढ़ती है, जो स्पैन, भार और बे की दूरी के साथ बढ़ती है। कोटिंग का प्रकार, पेंटिंग के लिए पहुँच और स्थानीय श्रम दरें अतिरिक्त भिन्नता जोड़ती हैं, इसलिए स्पष्ट विनिर्देशन आश्चर्य को रोकता है। किसी भी स्ट्रक्चरल स्टील फ्रेमिंग परियोजना के लिए, लागत टन भार के साथ शुरू होती है और फिर चुने गए फिनिश और साइट की स्थितियों के साथ बढ़ती है। केवल टन भार के आधार पर उद्धरणों की तुलना करना इन अंतरों को छिपा देता है; खरीदारों को पूरे कार्यक्षेत्र की समीक्षा करनी चाहिए, जिसमें बोल्ट, परलिन और सी&जेड सेक्शन शामिल हैं। मानक फ्रेम, दोहराए गए बे और तैयार-उपलब्ध घटक इंजीनियरिंग घंटों को कम करते हैं, जबकि १५० मिमी पीआईआर क्लैडिंग और गैल्वेनाइज़्ड सी&जेड परलिन के साथ प्री-इंजीनियर्ड लेआउट अपव्यय को कम करते हैं। एक फैब्रिकेटर के साथ शुरुआती संलग्नता डिज़ाइन को उपलब्ध स्टॉक के अनुकूल बनाने देती है, जिससे लीड टाइम कम हो जाता है। विस्तृत सामग्री की सूची खरीदारों को आपूर्तिकर्ताओं के बीच समान-से-समान तुलना करने की अनुमति देती है, बजाय कार्यक्षेत्र को मिलाने के। बिना भवन के आवश्यक संरचनात्मक प्रदर्शन को समझौता किए बिना बचत वास्तविक है।
संरचनात्मक इस्पात फ्रेमिंग औद्योगिक और वाणिज्यिक भवनों के लिए सबसे अनुकूलनशील विकल्प बनी हुई है, क्योंकि यह लंबी स्पैन, गति और भरोसेमंद गुणवत्ता को एक साथ जोड़ती है। सही प्रणाली, संयोजन और कोटिंग का शुरुआत में चयन बजट और समयसूची की रक्षा करता है। EN 1090, ISO 9001 और AISC के अनुशासन के साथ योजनाबद्ध फ्रेम नियमित रखरखाव के साथ दशकों तक सेवा प्रदान करता है।
इस्पात फ्रेम का उपयोग किसके लिए किया जाता है?
उत्तर: संरचनात्मक इस्पात फ्रेमिंग कारखानों, गोदामों, लॉजिस्टिक्स केंद्रों और कृषि भवनों में छतों, दीवारों, क्रेनों और उपकरणों का समर्थन करती है। फ्रेम भार को सुरक्षित रूप से नींव तक स्थानांतरित करता है, जबकि लंबी स्पष्ट स्पैन और त्वरित उठाने की अनुमति देता है। चयन स्पैन, भार, वातावरण और स्थानीय मानकों जैसे IBC पर निर्भर करता है। एक उचित प्रणाली सामग्री और श्रम को कम करती है, जबकि भवन को भविष्य के परिवर्तनों के लिए अनुकूलनशील बनाए रखती है।
बोल्टेड और वेल्डेड संयोजनों का चयन कैसे किया जाता है?
उत्तर: बोल्टेड कनेक्शन फ़ील्ड असेंबली के लिए उपयुक्त हैं, क्योंकि क्रू उच्च-शक्ति वाले बोल्टों का उपयोग करके पूर्व-निर्मित सदस्यों को जोड़ते हैं और कोई ज्वाला नहीं लगाते, जिससे असेंबली तेज़ हो जाती है और निरीक्षण सरल हो जाता है। वेल्डेड जोड़ एक साफ़ लोड पाथ प्रदान करते हैं और आकार छोटा होता है, जिसे रोबोटिक वेल्डिंग के साथ शॉप में ISO 3834 के अधीन पसंद किया जाता है। कई परियोजनाएँ दोनों का संयोजन करती हैं: कारखाने में बिल्ट-अप भागों को वेल्ड किया जाता है, फिर साइट पर मॉड्यूल को बोल्ट किया जाता है। चुनाव पहुँच, श्रम कौशल और आवश्यक जोड़ प्रदर्शन के आधार पर किया जाता है।
ठंडे या संक्षारक स्थान के लिए कौन-सा स्टील ग्रेड उपयुक्त है?
उत्तर: Q355B सामान्य फ्रेम के लिए उपयुक्त है, जबकि Q355D कम तापमान वाले स्थानों के लिए उपयुक्त है जहाँ टफनेस महत्वपूर्ण है। मोटे वेल्डेड जोड़ों के लिए, Q355B-Z35 प्लेट की मोटाई के अनुदिश परतदार फटने (लैमेलर टियरिंग) का प्रतिरोध करता है। तटीय क्षेत्रों या रासायनिक संयंत्रों में उच्चतर ग्रेड के साथ हॉट-डिप गैल्वनाइज़िंग या ग्लास फ्लेक कोटिंग का लाभ उठाया जाता है। प्रत्येक शिपमेंट के साथ ISO 9001 के अधीन मिल प्रमाणपत्र संलग्न होने चाहिए, ताकि आपूर्ति की गई स्टील निर्दिष्ट ग्रेड के अनुरूप हो और संरचना डिज़ाइन के अनुसार प्रदर्शन करे।
स्टील फ्रेम की लागत को क्या प्रभावित करता है?
उत्तर: लागत स्टील के टनेज को ट्रैक करती है, जो स्पैन, भार और बे स्पेसिंग के साथ बढ़ती है, फिर कोटिंग, बोल्ट, पर्लिन्स और स्थानीय श्रम को जोड़ा जाता है। प्रस्तावों की तुलना केवल टनेज के आधार पर करने से ये अंतर छिप जाते हैं, इसलिए खरीदारों को पूरे कार्यक्षेत्र की समीक्षा करनी चाहिए। मानक फ्रेम, दोहराए गए बे और तैयार-के-उपयोग के घटक इंजीनियरिंग और निर्माण घंटों को कम करते हैं। एक निर्माता के साथ शुरुआती संलग्नता डिज़ाइन को उपलब्ध स्टॉक का उपयोग करने देती है, जिससे नेतृत्व समय और कुल परियोजना व्यय कम हो जाता है, बिना प्रदर्शन को कम किए बिना।
स्टील के फ्रेम का निरीक्षण और रखरखाव कैसे किया जाता है?
उत्तर: निरीक्षण मिल प्रमाणपत्रों और वेल्डिंग प्रक्रिया रिकॉर्ड्स के साथ शुरू होता है, फिर उठाने के दौरान बोल्ट टेंशन, कोटिंग मोटाई और संरेखण की जाँच की जाती है। मालिकों को जंग, ढीले बोल्ट या निकास की समस्याओं को फैलने से पहले पहचानने के लिए वार्षिक चलने की योजना बनानी चाहिए। खरोंचों पर टच-अप कोटिंग लगाना और छत निकास को साफ़ करना फ्रेम की दीर्घकालिक सुरक्षा के लिए सुरक्षित करता है। ओएसएचए और एआईएससी के अभ्यास के मार्गदर्शन में इस नियमित कार्यक्रम का पालन करने से संरचना सुरक्षित रहती है और इसके सेवा जीवन को न्यूनतम प्रयास में बढ़ाया जा सकता है।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
