 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

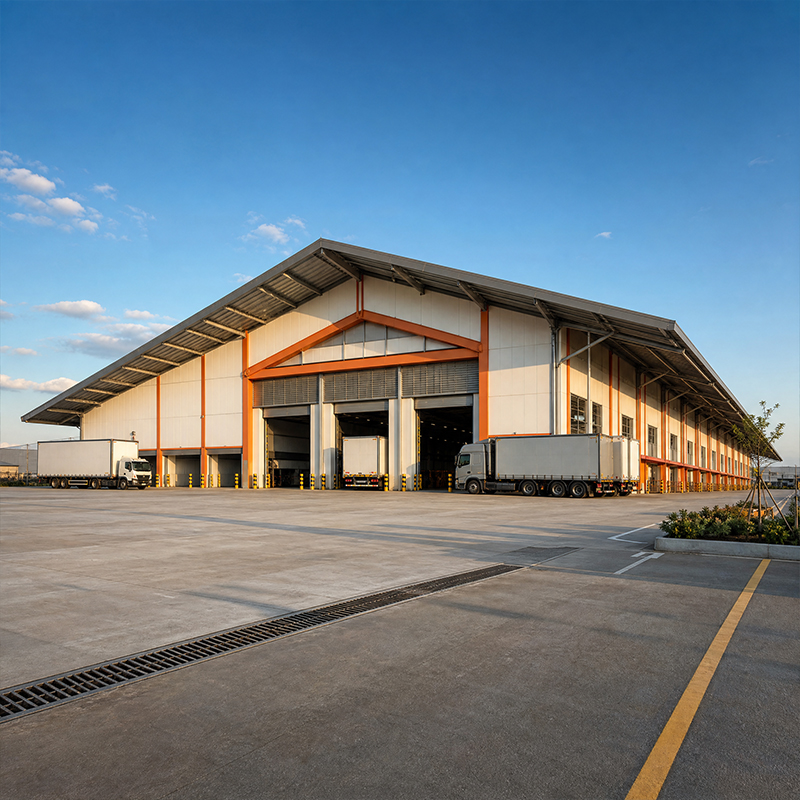
Az előregyártott fém műhelyépületek megrendelése a műhelytulajdonos számára megbízható útvonalat biztosít a tervektől az üzembe helyezésig. A szerkezet gyártott oszlopokból, gerendákból és falpanelekből érkezik, amelyek egy előkészített betonlemezre csavarozhatók össze, így csökkentve azokat a heteket, amíg egy termelősor működés nélkül áll. A Jinnuoda ilyen csomagokat szállít az ISO 9001 szabvány szerint, CE-jelöléssel és EN 1090 végrehajtási osztállyal ipari vázas szerkezetekhez.
Az előregyártott fém műhelyépületek rácstere határozza meg a gépek, a targoncák folyosói és a jövőbeni munkaállomások elhelyezését. Egy kapuszerkezet 6–9 méteres rácsteret használ, ami ideális a CNC-munkaállomásokhoz, hegesztőasztalokhoz és palettasávokhoz anélkül, hogy földterületet pazarolnánk. Szélesebb rácsteret kevesebb oszlop szükséges, de a gerenda mélysége nő, így acél tömeg és használható szabad tér közötti kompromisszumot kell kötni.
A Q355B acél hajlítási igénybevételt visel, míg a 10,9S csavarcsoporthoz tartozó csavarok nyíróerőt továbbítanak minden csatlakozásnál. Az AISC és az MBMA irányelvei alapján méretezik a vázat a saját súlyra és a gépek rezgésére. Amikor a berendezések nehézek vagy egyenetlenek, a mérnök inkább eltolja az oszlopvonalakat, mintsem túlterhelné a rácsot, ezzel megelőzve a padló repedését és betartva az IBC lehajlási határértékeit.
A tiszta fesztáv kiküszöböli a belső oszlopokat, így nagy méretű gyártmányok szabadon mozoghatnak. Az előregyártott fémszerkezetes műhelyépületek akár 60 méteres nettó fesztávot is elérhetnek összeállított gerendákkal és szakaszos merevítéssel, bár a fesztáv növekedésével a költség is emelkedik. Egy 24–36 méteres tiszta fesztáv elegendő a teherautók bejáratához, festőkabinokhoz és szerelőaknákhoz köztes oszlopok nélküli akadálymentes tér biztosításához.
A kompromisszum a gerenda mélysége és az alapozás mérete között áll. Egy mélyebb szelvény csökkenti a tonnázatot, de alacsonyabbra helyezi az ereszmagasságot, így a burkolatot a daru mozgásterének biztosítása érdekében kell kiegyensúlyozni. A Q355B-Z35 lemez ellenáll a réteges repedésnek a hegesztett illesztéseknél – ez a részlet akkor válik lényegessé, ha a vázat építési helyszínen hegesztik össze. Az ISO 3834-es hegesztési minőségi szabvány dokumentált eljárással támasztja alá ezeket a kapcsolatokat.
Egy felsővezetékes daru egy műhelyt igazi gyártócsarnokká alakít át. Az előre gyártott fémműhelyépületek akkor nyernek legtöbbet, ha a futópálya gerendái konzolos oszlopokról lógnak le, és a kerékterhelések egy súlyosabb alapozásra jutnak át. A daru üzemidő-ciklusának korai besorolása elkerüli a túl kis méretű sínszálak gyors kopását vagy a váz túlzott lengését a horpadókampó alatt.
A Jinnuoda daruképes vázszerkezeteket épít, amelyeknél a futópálya-tűrést már a főgerendák szállítása előtt beállítják. Az EN 1090 és az ISO 3834 hegesztési szabályozás biztosítja a konzol-oszlop csatlakozás megbízhatóságát. A forró-merítéses cinkbevonat véd a páratartalom ellen nedves műhelyekben, a üvegporos bevonat pedig ellenáll a vágófolyadékoknak vagy a sóknak. A daru és a vázszerkezet összehangolása a tervezési szakaszban kizárja a költséges utólagos módosításokat.
Egy emeleti szint csendes irodát biztosít, tartalék alkatrészeket tárol, vagy kis alkatrész-tároló rekeszeket helyez el a munkaterület fölött. A padló saját gerendahálózatra támaszkodik, amelyet a fővázszerkezet tart, így az alapzón lévő gépek számára nyitott marad a tér. A terhelési osztály határozza meg a tervezést: egy könnyű iroda sokkal kevesebb acélt igényel, mint egy nagy kapacitású tárolószint.
Mivel a felső szint a fő szerkezetről lóg, a pontszerű terhelések az oszlopon keresztül jutnak el az alapozáshoz. A C/Z gerendák és a horganyzott lemezborítás könnyű és rozsdamentes megoldást biztosítanak. Az OSHA járda- és korlátszabályzatai érvényesek a peremre, ezért az elrendezés tartalmaz egy biztonságos lépcsőt az első tervrajzból. Egy jól elhelyezett felső szint, amely kihasználja a kihasználatlan térfogatot, késlelteti a nagyobb épület szükségességét.
A műhely levegője hegesztési gázokat, olajködöt és hőt tartalmaz, amelyek lelassítják a munkásokat és a berendezéseket. A gerincszellőzők és az oldalfalakon elhelyezett rácsok a kémiai hatást (stack effect) eredményezik, csökkentve a ventilátorok üzemidejét a műszakok alatt. Az előregyártott fémműhelyépületek akkor nyernek, ha a szellőzőfelület a padlóterv és a folyamatból származó hő mértékéhez igazodik, nem pedig egy rögzített szabályhoz.
Túl kevés nyitás esetén a gerincnél elálló levegőréteg alakul ki; túl sok nyitás esetén viszont bejut a külső időjárás, ezért fontosak az esővédők és madárhálók. Az MBMA irányelvei részletesen ismertetik a szivárgásmentes gerinc kialakítását. A bevonat- vagy csiszolózónákban helyi elszívás egészíti ki a természetes huzatot, mivel az általános szellőzés nem képes felfogni egy pontszerű füstforrást.
A külső burkolat határozza meg a fűtési költséget és a komfortérzetet. Egy 150 mm-es PIR szendvicspanel tartja melegen a műhelyt télen és hűvösen nyáron, miközben kevés helyet foglal el a vázban. A világos külső felület csökkenti a napfény okozta hőterhelést, a tetőn elhelyezett nappali fénypanelok pedig csökkentik a nappali világítási igényt.
A CNC-géppel vágott panelek és gyári előre rögzített díszítőelemek gyorsítják a burkolat építését, és csökkentik a helyszíni hibákat. Ott, ahol mosási műveletek szükségesek, a panelrendszer tömített illesztéseket biztosít por- és nedvességállóság érdekében. A rögzítőelemekre vonatkozó CE- és EN 1090-szabványok tűzállósági és teherbírási követelményeket állapítanak meg, így a fal megfelel a megjelölt szabványnak. Egy jól záródó burkolat továbbá csökkenti a zajterhelést a csiszolóállomások közelében lévő műhelyben.
A valósághű szállítási idő egy lezárult tervezéssel kezdődik. Miután a elrendezés, a terhelések és a darukategória meghatározásra kerültek, a gyár CNC-gépeken vágja és hegeszti a vázat robotos hegesztéssel. Az előre gyártott fémszerkezetes épületek biztosítják, hogy a födémszerkezet és az alapozás folyamatosan haladjon, miközben a acél szerkezetet külföldön gyártják, ezzel védelmet nyújtva a projekt ütemtervének.
Az export hozzáadja a szállítási és vámügyi időtartamot az időbeosztáshoz, ezért a tervezést a jóváhagyott rajzoktól, nem a remélt szállítási dátumtól kell kiindulni. A Jinnuoda leképezi a munkafolyamat sorrendjét, így a építőmérnöki munkák párhuzamosan folyhatnak. Az ISO 9001 nyomkövethetőség azt jelenti, hogy minden szállítmányhoz anyag- és vizsgálati dokumentumok tartoznak, amelyek megkönnyítik a helyszíni ellenőrzést, és megakadályozzák a szerelés leállását.
Egy csavart vázszerkezet csak akkor emelkedik gyorsan, ha a födémszerkezet, a rögzítőcsavarok és a hozzáférés is készen áll. A munkacsoport a oszlopokat a rögzítőcsavarokra állítja, függőlegesre igazítja őket, majd a gerendákat emeli fel és merevítőelemekkel rögzíti a fülkét, mielőtt a padlólemezt felrakná. Egy szakaszos sorrend biztosítja a vázszerkezet stabilitását, és megfelel az OSHA szabályzatainak a munkavállalók védelme érdekében.
A rossz helyszínelőkészítés okozza a legtöbb késést, nem maga az acél. Erősítse meg az alapcsavarok helyzetét a mellékelt rajz alapján, és tartsa szárazon a telephelyet. Ezek elvégzése után egy képzett csapat napok alatt összeszereli a gyártott acélházat, majd következik a daru, a félemelet és a szükséges szolgáltatások beépítése. A határidők akkor maradnak realisztikusak, ha a földmunkák és az acélszerkezet-építés párhuzamosan zajlanak.
Egy sikeres projekt során a gyártott fémszerkezetes műhelyépületeket mérnöki rendszerként kezelik. A rácstávolság, a daru osztálya, a félemelet teherbírása, a szellőzés és a burkolati rendszer mind rögzítendő a vágás előtt, mivel minden döntés ugyanarra a vázra és alapra hat. A Q355B acél, a 10.9S osztályú csavarok, az ISO 3834 szerinti hegesztés és az EN 1090 szerinti kivitelezés biztosítja a biztonságot. A realisztikus szállítási időt a párhuzamos földmunka és gyári gyártás teszi lehetővé, a betonlemez elkészülése előtt érkeznek meg a konténerek.
Milyen rácstávolság alkalmas egy kis méretű fémműhelyhez?
Válasz: Egy 6–9 méteres kocsiköz méret megfelel a legtöbb kis fémműhely igényeinek, így hely marad a gépeknek, a targoncák közlekedési sávjának és a jövőbeni munkaállomásoknak anélkül, hogy fölöslegesen nagy lenne a padlófelület. Szélesebb kocsiközök csökkentik az oszlopok számát, de mélyebbre teszik a gerendákat és növelik az acél tömegét. A távolságokat az eszközök korai elrendezési tervéből kell meghatározni, nem egy általános sablon alapján, így a váz illeszkedik a műhely működéséhez, és betartja az IBC-re vonatkozó lehajlási határértékeket egy munkakörnyezet számára.
Hogyan támasztja alá a felsővezetékes daru a szerkezeti acélvázat?
Válasz: A felsővezetékes daru a futópálya gerendáiról lóg, amelyeket rögzítő oszlopokhoz vagy külön daruportálhoz erősítenek, és a kerékterhelések egy erősebb alapra jutnak. A használati intenzitás osztályozása korai időpontban megakadályozza, hogy túl vékony sínp gyorsan kopjon, vagy a váz terhelés alatt lengjen. Az EN 1090 végrehajtási szabvány és az ISO 3834 hegesztés-ellenőrzés szabályozza a rögzítő csatlakozást, míg a forró–merítéses cinkbevonat védi a futópályát páratartalmas vagy korróziós környezetben.
Miért érdemes emeletet építeni ahelyett, hogy nagyobb épületet építenénk?
Válasz: A félemelet kihasználatlan térfogatot nyer irodának, alkatrészraktárnak vagy rekeszrendszernek anélkül, hogy növelné a földszinti alapterületet. A fő szerkezetről függ, így terhelési pontjai oszlopon keresztül érik el az alapozást. A horganyzott lemezborítás könnyű és rozsdamentes, az OSHA-s védőkorlátokkal ellátott biztonságos lépcső pedig megfelel az élvédelmi előírásoknak. Jól elhelyezett félemelet gyakran elhalasztja egy nagyobb épület építésének költségét.
Mikor szükséges természetes gerincszellőzést megadni?
Válasz: Gerincszellőzést akkor kell megadni, ha hegesztési gázok, olajköd vagy folyamatból származó hő halmozódik fel a normál műszakok során. Az oldallávákkal ellátott gerincszellőzők kémiai hatást (stack effect) hoznak létre, amely a meleg levegőt a tetőn keresztül távolítja el, és alacsonyan friss levegőt szív be, csökkentve ezzel a ventilátorok üzemidejét. A nyílásfelület mérete a padlóterv és a hőterhelés alapján skálázódik, esővédőkkel és madárhálókkal biztosítva a külső időjárási hatások ellen. A helyi szellőztetés továbbra is kiegészíti a csiszoló- vagy bevonózónákat.
Mely dokumentumok igazolják, hogy az előre gyártott fém ipari épületek megfelelnek a szabványoknak?
Válasz: Keressen CE-jelölést az EN 1090 végrehajtási osztállyal, az ISO 3834 hegesztési minőséggel és az ISO 9001 nyomkövethetőséggel a szállítmányon. Az anyagtanúsítványok, a hegesztési eljárásdokumentumok és a vizsgálati jelentések tartalmát a konténerekkel együtt kell szállítani, hogy az építési helyszínen zavartalan legyen az ellenőrzés. Az AISC és az MBMA szabványok segítenek a váz szerkezeti méretezésében, míg az IBC és az OSHA szabályozza a lehajlást és az építési helyszín biztonságát egy megfelelő ipari műhely esetében.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
