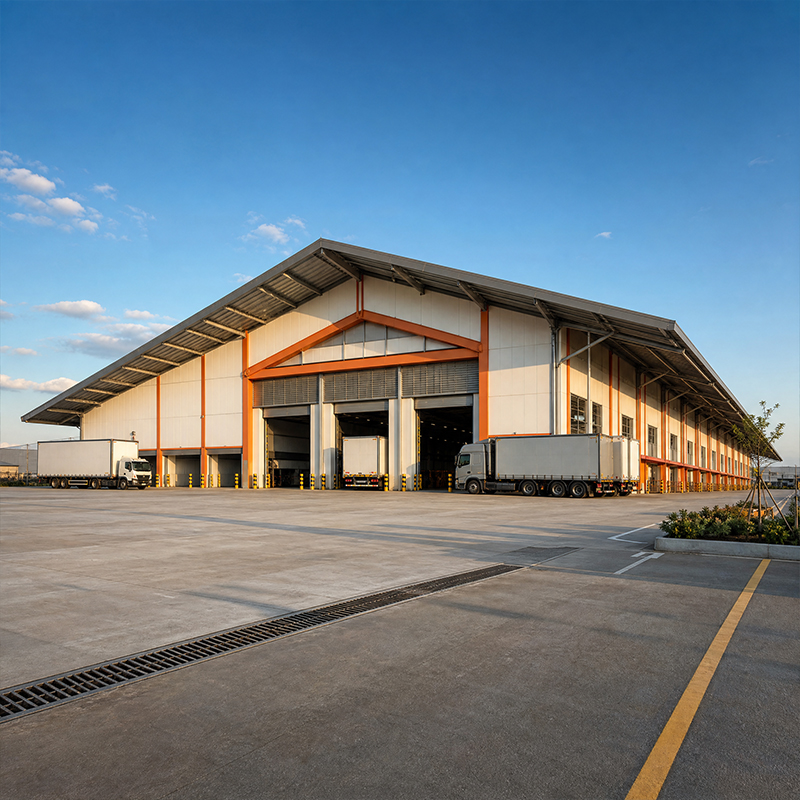
Spécifier des bâtiments métalliques préfabriqués pour ateliers offre au propriétaire d’un atelier un parcours prévisible, de la conception à la mise en service. La structure arrive sous forme de poteaux, de fermes et de panneaux muraux préfabriqués, qui se fixent par boulonnage sur une dalle préparée, réduisant ainsi le nombre de semaines durant lesquelles une ligne de production reste à l’arrêt. Jinnuoda fournit ces ensembles conformément à la norme ISO 9001, avec marquage CE et classe d’exécution EN 1090 pour les charpentes industrielles.
Planifier la grille des travées et la portée libre
Espacement des travées pour les équipements et les allées
L’espacement des travées dans les bâtiments métalliques préfabriqués pour ateliers détermine l’emplacement des machines, des allées pour chariots élévateurs et des postes futurs. Une ossature à portique utilise des travées de 6 à 9 mètres, adaptées aux postes d’usinage CNC, aux bancs de soudage et aux voies de palettisation, sans gaspillage d’espace au sol. Des travées plus larges réduisent le nombre de poteaux, mais augmentent la hauteur des fermes, échangeant du poids d’acier contre un espace libre utilisable.
L'acier Q355B supporte les moments de flexion, tandis que les groupes de boulons de classe 10.9S transmettent l'effort tranchant à chaque assemblage. Les recommandations de l'AISC et de la MBMA dimensionnent le portique pour les charges permanentes et les vibrations engendrées par les machines. Lorsque les équipements sont lourds ou répartis de façon inégale, l'ingénieur déplace les axes des poteaux plutôt que de surcharger une travée, ce qui évite les fissurations du plancher et respecte les limites de flèche définies par l'IBC.
Options de portée libre sans poteaux
La portée libre supprime les poteaux intérieurs afin de permettre un déplacement sans entrave des grandes pièces usinées. Les bâtiments industriels préfabriqués en tôle peuvent atteindre des portées nettes de 60 mètres grâce à des fermettes composées et à un contreventement progressif, bien que le coût augmente avec la longueur de la portée. Une portée libre de 24 à 36 mètres convient aux accès camions, aux cabines de peinture et aux fosses d’assemblage, sans obstruction par un poteau intermédiaire.
Le compromis porte sur la hauteur des fermettes et la dimension des fondations. Une section plus profonde réduit la masse d’acier, mais abaisse la hauteur des avant-toits, ce qui oblige à équilibrer l’enveloppe du bâtiment avec la hauteur libre nécessaire au passage de la grue. La tôle Q355B-Z35 résiste aux déchirures en feuilletage aux jonctions soudées, un détail essentiel lorsque le portique est assemblé par soudage sur site. La qualité de soudage ISO 3834 garantit ces assemblages grâce à des procédures documentées.
Charges dues à la grue, à la mezzanine et aux équipements
Intégration de la voie de roulement pour grue à pont
Une grue à pont transforme un atelier en véritable hall de fabrication. Les bâtiments métalliques préfabriqués tirent le plus grand avantage de cette solution lorsque les poutres de roulement sont suspendues à des colonnes munies de consoles, les charges des roues étant alors transmises à des fondations renforcées. Classifier dès le début le cycle de service de la grue permet d’éviter une rail insuffisamment dimensionné — sujet à une usure rapide — ou un portique présentant une instabilité sous la charge suspendue.
Jinnuoda construit des châssis prêts à recevoir des ponts roulants, avec des tolérances de piste définies avant l’expédition des fermes principales. Le contrôle de soudage selon les normes EN 1090 et ISO 3834 garantit la solidité de l’assemblage entre les consoles et les poteaux. La galvanisation à chaud protège la piste dans les ateliers humides, tandis que le revêtement en écailles de verre résiste aux fluides de coupe ou aux sels. L’adéquation entre le pont roulant et le châssis dès la phase de conception élimine les adaptations coûteuses postérieures.
Mezzanine pour bureaux et stockage
Une mezzanine permet d’aménager un espace bureau calme, de stocker des pièces détachées de rechange ou de loger des bacs à petites pièces au-dessus du niveau de travail. Le plancher repose sur sa propre grille de poutres, elle-même supportée par le châssis principal, ce qui laisse la zone au sol libre pour les machines. La charge admissible détermine la conception : un bureau léger nécessite nettement moins d’acier qu’un niveau de stockage en vrac.
Comme la mezzanine est suspendue à la structure principale, les charges ponctuelles atteignent les fondations par l’intermédiaire des colonnes. Les pannes C/Z et les plaques de toiture galvanisées la rendent légère et résistante à la corrosion. Les règles OSHA relatives aux passerelles et aux garde-corps s’appliquent au pourtour, aussi l’aménagement prévoit-il un escalier sécurisé, tel que figurant sur le premier plan. Une mezzanine bien placée permettant de récupérer le volume inutilisé retarde le besoin d’un bâtiment plus vaste.
Ventilation, éclairage et enveloppe
Ventilation naturelle et évents de faîtage
L’air comprimé de l’atelier transporte les fumées de soudage, les brouillards d’huile et la chaleur, ce qui nuit à l’efficacité des travailleurs et des équipements. Des évents de faîtage associés à des grilles murales latérales créent un effet de tirage, réduisant ainsi le temps de fonctionnement des ventilateurs pendant les postes de travail. Les bâtiments métalliques préfabriqués destinés aux ateliers tirent profit d’une surface d’aération proportionnée à la superficie au sol et à la chaleur générée par les procédés, plutôt que d’une règle fixe.
Une ouverture trop faible laisse une couche d’air stagnant au niveau de la crête ; une ouverture trop grande laisse entrer les intempéries, ce qui rend indispensables les pare-pluie et les filets anti-oiseaux. Les recommandations de l’MBMA détaillent la conception de la crête sans risque de fuite. Dans les zones de revêtement ou de meulage, une aspiration locale complète le tirage naturel, car la ventilation générale ne permet pas de capturer efficacement les émanations à leur source ponctuelle.
Revêtement isolé et lumière du jour
L’enveloppe détermine les coûts de chauffage et le confort. Un panneau sandwich en PIR de 150 mm maintient l’atelier chaud en hiver et frais en été, tout en restant léger sur la structure. Une finition extérieure claire réduit les apports solaires, et des panneaux translucides en toiture réduisent l’éclairage artificiel en journée.
Des panneaux découpés par commande numérique et des profilés fixés en usine accélèrent la pose du revêtement et limitent les erreurs sur site. Lorsque des opérations de lavage sont requises, le système de panneaux étanche les joints contre la poussière et l’humidité. Les fixations répondent aux normes CE et EN 1090 pour la résistance au feu et aux charges, garantissant ainsi la conformité murale aux exigences citées. Une enveloppe étanche atténue également le bruit dans l’atelier, notamment à proximité des postes de meulage.
Délais réalistes et approvisionnement
Préfabrication en usine et fenêtre d’expédition
Un délai réaliste commence par une conception figée. Une fois que la disposition, les charges et la classe de pont roulant sont définies, l’usine découpe et soude le châssis sur des lignes CNC avec soudage robotisé. Les bâtiments métalliques préfabriqués permettent de poursuivre les travaux de dalle et de fondations pendant que la structure en acier est fabriquée à l’étranger, ce qui protège le calendrier du projet.
L’exportation ajoute les délais de transport maritime et les formalités douanières au calendrier ; il convient donc de planifier à partir du dessin signé, et non à partir d’une livraison espérée. Jinnuoda établit la séquence afin que les travaux civils puissent avancer en parallèle. La traçabilité selon la norme ISO 9001 garantit que chaque expédition est accompagnée des dossiers relatifs aux matériaux et aux essais, ce qui facilite le contrôle sur site et évite tout arrêt de la mise en place.
Préparation du site et séquence de montage
Un châssis assemblé par boulonnage s’élève rapidement uniquement lorsque la dalle, les ancres et les accès sont prêts. L’équipe positionne les poteaux sur les ancres, les aligne verticalement, puis soulève les fermes et contrevente la travée avant de poser la dalle. Une séquence échelonnée assure la stabilité du châssis et protège les travailleurs conformément aux règles de l’OSHA.
Une préparation insuffisante du chantier cause la plupart des retards, pas l’acier lui-même. Vérifiez les positions des boulons d’ancrage par rapport au plan fourni et assurez un bon drainage de la zone. Une fois ces points réglés, une équipe qualifiée peut monter l’enveloppe métallique d’un atelier en quelques jours, puis viennent l’installation de la grue, de la mezzanine et des équipements techniques. Le calendrier reste réaliste lorsque les travaux de génie civil et les travaux métalliques se déroulent en parallèle.
Résumé
Un projet réussi considère les bâtiments industriels métalliques préfabriqués comme un système intégré et calculé. La trame des travées, la classe de la grue, la charge admissible de la mezzanine, la ventilation et l’enveloppe doivent être définies avant la découpe de l’acier, car chaque choix sollicite le même portique et les mêmes fondations. L’utilisation d’acier Q355B, de boulons de classe 10.9S, de soudures conformes à la norme ISO 3834 et d’une exécution conforme à la norme EN 1090 garantit la sécurité du résultat. Un délai réaliste provient de la réalisation simultanée des travaux de génie civil et des fabrications en usine, avec la dalle prête avant l’arrivée des conteneurs.
Questions fréquemment posées
Question
Quel entraxe entre travées convient à un petit atelier métallique ?
Réponse : Une trame de baies de 6 à 9 m convient à la plupart des petites entreprises métallurgiques, laissant suffisamment d’espace pour les machines, les allées de chariots élévateurs et les postes futurs, sans gaspiller de surface au sol. Des baies plus larges réduisent le nombre de poteaux, mais augmentent la profondeur des fermes et la masse d’acier requise. L’entraxe doit suivre l’empreinte des équipements définie dès les premières étapes, et non un modèle standard, afin que la structure corresponde au fonctionnement réel de l’atelier et respecte les limites de flèche de l’IBC pour un environnement de travail.
Question
Comment une grue suspendue est-elle supportée par la structure en acier ?
Réponse : Une grue suspendue est suspendue à des poutres de roulement fixées aux poteaux-supports ou à un portique dédié pour grue, les charges des roues étant transmises à une fondation renforcée. Classifier tôt le cycle de service permet d’éviter un rail sous-dimensionné, sujet à une usure rapide, ou une structure oscillant sous charge. L’exécution selon EN 1090 et le contrôle du soudage selon ISO 3834 régissent l’assemblage des supports, tandis que la galvanisation à chaud protège les poutres de roulement dans les conditions humides ou corrosives d’un atelier.
Question
Pourquoi ajouter une mezzanine plutôt qu’agrandir le bâtiment ?
Réponse : Une mezzanine récupère le volume inutilisé pour un bureau, un entrepôt de pièces ou une grille de casiers, sans augmenter l’empreinte au sol. Elle est suspendue au cadre principal, de sorte que ses charges ponctuelles doivent être transmises jusqu’aux fondations par l’intermédiaire des colonnes. Une dalle galvanisée la rend légère et résistante à la corrosion, tandis que des garde-corps conformes aux normes OSHA et un escalier sécurisé répondent aux exigences relatives aux bords. Une mezzanine bien placée permet souvent de reporter le coût d’un bâtiment plus vaste.
Question
Quand faut-il prévoir une ventilation naturelle par faîtage ?
Réponse : Prévoir une ventilation par faîtage là où des fumées de soudage, des brouillards d’huile ou de la chaleur de procédé s’accumulent pendant les postes de travail habituels. Des aérateurs de faîtage équipés de lames latérales créent un effet de tirage qui évacue l’air chaud par le toit et aspire l’air frais à hauteur du sol, réduisant ainsi le temps de fonctionnement des ventilateurs. La surface ouverte est dimensionnée en fonction de la superficie au sol et de la charge thermique, avec des protections contre la pluie et des filets anti-oiseaux pour empêcher les intempéries d’entrer. Une aspiration locale reste toutefois nécessaire dans les zones de meulage ou de revêtement.
Question
Quels documents attestent que les bâtiments industriels préfabriqués en métal respectent les normes ?
Réponse : Recherchez le marquage CE accompagné de la classe d’exécution EN 1090, de la qualité de soudage ISO 3834 et de la traçabilité ISO 9001 sur l’expédition. Les certificats de matériaux, les fiches de procédure de soudage et les rapports d’essai doivent accompagner les conteneurs afin que le contrôle sur site se déroule sans accroc à l’arrivée. Les références AISC et MBMA guident le dimensionnement du châssis, tandis que les normes IBC et OSHA régissent la flèche et la sécurité sur site pour garantir la conformité d’un atelier industriel.

 EN