 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

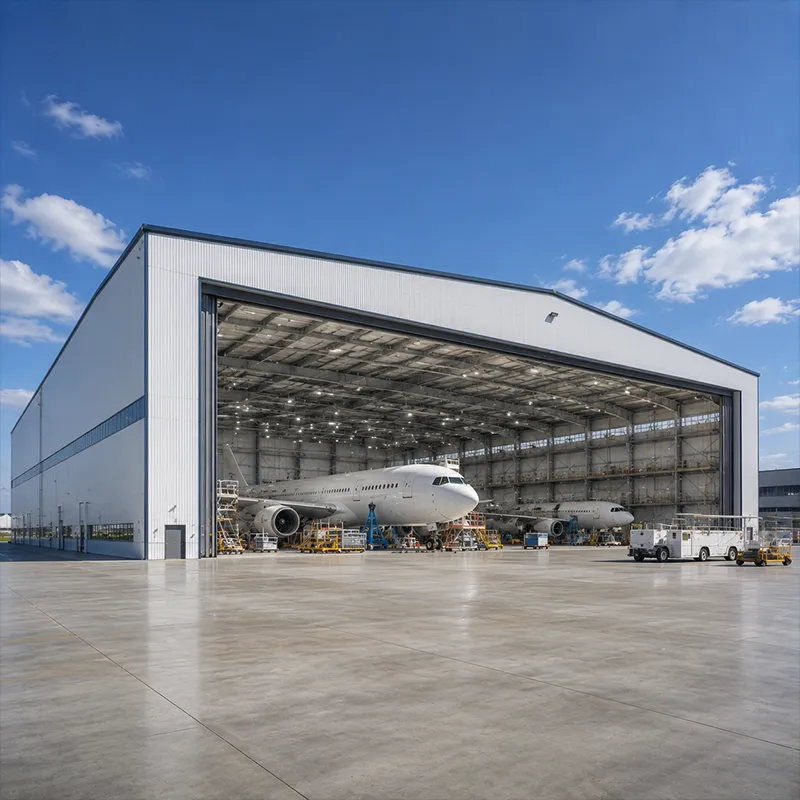
Egy gyártásra és raktározásra egyaránt szolgáló épület lehetővé teszi, hogy egyetlen acélburkolat fedje le mind a termelést, mind a tárolást, így csökkentve a földterület-, burkolati- és közműköltségeket két külön építményhez képest. Az áruk a beérkezéstől kezdve a feldolgozáson át a kiszállításig egyetlen tető alatt mozognak, ami rövidíti a belső szállítási távolságot és csökkenti a kezelési műveletek számát. A Shenyang Jinnuoda Steel Structure Engineering Co., Ltd. ilyen vázszerkezeteket tervez az ISO 9001 szabvány szerint, CE-jelöléssel és ipari acélépítményekre vonatkozó EN 1090 végrehajtási osztállyal.
Egy gyártásra és raktározásra egyaránt szolgáló épület beérkezési dokkjának a legrövidebb gyakorlatilag megvalósítható útvonalon kell táplálnia a gyártósort. Egy egyenes útvonal – a dokktól a gyártáson át a késztermék-raktárig – elkerüli a többszörös kezelést és előrejelezhetővé teszi a targoncák kereszteződési pontjait. A folyosórácsot ezen útvonal köré kell kialakítani, mielőtt bármely oszlopot méreteznének.
A Q355B acél és a 10,9S csavarozás hordozza a vegyes terheléseket, miközben az AISC és az MBMA irányelvek határozzák meg a gépek és a rakodóállványok súlyának kereteit. Az IBC lehajlási korlátai biztosítják a munkaterületi padló állékonyságát gördülő terhelések alatt. Amikor a folyamat megváltozik, egy a folyamatból származó rács – nem pedig egy sablon – megelőzi a későbbi oszlopkonfliktusokat az új berendezésekkel.
Egy előkészítési sáv a gyártás és a tárolás között kiegyenlíti a gyártási és a szállítási sebesség közötti eltérést. A paletták itt várakoznak anélkül, hogy blokkolnák a gyártósorot, így egy lassú teherautó sem állítja le a gyártást. A puffer mélysége a csúcskészletet követi, nem az átlagot, hogy elkerüljük a szűkös folyosót hónap végén.
A rakodóállványok terhelése a vázrendszeren keresztül jut át a födémre, ezért az oszloptávolságnak illeszkednie kell az állvány alapterületéhez. A C/Z gerendák és a tiszta burkolat pormentes környezetet biztosítanak az ellenőrzéshez. Az OSHA folyosó- és tájékoztató jelzési szabályai érvényesek ott, ahol a dolgozók és a teherautók megosztják a padlót, ezért a terv már az első rajzon tartalmazza a megjelölt sávokat.
Egy mennyezeti daru a gyártócsarnokban emeli a öntvényeket, tekercseket vagy szerelvényeket, amelyeket targonca nem tud mozgatni. Egy közös gyártó- és raktárépület akkor nyer legtöbbet, ha a darupálya különálló portálvonalakra épül, és a kerékterheléseket erősebb alapozásra vezetik. A használati intenzitás osztályozása korai időpontban megakadályozza a sín kopását vagy a váz lengését.
A Jinnuoda a pálya tűréshatárait a gerendák szállítása előtt állítja be. Az EN 1090 végrehajtás és az ISO 3834 hegesztési szabvány biztosítja a tartókonzol-csomópont hangosságát, míg a forró–merülő cinkbevonat védi nedves műhelyekben. A üvegszilánk-bevonat ellenáll a vágófolyadéknak vagy a sónak. A daru és a váz összehangolása a tervezési szakaszban elkerüli a költséges utólagos átalakításokat, miután a födémlemez elkészült.
A rakodóajtók méretét mind az érkező anyagok, mind a kimenő termékek méretei alapján határozzák meg, hogy a teherautók folyamatosan forgalomban maradhassanak anélkül, hogy blokkolnák a gyártószalag-folyosót. Egy kiegyenlített teherautó-parkoló megfelelő előtetővel lehetővé teszi, hogy a vontatók a darupálya előtt álljanak le. Az ajtók számát a csúcsidőszakban egyidejűleg érkező járművek száma határozza meg, nem a csendesebb műszak.
A dokkfal a bumperek és a védőfedelek koncentrált terhelését viseli, ezért a nyílás körüli acél helyileg megerősített. A CE és az EN 1090 szabványok leírják az ajtókeretet szél- és ütésállóságra. Az MBMA részletrajzolás biztosítja a tömítés szoros illeszkedését az időjárás ellen, így védi a tárolt árukat és a gyártósorokat a huzatoktól, amelyek növelik a fűtési költségeket.
Egy burkolat két feladatra való alkalmazása zónázást igényel. Egy gyártó- és raktárépület akkor marad hatékony, ha a gyártási oldalon feladatszintű szellőzést biztosítanak, míg a tárolási oldalon egyenletes, enyhébb hőmérsékletet tartanak fenn. Egy tűzálló fal vagy függöny választja el azokat a folyamatokat, amelyekhez a helyi szabályozás tűzszakaszolást követel meg.
Egy 150 mm-es PIR szendvicspanel a teljes burkolatot hatékonyan szigeteli, miközben vékony a keretre. A CNC-vel vágott panelek és a gyári szegélyezés gyorsítja a burkolat felszerelését, kevesebb építési hibával. Ott, ahol a moshatóság vagy a higiéniás követelmények fontosak, ugyanez a rendszer por elleni tömítést biztosít az illesztéseknél. A CE és az EN 1090 szabványnak megfelelő rögzítőelemek teljesítik a szabványban megadott tűzállósági és teherbírási követelményeket, nem pedig homályos állításokat.
A kombinált épület alatti lemez mind gépi rezgéseket, mind polcok pontszerű terheléseit hordozza, ezért egyetlen tervezésre van szükség, nem kettőre. A nehéz sajtókhoz helyileg vastagított párna szükséges, míg a polcok a terhelést az íves padlón szétosztják. Ha ezt korán nem koordinálják, a lemez repedéseket kap a gyártás és a tárolás határán.
A lefolyás érdekében a gyártó oldalra lejtést alakítanak ki a mosáshoz, míg a tároló oldal sík marad a polcok miatt. A beton szilárdsága és a varratok távolsága a vázszerkezet mezőjét követi, mivel a acél- és a betonlemez együtt mozog terhelés alatt. Az egységes lemez továbbá egyszerűbbé teszi a jövőbeli újraelrendezést, ha a folyamat vagy a készlet összetétele megváltozik.
Egy kombinált épületnek helyet kell hagynia a növekedésre. Egy kibővíthető gyártó- és raktár-vázszerkezet jövőbeli mezőket adhat hozzá ugyanazon oszlopsor ismétlésével, így a bővítés egyszerűen csatlakoztatható, nem pedig újraépítés szükséges. A kezdeti rögzítési pontokat úgy kell meghatározni, hogy a későbbi tartományt fogadják el anélkül, hogy az alapozást újra kellene alakítani.
A szakaszos merevítés lehetővé teszi, hogy a nyitott vég stabil maradjon az első fázis építése során, és tisztán záródjon, amikor elérkezik a második fázis. A hegesztett illesztéseknél alkalmazott Q355B-Z35 lemez ellenáll a rétegzett repedéseknek ott, ahol a mezők kiterjesztik a vázat. Az ISO 3834-es hegesztési minőségi szabvány ugyanazzal a dokumentált eljárással támasztja alá az új illesztéseket, mint az eredeti csatlakozásokat.
A szolgáltatásoknak árokban vagy gerincszerű vezetékpályán kell futniuk úgy, hogy a jövőbeli termelőhelyekig elérjenek anélkül, hogy át kellene vágni a burkolatot. Az áramellátás, az adatátvitel és a sűrített levegő az építési vonal mentén történő levezetése elkerüli a későbbi újrafedést. Tervezze meg az útvonalat a betonlemez öntése előtt.
Mivel az új termelőhely ugyanazzal a vázzal osztozik, terhei a hozzáadott oszlopokon keresztül érnek el a szerkezeti alapra. Az OSHA-szabályzat továbbra is érvényes az áttervezett padlóra, ezért a korlátozókorlátok és a lépcsők is kibővülnek az építéssel együtt. Egy szakaszos gyártási és raktározási terv biztosítja az első termelővonal folyamatos működését, miközben a második termelőhely mellette emelkedik.
Egy kombinált gyártási és raktározási épület akkor működik hatékonyan, ha az áramlás, a szerkezet és a burkolat egyetlen rendszerként kerül tervezésre. A dokk, a daru, a pufferek és a raktárszerkezet rácsos elrendezése követnie kell a folyamat útvonalát, mert mindegyik ugyanazt a keretet és lemezt terheli. acélépület a Q355B acél, a 10,9S osztályú csavarozás, az ISO 3834 szerinti hegesztés és az EN 1090 szerinti kivitelezés biztosítja az eredmény biztonságát és ellenőrizhetőségét. A fázisok szerinti bővítés során későbbi hajók egyszerűen csavarozhatók fel, miközben a szolgáltatások és az alapozás tervezése már az első betonöntés előtt megtörténik – ez bármely gyártóüzem számára döntő előny. gyártás és raktár projekt.
Gyakran Ismételt Kérdések
Kérdés
Milyen elrendezés tartja hatékonynak egy gyártás és raktár épületet?
Válasz: Egy egyenes áramlás a fogadó dokktól a gyártáson keresztül a késztermék-raktár felé elkerüli a kétszeres kezelést, és előrejelezhetővé teszi a targoncák kereszteződéseit. A gyártó létesítmény hajók rácsos elrendezése ezt az útvonalat követi, még mielőtt bármely oszlop méretét meghatároznák, így a berendezések és a raktárszerkezet ütközés nélkül illeszkednek. A színpad-sávok kompenzálják a gyártási és a szállítási sebesség közötti különbséget. Az OSHA által előírt jelzésekkel ellátott folyosók biztosítják a dolgozók és a teherautók biztonságát ott, ahol a padlófelületet mindkét funkció megosztja a acélraktár .
Kérdés
Hogyan támasztják alá egy födémfeletti darut a termelő Üzem hajóban?
Válasz: A felsővezetékes daru a futópálya gerendáiról függ, amelyeket konzolos oszlopokhoz vagy külön daruportálhoz rögzítenek, és a kerékterhelések egy súlyosabb alapra jutnak. A használati ciklus korai besorolása megakadályozza a túl kis méretű sínszalagot, amely gyorsan kopik, vagy egy acélépület keretet, amely terhelés alatt leng. Az EN 1090 végrehajtási szabvány és az ISO 3834 hegesztés-ellenőrzés szabályozza a konzolcsatlakozást, míg a forró–mártásos cinkbevonat védi a futópályát a nedves vagy korrozív gyártóüzemi körülmények között a gyártó létesítmény .
Kérdés
Miért érdemes a burkolatot zónákra osztani, ahelyett, hogy egyetlen klímaterületként kezelnénk a gyártás és raktár épületnél?
Válasz: A zónázás lehetővé teszi, hogy a termelő Üzem oldal feladatainak megfelelő szellőzést kapjon, miközben a acélraktár oldal állandó, enyhébb hőmérsékletet tartson fenn, így csökken az energiafelhasználás. Egy minősített fal vagy függöny választja el a tűzvédelmi szétválasztást igénylő folyamatokat a helyi előírások szerint. Egy 150 mm-es PIR szendvicspanel biztosítja az egész acélépület burkolat hatékonyságát és vékony profilját a keretnél. A CE és az EN 1090 szerinti rögzítőelemek megfelelnek a tűzvédelmi és teherbírási szabványnak, amelyre a gyártó létesítmény .
Kérdés
Mikor kell a gyártás és raktár épület padlólemezét vegyes terhelésekre tervezni?
Válasz: A lemezt már kezdetben egyetlen, egységes tervezéssel kell elkészíteni, mert a gyártás és raktár az épület mind a gépi rezgéseket, mind a raktározó állványok terhelését viseli. A nehéz sajtókhoz helyileg vastagított alaplapot készítenek, míg az állványok terhelését a csatlakozó padlófelületen osztják szét. A lefolyás érdekében a termelő Üzem oldal lejtést kap a mosáshoz, míg a acélraktár oldal sík marad a raktározáshoz. A korai koordináció elkerüli a repedéseket ott, ahol a gyártósor találkozik a tárolóterülettel – és biztosítja, hogy a acélépület egyetlen rendszerként működjön.
Kérdés
Melyik bővítési stratégia illik egy gyártó létesítmény és acélraktár kombinációhoz?
Válasz: Egy kibővíthető acélépület keret újabb rakodóhelyek hozzáadását teszi lehetővé ugyanazon oszlopsor ismétlésével, így a bővítés egyszerűen „rácsavarozható”, nem pedig újraépítésre van szükség. Az első rögzítési pontokat úgy kell megtervezni, hogy későbbi feszítési távolságokat is befogadjanak anélkül, hogy az alapozást újra kellene alakítani. A szakaszos merevítés biztosítja az építési fázis egyik végének stabilitását, majd záródik a második fázisban. Az ISO 3834-es hegesztési szabvány garantálja, hogy az új illesztéseket ugyanazzal az eljárással készítsék el, mint az eredeti termelő Üzem , így a gyártás és raktár eszköz növekedhet akadálytalanul, megszakítás nélkül. acélraktár üzletmenet.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
