 EN
Сталеві конструкції складу-майстерні: багатофункційний дизайн
2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

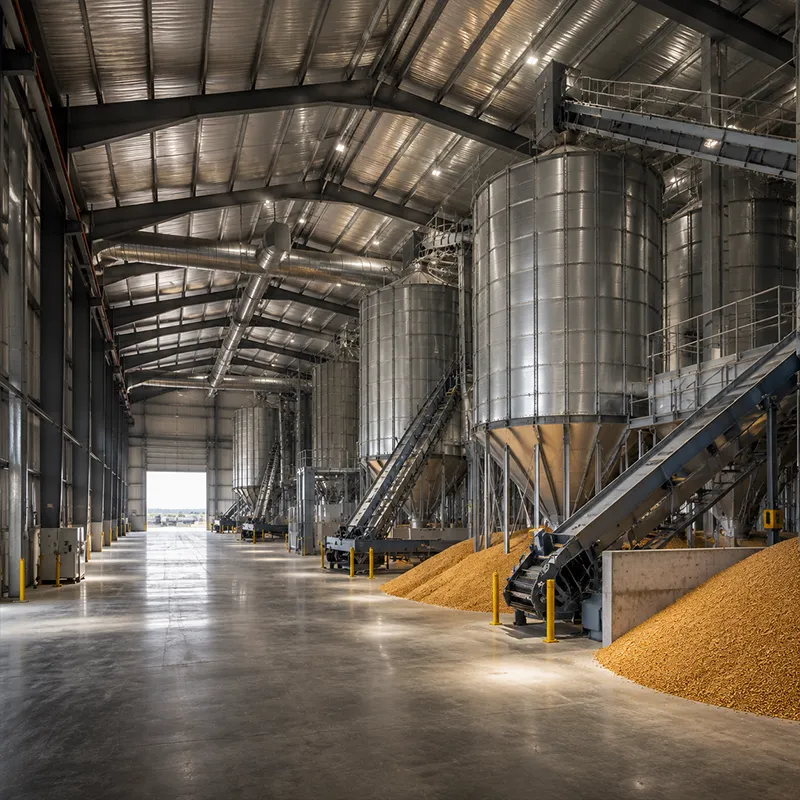
Стальний логістичний склад є основою сучасного ланцюга поставок, забезпечуючи баланс між об’ємом зберігання, пропускною здатністю та експлуатаційними витратами. Жорсткий стальний каркас дозволяє власникам збільшувати висоту штабелювання, прискорювати автоматизацію та розширювати площу без необхідності перебудови зовнішньої оболонки. У цьому посібнику описано ключові архітектурні особливості складу, які найбільше впливають на роботу логістичних операторів — від чистої висоти до причалів, готових до автоматизації, щоб закупівельні команди могли точно формулювати технічні вимоги й уникнути дорогоцінних змін на пізніх етапах проекту.
Сталевий складський комплекс отримує більшу частину своєї вартості завдяки вертикальному об’єму, а не площі підлоги. Встановлення стелажів на висоту 12 або 15 метрів вимагає каркасу, здатного сприймати навантаження від стелажів без зсуву. Стальні профілі марок Q355B або Q420B забезпечують стовпам стрункість і водночас високу міцність, а усічені ферми зменшують вагу там, де згинове навантаження мінімальне. Заздалегідь спроектовані портальні рами роблять планування високих приміщень економічним, оскільки кількість сталі залишається прогнозованою навіть при збільшенні висоти. Високі приміщення також скорочують площу будівлі для заданої потужності, що звільняє ділянку під автоплощадки та системи управління дощовими водами.
Високі стелажі вимагають рівної, горизонтальної плити, щоб рами залишалися вертикальними, а автоматизовані вантажівки могли безпечно рухатися. Для проїздів, які обслуговують вузькогабаритні підйомники, вкажіть бетон з класом рівності FM2 або вище, укладений за допомогою лазерного правила. Плита спільно несе навантаження зі сталевою конструкцією через жорстко закріплені секції, тому точність встановлення опорних плит під час монтажу визначає остаточну точність стелажів. Сталевий логістичний склад із поганою рівністю підлоги постійно буде страждати від вібрації стелажів протягом усього терміну експлуатації. Перед монтажем стелажів виміряйте рівність плити лазерним профілометром і відхиляйте ділянки, що не відповідають допускам. Шви між окремими заливками повинні бути ізольованими, щоб не передавати нахил стелажів. Незначне підвищення вартості остаточної обробки бетону виправдовує себе за рахунок безпечнішого руху автоматизованої техніки та меншої кількості регулювальних прокладок під стелажами.
Швидкий оборот залежить від збалансованих воріт у навантажувальному доку з гідравлічними регулювальними платформами та герметичними укриттями. Розміщуйте ворота з боку нижнього карнизу, щоб уникнути проникнення погодних умов і спростити рух транспорту. Стальний логістичний склад із окремими смугами для в’їзду та виїзду запобігає перетинанню підйомно-транспортних машин і знижує ризик зіткнень. Плануйте територію для прицепів із глибиною заднього під’їзду 60–70 метрів, щоб черги ніколи не виходили на загальнодоступну дорогу. Укриття та регулювальні платформи для воріт, розраховані на найвищі й найнижчі прицепи у парку, запобігають утворенню щілин, які призводять до втрат енергії й проникнення шкідників. Узгодьте графік відкриття воріт із планом сортування, щоб жодна смуга не перетворилася на постійну «вузьку ділянку».
Автоматизація не працює без електроживлення та передачі даних у потрібних місцях. Прокладіть кабельні короби й лотки під час виготовлення, щоб пристрої кріпилися до каркасу, а не «гонялися» за будівельним контуром пізніше. Датчики, сканери й зарядні пристрої для АГВ підвішуються на сталевому каркасі або розміщуються на меценіні. Сталеве логістичне складське приміщення, спроектоване з урахуванням прокладання кабелів на ранньому етапі, уникне пилу й простоїв через втручання після приймання об’єкта в експлуатацію. Маркуйте кожну кабельну коробу й залишайте тягові шнури для майбутнього протягування кабелів. Потужність електроживлення для зарядних пристроїв і конвеєрів має бути розрахована з урахуванням наступного етапу розширення потужностей, а не лише поточних потреб. Організована прокладка кабельних лотків по каркасу також забезпечує чистоту будівельного контуру.
Оболонка з сендвіч-панелей PIR товщиною 150 мм забезпечує стабільність внутрішньої температури для товарів, чутливих до температурних коливань, і зменшує навантаження на системи опалення, вентиляції та кондиціювання повітря (HVAC). Зовнішні шари панелей кріпляться до холоднокатаних прогонів і сталевого каркаса, утворюючи безперервний повітряний та паровий бар’єр. Якісне виконання деталей у карнизах, гребені та місцях проникнень запобігає тепловим мостам. Для сталевого складського комплексу в гарячому або холодному кліматі якість оболонки має більше значення, ніж базова ціна сталі. Обирайте з’єднання панелей та фальці, що відповідають місцевим навантаженням вітру й опадів, щоб оболонка залишалася герметичною навіть під час штормів. Щорічно перевіряйте місця проникнень, оскільки саме там першими проявляються витоки повітря. Якісне проектування оболонки зменшує як максимальну потужність HVAC, так і експлуатаційні витрати протягом усього терміну служби будівлі.
Лінії світлових фонарів та скляні дахові вікна зменшують витрати на денне освітлення й підвищують комфорт працівників. Пологий ухил даху забезпечує стікання дощу й снігу без утворення стоячої води, а водостоки, розраховані на місцеві дощі, захищають фундамент. Півпрозорі панелі мають відповідати розмірам конструктивних прольотів, щоб крокви залишалися неперервними. Стальний логістичний склад із інтелектуальним денним освітленням може суттєво знизити енерговитрати протягом тривалого терміну експлуатації. Збалансуйте скління з урахуванням сонячного теплового надходження, щоб денне світло не збільшувало навантаження на систему охолодження. Помірний коефіцієнт денного світла скорочує час використання штучного освітлення й сприяє добробуту працівників без додаткових енерговитрат.
На холодних або корозійних ділянках для стиків колон використовують сталеві листи Q355D та Q355B-Z35 з Z-напрямком, щоб запобігти шаруватому розриву. З’єднання виконують за допомогою високоміцних болтів класу 10.9S для швидкого й повторюваного монтажу. Клас виконання EN 1090 та процедура зварювання ISO 3834 визначають спосіб виготовлення з’єднань, а стандарт ISO 9001 регулює заводську систему управління. У Європі застосовують маркування CE; у США будівництво керується вимогами AISC та MBMA в рамках IBC із дотриманням правил OSHA на будмайданчику. Виробники повинні надавати карти зварювання та сертифікати матеріалів, щоб підтвердити клас виконання безпосередньо на об’єкті. Перевірка затяжки болтів забезпечує надійність з’єднання проти ослаблення під циклічним навантаженням. Ці документи також прискорюють митне оформлення та передачу проекту замовнику при експорті.
Гаряче цинкування в поєднанні з покриттям із скляних лусок захищає раму від корозії протягом десятиліть, особливо на зрізаних краях. Роботизована зварка та фрезерування з ЧПУ забезпечують точність елементів, що дозволяє рівномірно наносити покриття. Документована специфікація, підтверджена відповідно до класу виконання, краще захищає вартість, ніж розпливчаста обіцянка. Правильний план нанесення покриття дозволяє сталевому складському комплексу витримувати важкі експлуатаційні цикли з мінімальним перекарбуванням. У замовленні на закупівлю вкажіть товщину покриття та метод його випробування, а не лише торгову марку. Процедура додаткового нанесення покриття на зрізаних краях безпосередньо на об’єкті забезпечує неперервність системи. Ведення журналу технічного обслуговування з моменту передачі об’єкта перетворює тривалість експлуатації з надії на керований актив.
Складське сталеве приміщення досягає успіху, коли об’єм, автоматизація та зовнішній контур проектуються одночасно, а не як додаткові рішення. Виберіть правильний клас сталі, прольоти та покриття, а потім побудуйте вантажні рампи й електропроводку з урахуванням реальної пропускної здатності. Опиратися на дисципліну стандартів EN 1090, ISO 3834 та ISO 9001, щоб каркас працював десятиліттями. Раннє й чітке технічне завдання зменшує необхідність переділки й забезпечує безперервність ланцюга поставок.
Яка чиста висота підходить для сталевого складського приміщення?
Відповідь: Чиста висота визначається планом стелажів і вантажно-розвантажувальним обладнанням. Більшість операторів розміщують вантажі на висоті 9 або 12 метрів, тоді як високі стелажні приміщення досягають 15 метрів і більше за допомогою автоматизованих кранів. Сталевий каркас має витримувати навантаження від стелажів без надмірного зсуву, тому вищі будівлі потребують міцніших колон і укріплених прольотів. Раннє визначення цільової висоти забезпечує узгодження маси сталі та рівності плити з цілями зберігання.
Чому ізоляція має значення для логістичного складу?
Відповідь: Оболонка з сендвіч-панелей із ПІР товщиною 150 мм стабілізує внутрішню температуру для чутливих товарів і зменшує навантаження на системи опалення, вентиляції та кондиціювання повітря. Панелі кріпляться до холоднокатаних прогонів і сталевого каркаса, утворюючи безперервний повітряний та пароізоляційний бар’єр. Деталізація в місцях карнизів, гребеня та проникнень запобігає тепловим мостам. Якість оболонки часто має більше значення, ніж базова ціна сталі, особливо якщо будівля розташована в жаркому або холодному кліматі й експлуатується цілий рік.
Як організовано рампи для швидкого обороту?
Відповідь: Збалансоване розташування рамп з гідравлічними регулювальними платформами та герметичними укриттями забезпечує швидке завантаження й розвантаження. Рампи слід розміщувати з боку нижнього карнизу, щоб уникнути потрапляння атмосферних опадів і спростити рух транспорту. Відокремлення вхідних і вихідних смуг запобігає перетинанню руху навантажувачів і знижує ризик зіткнень. Для дворів автопричепів необхідна глибина для заїзду 60–70 метрів, щоб черги ніколи не виходили на загальнодоступну дорогу; окремий офіс відправки прискорює перевірку на воротах.
Який марка сталі підходить для складу логістичного холодильника?
Відповідь: Для холодних або корозійних ділянок потрібні сталі Q355D та Z-напрямкові сталі Q355B-Z35 у з’єднаннях колон для запобігання шаруватому розшаруванню. З’єднання виконують за допомогою високоміцних болтів класу міцності 10.9S, що забезпечує повторюваність процесу монтажу. Виконання з’єднань регламентують клас виконання EN 1090 та процедура зварювання ISO 3834, а заводську систему керують вимоги ISO 9001. У Європі застосовують маркування СЕ; у США будівництво керують AISC та MBMA в рамках IBC із дотриманням правил OSHA.
Коли слід перевіряти відповідність стандартам під час проектування?
Відповідь: Стандарти слід визначати на етапі технічного завдання, а не після виготовлення. EN 1090 та ISO 3834 встановлюють вимоги до виконання й якості зварювання, ISO 9001 регулює заводський процес, а маркування СЕ обов’язкове для європейських проектів. У США будівництво відбувається згідно з AISC та MBMA в рамках IBC із дотриманням правил OSHA щодо робочих місць. Ранній аналіз уникне відмови в прийманні партій, додаткової роботи та дорогих корективів безпосередньо на об’єкті, коли сталь уже доставлена.

2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

2026/10/26
Спроектуйте сталеву конструкцію для холодильного приміщення з урахуванням теплоізоляції, контролю пари, теплових розривів, інтерфейсів систем охолодження та деталей, стійких до корозії.

2026/10/26
Сплануйте сталеву сільськогосподарську конструкцію, яка масштабується від сараю для техніки до складу та центру фермерської логістики, з практичними етапами проектування та закупівель.

2026/10/26
Сплануйте сталеву конструкцію для тваринництва з урахуванням добробуту тварин, стійкості до корозії, вимог пожежної безпеки та ефективних рішень на етапах проектування й поставки.

2026/10/26
Спроектуйте сталеву конструкцію для ангарів та допоміжних споруд з урахуванням навантажень, корозії, пожежної безпеки, стандарту EN 1090 та етапів поставки.

2026/10/26
Оберіть сталеву фермерську споруду для сільськогосподарського зберігання з практичними рекомендаціями щодо навантажень, корозії, відповідності нормам та планування доставки.
