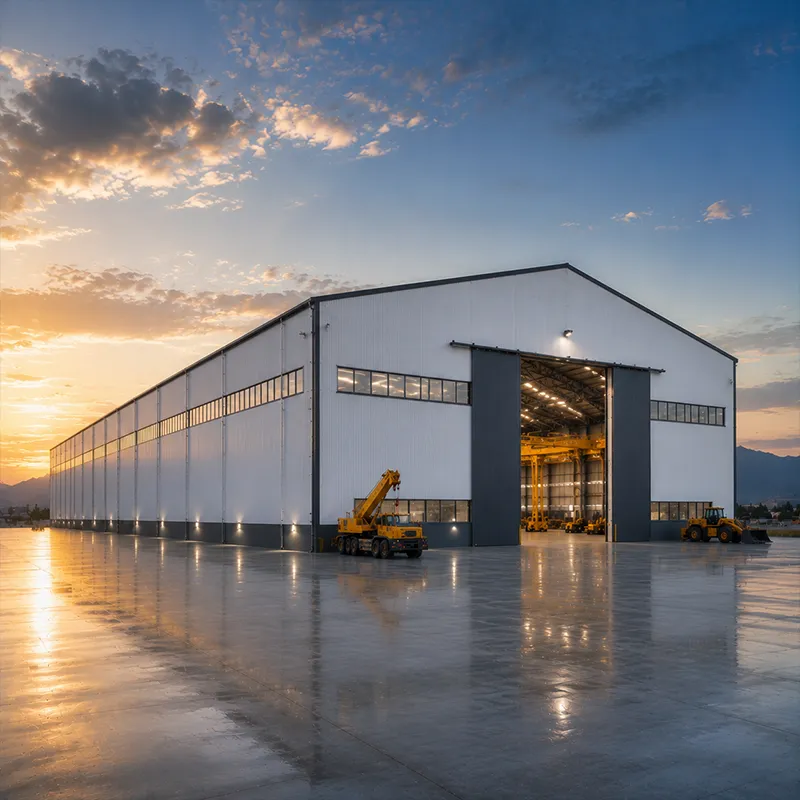
Kilang yang dirancang dengan baik bergantung pada rangka keluli sama seperti mesin yang diisinya. Bangunan pengeluaran menanggung beban berat dan tidak sekata serta mesti beroperasi tanpa henti selama beberapa dekad, jadi struktur tersebut layak mendapat perhatian sebelum sebarang peralatan ditempah. Panduan ini membimbing anda melalui pilihan reka bentuk yang menentukan sama ada kilang beroperasi secara boleh percaya bermula dari hari pertama.
Merancang Mengikut Proses Pengeluaran
Memetakan Aliran Proses Sebelum Rangka
Langkah pertama dalam mana-mana projek kilang ialah merancang cara bahan dan pekerja bergerak secara sebenar. Struktur keluli bukanlah sebuah kotak neutral; jarak antara tiang, kedudukan pintu dan lorong kren semuanya mengikut proses. Di sebuah kilang jentera berhampiran Shenyang, pemilik asalnya mengendalikan satu talian pengeluaran sahaja dengan kesesakan kerap di stesen-pengelasan. Susun atur asal memaksa komponen siap bergerak balik melalui bahagian masuk. Selepas memetakan aliran sebenar, rekabentuk menggunakan susun atur lurus-menerus dengan rentang bersih 24 m supaya forklift dan kren atas kepala berkongsi satu laluan tanpa halangan. Hasilnya ialah masa pengendalian yang lebih pendek dan pergerakan di lantai yang lebih selamat. Memperoleh proses ke atas kertas sebelum kerangka dilukis menjimatkan jauh lebih banyak daripada sebarang jimat pada jumlah tan keluli.
Jarak Tiang Dipengaruhi oleh Peralatan
Di dalam sebuah kilang, jarak antara tiang menentukan kos dan kebolehgunaan. Jarak tiang yang luas mengurangkan bilangan tiang tetapi meningkatkan kedalaman rasuk dan berat keluli; jarak tiang yang rapat sesuai untuk asas peralatan berat tetapi membazirkan ruang lantai. Bagi talian penekan atau sel automatik, jarak tiang sekata sebanyak 9 hingga 12 m membolehkan jentera diletakkan di antara tiang tanpa asas khas. Di kawasan di mana kemungkinan penambahan talian kedua pada masa hadapan tinggi, jarak tiang harus kekal seragam supaya bahagian tambahan nanti sepadan. Jarak tiang juga menentukan kedudukan landasan kren, maka ia mesti ditetapkan bersama jurutera pengeluaran dan bukan hanya dengan pembekal keluli.
Beban, Bumbung dan Logik Struktur
Beban Bumbung dan Zon Salji
Bagi mana-mana kilang di kawasan sejuk, beban pada bumbung jarang sekali hanya berat panel sahaja. Pemendapan salji, paip proses yang tergantung, unit pengudaraan dan rangka solar masa depan semuanya menambah beban mati dan beban hidup. Zon salji tempatan mengawal saiz purlein dan rafter, manakala pemendapan salji akibat tiupan angin ke arah blok bersebelahan yang lebih tinggi juga perlu dimodelkan. Kerangka portal dengan rentang jelas 60 m membolehkan lantai kekal terbuka tetapi memerlukan rafter yang lebih dalam di bahagian tepi bumbung. Menentukan kes beban dengan betul mengelakkan kedua-dua pembinaan berlebihan dan—lebih buruk lagi—pembinaan tidak mencukupi, di mana pesongan memendekkan jangka hayat pelapik rapuh dan penyambung bumbung.
Jalur Rel Kren dan Mezanin
Kapasiti kren di sebuah kilang mengubah rangka sepenuhnya. Beban kren adalah dinamik dan eksentrik, jadi rasuk landasan memerlukan sokongan sendiri dan tiang memerlukan kekukuhan tambahan untuk menghadkan ayunan. Kren 10 tan berbeza sama sekali daripada kren 50 tan, dan asas mesti direka khusus untuk tahan beban roda—bukan dianggarkan secara kasar. Mezanin untuk pejabat atau pemasangan ringan menambah beban lantai setempat dan memerlukan sokongan bebas supaya getaran tidak menjangkau peralatan sensitif di bawah. Menganggap kren sebagai pemikiran sampingan merupakan kesilapan paling biasa dan paling mahal dalam rekabentuk kilang.
Bahan, Salutan dan Piawaian
Gred Keluli untuk Tugas Kilang
Memilih keluli untuk kilang bermakna mencocokkan gred dengan tugas. Q355B sesuai untuk kebanyakan tugas umum, manakala Q355D mengekalkan ketahanan pada suhu rendah dan Q355B-Z35 menghalang koyak berlapis (lamellar tearing) di kawasan plat tebal yang dilas. Untuk anggota yang menanggung beban berat, keluli berkekuatan tinggi Q420B mengurangkan berat tanpa mengorbankan kapasiti. Sambungan kebanyakannya menggunakan bolt berkekuatan tinggi 10.9S bagi pemasangan sepenuhnya berbolt, yang mempercepat proses pemasangan dan menghadkan kerja las hanya di lokasi bengkel terkawal. Gred dipilih berdasarkan laluan beban, bukan secara tabiat.
Perlindungan terhadap Kakisan yang Tahan Lama
Suatu kilang atau proses kimia berdekatan dengan kawasan pesisir menghadapi serangan berterusan terhadap keluli. Galvanisasi celup panas memberikan jangka hayat panjang dalam udara lembap atau berkimia, manakala salutan serpihan kaca tahan terhadap asid dan garam di kawasan di mana galvanisasi sahaja akan pudar. Panel dinding dan bumbung bergabung PIR setebal 150 mm mengekalkan pembungkus terpana dan struktur kering, mengurangkan kondensasi yang mempercepat pengaratan. Menetapkan sistem yang sesuai sejak awal mengelakkan penutupan berulang untuk pengecatan semula. Pemilihan salutan harus berdasarkan atmosfera proses sebenar yang diukur di tapak, bukan nilai umum daripada katalog.
Pertumbuhan Masa Depan dan Nasihat Pembelian
Reka Bentuk untuk Pengembangan
Kebanyakan kilang berkembang, dan masa depan suatu kilang atau tapak pengilangan harus dilukis pada helaian yang sama dengan lorong pertama. Reka bentuk sekarang untuk pelanjutan masa depan bermaksud membiarkan kerangka berterusan di satu hujung bumbung, mengira saiz asas untuk rentang tambahan, serta menyalurkan perkhidmatan dengan kapasiti lebih. Sistem bangunan pra-kejuruteraan memudahkan pelanjutan suatu loji Pengeluaran mudah kerana geometri sambungan adalah piawai. Meninggalkan butiran sambungan mengembang yang jelas sejak awal menjadikan pembinaan masa depan sebagai kerja pasang-sahaja, bukan kerja pembongkaran. struktur industri yang melewatkan langkah ini biasanya membayar dua kali ganda apabila talian perlu dikembangkan di dalam bangunan kilang .
Pelan Pemeriksaan dan Penyelenggaraan
Akilang Keluli rangka memerlukan penyelenggaraan rendah tetapi bukan sifar penyelenggaraan. Skru perlu diketat semula selepas tahun pertama dan selepas sebarang kejadian beban berlebihan pada kren. Salutan perlu diperiksa secara visual setiap tahun dan ditambahbaiki sebelum karat merebak melampaui lapisan primer. Sistem saliran dan talang mesti sentiasa bersih supaya air tidak pernah tertumpu di atas permukaan lantai. Pembeli harus meminta sijil kilang, kelas pelaksanaan EN 1090, kualiti pengimpalan ISO 3834 dan sistem kualiti ISO 9001 daripada pembekal, serta penandaan CE untuk pasaran Eropah. Panduan AISC dan MBMA bersama pematuhan IBC tempatan memberikan rujukan kukuh ketika memeriksa lukisan bengkel untuk mana-mana loji Pengeluaran aTAU bangunan kilang .
Sebuah kilang yang berjaya adalah hasil daripada struktur dan proses yang direka bersama, bukan secara berasingan. Kerangka, beban, gred keluli, salutan dan pelan pengembangan mesti selaras sebelum keluli dipotong. Dengan piawaian yang betul diterapkan, bangunan kilang keluli memberikan jangka hayat perkhidmatan yang panjang dan boleh disesuaikan, serta melindungi pengeluaran yang diadakan di dalamnya. Ini berlaku untuk semua struktur industri, sama ada ianya sebuah kilang pengeluaran satu-deret atau bangunan kilang berbilang-deret.
Soalan Lazim
Soalan
Jarak tiang manakah yang sesuai untuk jentera loji Pengeluaran ?
Jawapan: Satu grid biasa berukuran 9 hingga 12 meter sesuai untuk kebanyakan kilang jentera, membolehkan peralatan diletakkan di antara tiang tanpa asas khas. Deret yang lebih lebar mengurangkan bilangan tiang tetapi memperdalam rasuk dan meningkatkan berat keluli. Jarak tersebut mesti mengikut garis pengeluaran dan landasan kren, bukan modul lalai. Grid seragam juga memudahkan penyesuaian deret-deret seterusnya apabila kilang atau tapak pengilangan kilang bangunan kilang ini
Soalan
Mengapa kapasiti kren mempengaruhi kilang Keluli kerangka?
Jawapan: Beban kren adalah dinamik dan eksentrik, jadi rasuk landasan memerlukan sokongan bebas dan tiang memerlukan kekakuan tambahan untuk menghadkan ayunan. Kren 10 tan berbeza jauh daripada unit 50 tan, dan asas mesti menanggung beban roda. Mereka bentuk kilang Keluli rangka mengelilingi kren sejak awal mengelakkan penguatan mahal kemudian. Satu struktur industri yang diukur hanya untuk beban bumbung dan dinding akan gagal di bawah tugas angkat berulang, itulah sebabnya data kren mesti ditetapkan sebelum rekabentuk bangunan kilang dibekukan.
Soalan
Bagaimana lapisan dipilih untuk persekitaran korosif? loji Pengeluaran ?
Jawapan: Pemilihan lapisan mengikut atmosfera proses yang diukur, bukan nilai katalog. Galvanisasi celup panas sesuai untuk udara lembap atau berbahan kimia, manakala lapisan serpihan kaca tahan terhadap asid dan garam di mana galvanisasi menjadi lemah. Panel PIR 150 mm mengekalkan kelongsong kering dan mengurangkan kondensasi yang menyebabkan karat. Menetapkan sistem yang betul sejak awal mengelakkan penutupan berulang untuk pengecatan semula dan memperpanjang jangka hayat kilang Keluli dan yang bangunan kilang yang dibentuknya.
Soalan
Gred keluli manakah yang sesuai untuk tugas kilang atau tapak pengilangan berat?
Jawapan: Q355B meliputi kebanyakan tugas umum, manakala Q355D mengekalkan ketahanan pada suhu rendah dan Q355B-Z35 menghalang koyak berlapis di kawasan plat tebal yang dilas. Keluli bermutu tinggi Q420B mengurangkan berat pada anggota yang dibebani berat tanpa mengurangkan kapasiti. Sambungan menggunakan bolt bermutu tinggi 10.9S bagi pemasangan sepenuhnya bolt yang mempercepatkan pemasangan. Gred ditetapkan berdasarkan laluan beban dan persekitaran proses, bukan secara tabiat. Dalam satu kilang Keluli , logik gred ini mengekalkan struktur industri cekap tanpa mengorbankan keselamatan.
Soalan
Bilakah pengembangan perlu dirancang untuk satu kilang atau tapak pengilangan ?
Jawapan: Pengembangan perlu dirancang sejak awal perancangan, bukan selepas talian penuh. Membiarkan kerangka berterusan di satu hujung bumbung, menentukan saiz asas untuk rentang tambahan serta menyalurkan perkhidmatan dengan kapasiti lebih menyebabkan pembinaan masa depan menjadi kerja ‘bolt-on’. Sistem bangunan pra-kejuruteraan mengekalkan geometri sambungan standard untuk sambungan lanjutan. Pemilik mana-mana loji Pengeluaran yang melewatkan langkah ini akan membayar dua kali ganda apabila pertumbuhan akhirnya tiba, kerana bangunan kilang mesti dipotong dan dibina semula, bukan hanya dilanjutkan.

 EN