 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

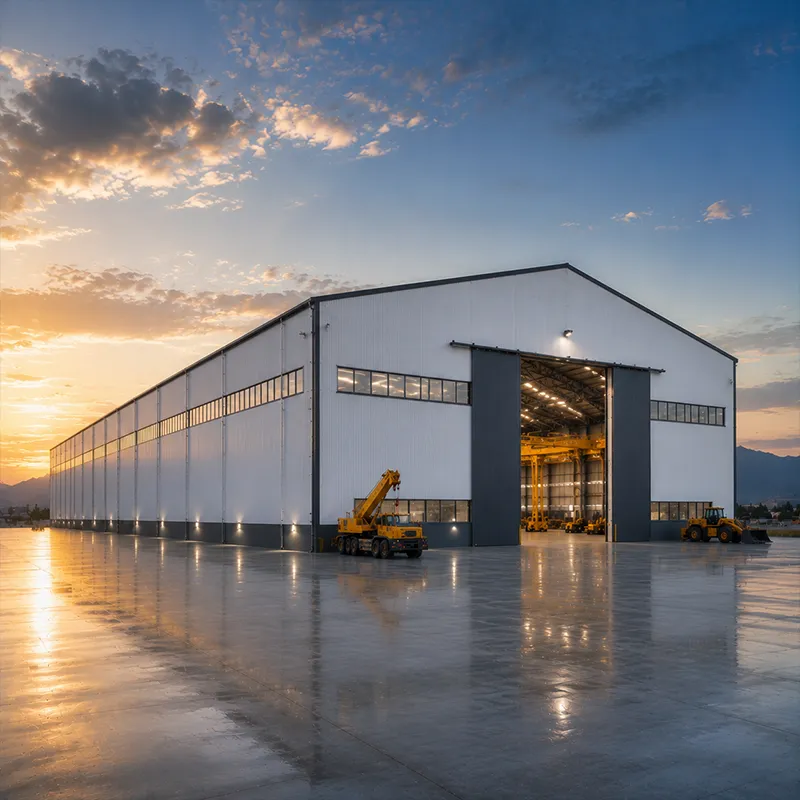
Pabrik yang direncanakan dengan baik bergantung pada rangka baja sama pentingnya dengan mesin yang dioperasikannya. Gedung produksi menanggung beban berat dan tidak merata serta harus beroperasi terus-menerus selama puluhan tahun, sehingga struktur tersebut layak mendapat perhatian sebelum pesanan peralatan dilakukan. Panduan ini membahas pilihan desain yang menentukan apakah pabrik akan beroperasi andal sejak hari pertama.
Langkah pertama dalam setiap proyek pabrik adalah menentukan cara material dan orang benar-benar berpindah. Struktur baja bukanlah kotak netral; jarak antar bentang (bay spacing), posisi pintu, dan jalur derek semuanya mengikuti proses produksi. Di sebuah pabrik mesin dekat Shenyang, pemilik awalnya menjalankan satu jalur produksi dengan kemacetan sering terjadi di stasiun pengelasan. Tata letak awal memaksa komponen jadi melewati kembali area penerimaan bahan. Setelah memetakan aliran nyata, desain yang diadopsi menggunakan susunan lurus (straight-through arrangement) dengan bentang bebas 24 m sehingga forklift dan derek overhead berbagi satu jalur tak terputus. Hasilnya adalah waktu penanganan lebih pendek dan pergerakan di lantai lebih aman. Mendokumentasikan proses secara tertulis sebelum kerangka struktural digambar menghemat jauh lebih banyak dibandingkan penghematan apa pun pada tonase baja.
Di dalam pabrik, jarak antarkolom menentukan biaya sekaligus kelayakan penggunaan. Bentang lebar mengurangi jumlah kolom tetapi meningkatkan kedalaman balok dan berat baja; sementara jarak kolom rapat cocok untuk fondasi peralatan berat namun menyia-nyiakan luas lantai. Untuk jalur pres atau sel otomatis, pola jarak kolom reguler sebesar 9 hingga 12 meter memungkinkan mesin ditempatkan di antara kolom tanpa fondasi khusus. Jika kemungkinan penambahan jalur produksi kedua di masa depan tinggi, maka pola jarak kolom harus tetap seragam agar bentang tambahan nanti dapat selaras. Jarak kolom juga menentukan posisi rel jalan derek, sehingga keputusan ini harus ditetapkan bersama insinyur produksi—bukan hanya oleh pemasok baja.
Untuk setiap pabrik di wilayah beriklim dingin, beban atap jarang hanya berasal dari berat panel. Akumulasi salju, pipa proses yang tergantung, unit ventilasi, serta rangka surya masa depan semuanya menambahkan beban mati dan beban hidup. Zona salju lokal mengatur ukuran purlin dan rafter, serta akumulasi salju akibat hembusan angin terhadap bangunan bertingkat lebih tinggi di sekitarnya harus dimodelkan. Rangka portal dengan bentang bersih 60 m menjaga lantai tetap terbuka, namun memerlukan rafter yang lebih dalam di dekat ujung atap. Menentukan kombinasi beban secara tepat mencegah dua hal: pembangunan berlebihan dan—yang lebih buruk—pembangunan tidak memadai, di mana lendutan memperpendek masa pakai pelapis atap rapuh serta pengikat atap.
Kapasitas derek di pabrik mengubah struktur rangka secara menyeluruh. Beban derek bersifat dinamis dan eksentris, sehingga balok rel lari memerlukan penopang tersendiri dan kolom membutuhkan kekakuan tambahan untuk membatasi ayunan. Derek berkapasitas 10 ton berbeda jauh dari derek berkapasitas 50 ton, dan fondasi harus didesain khusus berdasarkan beban roda—bukan diperkirakan begitu saja. Mezzanine untuk kantor atau perakitan ringan menambah beban lokal pada lantai dan memerlukan penopang independen agar getaran tidak mencapai peralatan sensitif di bawahnya. Menganggap derek sebagai pertimbangan tambahan merupakan kesalahan paling umum—dan paling mahal—dalam desain pabrik.
Memilih baja untuk pabrik berarti mencocokkan kelas baja dengan fungsi yang dibutuhkan. Q355B cocok untuk kebanyakan tugas umum, sedangkan Q355D mempertahankan ketangguhan pada suhu rendah dan Q355B-Z35 tahan terhadap retak berlapis (lamellar tearing) di area pengelasan pelat tebal. Untuk elemen struktur yang menanggung beban berat, baja berkekuatan tinggi Q420B mengurangi berat tanpa mengorbankan kapasitas daya dukung. Sambungan umumnya menggunakan baut berkekuatan tinggi kelas 10.9S untuk perakitan sepenuhnya dengan baut, sehingga mempercepat proses pemasangan dan membatasi pengelasan hanya di lokasi bengkel yang terkendali. Pemilihan kelas baja didasarkan pada jalur pembebanan, bukan kebiasaan.
Sebuah pabrik di dekat pantai atau proses kimia menghadapi serangan terus-menerus terhadap baja. Galvanisasi hot-dip memberikan masa pakai panjang di udara lembap atau berbahan kimia, sedangkan pelapisan glass flake tahan terhadap asam dan garam di area di mana galvanisasi saja akan memudar. Panel dinding dan atap sandwich PIR setebal 150 mm menjaga insulasi selubung bangunan sekaligus menjaga struktur tetap kering, sehingga mengurangi kondensasi yang memicu karat. Menentukan sistem yang tepat sejak awal mencegah penghentian operasional berulang untuk pengecatan ulang. Pemilihan pelapis harus mengacu pada kondisi atmosfer proses aktual yang diukur di lokasi, bukan nilai umum dari katalog.
Perancangan untuk Ekspansi
Kebanyakan pabrik mengalami pertumbuhan, dan masa depan suatu pabrik harus digambarkan pada lembar yang sama dengan bentang pertama. Merancang sejak awal untuk ekspansi di masa depan berarti membiarkan rangka tetap kontinu di salah satu ujung gable, merancang fondasi sesuai beban tambahan dari bentang ekstra, serta menata instalasi utilitas dengan kapasitas cadangan. Sistem bangunan pre-engineered memudahkan ekspansi di kemudian hari pada suatu pabrik Produksi langsung karena geometri koneksi bersifat standar. Menentukan detail sambungan ekspansi yang jelas sejak awal mengubah pembangunan di masa depan menjadi pekerjaan pemasangan langsung, bukan pembongkaran. struktur industri yang melewati langkah ini biasanya harus membayar dua kali lipat ketika jalur harus diperluas di dalam bangunan pabrik .
Rencana Inspeksi dan Pemeliharaan
Apabrik Baja rangka memerlukan pemeliharaan rendah, tetapi bukan tanpa pemeliharaan sama sekali. Baut harus dikencangkan ulang setelah tahun pertama serta setelah kejadian kelebihan beban derek. Lapisan pelindung perlu diperiksa secara visual tiap tahun dan diperbaiki sebelum karat menyebar melampaui lapisan primer. Saluran pembuangan dan talang harus tetap bersih agar air tidak pernah menggenang di permukaan lantai. Pembeli sebaiknya meminta sertifikat pabrik, kelas eksekusi EN 1090, kualitas pengelasan ISO 3834, serta sistem manajemen mutu ISO 9001 dari pemasok, ditambah penandaan CE untuk pasar Eropa. Panduan AISC dan MBMA disertai kepatuhan terhadap IBC lokal memberikan acuan kuat saat memeriksa gambar kerja untuk setiap pabrik Produksi atau bangunan pabrik .
Pabrik yang sukses merupakan hasil dari struktur dan proses yang dirancang secara bersamaan, bukan secara terpisah. Rangka, beban, kelas material, lapisan pelindung, dan rencana ekspansi harus selaras sebelum baja dipotong. Dengan standar yang tepat diterapkan, bangunan pabrik baja memberikan masa pakai panjang serta kemampuan adaptasi tinggi, sekaligus melindungi proses produksi di dalamnya. Prinsip ini berlaku untuk semua struktur industri, baik berupa pabrik produksi satu-bay maupun bangunan pabrik multi-bay.
Pertanyaan yang Sering Diajukan
Pertanyaan
Jarak kolom mana yang cocok untuk mesin pabrik Produksi ?
Jawaban: Kisi reguler sebesar 9 hingga 12 meter cocok untuk sebagian besar pabrik mesin, memungkinkan peralatan ditempatkan di antara kolom tanpa fondasi khusus. Bentang lebih lebar mengurangi jumlah kolom tetapi memperdalam balok dan menambah berat baja. Jarak kolom harus mengikuti jalur produksi dan lintasan derek, bukan modul bawaan. Kisi seragam juga memudahkan penyesuaian bentang tambahan ketika pabrik pabrik memperluas kapasitasnya bangunan pabrik pabrik
Pertanyaan
Mengapa kapasitas derek memengaruhi pabrik Baja rangka?
Jawaban: Beban derek bersifat dinamis dan eksentrik, sehingga balok rel lari memerlukan penopang independen dan kolom memerlukan kekakuan tambahan untuk membatasi ayunan. Unit derek 10 ton berbeda jauh dari unit derek 50 ton, dan fondasi harus mampu menahan beban roda. Merancang pabrik Baja rangka di sekitar derek sejak awal menghindari penguatan mahal di kemudian hari. Sebuah struktur industri yang dirancang hanya untuk beban atap dan dinding akan gagal di bawah tugas pengangkatan berulang, itulah sebabnya data derek harus ditetapkan sebelum desain bangunan pabrik dibekukan.
Pertanyaan
Bagaimana pelapis dipilih untuk lingkungan korosif? pabrik Produksi ?
Jawaban: Pemilihan pelapis mengikuti atmosfer proses yang terukur, bukan nilai katalog. Galvanisasi celup panas cocok untuk udara lembap atau berbahan kimia, sedangkan pelapis serpih kaca tahan terhadap asam dan garam di mana galvanisasi mulai memudar. Panel PIR setebal 150 mm menjaga kelongsongan tetap kering dan mengurangi kondensasi yang memicu karat. Menentukan sistem yang tepat sejak awal menghindari penghentian berulang untuk pengecatan ulang serta memperpanjang masa pakai pabrik Baja dan bangunan pabrik yang dibentuknya.
Pertanyaan
Grade baja mana yang cocok untuk tugas pabrik berat?
Jawaban: Q355B mencakup sebagian besar tugas umum, sedangkan Q355D mempertahankan ketangguhan pada suhu rendah dan Q355B-Z35 tahan terhadap robekan berlapis (lamellar tearing) di area pengelasan pelat tebal. Baja berkekuatan tinggi Q420B mengurangi bobot pada elemen struktur yang menanggung beban berat tanpa mengorbankan kapasitasnya. Sambungan menggunakan baut berkekuatan tinggi kelas 10.9S untuk perakitan sepenuhnya dengan baut, sehingga mempercepat proses pemasangan. Pemilihan mutu baja ditentukan oleh jalur beban dan kondisi lingkungan proses—bukan karena kebiasaan. Dalam pabrik Baja , logika pemilihan mutu ini menjaga struktur industri efisien tanpa mengorbankan keselamatan.
Pertanyaan
Kapan rencana ekspansi harus disusun untuk sebuah pabrik ?
Jawaban: Rencana ekspansi harus disusun sejak tahap desain awal, bukan setelah jalur produksi penuh. Membuat rangka tetap kontinu di satu ujung atap (gable), merancang fondasi untuk bentang tambahan, serta menata instalasi utilitas dengan kapasitas cadangan, akan mengubah ekspansi masa depan menjadi pekerjaan tambah-pasang (bolt-on). Sistem bangunan pra-rekayasa mempertahankan geometri sambungan yang standar guna memudahkan ekstensi. Pemilik setiap pabrik Produksi yang melewatkan langkah ini harus membayar dua kali lipat ketika pertumbuhan akhirnya terjadi, karena bangunan pabrik harus dipotong dan dibangun ulang—bukan sekadar diperpanjang.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
