 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

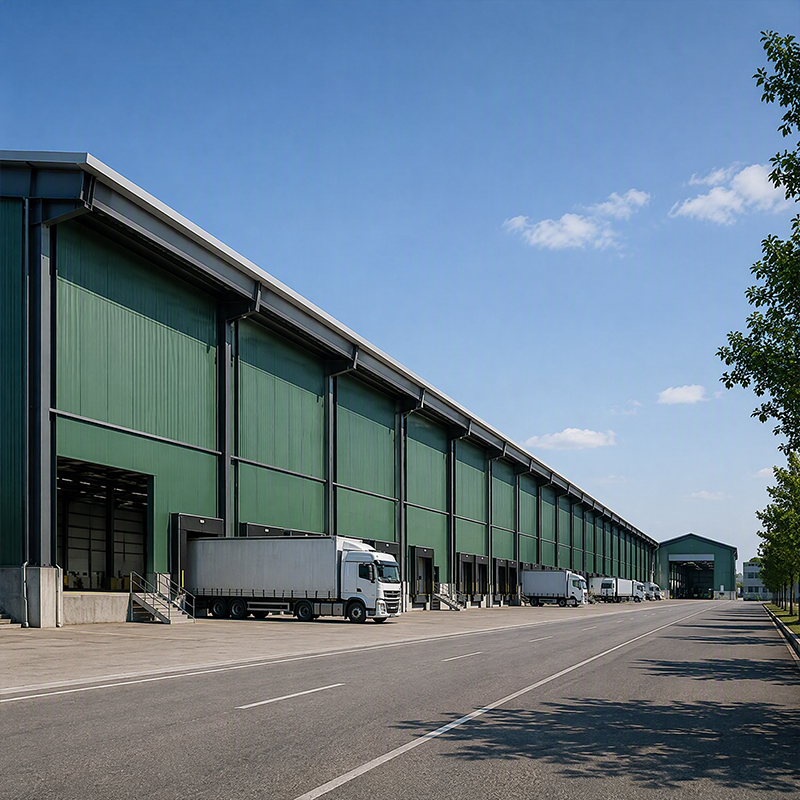
現代の貨物配送センターは、荷物を保管するよりも、パレット単位で出入りさせる速度が重要です。クロスドック拠点を運営する事業者にとって、建物の外殻は受動的な箱ではなく、能動的な処理能力(スループット)を発揮するエンジンです。構造形式、ドックの配置形状、仕分け経路を早期に適切に定めておかなければ、トレーラーの到着や取扱量の増加後に高額な後付け工事が必要になるおそれがあります。
貨物配送センターの価値は、途切れることのない流れによって生み出されます。したがって、構造用の柱間隔(グリッド)は、作業プロセスを妨げず、むしろそれを支えるものでなければなりません。広い柱間隔を確保することで、フォークリフト、リーチトラック、自動誘導車(AGV)などの搬送機器がドアからドアへと荷物を運ぶ際に、迂回せずに直線的に走行できる通路が確保されます。
荷物の配送センターでは、柱のない室内空間により、物流機器が障害物なく旋回できるため、高い運用効率が得られます。最大60メートルのネットスパンを実現するプレエンジニアード金属構造建築は、仕分けラインを遮ったり、クロスドック通路を塞いだりする中間柱を不要にします。
Q355B鋼材製のポータルフレームが屋根荷重および積載荷重を支えながら、軒高を十分に確保します。多くの事業者は、二段積みラッキングや天井設置型コンベアの通過を可能にするため、軒高を12~14メートルと指定しています。垂木のピッチを7.5~9メートルのグリッドで配置することで、鋼材の重量と実用的な床面積のバランスを最適化します。
スラブの性能によって、パレットジャックやリーチトラックがどの程度の荷重まで走行可能かが決まります。狭 aisle(狭通路)エリアでは、通常、150ミリメートル厚の鉄筋コンクリートスラブに鋸切り収縮目地を設けた場合、1パレット位置あたり5~8トンの荷重を支持できます。一方、ドックへのアプローチ部では、トレーラーによる繰り返し衝撃に耐えるため、より厚く、ドウエル棒を用いた縁部補強が必要です。
平坦性は単なる強度以上に重要です。超フラットな床面は高所ラッキングの安定性を確保し、トラックの振動を低減します。排水勾配は1.5%未満に抑え、パレットカートが横滑りしないようにします。
計画のしっかりした貨物流通センターでは、ドックドアを高速道路とハブを結ぶ主要なインターフェースと位置づけ、その数・間隔・付属設備についても建物の骨組みと同様に厳密な検討が必要です。実際の処理能力の上限は、コンベアが稼働する以前の段階で、すでにドアの数と配置によって決まってしまいます。
バランスの取れたドックレイアウトでは、入荷ドアと出荷ドアの数を単に均等にするのではなく、トレーラーの出入り比率に応じてペアリングします。クロスドック型ハブでは、建屋内での荷物の滞留を防ぎ、ステージングされた貨物をラインホール輸送へスムーズに流すため、入荷ドア1台に対して出荷ドアを1.5~2台設けることがよくあります。
ドア間隔は3.3~3.6メートルとすることで、トレーラーの旋回を妨げず、ドライバーによる通路内でのステージング(一時停車・積み下ろし準備)を可能にします。また、通路の両端にドライブスルー型ドアを設置すれば、トレーラーを再配置することなく、同一車両で荷卸しと荷積みを連続して行え、ターンタイムを短縮できます。
機械式または油圧式のレベルラーで、1.0~1.4メートルのトラーラー床高さ差を解消します。荷重10~15トン仕様を選定すれば、パレットトラックを余裕をもって収容できます。また、空気膨張式または発泡材製のシール・シェルターを採用することで、ドア開放時の冷気(または暖気)損失を抑え、冷蔵エリアでの実質的な省エネルギー効果が得られます。
センサーライト付きの連動式ドアにより、両方のドアが同時に開くことを防止します。こうした細部は仕様書上では些細に見えるものの、日々のドック作業における安全性や人件費に直結するため、基本仕様に明記すべき要素です。
繁忙しい貨物配送センター内では、仕分け設備の設計が、単なる静的な建物を、実働するハブへと変える鍵となります。受入ドアから供給される、障害物のない明確な通路を確保することで、ベルト式やシューズ式の仕分け機が、毎時数千点もの荷物を正しい出荷レーンへと正確に送り出せます。
仕分けラインには、鋼構造設計段階で天井のダクトスペース、電源、床スラブの平坦度を確保しておく必要があります。施工後に問題が発覚しては遅いのです。ベルト式またはシューズ式仕分け機は、時速4,000~12,000点の処理能力を有しますが、これは建物構造が既に荷重と配線用ダクトを支えられる状態であることが前提です。
レーン上部に1.2メートルの天井ダクトスペースを確保し、専用のケーブルトレイを設置することで、制御機器の配線が整理され、保守性も向上します。仕分けロジックは貨物の種類に応じて設計すべきです。たとえば、小口出荷(スプリットケース)と全パレット出荷では、スライドシャッターの数や分岐角度が異なります。
本格的なクロスドックレーンは、受入エリアから出荷エリアまで直線的に貫通し、中間の仮置きエリアを最小限に抑える構成です。幅24~30メートルを確保すれば、双方向のカート走行に加え、緩衝用の列も確保できます。また、トレーラー同士の迅速な積替を実現するには、細長い長方形の建物形状が、奥行きの深い正方形プランよりも優れています。
ステージングレーンは、建物のコアではなくドック面に配置する必要があります。これにより、トレーラーの荷卸しが完了した直後に貨物を数分以内に目的地別に振り分けることが可能になります。床面を目的地ごとにゾーン分けして明示することで、誤った仕分けを減らすことができます。また、クリアスパン構造が可能にする中央スパイン部の無柱設計は、ハブの性能を定義する直線的な物流フローを確保します。
あらゆる貨物配送センターにおいて、鋼材の種類と表面処理は、ハブがダウンタイムなしで運用できる期間を左右します。塗装、鋼材のグレード、および認定済みの製造プロセスによって、悪天候や摩耗、そして繁忙期のハブが各シフトで生み出す重交通負荷に対しても、構造体の健全性が維持されます。
150 mm厚のPIRサンドイッチ壁材により、屋外気温の変動に対して外装をきっちり密閉し、常温エリアおよび冷蔵エリア双方における空調負荷を低減します。構造体の溶接および欧州市場向けCEマーク表示については、EN 1090およびISO 3834が適用されます。
溶融亜鉛めっきまたはガラスフレーク塗装により、フォークリフトによる端部の摩耗や道路用融雪剤のミストから保護します。接合部にはZ35級鋼板を指定することで、厚肉溶接部と母材が交わる箇所での層状破断を防止します。
ボルトの締付け張力、塗膜の状態、屋根排水の点検は、工事開始初日から文書化された点検計画に盛り込む必要があります。接合部は6か月ごとに目視点検を行い、塗装は年1回点検することで、徐々に進行する劣化(クリープ)をフレーム全体への拡大前に早期に発見できます。
樋やレベルピットの清掃により、水がスラブ端部に達することを防ぎます。納入業者を比較検討する際には、ISO 9001に基づく工程記録や、物流ハブ・穀物ハブなどの実績事例を確認することで、施工者が生産性(スループット)を重視しているかどうかを判断できます。
高性能な貨物配送センターの設計は、延床面積よりも「流れ」が重要です。すなわち、無柱の大空間構造、受入・出荷エリアのバランスの取れたドッキング配置、統合型ソーテーション設備、そして耐久性を保証された認証済みの建物外皮(エンベロープ)です。これらの要素を、部屋単位ではなく全体として一体的に仕様設定することで、開業初日からスムーズな貨物流通を実現し、数十年にわたって高い運用効率を維持できるハブが生まれます。
クロスドック型ハブに適した敷地面積の形状は?
答え:貨物が受入から出荷まで最小限の迂回で直線的に移動できるため、縦長の建物形状が、奥行きの大きい正方形プランより優れています。幅24~30メートルの設計なら、双方向のカート通行とステージング用バッファを確保でき、また長辺側にドッキングドアを配置することで、建物内部の移動距離を短縮できます。さらに、中央通路部分を無柱とすることで、クロスドック本来の高速な直線的フローを実現します。
貨物配送センターには、何基のドッキングドアが必要ですか?
回答:ドア数は、入庫トラーラーと出庫トラーラーの台数を均等に揃えるのではなく、入庫対出庫の比率に従って設定します。クロスドックハブでは、ステージングされた貨物が滞留しないよう、通常、入庫1台に対して出庫1.5~2台分のドアが必要です。ドア間隔は3.3~3.6メートルとすることで、トラーラーの旋回動作を妨げず、ドライブスルー型ドアを採用すれば、トラーラーの再配置なしで荷降ろしと積み込みを同時に行えます。こうしたドックレイアウトのバランスを取ることが、実質的な処理能力の上限を決定します。
ソーテーションハブにおいて、床の平坦度が重要な理由は何ですか?
回答:極めて平坦なスラブ(床版)は、高所ラッキングの安定性を確保し、トラックの振動による誤ピッキングを低減します。床の傾斜が1.5%未満であれば、パレットカートが自走時に逸脱することを防げます。また、床の設計を鋼構造フレームと統合したBIMモデルで一括管理することで、柱脚と床内設備(配管・配線など)の干渉を事前に回避できます。床の性能を決めるのは、強度だけでなく、むしろ平坦度であり、それが自動化機器の安全な最高速度を左右します。
接合部における破断(ティアリング)に耐える鋼材の規格はどれですか?
回答:Z35グレードの鋼板は、接合部に指定され、厚手の溶接部と高透過厚さ応力が重なる箇所における層状破断を防止します。一般構造用にはQ355BおよびQ355Dが用いられます。欧州向け現場では、溶接品質およびCEマーク表示についてEN 1090およびISO 3834が適用されます。溶融亜鉛めっきまたはガラスフレーク塗装により、端部の摩耗および塩害(塩分ミスト)から保護します。接合部での鋼材グレード選定により、長期間にわたる多量の交通荷重に対してもフレームの健全性が維持されます。
配送ハブの点検頻度はどのくらいですか?
回答:接合部、塗膜、屋根排水設備については、プロジェクト開始時から文書化された点検計画を策定する必要があります。ボルト軸力の目視点検は6か月ごと、塗膜の状態確認は年1回実施することで、フレーム全体へと広がる前段階の劣化(クリープ)を早期に検出できます。また、樋やレベルピットの清掃により、床版端部への浸水を防ぎます。体系的な点検によって、操業効率の安定維持と構造物の寿命延長が図られ、予期せぬ停止を回避できます。






