 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

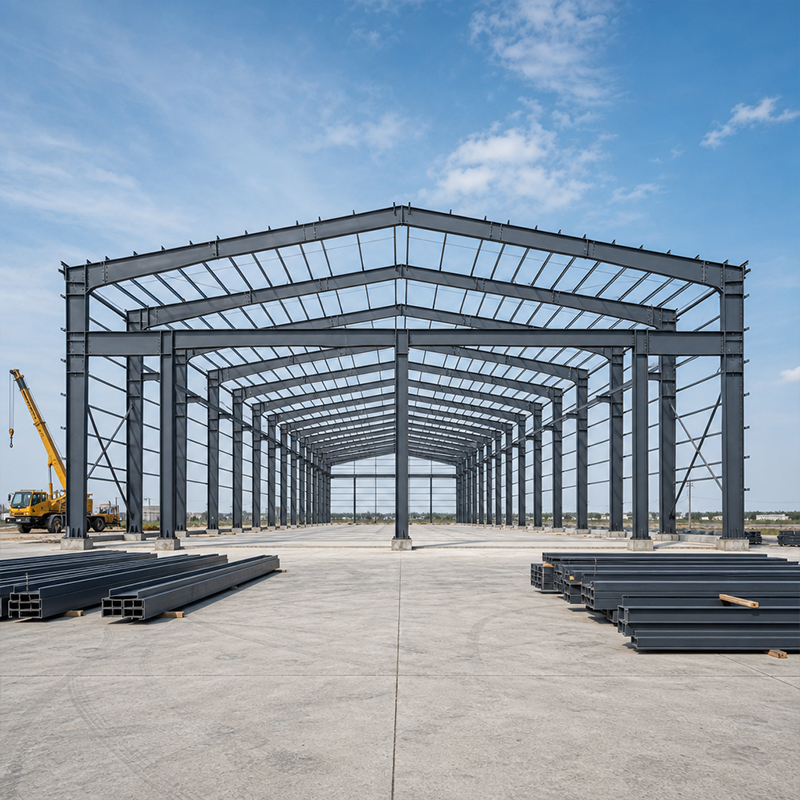
A megfelelő acélszerkezet-anyag kiválasztása meghatározza, hogy egy épület milyen jól viselkedik évtizedeken át terhelés, időjárás és korrózió hatására. Az ipari tulajdonosok és kivitelezők számára a döntés soha nem csupán az ár kérdése; hanem a minőség, a bevonat és a gyártási eljárás összehangolása a tényleges üzemeltetési környezettel. Egy rossz anyagválasztás később lehajlásban, rozsdában vagy olyan javításokban nyilvánul meg, amelyek költsége sokkal meghaladja az eredeti megtakarítást. Az alábbi változók tisztázása segít biztonságosan megadni a specifikációkat, és elkerülni a költséges leállásokat.
Egy acél szerkezeti anyag legfontosabb tulajdonsága a folyáshatár, azaz az a feszültségszint, amelyen egy keresztmetszet állandó alakváltozásba kezd. Az acélminőség kiválasztása meghatározza, hogy egy gerenda vagy oszlop milyen terhelésig bírja el a folyáshatár elérését, és közvetlenül befolyásolja az elemek méretét, a tartók nyílását és az acéltonnázást. Egy magasabb minőségű acél, például a Q355B vékonyabb keresztmetszeteket és szélesebb nyílásokat tesz lehetővé, míg egy alacsonyabb minőségű acél súlyosabb vázszerkezetet és magasabb szállítási költséget eredményez. Fontos szempont a hőmérsékletfüggő ütőszilárdság is: az ütőálló minőségek megakadályozzák a rideg törést hideg éghajlati viszonyok között. Ezért a szerkezeti tervezés nem egy általános katalógusszám alapján indul, hanem a tényleges terhelésekből.
A Q355B egy alacsony ötvözésű szerkezeti acél, amelynek minimális folyáshatára 355 MPa, és széles körben használják ipari vázszerkezetekhez, raktár-tetőszerkezetekhez és kapuoszlopokhoz. Kiegyensúlyozott szilárdsága és hegeszthetősége miatt gyakorlati alapanyagként szolgál a legtöbb előre tervezett épületnél, akár nagy fesztávok esetén is. Olyan projekteknél, amelyek mínuszfokos körülményeknek vannak kitéve, a javított alacsony hőmérsékleten érvényes ütőszilárdsági értékekkel rendelkező Q355D az előnyösebb. A vastag lemezeknél, ahol a lemezvastagság irányában húzóerő hat, a Q355B-Z35 lamellás repedésállóságot biztosít. A Q420B nehezen terhelhető darumerevekhez szükséges további biztonsági tartalékot nyújt. Ezek közötti választás nem egyetlen merev szabály, hanem a költség, a gyártási egyszerűség és az építési helyi éghajlati viszonyai közötti kompromisszum. Ez a szerkezeti acél anyag továbbá leegyszerűsíti a beszerzést is, mivel az acélgyárak és a szerkezeti acél-feldolgozók általában Q355B minőségű lemezt tartanak készleten a tipikus ipari vázszerkezeteknél gyakran alkalmazott szokásos lemezvastagságokban.
A korrózió csendesen csökkenti a keresztmetszetet, és lerövidíti az élettartamot, ezért a bevonatrendszer ugyanolyan figyelmet érdemel, mint az alapanyag. A forró-merüléses cinkbevonat egy fémes kötésű cinkréteget alkalmaz, amely önmagát áldozza fel az acél védelmére, és jól működik a gerendákhoz, tartókhoz és alkatrészekhez mérsékelt légkörben. A üvegcsíkos bevonat sűrű, áthatolhatatlan gátló réteget képez, amely ellenáll a vegyi anyagoknak, a nedvességnek és a kopásnak, így ideális gyárakhoz, hűtőtárolókhoz és tengerparti helyszínekhez. Egyik sem univerzálisan jobb: a cinkbevonat kis, ismétlődő alkatrészeknél jeleskedik, míg az üvegcsíkos bevonat nagy, kitett felületeket véd, ahol a újrafelvitel nehézkes.
A bevonat teljesítménye inkább a környező légkörtől függ, mint a termékismertetőtől. A száraz, belső területeken elég könnyebb rendszer is, míg a tengerparti, ipari vagy trágyagazdag mezőgazdasági helyszínek vastagabb, ellenállóbb rendszert igényelnek. A tervezők a kitétséget standard korrodálhatósági kategóriák alapján becslik meg, majd ennek megfelelően határozzák meg a cinkréteg vastagságát vagy a bevonatfilm felépítését. A részletek is számítanak: a csapadékvíz elkerülése, az élek lezárása és a kompatibilis alapozók használata megakadályozza a korai hibákat, amelyek gyakran a lapos illesztéseknél és a csavarfejeknél jelentkeznek. A környezethez kiválasztott, nem a legalacsonyabb ár ajánlatához igazított bevonat biztosítja a beruházás védelmét az egész tervezett élettartam alatt. A megfelelő acél szerkezeti anyag és a megfelelően meghatározott bevonat együttese elkerüli azt a korai újrafestést, amely sok idősödő gyártóüzemet és hűtőtárolót terhel.
Amikor vastag lemezeket húzóerő ér merőlegesen a felületükre – például hegesztett oszlopalapoknál és nehéz illesztéseknél – az általános minőségű acél belső zárványai mentén széthasadhat. A Z-irányú vagy rétegvastagsági irányú acél, amelyet redukált keresztmetszeti területre vonatkozó követelmény jelöl, ellenáll ennek a feszültségnek, és megakadályozza a réteges repedést a gyártás során. Kritikus csomópontokon történő megadása csak kis többletköltséggel jár, de komoly helyszíni hiányosságot tud megelőzni. A szükséglet növekszik a lemezvastagsággal és az illesztés merevségével, ezért a mérnökök a Z-minőségű anyagot csak ott jelölik meg, ahol a geometria valóban megköveteli, nem pedig az egész szerkezetben. Ha egy nehéz illesztésnél az acélszerkezet anyaga nem rendelkezik Z-minőséggel, a rejtett réteges repedés csak akkor jelenhet meg, miután a hegesztési feszültség hatni kezd a helyszínen.
Az anyagminőség olyan megbízható, amilyen megbízhatóak az azt összekötő kapcsolatok. A nagy szilárdságú 10.9S csavarok vezérelt előfeszítéssel teljesen csavart kapcsolatokat biztosítanak, amelyek ciklikus és földrengés-terhelés alatt is stabilak maradnak. A gyártási fegyelem ugyanolyan fontos: a CNC-vágás biztosítja a szerkezeti elemek pontos méreteit, míg az ISO 3834 szabvány szerint végzett robotos hegesztés konzisztens behatolást garantál. A rosszul igazított furatok, a hiányzó előfeszítésű csavarok vagy a gyenge minőségű hegesztési varratok feszültségkoncentrációt okoznak, amit egyetlen acélminőség sem tud ellensúlyozni. Ezért a gyári folyamatok ellenőrzése ugyanolyan lényeges, mint a gyártmánytanúsítvány értékelése a végső teljesítmény megítélésekor. Még a legmagasabb minőségű acélszerkezeti anyag is elveszíti szilárdságát, ha a kapcsolatok lazaak, rosszul igazítottak, vagy ha a hegesztést nem megfelelő eljáráskontroll és ellenőrzés mellett végzik.
A független tanúsítás objektív bizonyítékot szolgáltat arról, hogy az anyag és a folyamat megfelel a meghatározott kritériumoknak. Az EN 1090 szabvány és a CE-jelölés azt igazolja, hogy a strukturális acéltermékek, amelyeket az európai piacon helyeznek forgalomba, megfelelnek a deklarált végrehajtási osztályoknak. Az ISO 3834 szabvány a hegesztési minőségre, az ISO 9001 pedig a következetes eredményeket biztosító menedzsmentrendszerre vonatkozik. E tanúsításokkal rendelkező beszállító általában nyomon követhető gyártási vizsgálati jelentéseket tud szolgáltatni, amelyek minden lemezhez hozzárendelik annak öntési számát. Az ilyen dokumentumok lehetővé teszik a vásárlók számára, hogy a minőségi osztályt, a kémiai összetételt és a mechanikai tulajdonságokat ellenőrizzék, nem csupán egy címke megtekintésére támaszkodva.
A szállítás előtt néhány ellenőrzés kiszűri a legtöbb anyagproblémát. Ellenőrizze, hogy a gyártmánytanúsítvány megfelel-e a rendelt minőségnek és vastagságnak, majd ellenőrizze a bevonat vastagságát egy egyszerű mérőeszközzel több ponton is. Figyeljen a egyenes, tisztán vágott élekre, valamint az egyenletes cinkbevonatra vagy festésre, amely mentes a folyásoktól és a fedetlen helyektől. Győződjön meg róla, hogy a csavarminőségek fel vannak nyomtatva, és hogy a kapcsolódási lyukak illeszkednek a gyári rajzokhoz. Ezek a lépések kevés időt vesznek igénybe, mégis megakadályozzák a költséges újrafeldolgozást, miután a szerelés elkezdődik egy távoli helyszínen. A acél szerkezet anyagának megerősítése a helyszínen, mielőtt az elhagyja a gyárat, megelőzi azokat a vitákat és késéseket, amelyek egy helytelen vagy nem összeillő szállítmány után következnek.
A megfelelő acél szerkezet anyagának meghatározása azt jelenti, hogy a minőséget, a bevonatot és a gyártási folyamatot összehangolja a tényleges üzemeltetési környezettel. A Q355B a legtöbb vázra megfelel, míg a bevonatok és tanúsított folyamatok hosszú távon megőrzik ezt az erősséget. Egy világos kiválasztási és ellenőrzési rutin követése biztosítja a teljesítmény előrejelezhetőségét és a költségek indokoltságát az épület teljes élettartama alatt.
Mi határozza meg egy megfelelő acélminőséget ipari vázakhoz?
Válasz: A megfelelő minőséget a tervezési terhelések, a fesztáv és az éghajlat alapján választják ki, nem pedig egy alapértelmezett szám alapján. A folyáshatár azt a terhelést jelöli, amelynél a szerkezeti elem végleges deformációt szenved, míg az alacsony hőmérsékleten mutatott ütőszilárdság megakadályozza a rideg törést hideg környezetben. A Q355B megfelel a legtöbb raktár- és műhelyépületnek, a Q355D fagyos körülményekhez, a Q420B pedig nehéz daruk gerendáihoz. A döntés a költség, a hegeszthetőség és a környezeti hatások közötti egyensúlyt tükrözi. A szerkezeti számítás átvizsgálása megerősíti, hogy a kiválasztott minőség biztonságosan kielégíti a tényleges igényeket.
Miért választják gyakran a Q355B-t szerkezetekhez?
Válasz: A Q355B acél min. 355 MPa folyáshatárral rendelkezik, jó hegeszthetőséggel, így hatékonyan használható gerendákhoz, oszlopokhoz és kapu-keretekhez. Szilárdsága lehetővé teszi vékonyabb szelvények és szélesebb támaszközök alkalmazását, csökkentve az acél tonnáját és a szállítási költségeket az alacsonyabb minőségű acélokhoz képest. Az ötvözet stabil, és könnyen vágható és hegeszthető automatizált műhelyekben, így biztosítja a gyártás egyenletességét. A legtöbb előre tervezett ipari épület esetében a gazdaságosság és a teljesítmény megfelelő arányát nyújtja anélkül, hogy a magasabb szilárdságú alternatívák prémium árát kellene fizetni.
Hogyan befolyásolja a bevonat vastagsága a szolgáltatási élettartamot?
Válasz: A bevonat vastagsága közvetlenül meghatározza a korrózióvédelem élettartamát, mivel a rétegnek el kell fogyania, mielőtt a acél felülete kitettséget szenvedne. A forró–merítéses cinkbevonat és az üvegszállemez bevonat száraz rétegvastagsága a helyszín korróziós kategóriájához van igazítva. A vékonyabb bevonati rendszerek korán megbuknak az élek és a csavarfejek területén, ami rozsdásodást és keresztmetszeti anyagvesztést eredményez. A több ponton ellenőrzött, igazolt rétegvastagság biztosítja, hogy a védőréteg megfeleljen a tervezett élettartamnak. A környezethez – nem a legalacsonyabb költségű megoldáshoz – kell kiválasztani a bevonati rendszert, hogy a szerkezetet megvédjük.
Mikor szükséges Z-irányú acél egy projektben?
Válasz: A Z-irányú acél szükséges ott, ahol vastag lemezek húzóerőt bírnak el a felületükre merőlegesen, például hegesztett oszlopalapoknál és nagy merevségű, nehéz illesztéseknél. Az átlagos lemez a szennyeződések mentén széthasadhat e feszültség hatására, ami gyártás közben réteges repedést okozhat. E csomópontokon a kívánt rétegfelület-csökkenési osztály megadása megelőzi ezt a hiányosságot. A követelmény növekszik a lemezvastagsággal és az illesztés merevségével, ezért a mérnökök csak kritikus helyeken alkalmazzák, nem az egész szerkezetre kiterjedően.
Mely dokumentumok igazolják egy szállított acélvásárlás minőségét?
Válasz: A minőséget nyomon követhető gyári vizsgálati jelentések igazolják, amelyek minden lemezt hőszámmal kapcsolnak össze, és megmutatják az anyagminőséget, kémiai összetételt és mechanikai értékeket. Az EN 1090 CE-jelölés és az ISO 3834 hegesztési tanúsítás a megfelelő kivitelezést bizonyítja, míg az ISO 9001 a folyamatos minőségirányítást tükrözi. Független szakértők ellenőrzik a bevonat vastagságát és a csavarok minőségét, így további biztonságot nyújtanak a helyszínen. E dokumentumok együttesen lehetővé teszik a vásárlók számára, hogy ellenőrizzék: a szállított acél szerkezeti anyag megfelel a megadott specifikációnak a szerelés megkezdése előtt.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
