 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

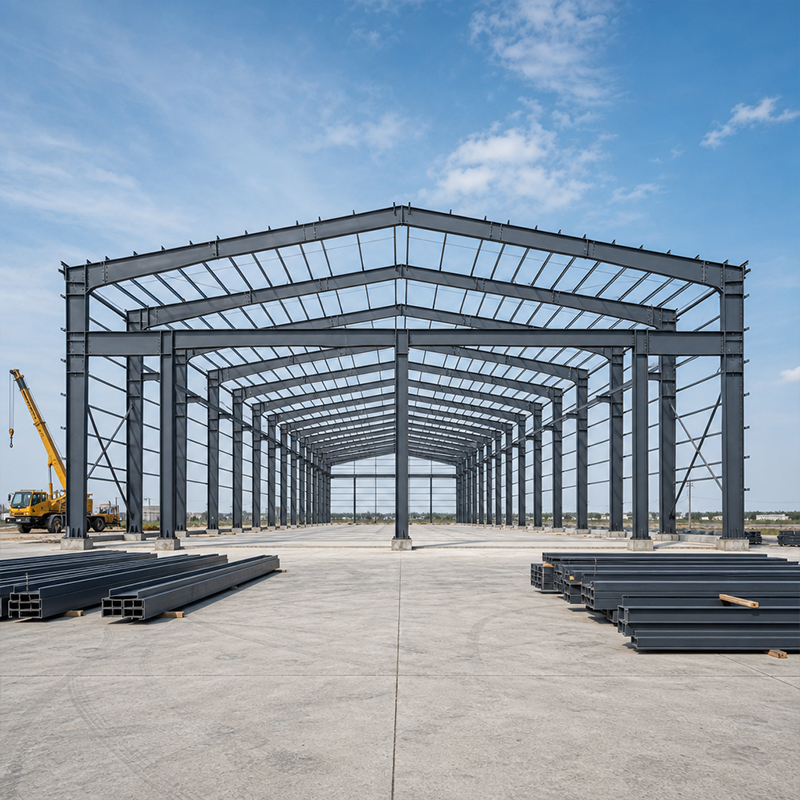
إن تحديد مادة الهيكل الفولاذي المناسبة يُحدِّد أداء المبنى على مدى عقود تحت الأحمال والظروف الجوية والتآكل. أما بالنسبة لمالكي المشاريع الصناعية والمقاولين، فإن الاختيار لا يتعلَّق أبدًا بالسعر وحده؛ بل هو مسألة مواءمة الدرجة والطبقة التغطية وعملية التصنيع مع بيئة الاستخدام الفعلية. وقد يظهر خطأ اختيار المادة لاحقًا على شكل انحراف أو صدأ أو إصلاحات تفوق التوفير الأولي بكثير. ولذلك، فإن توضيح المتغيرات الواردة أدناه يساعد في تحديد المواصفات بثقة ويمنع التوقف التشغيلي المكلف.
الخاصية الأساسية لأي مادة هيكلية من الفولاذ هي قوة الخضوع، أي مستوى الإجهاد الذي تبدأ عنده المقطع في التشوه الدائم. ويُحدد اختيار الدرجة كمية الحمولة التي يمكن أن يحملها العارضة أو العمود قبل بلوغ هذا الحد، مما يؤثر مباشرةً على أبعاد العنصر والمسافة بين الدعامات وكمية الفولاذ المطلوبة. فاستخدام درجة أعلى مثل Q355B يسمح باستخدام مقاطع أدق وبأطوال أكبر بين الدعامات، بينما يؤدي تحديد درجة أقل من المتطلّب إلى استخدام هيكل أثقل وتكاليف نقل أعلى. كما أن المقاومة عند درجات الحرارة المنخفضة تكتسب أهميةً بالغة: فالدرجات ذات مقاومة التصادم الجيدة تمنع الكسر الهش في المناخات الباردة. ولذلك، يبدأ التصميم الإنشائي من الأحمال الفعلية، وليس من رقم معياري عام في الكتالوج.
تُعَدُّ مادة Q355B فولاً هيكليًّا منخفض السبائك، وقوتها الانشائية الدنيا تبلغ ٣٥٥ ميغاباسكال، وتُستخدَم على نطاق واسع في الإطارات الصناعية وأعمدة الأسطح المخزنية والأعمدة البوابية. وتتميَّز هذه المادة بتوازن قوتها وقدرتها على اللحام، ما يجعلها خيارًا عمليًّا افتراضيًّا لمعظم المباني مسبقة التصنيع حتى لأكبر الباعدين. أما في المشاريع المعرَّضة لظروف دون الصفر المئوي، فيُفضَّل استخدام مادة Q355D التي تتميَّز بقيم أفضل لمقاومة الصدمات عند درجات الحرارة المنخفضة. وفي الحالات التي تحمِل فيها الصفائح السميكة إجهادات شدٍّ عبر سماكتها، تُضاف إلى مادة Q355B مواصفة Z35 لمقاومة التشقق الطبقي. وتُستخدم مادة Q420B في العوارض الداعمة للرافعات الثقيلة التي تتطلَّب هامش أمان إضافيًّا. ويتم الاختيار بين هذه المواد استنادًا إلى توازنٍ بين التكلفة وسهولة التصنيع والمناخ المحيط في موقع المشروع، وليس وفق قاعدة واحدة جامدة. كما أن هذه المادة الهيكلية الفولاذية تبسِّط عملية الشراء، إذ يحتفظ المصهرون ومصنعو المكونات عادةً بمادة Q355B في سماكات الصفائح القياسية المستخدمة في الإطارات الصناعية النموذجية.
التآكل يُزيل تدريجيًّا مساحة المقطع ويقلِّل من عمر الخدمة، لذا فإن نظام الطلاء يستحق اهتمامًا مماثلًا للاهتمام بالمعادن الأساسية. وتُطبَّق عملية الغمر في الزنك الساخن طبقة من الزنك مرتبطة كيميائيًّا بسطح الفولاذ، وتتآكل هذه الطبقة ذاتيًّا لحماية الفولاذ، وهي أداءٌ ممتازٌ للأعمدة العرضية (البولينات)، والدعامات، والمكونات في البيئات الجوية المعتدلة. أما طلاء رقائق الزجاج فيشكِّل حاجزًا كثيفًا غير نافذٍ مقاومًا للمواد الكيميائية والرطوبة والاحتكاك، وهو مناسب للمصانع ومستودعات التبريد والمواقع الساحلية. ولا يفوق أحدهما الآخر بشكل عام؛ إذ تتفوَّق عملية الغمر في الزنك الساخن على الأجزاء الصغيرة المتكررة، بينما يحمي طلاء رقائق الزجاج الأسطح الكبيرة المكشوفة التي يصعب الوصول إليها لإعادة الطلاء.
أداء الطلاء يعتمد على الغلاف الجوي المحيط أكثر من اعتماده على كتيب المنتج. أما المواقع الجافة الداخلية فتتقبل أنظمة طلاء أخف، في حين تتطلب المواقع الساحلية أو الصناعية أو الزراعية الغنية بالسماد أنظمة طلاء أثقل وأكثر مقاومةً. ويقدّر المصمّمون درجة التعرّض باستخدام فئات التآكل القياسية، ثم يحدّدون سماكة الزنك أو سمك طبقة الطلاء وفقًا لذلك. كما تلعب التفاصيل دورًا حاسمًا: مثل تجنّب احتجاز المياه، وإغلاق الحواف، واستخدام أوليات متوافقة، وكلُّ ذلك يمنع الفشل المبكر الذي يظهر عادةً عند الوصلات المتراكبة ورؤوس البراغي. إن اختيار طلاءٍ مناسبٍ للبيئة — وليس الأقل سعرًا — يحمي الاستثمار طوال العمر التصميمي الكامل للمبنى. كما أن استخدام مادة هيكل فولاذي مناسبة مع طلاء مُحدَّد بدقة يجنب المنشآت القديمة والمستودعات الباردة الحاجة إلى إعادة طلاء مبكرة.
عندما تقاوم الصفائح السميكة الشدَّ المتعامد على سطحها، مثلما يحدث عند قواعد الأعمدة الملحومة والوصلات الثقيلة، قد تنفصل الدرجات العادية طوليًّا على طول الشوائب الداخلية. أما فولاذ الاتجاه «زد» أو الفولاذ عالي المقاومة في الاتجاه العمودي على السطح، الذي يُشار إليه بمتطلبات محددة لنسبة الانخفاض في المساحة، فيتحمّل هذا الإجهاد ويمنع التشقق الطبقي أثناء التصنيع. وتحديد هذا النوع من الفولاذ عند العقد الحرجة يشكّل زيادة طفيفة في التكلفة، لكنها تجنب حدوث عيب جسيم في موقع التنفيذ. وتزداد الحاجة إليه مع زيادة سماكة الصفيحة ودرجة قيود الوصلة، لذا يشير المهندسون إلى جودة «زد» فقط عند المواقع التي تتطلبها الهندسة فعلًا، وليس في جميع أجزاء الهيكل. وعندما لا يتوفر فولاذ جودة «زد» في المواد المستخدمة في وصلات هيكلية ثقيلة، فقد يظهر التشقق الطبقي المخفي بعد تطبيق إجهادات اللحام في موقع التنفيذ.
درجة الجودة للمواد لا تكون موثوقة إلا بقدر ما تكون الوصلات التي تربطها كذلك. فالمسمار ذات الدرجة العالية من القوة (10.9S) مع التوتر المسبق المُتحكَّم فيه يوفِّر وصلات مُثبَّتة بالكامل تظل مستقرة تحت الأحمال المتكرِّرة والزلازلية. كما أن الانضباط في عملية التصنيع له نفس الأهمية: فالقطع باستخدام الحاسب الآلي (CNC) يحافظ على دقة أبعاد العناصر، بينما يضمن اللحام الروبوتي وفق معيار ISO 3834 اختراقًا متسقًّا. أما الثقوب غير المحاذية، أو المسمار غير المشدود جيدًا، أو ملامح اللحام الرديئة فهي تؤدي إلى تركيز الإجهادات، ولا يمكن لأي درجة من الفولاذ تعويض ذلك. وبالتالي فإن التحقق من إجراءات الورشة يكتسب أهمية مساوية لشهادة المصهر عند تقييم الأداء النهائي. بل إن مواد الهياكل الفولاذية عالية الجودة تفقد جزءًا من قوتها إذا كانت الوصلات فضفاضة أو غير محاذية أو ملحومة دون تحكُّمٍ كافٍ في الإجراءات أو فحصٍ مناسب.
توفّر الشهادات المستقلة دليلاً موضوعياً على أن المادة والعملية تتوافق مع المعايير المحددة. ويؤكّد معيار EN 1090 مع علامة CE أن الصلب الإنشائي الموضوع في السوق الأوروبية يمتثل لفئات التنفيذ المُعلَنة. أما معيار ISO 3834 فيغطي جودة اللحام، ويعالج معيار ISO 9001 نظام الإدارة المسؤول عن ضمان اتساق النواتج. وبإمكان المورد الحاصل على هذه الشهادات عادةً أن يقدّم تقارير فحص المصهر القابلة للتتبع، التي تربط كل لوحة برقم الدفعة الحرارية الخاصة بها. وتتيح هذه الوثائق للمشترين التأكد من درجة الفولاذ وتركيبه الكيميائي وقيم خواصه الميكانيكية، بدل الاعتماد فقط على الملصق.
قبل الشحن، تُكتشف معظم المشكلات المتعلقة بالمواد من خلال بضعة فحوصات بسيطة. تأكَّد من أن شهادة المصنع تتطابق مع الدرجة والسمك المطلوبين، ثم تحقَّق من سماكة الطلاء باستخدام مقياس بسيط في عدة نقاط. ابحث عن حواف مستقيمة ونظيفة القطع، وطبقة غلفنة أو طلاء متجانسة خالية من التدفقات أو المناطق غير المغطاة. تأكَّد من أن درجات البراغي محفورة عليها بوضوح، وأن الثقوب الخاصة بالتوصيلات تتماشى مع الرسومات التنفيذية. هذه الخطوات لا تستغرق وقتًا طويلاً، ومع ذلك فهي تمنع إجراء تعديلات مكلفة بعد بدء تركيب الهيكل في موقع بعيد. ويؤدي التأكُّد من مواد الهيكل الفولاذي في الموقع قبل مغادرتها المصنع إلى تجنُّب النزاعات والتأخيرات التي تنتج عن شحنات خاطئة أو غير متطابقة.
يتعلَّق تحديد مواد الهيكل الفولاذي المناسبة بتوازن دقيق بين الدرجة والطلاء وعملية التصنيع، مع مراعاة الظروف التشغيلية الفعلية. وتغطي درجة Q355B معظم الإطارات، بينما تحمي الطلاءات والعمليات المعتمدة تلك القوة على المدى الطويل. وباتِّباع إجراءٍ واضحٍ للاختيار والفحص، يبقى الأداء قابلاً للتنبؤ به، والمُبرَّر من حيث التكلفة طوال عمر المبنى.
ما الذي يُحدِّد درجة الفولاذ الملائمة لإطارات المصانع؟
الإجابة: تُختار الدرجة الملائمة استنادًا إلى الأحمال التصميمية، والباع، والمناخ، وليس وفق رقم افتراضي. وتُعرِّف مقاومة الخضوع الحدَّ الأقصى للحمل الذي يمكن أن يتحمّله العنصر قبل أن يتعرَّض للتشوُّه الدائم، بينما تمنع المقاومة عند درجات الحرارة المنخفضة الكسر الهش في المواقع الباردة. وتصلح درجة Q355B لمعظم المستودعات وورش العمل، بينما تُستخدم درجة Q355D في الظروف المتجمِّدة، ودرجة Q420B للأوتار الحاملة للرافعات الثقيلة. ويقوم القرار على موازنة التكلفة، وسهولة اللحام، والتعرُّض البيئي. ويكفي مراجعة الحسابات الإنشائية للتأكد من أن الدرجة المختارة تلبّي المتطلبات الفعلية بأمان.
لماذا تُختار درجة Q355B عادةً للمنشآت؟
الإجابة: يوفّر الفولاذ Q355B حدًّا أدنى لمقاومة الخضوع تبلغ ٣٥٥ ميغاباسكال، مع قابلية جيدة للحام، ما يجعله مناسبًا بكفاءة لعناصر العوارض والدعائم والإطارات البوابية. وتمكِّن مقاومتهُ من استخدام مقاطع أنحف وباعات أعرض، مما يقلّل كمية الصلب المطلوبة وتكاليف النقل مقارنةً بالدرجات الأدنى. كما أن سبيكته مستقرة وسهلة القطع واللحام في الورش الآلية، ما يدعم دقة التصنيع وثباته. ولأغلب المباني الصناعية الجاهزة، يوفّر هذا النوع التوازن الأمثل بين الكفاءة الاقتصادية والأداء دون الحاجة إلى دفع أثمان مرتفعة مقابل بدائل ذات مقاومة أعلى.
كيف يؤثر سمك الطلاء في عمر الخدمة؟
الإجابة: إن سُمك الطلاء يتحكم مباشرةً في مدة استمرار الحماية من التآكل، لأن الطبقة يجب أن تستهلك بالكامل قبل أن يتعرّض الفولاذ. ويُحدَّد سُمك طبقة الجلفنة بالغمر الساخن وسُمك طبقة رقائق الزجاج الجافة وفق فئة تآكل الموقع. أما الأنظمة الأقل سُمكًا فتفشل مبكرًا عند الحواف ورؤوس البراغي، مما يؤدي إلى ظهور الصدأ وفقدان جزء من المقطع. ويضمن القياس الموثوق لسُمك الطبقة عند عدة نقاط أن تكون هذه الحاجز مطابقًا للعمر التصميمي. ولحماية البنية، يجب اختيار النظام المناسب للبيئة المحيطة، وليس الخيار الأقل تكلفةً.
متى يكون استخدام الفولاذ ذي الاتجاه العمودي (Z-direction) ضروريًّا في المشروع؟
الإجابة: يُستعمل فولاذ الاتجاه العمودي (Z) في المواضع التي تتعرض فيها الصفائح السميكة لقوى شدٍّ عمودية على سطحها، مثل قواعد الأعمدة الملحومة والوصلات الثقيلة ذات التقييد العالي. وقد تنفصل الصفيحة العادية على طول الشوائب تحت تأثير تلك الإجهادات، ما يؤدي إلى حدوث تمزق طبقي أثناء التصنيع. ولذلك، يكفي تحديد درجة محددة من انخفاض المساحة عبر السماكة عند تلك العقد لمنع هذا العيب. ويزداد هذا الشرط بزيادة سماكة الصفيحة ودرجة تقييد الوصلة، لذا يطبّقه المهندسون فقط في المواقع الحرجة لا في جميع أجزاء المنشأة.
أيُّ وثائق تؤكِّد جودة شحنة الفولاذ المسلَّمة؟
الإجابة: يتم التأكيد على الجودة من خلال تقارير اختبار المصهر القابلة للتتبع، التي تربط كل لوحة برقم الدفعة الخاص بها، وتشير إلى الدرجة والتركيب الكيميائي والقيم الميكانيكية. وتدل علامة CE وفق المعيار الأوروبي EN 1090 وشهادة اللحام وفق المعيار ISO 3834 على تنفيذٍ متوافق مع المتطلبات، بينما تعكس شهادة ISO 9001 اتساق نظام الإدارة. وتُضاف ضمانات إضافية في موقع العمل عبر الفحص المستقل لسماكة الطلاء ودرجات البراغي. وبمجملها، تتيح هذه الوثائق للمشترين التحقق من أن مواد الهيكل الصلبي المسلَّمة تتطابق مع المواصفات المحددة قبل بدء عملية التركيب.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
