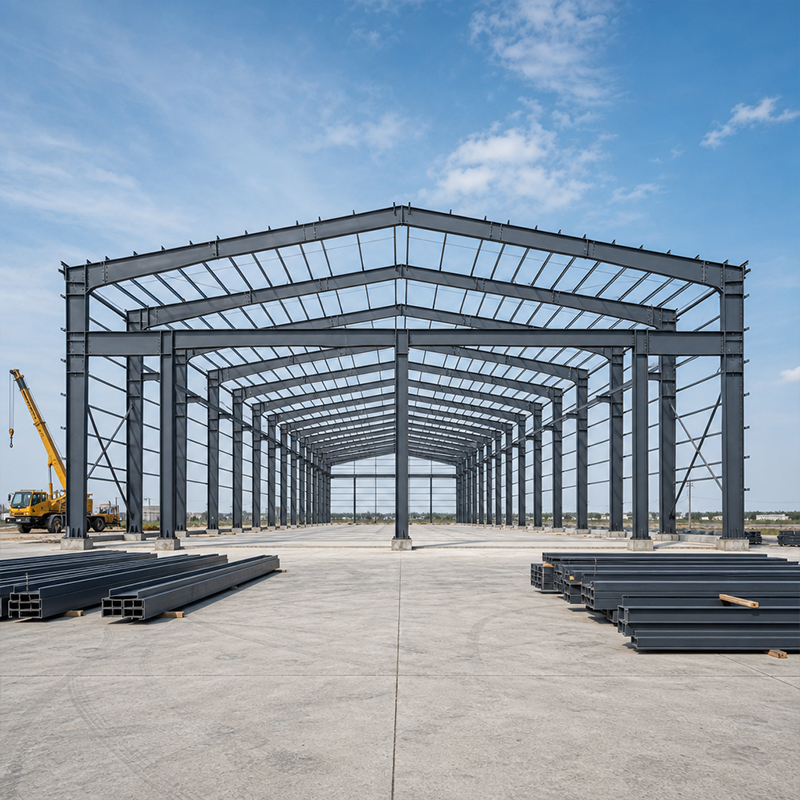
Die Auswahl des richtigen Stahlkonstruktionsmaterials bestimmt über Jahrzehnte hinweg, wie ein Gebäude unter Last, Witterungseinflüssen und Korrosion abschneidet. Für Industriebetreiber und Bauunternehmer geht es bei dieser Entscheidung niemals allein um den Preis; vielmehr gilt es, Stahlgüte, Beschichtung und Fertigung an die tatsächlichen Einsatzbedingungen anzupassen. Eine falsche Materialentscheidung zeigt sich später in Durchbiegung, Rostbildung oder Reparaturen, deren Kosten die ursprüngliche Einsparung bei Weitem übersteigen. Die Klärung der nachfolgenden Variablen erleichtert eine sichere Spezifikation und vermeidet kostspielige Ausfallzeiten.
Verständnis der Stahlgütenauswahl
Die Kern-Eigenschaft jedes Stahlkonstruktionsmaterials ist die Streckgrenze, also die Spannung, bei der ein Querschnitt beginnt, sich dauerhaft zu verformen. Die Wahl der Stahlgüte bestimmt, welche Last ein Träger oder eine Stütze tragen kann, bevor diese Grenze erreicht wird; dies wirkt sich unmittelbar auf die Abmessungen der Bauteile, die Spannweiten und die erforderliche Stahlmasse aus. Eine höhere Güte wie Q355B ermöglicht schlankere Querschnitte und größere freie Spannweiten, während eine zu niedrig spezifizierte Güte schwerere Konstruktionen und höhere Transportkosten erfordert. Auch die Zähigkeit bei tiefen Temperaturen ist entscheidend: Güten mit guter Schlagzähigkeit vermeiden spröde Brüche in kalten Klimazonen. Die Tragwerksplanung beginnt daher stets bei den tatsächlichen Lasten – nicht bei einer allgemeinen Katalognummer.
Q355B und ihre Rolle in Industriegerüsten
Q355B ist ein niedriglegierter Baustahl mit einer Mindeststreckgrenze von 355 MPa und wird häufig für Industriegerüste, Lagerhallen-Dachbindern und Portalsäulen eingesetzt. Seine ausgewogene Festigkeit und Schweißbarkeit machen ihn zur praktischen Standardwahl für die meisten vorkonstruierten Gebäude bis hin zu großen Spannweiten. Für Projekte unterhalb des Gefrierpunkts wird Q355D bevorzugt, da es verbesserte Kerbschlagzähigkeitswerte bei tiefen Temperaturen aufweist. Bei dickwandigen Platten, die Zugspannungen quer zur Plattenebene aufnehmen, wird Q355B-Z35 mit erhöhtem Lamellentreneintrag verwendet. Q420B kommt bei schwer belasteten Kranträgern zum Einsatz, die zusätzliche Sicherheitsreserven erfordern. Die Auswahl zwischen diesen Stählen beruht auf einem Kompromiss aus Kosten, Fertigungsaufwand und lokalem Klima – nicht auf einer einzigen starren Regel. Dieses Stahlbaumaterial vereinfacht zudem die Beschaffung, da Walzwerke und Stahlbauer Q355B üblicherweise in den Standardplattendicken vorrätig halten, die bei typischen Industriegerüsten eingesetzt werden.
Beschichtungssysteme und Korrosionsschutz
Feuerverzinkung versus Glasflockenbeschichtung
Korrosion verringert stillschweigend den Querschnitt und verkürzt die Lebensdauer; daher verdient das Beschichtungssystem genauso viel Aufmerksamkeit wie das Grundmetall. Das Feuerverzinken erzeugt eine metallurgisch gebundene Zinkschicht, die sich opfert, um Stahl zu schützen, und eignet sich gut für Pfetten, Halterungen und Komponenten in mäßig aggressiven Atmosphären. Die Glasflocken-Beschichtung bildet eine dichte, undurchlässige Barriere, die widerstandsfähig gegen Chemikalien, Feuchtigkeit und Abrieb ist, und eignet sich daher für Fabriken, Kühlhäuser und Küstenstandorte. Keine der beiden Methoden ist universell überlegen: Feuerverzinken zeichnet sich bei kleinen, wiederholten Teilen aus, während Glasflocken-Beschichtungen große, freiliegende Flächen schützen, bei denen ein Nachstreichen aufgrund erschwerter Zugänglichkeit schwierig ist.
Beschichtung an die Umgebung anpassen
Die Beschichtungsleistung hängt stärker von der Umgebungsatmosphäre ab als vom Produktprospekt. Trockene Binnenstandorte vertragen leichtere Systeme, während Küsten-, Industrie- oder stickstoffreiche landwirtschaftliche Standorte dickere, widerstandsfähigere Systeme erfordern. Planer schätzen die Exposition anhand standardisierter Korrosivitätskategorien ab und spezifizieren dann entsprechend die Zinkschichtdicke oder den Aufbau des Beschichtungsfilms. Auch die Ausführung zählt: Das Vermeiden von eingeschlossenem Wasser, das Abdichten von Kanten sowie die Verwendung kompatibler Grundierungen verhindern Frühausfälle an Überlappungsstellen und Schraubenköpfen. Eine Beschichtung, die auf die Umgebung – nicht auf das niedrigste Angebot – abgestimmt ist, schützt die Investition über ihre gesamte planmäßige Lebensdauer. Das richtige Stahlkonstruktionsmaterial in Kombination mit einer fachgerecht spezifizierten Beschichtung vermeidet das vorzeitige Neustreichen, das viele ältere Anlagen und Kühlhäuser belastet.
Z-Richtungs-Zähigkeit für dicke Platten
Wenn dicke Platten einer Zugbeanspruchung senkrecht zu ihrer Oberfläche widerstehen – beispielsweise an geschweißten Säulenfußpunkten oder massiven Stößen – können gewöhnliche Stahlsorten entlang innerer Einschlüsse aufreißen. Z-Richtungs-Stahl oder durchdicke Stähle, die durch eine Anforderung an die Querschnittsverminderung gekennzeichnet sind, halten dieser Beanspruchung stand und vermeiden lamellare Rissbildung während der Fertigung. Ihre Verwendung an kritischen Knotenpunkten stellt nur einen geringen Aufpreis dar, der jedoch einen schwerwiegenden Mangel vor Ort verhindert. Der Bedarf steigt mit der Plattendicke und der Einspannung der Verbindung; daher kennzeichnen Konstrukteure Z-Qualität gezielt nur dort, wo die Geometrie dies tatsächlich erfordert – nicht flächendeckend über die gesamte Tragstruktur. Fehlt Z-Qualität beim Stahlbaustoff an einer massiven Verbindung, kann sich verborgene lamellare Rissbildung erst nach Aufbringen der Schweißspannungen vor Ort zeigen.
Schraubverbindungen und Fertigungsqualität
Die Werkstoffqualität ist nur so zuverlässig wie die Verbindungen, die sie zusammenhalten. Hochfeste Schrauben der Festigkeitsklasse 10,9S mit kontrollierter Vorspannung ergeben vollschraubte Verbindungen, die auch unter zyklischer und seismischer Belastung stabil bleiben. Genauso wichtig ist die Fertigungsdisziplin: CNC-Schneiden gewährleistet genaue Profilabmessungen, und Roboter-Schweißen nach ISO 3834 stellt eine gleichmäßige Durchschweißung sicher. Fehlausgerichtete Bohrungen, unzureichend angezogene Schrauben oder mangelhafte Schweißnahtprofile erzeugen Spannungskonzentrationen, die keine Stahlqualität ausgleichen kann. Die Überprüfung des Werkstattprozesses ist daher ebenso entscheidend wie das Walzwerk-Zertifikat bei der Beurteilung der Endleistung. Selbst hochwertiges Stahlkonstruktionsmaterial verliert an Tragfähigkeit, wenn Verbindungen locker, fehlausgerichtet oder ohne angemessene Prozesskontrolle und Prüfung geschweißt werden.
Beschaffungs- und Verifizierungs-Checkliste
Zertifizierungen, die für Qualität stehen
Unabhängige Zertifizierung liefert objektive Nachweise dafür, dass Material und Verfahren festgelegte Kriterien erfüllen. EN 1090 mit CE-Kennzeichnung bestätigt, dass Stahlkonstruktionen, die auf dem europäischen Markt in Verkehr gebracht werden, den deklarierten Ausführungsstufen entsprechen. ISO 3834 regelt die Schweißqualität, und ISO 9001 bezieht sich auf das Managementsystem, das eine konsistente Produktqualität sicherstellt. Ein Lieferant, der diese Zertifikate besitzt, kann in der Regel nachvollziehbare Werkstoffprüfberichte bereitstellen, die jede Platte mit ihrer Chargennummer verknüpfen. Solche Dokumente ermöglichen es Käufern, die Werkstoffgüte, die chemische Zusammensetzung und die mechanischen Werte zu überprüfen – statt sich allein auf ein Etikett zu verlassen.
Praktische Inspektion vor Auslieferung
Vor dem Versand fangen einige einfache Prüfungen die meisten Materialprobleme ein. Stellen Sie sicher, dass das Werkzeugzertifikat mit der bestellten Sorte und Dicke übereinstimmt, und überprüfen Sie die Beschichtungsstärke an mehreren Stellen mit einem einfachen Messgerät. Achten Sie auf gerade, sauber geschnittene Kanten sowie eine gleichmäßige Verzinkung oder Lackierung ohne Laufspuren und unbeschichtete Stellen. Prüfen Sie, ob die Schraubensorten eingestanzt sind, und ob die Verbindungslöcher mit den Werkzeichnungen übereinstimmen. Diese Schritte erfordern nur wenig Zeit, verhindern aber teure Nacharbeiten, sobald die Montage an einem abgelegenen Standort beginnt. Die Bestätigung des Stahlkonstruktionsmaterials vor Ort, bevor es das Werk verlässt, vermeidet Streitigkeiten und Verzögerungen, die durch eine falsche oder nicht passende Lieferung entstehen.
Die Spezifikation des richtigen Stahlkonstruktionsmaterials bedeutet, Sorte, Beschichtung und Fertigung an die tatsächliche Betriebsumgebung anzupassen. Q355B eignet sich für die meisten Rahmen, während Beschichtungen und zertifizierte Verfahren diese Festigkeit langfristig schützen. Die Einhaltung einer klaren Auswahl- und Prüfroutine gewährleistet vorhersehbare Leistung und wirtschaftlich gerechtfertigte Kosten über die gesamte Lebensdauer des Gebäudes.
Häufig gestellte Fragen
Frage
Was definiert eine geeignete Stahlgüte für industrielle Rahmen?
Antwort: Eine geeignete Güte wird anhand der Entwurfslasten, der Spannweite und des Klimas ausgewählt – nicht anhand einer Standardnummer. Die Streckgrenze legt die Last fest, die ein Bauteil tragen kann, bevor es zu einer bleibenden Verformung kommt; während die Zähigkeit bei niedrigen Temperaturen Bruchversagen an kalten Standorten verhindert. Q355B eignet sich für die meisten Lagerhallen und Werkstätten, Q355D für gefrierende Bedingungen und Q420B für schwere Kranträger. Die Entscheidung berücksichtigt Kosten, Schweißbarkeit und Umgebungsbedingungen. Die Überprüfung der statischen Berechnung bestätigt, dass die gewählte Güte die tatsächlichen Anforderungen sicher erfüllt.
Frage
Warum wird Q355B häufig für Konstruktionen ausgewählt?
Antwort: Q355B bietet eine Mindeststreckgrenze von 355 MPa bei guter Schweißbarkeit und eignet sich daher effizient für Sparren, Stützen und Portalfachwerke. Dank seiner Festigkeit können schlankere Querschnitte und größere Spannweiten realisiert werden, wodurch die Stahlmenge und die Transportkosten im Vergleich zu niedrigeren Qualitätsklassen sinken. Die Legierung ist stabil und lässt sich in automatisierten Werkstätten problemlos schneiden und schweißen, was eine konsistente Fertigung unterstützt. Für die meisten vorkonstruierten industriellen Gebäude bietet sie das richtige Verhältnis aus Wirtschaftlichkeit und Leistung – ohne den Aufpreis höherfester Alternativen.
Frage
Wie wirkt sich die Beschichtungsstärke auf die Nutzungsdauer aus?
Antwort: Die Beschichtungsstärke bestimmt direkt die Dauer des Korrosionsschutzes, da die Schicht vollständig abgetragen werden muss, bevor der Stahl freiliegt. Die Schichtdicke beim Feuerverzinken sowie die Trockenfilmdicke von Glasflockenbeschichtungen richten sich nach der Korrosivitätskategorie des Standorts. Dünnere Systeme versagen frühzeitig an Kanten und Schraubenköpfen und lösen dadurch Rostbildung sowie Querschnittsverlust aus. Eine verifizierte Schichtdicke, die an mehreren Stellen gemessen wird, stellt sicher, dass die Barriere mit der geplanten Nutzungsdauer übereinstimmt. Die Auswahl des Systems nach der Umgebungsbedingung – und nicht nach der kostengünstigsten Option – schützt die Konstruktion.
Frage
Wann ist Z-Richtungs-Stahl in einem Projekt erforderlich?
Antwort: Stahl mit Z-Richtungseigenschaften wird dort benötigt, wo dicke Platten einer Zugbeanspruchung senkrecht zu ihrer Oberfläche standhalten müssen – beispielsweise bei geschweißten Säulenfußplatten und schweren Überlappungsstößen mit hoher Einspannung. Gewöhnliche Platten können unter dieser Beanspruchung entlang von Einschlüssen aufreißen, was während der Fertigung zu schichtförmigem Bruch (Lamellentearing) führt. Durch die Festlegung einer Mindestzugfestigkeit in Durchzugsrichtung (Reduction-of-Area-Klasse) an diesen Knotenpunkten lässt sich dieser Fehler vermeiden. Der Anforderungsgrad steigt mit der Plattendicke und dem Grad der Verbindungseinspannung; daher wenden Ingenieure diese Spezifikation ausschließlich an kritischen Stellen an, nicht flächendeckend über die gesamte Konstruktion.
Frage
Welche Dokumente bestätigen die Qualität einer gelieferten Stahlware?
Antwort: Die Qualität wird durch nachvollziehbare Walzwerk-Prüfberichte bestätigt, die jede Platte mit ihrer Chargennummer verknüpfen und die Sorte, die chemische Zusammensetzung sowie die mechanischen Werte angeben. Die CE-Kennzeichnung nach EN 1090 und die Schweißzertifizierung nach ISO 3834 weisen eine normkonforme Ausführung nach, während ISO 9001 ein konsistentes Qualitätsmanagement widerspiegelt. Eine unabhängige Prüfung der Beschichtungsstärke sowie der Schraubengüten bietet zusätzliche vor-Ort-Sicherheit. Gemeinsam ermöglichen diese Dokumente es den Käufern, bereits vor Beginn der Montage zu überprüfen, ob das gelieferte Stahlkonstruktionsmaterial den Spezifikationen entspricht.

 EN