 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

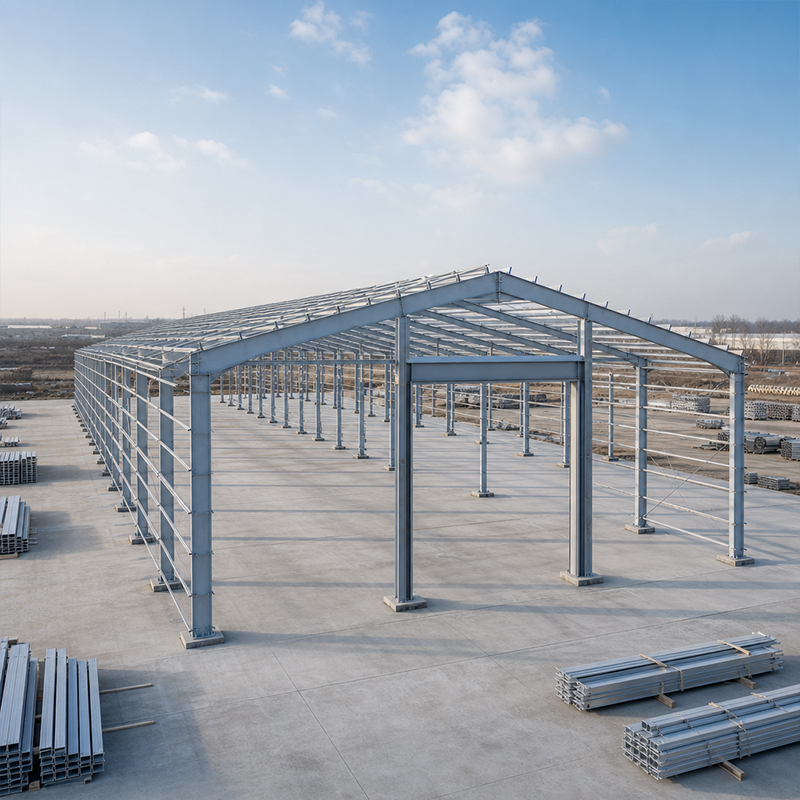
Az acélvázszerkezetes épület az ipari tulajdonosok számára alapértelmezett választássá vált, ha oszlopfmentes alapterületre, rövid építési időszakra és bővítési lehetőségre van szükségük. A hagyományos beton- vagy téglavázas üzemek merev oszlopok köré és lassú szilárdulási ciklusokhoz kötik a tervet, míg egy előre gyártott acélvázszerkezet készen áll a csavarozásra.
Egy acélvázszerkezetes épület belsejében az belső oszlopok hiánya lehetővé teszi a menedzserek számára, hogy a rakodórendszereket, a gyártósorokat és a teherautó-folyosókat pontosan oda helyezzék, ahol a folyamat szükséges. Egy tipikus betonvázszerkezet minden nyolc-tíz méterenként oszlopot helyez el, ami kényszeríti a folyosókat és a gépek alapterületét, hogy a rácsba illeszkedjenek. Akár 60 méteres oszlopfmentes fesztávval egyetlen gyártócsarnok több független munkasejtet is befogadhat egyetlen tető alatt.
A hosszú, oszlopfal nélküli nyílás egy kapu-keret rendszerből származik. A Q355B vagy Q420B acélból készült csökkenő keresztmetszetű oszlopok és gerendák viszik a tető- és széllastot az alapozásig, miközben a C- és Z-profilos szarufák és a falburkolat merev lemezhatást képeznek, amely stabilizálja az egész főtengelyt. Egy előre tervezett kapu-keretet pontosan a megadott nyíláshoz és terheléshez hangolnak, így elkerülik a túlméretezést, amelyet egy általános betonrács esetén szükséges lenne.
Egy shenyangi gépgyár esetében a berendezés üzemeltetője egy rögzített betonmegoldással szembesült, amely oszlopokat helyezett el az összeszerelő szalag közepén. A választott megoldás egy csavart kapu-keret volt, 10,9S nagy szilárdságú kapcsolatokkal és üvegporos bevonattal a mosózónában. Az eredmény egy oszlopfal nélküli padló volt, ahol a szalag végponttól végpontig fut, valamint egy keret, amelyet hetek alatt, nem hónapok alatt állítottak fel.
Mivel az elemeket egy tető alatt vágják, fúrják és hegesztik, a acél szerkezetű épület gyárból számozott alkatrészek készletében hagyja el a gyárat, nem pedig nyersanyagként. A hegesztési és ellenőrzési lépéseket az ISO 9001 és az ISO 3834 szabályozza, így minden kapcsolatot ellenőriznek, mielőtt szállításra kerül. A robotos hegesztés ismételhető, alacsony hibaszámú illesztéseket eredményez, amelyeket nehéz megfelelő minőségben elérni a helyszínen végzett hegesztéssel, és a CNC szervizelés minimálisra csökkenti az acél hulladékot. A gyakorlati eredmény egy olyan épület, amelynek minősége a gyárban van rögzítve, nem pedig egy távoli építési helyszínen a időjárásnak van kitéve.
Az előre gyártott váz is úgy módosítja az ütemtervet, hogy a tulajdonosok közvetlenül érzékelik a változást. A betonhoz zsaluzat szükséges, öntésre és keményedési időre van szükség, amely hideg időjárás esetén hetekig leállíthatja a projektet, míg egy acélkészletet a gyártóüzemben előre megtervezett sorrendben emelnek fel és csavaroznak össze. A szerelőcsapatok a gyártási rajzok szerint, folyamatosan, kis egységenként haladnak, és a burkolati panelek már akkor felkerülnek, amint a váz stabil állapotba kerül. Azok számára, akik egy évszak vagy egy bérleti szerződés kezdete miatt sietnek, ez a sebesség gyakran az a tényező, amely miatt az acélvázas épület győz a hagyományos építési módszerrel szemben.
Az ipari kereslet ritkán marad állandó szinten, és egy acélvázas épület egyik csendes erőssége éppen az, hogy növekedésével együtt tud fejlődni a vállalkozás. Mivel a fő szerkezet moduláris, egy új szekció hozzáadása egyszerűen a oszlopsor meghosszabbításával és egy további gerenda- és purlin-sor beépítésével történik; az eredeti szerkezetet nem bontják le vagy erősítik fel teljes mértékben. Egy szenyang-i gabonatároló üzem üzemeltetője két év alatt egy csarnokból háromra bővítette működését, szekciókat adva hozzá a betakarítási időszakok között, miközben a tárolás folyamatosan üzemelni tudott.
Amikor a folyamatok megváltoznak, a váz újraépítés nélkül alkalmazkodik. A felsővezetéses vagy alsóvezetéses daruk a gerendákra csatlakoznak meghatározott kapcsolódási pontokon keresztül, és egy emeleti iroda vagy válogatótorony a másodlagos vázszerkezethez csavarozódik anélkül, hogy érintené a főoszlopokat. Ez a rugalmasság kulcsfontosságú egy logisztikai központ számára, amely a palettás tárolásról a válogatás-és-csomagolásra vált, illetve egy műhely számára, amely kiegészül egy minőségellenőrző helyiséggel. A nyílt terekkel és dokumentált teherátadási útvonalakkal ugyanaz a acélvázszerkezetes épület támogatja az épület élettartama során nagyon eltérő elrendezéseket.
Az acél csak akkor tartós, ha tiszteletben tartjuk a környezetet, és a megfelelő döntések a minőségi osztálytól függenek. Kültéri vagy lemosási körülmények között a forró-merítéses cinkbevonat és az üveglapkás bevonat védik az elemeket, míg olyan minőségi osztályok, mint a Q355B-Z35, ellenállnak a réteges repedésnek ott, ahol vastag lemezeket hegesztenek. Az EN 1090 végrehajtási osztályai és a CE-jelölés azt mutatják, hogy a gyártott vázszerkezet megfelel az európai szabványnak szerkezeti felhasználásra. A PIR szigetelés a burkolaton belül szabályozza a kondenzációt, és a tűzbiztonsági részletezés az adott elfoglaltságnak megfelelő helyi szabályzatot követi.
A vásárlóknak a keret gyártásának ismert szabályrendszer szerinti, nem ár alapján történő elkészítését igazoló tanúsítványokat kell kérniük. Az EN 1090 szabvány a acél szerkezetek kivitelezését foglalja magában, és a CE-jelölést viseli; az ISO 3834 a hegesztési minőséget, az ISO 9001 pedig a gyártáshoz kapcsolódó menedzsmentrendszert szabályozza. Az AISC, az MBMA és az IBC észak-amerikai hivatkozási pontot nyújt a tervezéshez és a használati terhelések meghatározásához, míg az OSHA a szerelés ideje alatt érvényes helyszíni biztonsági elvárásokat határozza meg. Ha egy szállító bemutathatja ezeket a tanúsítványokat és egy korábban teljesített projektekre vonatkozó nyomon követhető előzményt, akkor az acélszerkezetes épület nem kockázatos befektetés, hanem dokumentált eszköz.
Egy acél szerkezetű épület az iparban négy minőségi tulajdonsága miatt nyeri el helyét: nyitott alapterület, gyors út a megrendeléstől az üzembe helyezésig, bővítési lehetőség újraépítés nélkül, valamint egy olyan váz, amelynek minősége és tanúsítványai ellenőrizhetők. Gyárak, raktárak, gabonatárolók és logisztikai központok esetében ezek a tulajdonságok egy épületet nem fix költséggé, hanem rugalmas eszközzé tesznek. A megfelelő acélminőség, bevonat és szállító kiválasztása a projekt kezdetén biztosítja ezen érték megőrzését az egész üzemeltetési időszak alatt.
Mekkora a maximális tiszta fesztáv egy előregyártott acélváznál?
Válasz: Egy tipikus előre gyártott kapu-keret szerkezet 60 méteres tiszta fesztávolságot ér el belső oszlopok nélkül, bár a határérték a tetőterheléstől, a magasságtól és a helyi szabályozástól függ. Hosszabb fesztávolságok esetén mélyebb gerendákra és erősebb Q355B vagy Q420B acélra van szükség, ami növeli az acélsúlyt. A legtöbb gyár- és raktárépület esetében egy 30–50 méteres fesztávolság fedezheti a alapterületet, miközben a költségek továbbra is ésszerűek maradnak. Egy szerkezeti mérnöknek ellenőriznie kell a pontos értéket a helyszíni terhelések és a kiválasztott végrehajtási osztály alapján.
Miért olcsóbb később bővíteni az előre gyártott acélépületeket?
Válasz: Az acélszerkezetes épületek moduláris kialakításúak, így egy új hajóoldal (bay) egyszerűen a pillérsor meghosszabbításával és egy további gerenda- és purlin-sor beillesztésével adható hozzá. Az alapozás és a fő teherhordó elemek már a jövőbeli bővítésre is méretezve készülnek, így a kiegészítő munka minimális marad. Ezzel szemben egy betonbővítés gyakran új alapozást és engedélyeket igényel, míg az acélkészlet ugyanabból a modellből készül. A bővítés gyorsabban megérkezik, és sokkal kevesebb zavart okoz a folyamatban lévő működésben, mint egy teljes újépítés.
Hogyan építik fel az előre gyártott acélvázat a helyszínen?
Válasz: A felszerelés a gyártási rajzok szerint történik, sornaként, kezdve az alapcsavarokkal és az első oszlopsorral. A munkások felemelik minden gerendát, rögzítik az oszlopokhoz 10,9S szilárdsági osztályú nagy szilárdságú csavarokkal, majd hozzáadják a purlinokat és a merevítéseket, hogy stabilizálják a sort. A burkolati panelek akkor kerülnek fel, amikor a váz függőleges és derékszögű. Egy rendezett csavarozási sorrend rövidíti a helyszíni munkaidőt, csökkenti az időjárási kockázatot, és lehetővé teszi a tulajdonos számára, hogy hetekkel korábban foglalja el az épületet, mint egy monolit szerkezet esetében.
Mely tanúsítványok igazolják az ipari acélváz megfelelőségét?
Válasz: Keressen EN 1090-es szabványt a CE-jelöléssel együtt, amely a acél szerkezetek kivitelezését foglalja magában, továbbá az ISO 3834-et a hegesztési minőség és az ISO 9001-et a gyártási rendszer szempontjából. Észak-Amerikában az AISC, az MBMA és az IBC szolgáltatja a tervezési és használati célra vonatkozó referenciapontokat, míg az OSHA határozza meg a helyszíni biztonsági elvárásokat. A CE-jelölés és a kivitelezési osztály azt jelezik, hogy az elemek egy dokumentált megfelelőségi útvonalon mentek keresztül. Egy olyan szállító, aki ezeket a tanúsításokat projekt-hivatkozásokkal együtt bemutatja, megbízható alapot nyújt a vásárlók számára a vázrendszer elfogadásához.
Támogathat-e egy előre gyártott váz felső vezetékes darukat?
Válasz: Igen, a kapukeretet általában úgy tervezik, hogy felsőfutásos vagy alsófutásos darukat hordozzon meghatározott gerenda-kapcsolaton keresztül, ahol a terhelés az oszlopokon keresztül jut el az alapzatig. A daru teherbírása, a futópálya igazítása és a kerékterhelések a tervezés során kell meghatározni, nem később, mert ezek befolyásolják a szerkezeti elemek méretét és az alapzatot. Gépgyártó- vagy karbantartócsarnok esetén ez a beépített képesség elkerüli egy külön daruszerkezet szükségességét. A vevőknek meg kell adniuk a teherbírást és a fesztávot, hogy a keret illeszkedjen a megemelési feladathoz.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
