 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

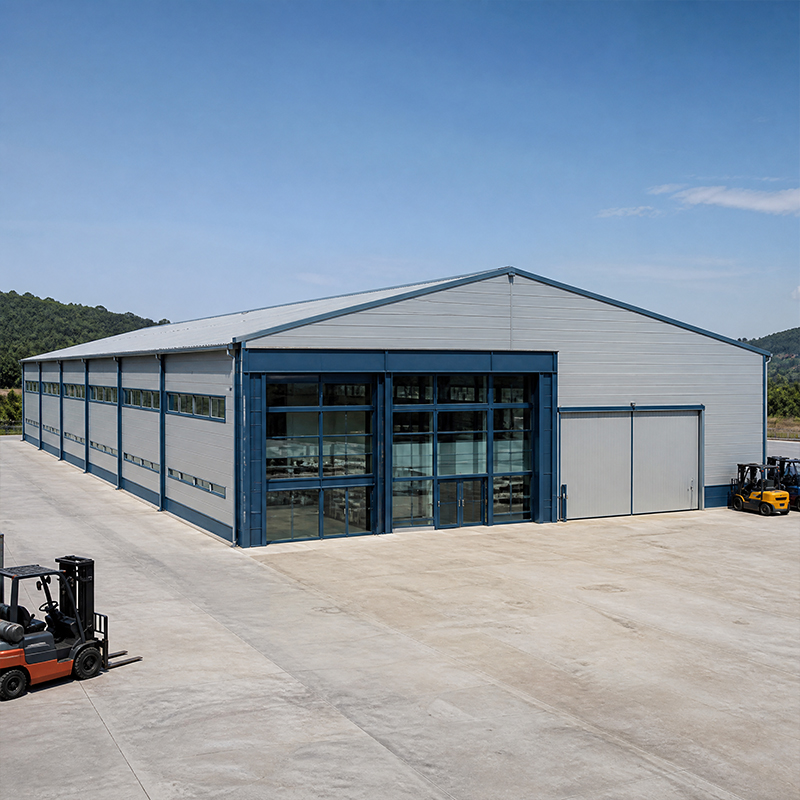
Egy acélgyártó üzem értékáramra kell épülnie, nem fordítva. Térképezze fel az összes lépést a nyersanyag-fogadástól a késztermék kiszállításáig, majd helyezze el a részlegeket úgy, hogy az alkatrészek egyenes vagy U-alakú pályán mozogjanak. Ez csökkenti a targoncák útját, a kétszeres kezelést és a rakodóhelyek túlterheltségét. Egy sanghaji gépgyártó üzemben az ügyfél problémákat tapasztalt a hegesztés és az összeszerelés közötti keresztforgalom miatt. A termelőcsarnokok újra rendezése és egy behozatali folyosó beépítése csökkentette a szállítási időt és növelte a teljesítményt további padlóterület nélkül.
Mérje meg a legnagyobb berendezés méretét és a jármű kanyarodási sugarát minél korábban. A tágas folyosók szélességének biztosítása most olcsóbb, mint az oszlopok elhelyezése után történő bővítés. A folyamat- és szerkezeti mérnökök közötti szoros egyeztetés megakadályozza, hogy egy oszlop olyan helyre kerüljön, ahol gépet kellene elhelyezni.
Az acélgyártó üzem oszloptávolsága meghatározza az építési költséget és a rugalmasságot is. A széles szabadtávok csökkentik a belső oszlopok számát, így a gyártósorok és gépek újraelrendezése szabadabb. Egy kapuszerkezet akár 60 méteres szabadtávval is alkalmas nehézgyártásos csarnokokhoz, míg egy keskenyebb csarnokrács inkább raktárakhoz való. Az előre tervezett építési rendszerek szabványosítják a csarnokmodult, és gyorsítják az előregyártást és a felállítást. Túl sok oszlop bonyolítja a daruk pályáját, ezért az oszloptávolságot a munkafolyamathoz kell igazítani.
A dokk szélessége befolyásolja a természetes megvilágítást és a szellőzést is. Nagyobb dokkokhoz kevesebb tetőtéri világítószalag szükséges, de hosszabb tartószerkezetekre van szükség; szorosabb rácsok egyenletesebb természetes megvilágítást biztosítanak. A szerkezeti acél tömege, az alapozás mérete és a burkolat hossza is változik e választás hatására, ezért érdemes két vagy három dokkméretet összehasonlítani a teljes szállítási költség szempontjából.
Az acélgépgyár vázszerkezetének kiválasztása függ a daru osztályától, a hó- és szélterhektől, valamint a tartószélességtől. A kapuszerkezet gazdaságos megoldás egyemeletes csarnokokhoz, mivel a csökkenő keresztmetszetű gerendák és merev csatlakozások hatékonyan vezetik át a terheléseket az alapozásba. Nehezebb szerkezetek esetén jobb teljesítményt nyújt egy merevített, többdokkos vázszerkezet súlyosabb oszlopokkal. A Q355B acél jó egyensúlyt teremt a szilárdság és hegeszthetőség között, a Q355D hideg éghajlati környezetben megőrzi a ütésállóságot, míg a Q420B a nagy igénybevételnek kitett szerkezeti elemekhez alkalmas. A teljes 10,9S osztályú nagy szilárdságú csavarkötések gyorsítják a szerelést, és ellenőrizhetők maradnak.
A robotos hegesztés és a CNC vágás javítja az ismétlődő elemek egységességét. Egy olyan gyártó, amely egyetlen helyen irányítja a tervezést, a gyártást és a minőséget, gyorsan megoldja a részletelési ellentmondásokat, és összefüggő gyártási rajzokat állít ki. A váz korai meghatározása és az elfogadott terhelési esetek rögzítése megakadályozza a késői módosításokat, amelyek hatással lennének az épületburkolatra és az alapozásra.
Egy acélgyártó üzem, amelyben daruk futnak, olyan szerkezetet igényel, amelyet mozgó, nem pedig statikus terhelésre terveztek. A darufutók ismétlődő kerékterheléseket és vízszintes erőket jelentenek, ezért az oszloptávolságokat, a sínigazítást és a konzolokat már a modellben kell meghatározni, nem utólagosan kell beépíteni. A végeselemes analízis méretezi a gerendákat és a térdcsuklókat a fáradás ellen, miközben egy emelet vagy járda segít a karbantartásban. A nehéz sajtókhoz helyileg megerősített alapozás és vastagabb lemezek szükségesek a lesüllyedés megelőzésére. A daruk teherbírásának és a váz kapacitásának korai összehangolása elkerüli a költséges, zárás utáni megerősítéseket.
A nehézgépek szintén meghatározzák a padló síkosságát és teherbírását. A rezgő gépek izolált alapozást igényelnek, és a járatok padlója ellenállónak kell lennie a targoncák ütközésével szemben. Ezek összehangolása a szerkezeti mérnökkel a lemez öntése előtt megelőzi az újrafeladatokat, és valósághűen tartja a kezdési dátumot.
Egy acélgyártó üzem burkolata védi a gyártási folyamatot az időjárástól, a páratartalomtól és a hőmérséklet-ingadozástól. Egy 150 mm-es PIR szendvicspanel egyensúlyt teremt a hőszigetelés és a tűzállóság között, miközben a horganyzott C- és Z-alakú gerendák a burkolatot tartják anélkül, hogy felesleges acélt használnának. Korróziós vagy partvidéki helyszínek esetén a forró-merítéses horganyzás plusz egy üvegporos bevonat megakadályozza a nedvesség behatolását a vágott éleken. A tető lejtése és lefolyása úgy kell megtervezni, hogy kezelje a helyi csapadékot, és elkerülje a vízgyűlés okozta túlterhelést. Az eresz, a gerinc és a átvezetések részletes kialakítása megakadályozza a kondenzvizet, amely károsítaná a berendezéseket.
A nappali fény és az energiafelhasználás a burkolati döntés részét képezi. Áttetsző tetőpanelek csökkentik a megvilágítási költségeket a gyártócsarnokokban, míg egy hermetikusan záródó épület csökkenti a fűtési terhelést hideg éghajlaton. Az szigetelés vastagságának kiválasztása a tervezés során hatékonyabb, mint a későbbi utólagos feljavítás, és hozzájárul a munkavállalók kényelméhez.
A megfelelés meghatározza, hogyan kerül részletezésre és hitelesítésre az épület. A gyártás az EN 1090 szabvány szerint történik, a hegesztés az ISO 3834 előírásai szerint zajlik, így nyomon követhetők és tesztelt kapcsolatok jönnek létre, míg az ISO 9001 szabályozza a minőségirányítási rendszert. Észak-Amerikában az AISC, az MBMA és az IBC irányítja a teherkombinációkat és a földrengésbiztos tervezést, az OSHA pedig a munkavállalók védelmét biztosítja a szerelés idején. A CE-jelölés igazolja az európai megfelelést. Egy olyan gyártó, amely már rendelkezik ezekkel a tanúsításokkal, rövidíti az engedélyezési eljárást és csökkenti a visszautasított ellenőrzések számát.
A tűzbiztonsággal és a meneküléssel kapcsolatos kérdéseket korán fel kell vetni. A permetezőrendszer elrendezése, a táblák tűzállósági osztályozása és a menekülési útvonalak egyezniük kell a folyamat veszélyességi szintjével. Ezekről a kérdésekről a tervezés során történő megbeszélés a hatáskörrel rendelkező hatósággal megakadályozza a szerkezeti és burkolati csomag utolsó pillanatban történő módosítását.
Ellenőrizze, karbantartsa és tervezze meg a bővítést
Aacélgyár hosszú távú eszköz, ezért a vásárlási döntéseknek nemcsak az ajánlati árat, hanem az életciklus-költséget is figyelembe kell venniük. Kérjen gyári tanúsítványokat, jelenjen meg kritikus kapcsolatok terhelési próbáin, és ellenőrizze a bevonat vastagságát mérőeszközzel. Évente ellenőrizze a csavarok feszítését, a tető vízelvezetését és a korróziós zónákat, és javítsa a bevonatot, mielőtt a rozsda továbbterjedne. Egy dokumentált karbantartási terv biztosítja, hogy a ipari épület évtizedekig biztonságos és biztosítható maradjon.
A üzembe helyezés során elkészítendők a tényleges állapotot tükröző rajzok, hegesztési térképek és egy karbantartási ütemterv. A személyzet betanítása arra, hogy korai bevonathibákat vagy vízelvezetési elzáródásokat észleljen, kis javításokat rutinszerű feladattá alakít. Ez a szigorú eljárás védi a beruházást és folyamatos termelést biztosít. Bármely gyártó létesítmény , ez a átadási fegyelem különbözteti meg a kezelt eszközt egy lassú hanyatlástól.
Hatékony tervezés acélgyártó üzem egy olyan folyamat, amelyben a szerkezetet a termeléshez igazítják, nem pedig kényszerítik az üzemeltetést egy merev keretbe. Kezdje a munkafolyamattal, válasszon olyan szerkezeti keretet, amely illeszkedik a terheléshez és a fesztávhoz, védje egy tartós burkolattal, és ellenőrizze a elismert szabványokkal való megfelelést. Az eredmény egy gyártó létesítmény , amely gyorsan épül fel, biztonságosan üzemel, és rugalmasan alkalmazkodik a vállalkozás növekedéséhez. Egy tapasztalt gyártóval való együttműködés – aki a tervezést, az előgyártást és a minőséget egy tető alatt irányítja – ezeket az elveket egy acélgyár -vé alakítja, amely az első naptól hatékonyan működik. A jó gyártervezet nem sablonról szól; arról szól, hogy a ipari épület pontosan illeszkedjen a folyamathoz.
Gyakran Ismételt Kérdések
Kérdés
Milyen elrendezés működik jól egy új acélgyártó üzem ?
Válasz: Egy lineáris vagy U-alakú munkafolyamat minimalizálja a fogadás, a gyártás és a szállítás közötti utazást. Helyezze a nehéz vagy zajos folyamatokat a késztermékek területétől távol, és hagyjon szabad járatot a targoncák számára. A szabványos dokkolómodulok egyszerűsítik a szerkezetet, és lehetővé teszik a későbbi újrakonfigurációt. A folyamat- és szerkezeti mérnökök korai egyeztetése megakadályozza, hogy az oszlopok ütközzenek a gépek helyzetével, és csökkenti a építés során keletkező módosítási igényeket. Egy gyártervezet , az elrendezés az első döntés, amely meghatározza, hogy a gyártó létesítmény folyamatok zavartalanul haladnak, vagy akadályozzák egymást.
Kérdés
Miért értékes egy szabadterület a termelés szempontjából?
Válasz: Egy széles szabadterület eltávolítja a belső oszlopokat, amelyek akadályozzák a daruk pályáját, a járművek fordulását és a gépek elrendezését. Lehetővé teszi a termelési vonalak áthelyezését szerkezeti változtatás nélkül. A kapuszerkezetek hatékony anyagfelhasználással akár 60 méteres fesztávot is elérnek. Kevesebb oszlop egyszerűbb padlójeleket és raktározási rendszereket is eredményez. Az ár, amit ezért fizetni kell, csak enyhén mélyebb gerendák, de a működési szabadság gyakran felülmúlja a csekély plusz acélanyag-költséget. Egy acélgyár vagy bármely ipari épület , a tiszta szakasz az a jellemző, amely biztosítja a padló rugalmasságát a folyamat fejlődésével együtt.
Kérdés
Hogyan tanúsítják a minőséget acélvázas szerkezeteknél?
Válasz: A gyártás az EN 1090 szabvány szerint történik a végrehajtási osztály és a CE-jelölés tekintetében, míg az ISO 3834 szabályozza a hegesztési minőséget, az ISO 9001 pedig a menedzsmentrendszert. Észak-Amerikában az AISC és az MBMA tervezési iránymutatást nyújt, az IBC pedig a terhelési szabályokat állapítja meg. Tanúsított gyártók kibocsátanak gyári tanúsítványokat, hegesztési térképeket és ellenőrzési jegyzőkönyveket. Ezek a dokumentumok bizonyítják a nyomvonalazhatóságot, és segítenek a helyi hatóságoknak az építmény engedélyezésében költséges újrafeldolgozás nélkül. Egy acélgyártó üzem vagy bármely gyártó létesítmény , ezek a tanúsítványok a képesség alapvető igazolását jelentik.
Kérdés
Melyik burkolat biztosít hosszú élettartamot?
Válasz: Egy 150 mm vastag PIR szendvicspanel galvanizált C- és Z-profilos tartószerkezettel jól működik legtöbb éghajlati viszony mellett. Korróziós vagy partvidéki területeken a forró-mángolt bevonat kombinálva üvegporos bevonattal védi a vágott éleket és a hegesztési zónákat. A megfelelő tetőhajlásszög és lefolyás elkerüli a vízgyűlésből eredő terheléseket. Az eaves- és gerincrészletek kialakítása szabályozza a kondenzációt, amely károsíthatná a berendezéseket és az árut, így meghosszabbítja az épület hasznos élettartamát. Bármely ipari épület , a burkolat a leghatékonyabb eszköz a hosszú távú üzemeltetési költségek csökkentésére.
Kérdés
Mikor kell elvégezni a karbantartási ellenőrzéseket?
Válasz: Az éves csavarerő-ellenőrzések, bevonatvastagság-mérések és tetőcsatorna-ellenőrzések kis problémákat észlelnek, mielőtt azok nagyobb méretűvé válnának. A dokkapuk és átvezetések közelében lévő korróziós zónák külön figyelmet igényelnek, és a sérült felületekre azonnal fel kellene vinni a javító bevonatot. Egy acélgyártó üzem hasznos egy írásos karbantartási terv, amely az építési rajzokhoz kapcsolódik, és így biztosítja a szerkezet biztonságát, biztosíthatóságát és előkészíti a jövőbeni bővítési munkákat. Egy acélgyár vagy gyártó létesítmény évtizedekig tartó szolgálatra tervezett építmény esetében ez a rutin a legolcsóbb biztosítás.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
