 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

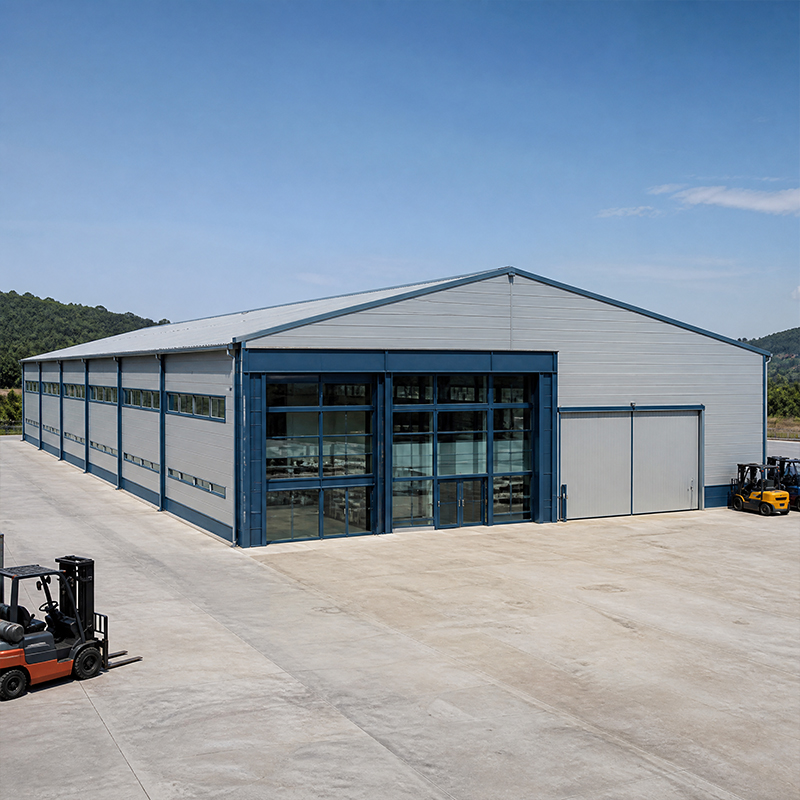
Bir çelik üretim tesisi, değer akışına göre tasarlanmalıdır; bunun tersi geçerli değildir. Ham madde alımından bitmiş ürün sevkiyatına kadar her adımı haritalandırın, ardından parçaların düz veya U şeklinde bir yol boyunca hareket edeceği şekilde departmanları yerleştirin. Bu yaklaşım, forklift seyahat mesafesini, çift elleçlemeyi ve iskele yoğunluğunu azaltır. Şenyang makine tesisi örneğinde, müşteri kaynaklı kaynak ve montaj arasında çapraz trafiğe bağlı sorunlar yaşamıştır. Üretim alanlarının yeniden sıralanması ve gelen malzeme koridorunun eklenmesiyle taşıma süresi kısaltılmış ve ekstra zemin alanı kullanılmadan üretim kapasitesi artırılmıştır.
En büyük ekipman kaplamasını ve araç dönüş yarıçapını erken ölçün. Geniş koridor genişlikleri, kolonlar yerleştirildikten sonra daraltmaya çalışmaktan çok daha ucuzdur. Süreç mühendisleri ile yapı mühendisleri arasında yakın koordinasyon, bir makinenin yerleşeceği alana kolon konulmasını önler.
Bir çelik üretim tesisi için kolon aralığı hem maliyeti hem de esnekliği belirler. Geniş net açıklıklar iç kolon sayısını azaltarak üretim hatlarının ve makinaların yeniden yapılandırılmasına olanak tanır. Ağır imalat tesisleri için 60 metreye kadar net açıklığa sahip bir portal çerçeve uygundur; depolama amaçlı alanlar için ise daha dar bir alan ızgarası tercih edilir. Önceden mühendislik yapılmış bina sistemleri, alan modülünü standartlaştırır ve prefabrikasyon ile montaj hızını artırır. Aşırı sayıda kolon vinç raylarını karmaşık hale getirir; bu nedenle kolon aralığı iş akışına göre belirlenmelidir.
Aks genişliği aynı zamanda doğal ışık ve havalandırmayı etkiler. Daha büyük akslar daha az çatı penceresi gerektirir ancak daha uzun açıklıklar gerektirir; daha sık aks aralıkları ise doğal ışığın eşit dağılımını sağlar. Bu seçim, çelik ağırlığı, temel boyutu ve kaplama uzunluğunu da etkiler; bu nedenle toplam teslim edilen maliyet açısından iki veya üç farklı aks seçeneğini karşılaştırın.
Bir çelik üretim tesisinin çerçevesinin seçilmesi, vinç sınıfına, kar ve rüzgâr yüklerine ve açıklığa bağlıdır. Tek katlı salonlar için portal çerçeve, daralan kirişler ve rijit eklemeler sayesinde yükleri temellere verimli bir şekilde aktardığından ekonomiktir. Daha ağır yapılar için daha kalın kolonlara sahip destekli çok-akslı çerçeve daha iyi performans gösterir. Q355B, dayanım ile kaynaklanabilirlik arasında dengedir; Q355D, soğuk bölgelerde tokluğu korur; Q420B ise yüksek gerilim altındaki elemanlar için uygundur. Tam 10.9S yüksek mukavemetli cıvatalı bağlantılar, montajı hızlandırır ve denetlenebilir kalır.
Robotik kaynak ve CNC kesim, tekrarlayan elemanlar boyunca tutarlılığı artırır. Tasarımı, imalatı ve kaliteyi tek bir çatı altında kontrol eden bir imalatçı, detaylandırma çatışmalarını hızlıca çözer ve tutarlı atölye çizimleri çıkarır. Çerçevenin erken aşamada, kabul edilen yük durumlarıyla birlikte belirtilmesi, kaplama ve temeller üzerinde dalga etkisi yaratan geç değişiklikleri önler.
Tavan vinçleri ile çalışan bir çelik imalat tesisi, hareketli yüklere değil, statik yüklere göre tasarlanmış bir yapıya ihtiyaç duyar. Vinç rayları, tekrarlayan tekerlek yükleri ve yatay kuvvetler oluşturur; bu nedenle kolon aralıkları, ray hizalaması ve bağlantı parçaları modelde tanımlanmalı, sonrasında eklenmemelidir. Sonlu eleman analizi, çatı kirişlerini ve diz bileziği bağlantılarını yorulmaya karşı boyutlandırırken, bir ara kat veya bakım köprüsü bakımı kolaylaştırır. Ağır presler, oturma engellemek için yerel olarak güçlendirilmiş temellere ve kalın döşemelere ihtiyaç duyar. Vinç kapasitesinin çerçeveye erken aşamada uygun hale getirilmesi, kapatıldıktan sonra yapılan maliyetli güçlendirme işlemlerini önler.
Ağır ekipmanlar aynı zamanda zemin düzgünlüğünü ve yük taşıma kapasitesini belirler. Titreşim yapan makineler izole edilmiş temellere ihtiyaç duyar ve koridor zeminleri forklift çarpmalarına dayanabilmelidir. Bu gereksinimleri beton dökülmeden önce yapı mühendisiyle koordine etmek, tekrar iş yapmayı önler ve başlangıç tarihini gerçekçi tutar.
Bir çelik üretim tesisi için dış kaplama, üretimi hava koşullarına, nemliliğe ve sıcaklık dalgalanmalarına karşı korur. 150 mm’lik PIR sandviç panel, yalıtım ve yangın performansı arasında denge sağlar; galvanizli C ve Z profilli aşırlık kirişleri ise fazladan çelik kullanmadan kaplamayı destekler. Aşındırıcı veya kıyı bölgelerindeki sahalar için kesim kenarlarındaki nemi engellemek üzere sıcak daldırma galvanizleme ile birlikte cam pulu kaplama uygulanmalıdır. Çatı eğimi ve drenaj sistemi, yerel yağış miktarını karşılayacak şekilde tasarlanmalı ve birikintiye bağlı aşırı yükleme önlenmelidir. Oluk, tepe ve geçiş noktalarındaki detaylandırma, ekipmanlara zarar veren yoğuşmayı engeller.
Güneş ışığı ve enerji, yapı kabuğunun tasarım kararına dahil edilmelidir. Yarı saydam çatı panelleri, üretim atölyelerinde aydınlatma maliyetlerini düşürürken, hava sızdırmaz bir yapı soğuk iklimlerde ısıtma yükünü azaltır. İzolasyon kalınlığını tasarımda belirlemek, daha sonra yapılan güncellemelere göre daha verimlidir ve çalışanların konforunu destekler.
Uyumluluk, yapının detaylandırılmasını ve resmi onaylanmasını belirler. EN 1090’e uygun üretim ve ISO 3834’e göre kaynak işlemi, izlenebilir ve test edilmiş birleşimler sağlarken, ISO 9001 kalite yönetim sistemini yönetir. Kuzey Amerika’da AISC, MBMA ve IBC yük kombinasyonları ile deprem tasarımı için rehberlik eder; OSHA ise montaj sırasında çalışanların korunmasını sağlar. CE işareti, Avrupa Birliği uygunluğunu teyit eder. Bu sertifikalara sahip bir üretici, onay süreçlerini kısaltır ve reddedilen denetimleri azaltır.
Yangın güvenliği ve tahliye erken dikkat gerektirir. Yangın söndürme sistemi yerleşimi, panellerin yangına dayanıklılık dereceleri ve çıkış yolları, süreçteki tehlike seviyesine uygun olmalıdır. Bu konuların tasarım aşamasında yetkili makamla görüşülmesi, yapısal ve kaplama paketinde son anda yapılan değişiklikleri önler.
Denetleme, Bakım ve Genişleme Planlaması
K çelik Fabrikası uzun vadeli bir varlıktır; bu nedenle satın alma kararları yalnızca teklif fiyatını değil, yaşam döngüsü maliyetini de göz önünde bulundurmalıdır. Üretim sertifikalarını talep edin, kritik bağlantı noktalarında yük testlerini şahit olarak izleyin ve kaplama kalınlığını bir ölçüm cihazı ile doğrulayın. Cıvata gerilimini, çatı drenajını ve korozyon bölgelerini yıllık olarak denetleyin; pas yayılmadan önce kaplamayı tamamlayın. Belgelenmiş bir bakım planı, sanayi binaları yıllarca güvenli ve sigortalanabilir tutar.
Devreye alma işlemi, işçilik sonrası çizimleri, kaynak haritalarını ve bir bakım takvimini içermelidir. Kaplamanın erken başarısızlığını veya drenaj tıkanıklığını fark edebilmek için personelin eğitilmesi, küçük onarımları rutin görevlere dönüştürür. Bu disiplin yatırımın korunmasını sağlar ve üretimin kesintisiz devam etmesini garanti eder. Herhangi bir üretim tesisi , bu devir teslim disiplini, yönetilen bir varlığı yavaş bir gerilemeden ayıran şeydir.
Etkili bir çelik üretim tesisi üretimi yapıya uygun hale getirme sürecidir; operasyonları sabit bir kalıba zorlamak değil. İş akışından başlayın, yük ve açıklığa uygun bir çerçeve seçin, dayanıklı bir kaplama ile koruyun ve tanınmış standartlara uygunluğunu doğrulayın. Karşılığı, hızlı kurulan, güvenli çalışan ve iş büyüdükçe uyarlanabilen bir üretim tesisi dır. Tasarımı, ön imalatı ve kaliteyi tek çatı altında kontrol eden deneyimli bir imalatçıyla çalışmak, bu ilkeleri ilk günden itibaren performans gösteren bir çelik Fabrikası e dönüştürür. İyi fabrika Tasarımı bir şablonla ilgili değildir; süreçle sanayi binaları nın uyum sağlamasıyla ilgilidir.
Sıkça Sorulan Sorular
Soru
Yeni bir çelik üretim tesisi ?
Cevap: Doğrusal veya U şeklinde bir iş akışı, malzeme alımı, imalat ve sevkiyat arasında hareketi en aza indirir. Ağır veya gürültülü süreçleri bitmiş ürün alanlarından uzakta yerleştirin ve forkliftler için açık bir koridor ayırın. Standart ahşap modülleri yapının basit kalmasını sağlar ve ileride yeniden yapılandırılabilirlik sunar. Süreç mühendisleri ile yapı mühendisleri arasındaki erken koordinasyon, kolonların makine konumlarıyla çakışmasını önler ve inşaat sırasında değişiklik emirlerini azaltır. İçinde fabrika Tasarımı , yerleşim, üretim hattının akışını destekleyip desteklemediğini belirleyen ilk karardır. üretim tesisi akış mı oluşturur yoksa kendiyle mi mücadele eder?
Soru
Üretim için açık açıklık neden değerlidir?
Cevap: Geniş bir açık açıklık, vinç yollarını, araç dönüşlerini ve makine yerleşimlerini engelleyen iç kolonları ortadan kaldırır. Bu sayede üretim hatları yapısal değişiklik gerektirmeden kaydırılabilir. Portal çerçeveler, verimli malzeme kullanımıyla 60 metreye kadar açıklıklar elde edilmesini sağlar. Daha az kolon aynı zamanda zemin işaretlemelerini ve raf sistemlerini basitleştirir. Karşılaştırma olarak, biraz daha derin kirişler gerekmektedir; ancak operasyonel özgürlük genellikle bu küçük ekstra çelik miktarını aşar. Bir çelik Fabrikası veya herhangi bir sanayi binaları , açık açıklık, sürecin gelişmesiyle birlikte zeminin uyarlanabilir kalmasını sağlayan özelliktir.
Soru
Çelik çerçeveler kalite açısından nasıl sertifikalanır?
Cevap: İmalat, uygulama sınıfı ve CE işaretleme için EN 1090’e, kaynak kalitesi için ISO 3834’e ve yönetim sistemi için ISO 9001’e uygun olarak yapılır. Kuzey Amerika’da AISC ve MBMA tasarım rehberliği sağlarken, IBC yük kurallarını belirler. Sertifikalı imalatçılar, fabrika sertifikaları, kaynak haritaları ve denetim kayıtları düzenler. Bu belgeler izlenebilirliği kanıtlar ve yapıyı yerel yetkililerin maliyetli yeniden çalışmalara gerek kalmadan onaylamasını sağlar. Bir çelik üretim tesisi veya herhangi bir üretim tesisi bu sertifikalar, yetkinliğin temel kanıtıdır.
Soru
Hangi kaplama uzun hizmet ömrü sağlar?
Cevap: 150 mm’lik PIR sandviç panel ile galvanizli C ve Z profiller, çoğu iklim koşulunda iyi performans gösterir. Aşındırıcı veya kıyı bölgelerinde, sıcak daldırma galvanizleme ile cam pulu kaplama birlikte kullanılarak kesim kenarları ve kaynak bölgeleri korunur. Doğru çatı eğimi ve drenaj, birikinti yüklerini önler. Çatı kenarları ve doruk noktalarındaki detaylandırma, ekipmanlara ve stoklara zarar verebilecek yoğuşmayı kontrol eder ve binanın çalışma ömrünü uzatır. Herhangi bir sanayi binaları , kaplama, uzun vadeli işletme maliyetleri üzerindeki en büyük tek kollaştır.
Soru
Bakım kontrolleri ne zaman yapılmalıdır?
Cevap: Cıvata gerilimi, kaplama kalınlığı ve çatı drenajı yıllık olarak kontrol edilir; bu da sorunları büyümeden küçük boyutta yakalamayı sağlar. İskele kapıları ve geçiş noktaları yakınlarındaki korozyon bölgelerine ekstra dikkat edilmeli ve gerekli durumlarda hemen dokunma kaplaması uygulanmalıdır. Bir çelik üretim tesisi yazılı bakım planından yararlanır; bu plan, inşa edildiği gibi çizimlerle bağlantılıdır ve yapıyı güvenli, sigortalanabilir ve gelecekte yapılacak genişletme çalışmalarına hazır tutar. Bir çelik Fabrikası veya üretim tesisi on yıllarca hizmet vermesi beklenen yapı için bu rutin, mevcut en ucuz sigorta türüdür.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
