 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

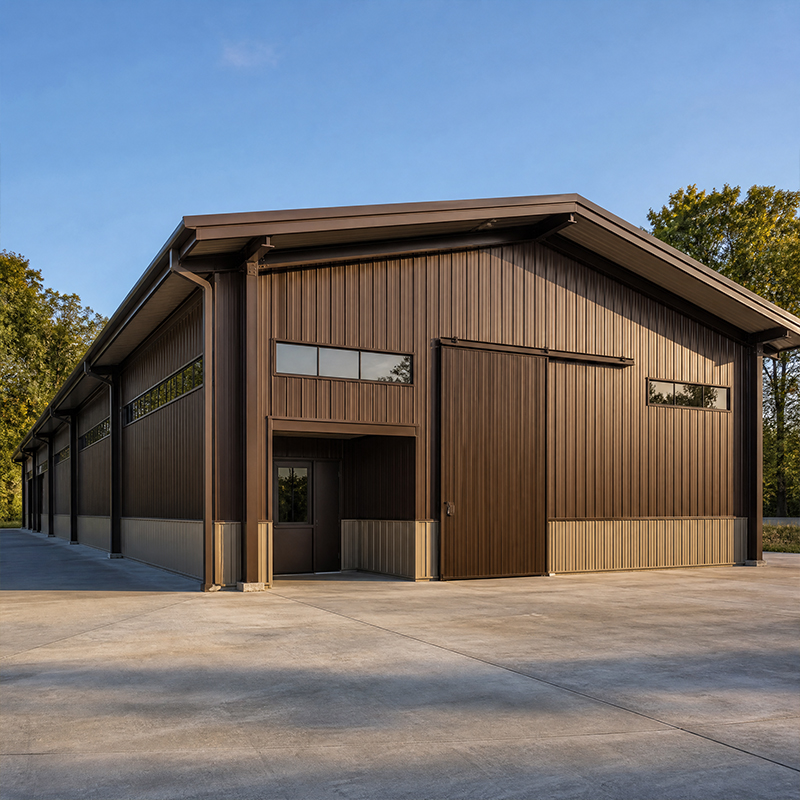
Egy gyári acélraktár közvetlen elhelyezése a gyártócsarnok mellett az ipari működés egyik leghatékonyabb módja a belső logisztika lerövidítésére. Amikor a tároló a gyártás mellett helyezkedik el, az alapanyagok és a késztermékek rövid, ellenőrzött útvonalon mozognak, nem pedig hosszú távolságon át közös udvarokon keresztül. A valódi előny a két épületet egyetlen működő rendszerré összekötő tervezési döntésekből származik, ahol az anyag beérkezik, ideiglenesen tárolódik, majd késlekedés nélkül eléri a gyártósorot.
Egy gyári acélraktár, amely a gyár falához épül, megszünteti a hosszú távolságokon történő ismételt szállítás szükségességét különálló helyszínek között. Az alkatrészek a dokkhoz érkeznek, raktározásra kerülnek, majd percek alatt – nem órák alatt – a gyártósorra jutnak. Minél rövidebb az útvonal, annál kevesebb targonca szükséges, annál alacsonyabb az üzemanyag- és munkaerő-költség, és annál kisebb a károsodás kockázata átrakáskor. Sok üzemeltető alábecsüli, mennyi napi kezelési idő takarítható meg, ha a két funkció közös falat oszt meg.
Amikor egy gyári acélraktár közös falat oszt meg a gyártással, az átadási útvonal néhány méterre zsugorodik. A targoncák ciklusa, amely korábban tíz percet vett igénybe, most egy percnél rövidebb lesz, így ugyanaz a személyzet sokkal nagyobb mennyiséget mozgat el egy műszak alatt. A rövidebb útvonalak emellett kevesebb rácsérintést, kevesebb termék-károsodást és tisztább udvart is jelentenek. Nagy forgalmú műveletek esetén ez a közelség a legfontosabb tényező az alacsonyabb kezelési költségek és a magasabb időben történő szállítási arány eléréséhez.
A gyártósorok és a tárolóterületek különböző ütemben működnek, és egy integrált puffer kiegyenlíti a különbséget. Egy acélraktár a gyártósor mellett helyezkedik el, így az készlet szintje ingadozhat anélkül, hogy blokkolná a gyártóterületet. Amikor egy rendelésrobbanás éri a gyárat, a közeli tároló terhelés alatt álló anyagot bocsát ki igény szerint; amikor a termelés lelassul, a késztermékek a rakodóhely közelében halmozódnak fel. Ez a szinkronizáció védi a folyamatos termelési teljesítményt, és mindkét műveleti oldalt előrejelezhetővé teszi a tervezők számára.
Az integrált gyári acélraktár a járműveket egy külön kijelölt rakodóhelyre irányítja a tárolóoldalon, így a nehéz forgalom távol marad a dolgozóktól és a gépektől. A különálló helyszínek kényszerítik a teherautókat, hogy áthaladjanak a működő gyártózónákon, ami biztonsági konfliktusokat, port és zajt eredményez. Az OSHA és a helyi gyári szabályzatok értelmében kevesebb jármű-gyalogos kereszteződés kevesebb balesetet jelent. A gyár belső területe tisztább, csendesebb és könnyebben ellenőrizhető marad, ha a teherautók soha nem lépnek be a gyártás szívébe.
Egy gyári acélraktár a gyár mellett nemcsak dobozokat tárol, hanem folyamatos áramlás terhét is elviseli. A tervezés a vázrendszerrel kezdődik, és a rakodóajtóval ér véget, mert minden késés az egyik végén érződik a másikon is. Ha a két épületet egyetlen szerkezeti és működési egységként kezeljük, az különbözteti meg az igazi integrált elrendezést attól a raktártól, amely csupán véletlenül helyezkedik el a gyár közelében.
Egy gyári acél raktárkeret tervezése erősségét és rugalmasságát egyaránt igényli ugyanabban a főtengelyben. Egy szabadtámaszú kapu-keret, amelyet gyakran előre tervezett épületként építenek, oszlopfmentes teret biztosít, így a rakodórendszerek és gépek közösen használhatják a padlót konfliktus nélkül. A Q355B vagy Q420B acél biztosítja az erősséget akár 60 méteres széles fesztávokhoz is. A 10,9S nagy szilárdságú csavarokkal készült csavarkötések gyors, pontos helyszíni összeszerelést és későbbi egyszerű módosítást tesznek lehetővé. Az EN 1090 és az ISO 3834 szabályozza az íves kötések hegesztését és tanúsítását, míg az ISO 9001 szabályozza a folyamatot a tervrajztól a szállításig.
A gyári acélraktár dokkolási tervezése a gyár belső interfészén kezdődik, nem a közúti hozzáférésnél. Az ajtóknak a közös folyosó felé kell nézniük, hogy az átadások védett térben, nem nyílt udvaron történjenek. A keresztdokkoló dokkok lehetővé teszik, hogy a beérkező anyagok közvetlenül a kimenő teherautókhoz jussanak minimális tárolási idővel, ami elosztóközpontokra jellemző helyszínekre ideális. A széles dokkok, megerősített alapozás és egyenletes küszöbök biztosítják a targoncák stabilitását. Az AISC és az MBMA irányelvei segítenek a gördülő terhekhez szükséges szerkezeti elemek méretének meghatározásában, az IBC pedig az evakuációs és tűzszakaszolási követelményeket állapítja meg ott, ahol a raktár találkozik a gyárral.
A páratartalom, a vegyi anyagok és a folyamatos mozgás miatt az interfész zóna keményebb környezetet jelent az acél számára, mint egy csendes, távoli tárolóépület. A megfelelő minőség és védelem előírása, majd tanúsítással történő igazolása kockázatot dokumentált eszközzé alakít, amelyben a vásárlók határokon át is megbízhatnak.
A gyártási folyamatokból származó páratartalom károsíthatja a közeli acélt, ezért a megfelelő anyagválasztás döntő fontosságú. A Q355B-Z35 anyag meghatározása – amely Z-irányú tulajdonságokkal rendelkezik – ellenáll a réteges repedéseknek a nehéz csatlakozásoknál. A forró–merítéses cinkbevonat és az üvegporos bevonat együttes alkalmazása meghosszabbítja a szolgálati élettartamot nedves, savas vagy tengerparti környezetben. A falakon és a tetőn elhelyezett PIR szendvicspanelek hőszigetelést biztosítanak, míg a cinkbevonatos C- és Z-profilos gerendák ellenállnak a korróziónak a másodlagos vázszerkezetben. Az ASTM és a CE-jelölés igazolja az anyagok és termékek megfelelőségét a külföldi piacokra történő export esetén.
A szerkezet építése egy 12 000 m²-es gyárban CNC-vágással és robotos hegesztéssel biztosítja a szigorú tűréshatárok betartását a szállítás előtt. Az ISO 3834 hegesztési minőség, az EN 1090 végrehajtási osztály és a CE-jelölés dokumentált bizalmat nyújt a vásárlóknak. Minden gyári acél raktár a műhelyből számozott, csavarozható készletek formájában kerül kiszállításra, amelyek gyorsan felállíthatók a helyszínen. Az NFPA és a helyi tűzvédelmi előírások határozzák meg a burkolat és a permetezőrendszer koordinációját, így a tárolási sűrűség biztonságos marad. A vásárlóknak a szállítás előtt milli tanúsítványokat, hegesztési térképeket és minőségbiztosítási dossziét kell kérniük.
Egy jól tervezett gyári acél raktár a termelőcsarnok mellett a tárolást költségközpontból áramlási lehetőséggé alakítja. A rövid útvonalak, a szinkronizált ciklusok és a külön kikötő csökkentik a kezelési és kockázati tényezőket, miközben a tanúsított acél és a gyári gyártás védi a beruházást. Kezelje a raktárat és a gyárat már az első vázlatnál egységes rendszerként, és az üzem működése gyorsabbá, biztonságosabbá és bővíthetőbbé válik.
Mi jellemzi az integrált raktárt a gyártócsarnok mellett, és hogyan különbözik egy önálló tárolóépülettől?
Válasz: Egy gyári acélraktár közvetlenül a gyártóépület mellé épül, így az anyagok rövid belső útvonalon áramlanak, nem pedig különálló helyszínek között. Ellentétben egy távoli tárolóegységgel, megosztja a gyárral a szolgáltatásokat, a rakodóhoz való hozzáférést és a biztonsági rendszert. Az integrált elrendezés csökkenti a kezelési időt, alacsonyabb szállítási költséget eredményez, és biztosítja, hogy a készlet látható legyen a gyártási tervezők számára. A megfelelő váz, bevonat és rakodóterület-tervezés biztonságossá és hatékonyabbá teszi a kombinált rendszert a napi ipari használatra.
Hogyan tervezzük meg a rakodóterületet az integrált anyagáram támogatására?
Válasz: A dokkajtók a gyárral való kapcsolódási felület felé néznek, így az átadások egy védett folyosón zajlanak le, nem a nyilvános úton. A keresztdokkolási dokkok lehetővé teszik, hogy a beérkező áruk közvetlenül a kimenő teherautókra kerüljenek, minimális tárolási idővel. A megerősített alapozás, a széles dokkok és a sík küszöbök biztosítják a targoncák stabilitását a folyamatos üzemelés során. Az AISC és az MBMA irányelvei szerint méretezzük a szerkezeti elemeket a gördülő terhelésekhez, míg az IBC előírja a menekülési útvonalakat és tűzszakaszolást ott, ahol a raktár találkozik a gyárral – így biztosítva a kapcsolódási felület biztonságát.
Miért kell a vázszerkezetnek egyszerre szolgálnia a termelést és a tárolást egy tető alatt?
Válasz: Egyetlen, folytonos szakaszú kapu-keret oszlopfmentes teret biztosít, így a rakodóberendezések és gépek megoszthatják a padlót konfliktus nélkül. A 10,9S-os csavarkötések gyors összeszerelést és későbbi módosítást tesznek lehetővé a változó igényeknek megfelelően. A Q355B vagy Q420B acél megbízható szilárdsággal hordozhat nagy szélességű tartókat akár 60 méterig. Az EN 1090 és az ISO 3834 szabályozza az hegesztést és a tanúsítást, míg az ISO 9001 irányítja a folyamatot. Egyetlen keret csökkenti a költségeket és egyszerűsíti az egész ipari telep későbbi bővítését.
Melyik acélminőség alkalmas egy szomszédos tárolóépületre nedves vagy tengerparti környezetben?
Válasz: A Q355B-Z35 anyag a Z-irányú tulajdonságai miatt ellenáll a réteges repedésnek súlyos csatlakozásoknál, és jól működik magas páratartalom esetén is. A forró–mángolt cinkbevonat és az üveglapkás bevonat kombinációja meghosszabbítja a szolgáltatási élettartamot nedves, savas vagy tengeri levegőben. A cinkbevonatos C- és Z-profilos gerendák védelmet nyújtanak a másodlagos vázra, míg a PIR szendvicspanelek hőszigetelést biztosítanak. Az ASTM és CE-jelölések megfelelőséget igazolnak, így a vásárlók dokumentált garanciát kapnak az exportra és a szomszédos szerkezet hosszú távú tartósságára.
Kibővíthető-e a épület később, amint a termelés növekszik?
Válasz: Igen, egy előre tervezett acélrendszer támogatja a fázisos bővítést, ha az alapozás és a vázszerkezet már kezdetben a jövőbeni fülkék számára van méretezve. A csavarkötések lehetővé teszik, hogy az új fesztávokat meglévő oszlopokhoz csavarozzák anélkül, hogy hegesztéseket kellene levágni. A vásárlóknak olyan fő elrendezési tervet kell kérniük, amely helyet és teherbírást tart fenn a hosszabbítás számára. A korai koordináció az EN 1090 gyártási szabvánnyal és az ISO 9001 minőségirányítással biztosítja, hogy a bővítés összhangban maradjon az eredeti szerkezettel, és elkerülje a költséges utólagos átalakításokat.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
