 EN
Varasto-työpaja-teräsrakenteet: kaksikäyttöinen suunnittelu
2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

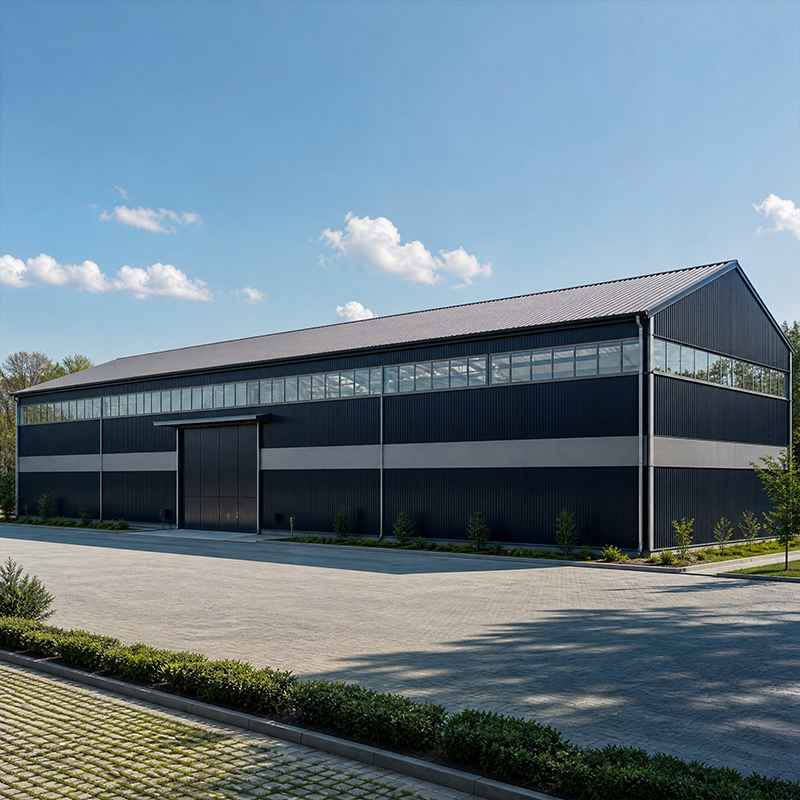
Kun hanke vaatii kantavan kehikon, joka täyttää eurooppalaisten sääntelyviranomaisten vaatimukset, termi "suunnitellut teräsrakennukset" viittaa paljon enemmän kuin valmiiksi valmistettuun laatikkoon. Se tarkoittaa rakenteita, jotka on suunniteltu, valmistettu ja dokumentoitu yhdenmukaisten eurooppalaisten standardien mukaisesti, jotta CE-merkintä voidaan laillisesti kiinnittää. Hankintatiimeille, jotka toimittavat tuotteita EU:hun, on tärkeää ymmärtää, miten EN 1090 ja CE-merkintä toimivat, jotta varmistetaan vaatimustenmukaisuus eikä aiheudu tulliongelmia.
Euroopan markkinoille tuodut teollisesti valmistetut teräsrakennukset täytyy merkitä CE-merkillä, kun niitä koskee yhdenmukainen standardi. EN 1090-1 on juuri se yhdenmukainen standardi rakenteellisille metallikomponenteille ja -paketeille. Merkki ei ole viranomaisen myöntämä tuotteen hyväksyntä; se on valmistajan vakuutus siitä, että tuote vastaa ilmoitettua suorituskykyä. Tämän vakuutuksen takana on todisteiden ketju: materiaalitodistukset, hitsaustiedot ja tehdasvalvontajärjestelmä. Usein ilmoitettu elin tulee tarkastamaan tehtaan järjestelmä ennen kuin CE-merkkiä saa käyttää. Ilman tätä ketjua CE-merkki menettää merkityksensä, ja rakennetta voidaan kieltää rajalla. Kansalliset markkinavalvontaviranomaiset voivat vaatia teknisen tiedoston todisteita milloin tahansa, joten dokumentaation on säilytettävä rakennuksen koko käyttöiän ajan. Valmistaja, joka käsittää merkin yksinkertaisena kerran tehdyllä leimauksena eikä elävänä järjestelmänä, luo piilotettua riskiä rakennuksen omistajalle.
Teknillisesti suunniteltujen teräsrakenteiden osalta tehdasvalmistuksen valvonta, jota yleensä lyhennetään FPC:ksi, on dokumentoitu toimintatapa, joka varmistaa kaikkien hitsattujen liitosten ja leikattujen levyjen yhdenmukaisuuden. EN 1090 -standardin mukaan valmistajan on pidettävä kirjallista FPC-järjestelmää, joka kattaa saapuvat teräslajit, kuten Q355B, erien jäljitettävyyden ja kalibroitujen mittauslaitteiden käytön. CNC-leikkaus ja robottihitsaus tukevat tätä, koska prosessimuuttujat pysyvät kiinnitettyinä kelpaavaan menetelmään. Tarkastajat otavat näytteitä tallennetuista tiedoista ja tarkistavat tuotantolinjan. Jos FPC-järjestelmä pettää, yksittäinen huonolaatuinen erä voi vaarantaa koko lähetyksen, joten tarkat tallennukset ovat tärkeämpiä kuin seinälle ripustettu todistus.
EN 1090 -standardi jakaa rakenteet suoritustasoihin EXC1–EXC4 vaurion seurausten ja käyttöolosuhteiden perusteella. Hiljainen varastorakennus voi kuulua EXC1 -tasoon, kun taas suurella kävijämäärällä varustettu julkinen rakennus kuuluu EXC3- tai EXC4 -tasoon. Suoritustaso määrittää, kuinka tiukkoja hitsausta, tarkastuksia ja dokumentointia koskevat vaatimukset ovat. Oikean suoritustason valitseminen varhaisessa vaiheessa suunnitelluille teräsrakennuksille estää sekä liiallista suunnittelua, joka aiheuttaa turhia kustannuksia, että riittämätöntä suunnittelua, joka vaarantaa turvallisuuden. Logistiikkakeskuksien selkärankarunkorakenteet vaativat yleensä korkeampaa suoritustasoa kuin yksinkertainen maatalousrakennus.
Jokainen CE-merkitty toimitus kulkee suoritusilmoituksen (DoP) kanssa, jossa luetteloidaan olennaiset ominaisuudet: tulenkestävyys, tulen leviäminen ja kantavuus. DoP viittaa testiraportteihin ja FPC-tarkastukseen. Teknillisesti suunniteltujen teräs rakennusten ostajien tulee lukea DoP ennen maksua, ei toimituksen jälkeen. Puuttuva tai epäselvä ilmoitus on varoitusmerkki siitä, että valmistusketjua ei ole täysin hallittu. Hyvät toimittajat toimittavat DoP:n, hitsaustiedot ja materiaalin tehtaan todistukset yhtenä pakettina.
ISO 3834 määrittelee laatuvaatimukset metallisten aineiden sulamis hitsausta varten. Vaikka EN 1090 on merkintästandardi, se viittaa hitsaustekniseen pätevyyteen ISO 3834:n mukaisesti, mikä muodostaa vankan kehikon perustan. Kelvollinen hitsausmenetelmän määrittely, eli WPS, määrittelee lämpösyötön, täyteaineen ja esilämmityksen siten, että hitsaus saavuttaa tarkoitetun sitkeyden. Hitsaajien on oltava päteviä kyseistä menetelmää varten. Tämän vaiheen ohittaminen voi johtaa lamellaariseen repeytymiseen paksuissa levyissä ja piilovikoja, jotka ilmenevät vasta kuormituksen alaisena. Säännöllinen uudelleenpätevöityminen pitää menetelmän voimassa, kun käytetyt kulutusaineet tai teräslaatut vaihtuvat, ja jokaiselta työvuodelta tehtävät merkintätiedot syöttävät jäljitettävyystiedostoa, jota tarkastajat tarkistavat. Tällainen kurinalaisuus erottaa kehyksen, joka on rakennettu pelkästään paperilla annettuun lupaukseen, kehyksestä, joka on rakennettu mitattuun tulokseen.
Teknillisesti suunnitellut teräsrakennukset saavat yhdenmukaisuutensa robottihitsausasemilta, jotka toistavat saman hitsaustienvaihtelun ja kulkuajan jokaiselle palkille, mikä poistaa väsymisvaihtelun, joka esiintyy puhtaasti manuaalisessa työssä. Suurten portaalikehysten ja vinoristikoiden tuotantosarjojen osalta tämä yhdenmukaisuus on se, mikä pitää toteutusluokan uskottavana. Silti robotit vaativat päteviä menettelyjä ja ajoittaisia tarkastuksia; automaatio ilman valvontaa ei korvaa hallittua järjestelmää. Yhdistettynä kuumasinkitykseen korroosiosuojaksi tuloksena on kehys, joka on rakennettu dokumentoidun suorituskyvyn perusteella eikä optimististen väitteiden perusteella.
Itä-Kiinassa viljan varastointia hoitava yritys tarvitsi 60 metrin selkävarren välin hallin suojaksi sadosta kosteudelta ja lumikuormalta. Valittu valmistaja toimitti suunniteltuja teräs rakennuksia Q355B-Z35 -levyistä, jotka tarjoavat läpikuultaisuuden vastustusta, 10,9S -luokan korkealujuusruuveja ruuviliitoksia varten sekä 150 mm:n PIR-kaksoislevyisen ulkoverhon. EN 1090 EXC2 -tasoiset kehiköt ja ISO 3834 -standardin mukainen hitsaus tukivat rakennetta. Rakennus läpäisi tarkastuksen ensimmäisellä kerralla ja on kestänyt kausittaista huippukuormitusta ilman huoltokutsuja, mikä osoittaa, kuinka standardit muuttuvat jokapäiväiseksi luotettavuudeksi.
Ennen kuin hanke suljetaan, hankinnan tulee vahvistaa neljä asiaa: voimassa oleva EN 1090 -sertifikaatti oikealla suoritustasolla, ajantasainen ISO 3834 -soveltamisala, tilauksen kanssa yhtenevä vaatimusmäärittely (DoP) ja täysi materiaalin jäljitettävyys. Pyydä ilmoitettu laitos ja tarkastuspäivämäärä. Tarkasta näyteyhteys kuumasinkityn pinnoituksen paksuus. Nämä tarkastukset vievät päivän, mutta suojaavat vuosia kestävää käyttöä. Sertifiointia pidetään todisteena eikä vain paperityönä – tämä pitää toimitusketjun rehellisenä.
Suunnitellut teräsrakennukset ansaitsevat nimensä vasta silloin, kun suunnittelu, hitsaus ja dokumentointi täyttävät tunnetun viitekehyksen, kuten EN 1090:n, jota tukee ISO 3834. CE-merkintä on näkyvä todiste, mutta todellinen arvo piilee sen takana olevassa järjestelmällisessä tehdastuotannon valvonnassa. Oikean suoritustason määrittäminen ja vaatimusmäärittelyn (DoP) tarkistaminen ennen lähettämistä muuttaa teräskehän ennustettavaksi ja vaatimustenmukaiseksi omaisuudeksi kaikille markkinoille.
Mitä EN 1090 -sertifiointi itse asiassa kattaa?
Vastaus: EN 1090-1 kattaa rakenteellisten teräs- ja alumiinikomponenttien vaatimustenmukaisuuden arviointia Euroopan markkinoilla. Se määrittelee, miten valmistajan on hallittava hitsausta, materiaaleja ja tehdasprosesseja sekä ilmoitettava suorituskyvystä CE-merkintää käyttäen. Standardi koskee kantavia kokoonpanoja, kuten kehiköitä, hirsisiltoja ja kylmämuovattuja osia. Se ei testaa valmiita rakennuksia paikan päällä; se ohjaa sitä, miten kutakin osaa valmistetaan ja dokumentoidaan ennen lähetystä.
Miksi ISO 3834 mainitaan yhdessä EN 1090:n kanssa?
Vastaus: ISO 3834 määrittelee hitsausten laatuvaatimukset, joiden täyttämisen EN 1090 olettaa valmistajan jo täyttävän. Teräskehikön lujuus on aina heikoimman hitsin lujuus, joten merkintästandardi viittaa ISO 3834:ään menettelyjen kvalifiointiin, hitsaajien hyväksyntään ja tarkastusten syvyyteen. Molempien sertifikaattien omistaminen osoittaa, että tehdas hallitsee sulamishitsausta ensimmäisestä hitsauksesta viimeiseen tarkastukseen saakka. Ostajat saavat luottamusta siihen, että liitokset kestävät väsymystä, kylmää ja dynaamisia kuormia ilman ennenaikaista halkeamista.
Miten rakenteen suoritustaso valitaan?
Vastaus: Suoritustaso määritetään EN 1090 -standardin mukaisesti ottaen huomioon hajoamisen seuraukset, rakennuksen tyyppi sekä käyttöolosuhteet, kuten tulipalon altistuminen tai maanjäristyskuorma. Alhaisen liikenteen varastorakennus voi olla EXC1-luokkaa, kun taas vilkas yleisötila kuuluu EXC3-luokkaan. Luokka määrittää vaadittavan tarkastustason, jäljitettävyyden sekä hitsausten testausvaatimukset. Suoritustason varhainen valinta pitää kustannukset linjassa riskin kanssa ja estää sekä turhan ylikuormitettuja vaatimuksia että vaarallisia kompromisseja kriittisissä liitoksissa.
Mitkä asiakirjat täytyy liittää CE-merkittyyn terästoimitukseen?
Vastaus: Vaatimustenmukainen lähetyksessä on mukana suorituskyvyn ilmoitus, EN 1090 -standardin mukainen tehdasvalmistuksen valvontatodistus, hitsaustavallan ja hitsaajan pätevyystiedot sekä jokaisen teräslajin materiaalitodistukset. Suorituskyvyn ilmoituksessa mainitaan ilmoitettu elin ja toteutusluokka. Nämä asiakirjat yhdessä osoittavat, että kehys on valmistettu hallitussa järjestelmässä. Kaikkien asiakirjojen pyytäminen ennen lastausta suojelee ostajaa hylätyistä rahtikuljetuksista ja puutteellisesta vaatimustenmukaisuudesta kohde satamassa.
Voiko EU:n ulkopuolinen valmistaja toimittaa CE-merkittyjä suunniteltuja teräs rakennuksia?
Vastaus: Kyllä. CE-merkintä perustuu EN 1090 -standardin noudattamiseen, ei tehtaan sijaintiin. EU:n ulkopuolinen valmistaja saa merkitä tuotteensa CE-merkillä, kun ilmoitettu elin on tarkastanut sen tuotannon valvontajärjestelmän. Monet aasialaiset tehtaat omistavat voimassa olevia EN 1090 - ja ISO 3834 -sertifikaatteja. Ostajien tulee tarkistaa sertifikaatin numero, soveltamisala ja tarkastuspäivämäärä eikä olettaa valmistuspaikkaa. Oikea tarkistus varmistaa, että toimitettu kehys täyttää ilmoitetun suorituskyvyn.

2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

2026/10/26
Suunnittele kylmävaraston teräs rakenne eristyksellä, höyryn estolla, lämmönkatkaisuilla, jäähtelyliitännöillä ja korroosionkestävillä yksityiskohdilla.

2026/10/26
Suunnittele maatalouden teräsrakenne, joka laajenee konevarastosta varastointi- ja maatalouslogistiikkakeskukseksi käytännöllisillä suunnittelun ja hankintaprosessin vaiheilla.

2026/10/26
Suunnittele eläinten kasvatusrakennusten teräsrakenne huomioiden eläinten hyvinvointisuus, korroosionkestävyys, tuliturvallisuus ja tehokkaat suunnittelusta toimitukseen liittyvät päätökset.

2026/10/26
Suunnittele lentokoneiden teräsrakenteita lentokenttähalleihin ja tukirakennuksiin kuormien, korroosion, tulen, EN 1090 -standardin ja toimitusaikataulun ohjeiden mukaisesti.

2026/10/26
Valitse maatalousrakennetta teräksestä maatalousvarastoon – käytännöllistä ohjeistusta kuormista, korroosiosta, vaatimustenmukaisuudesta ja toimitussuunnittelusta.
