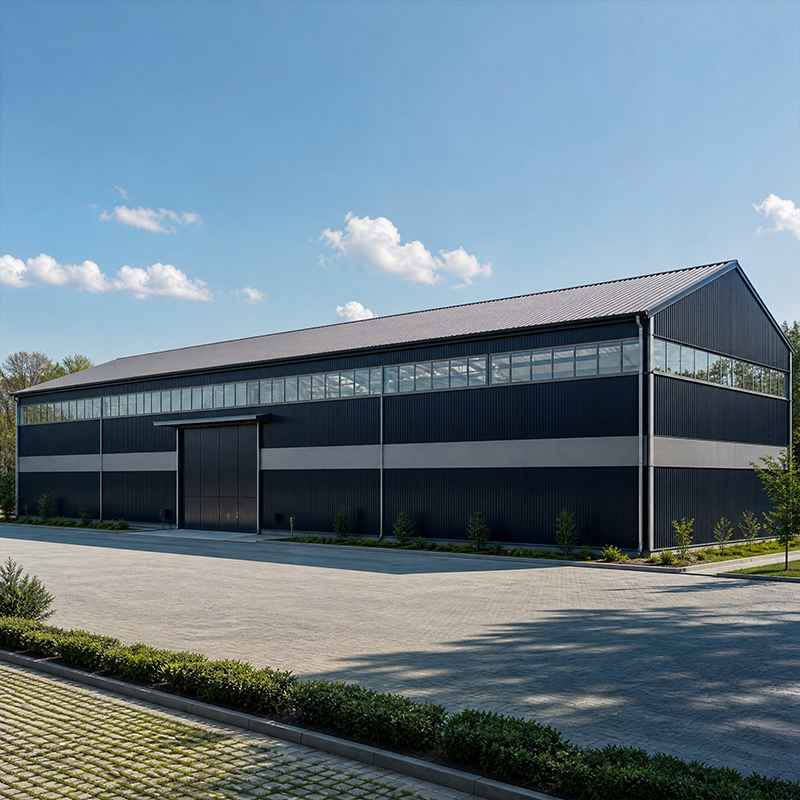
Gdy projekt wymaga nośnego szkieletu spełniającego wymagania europejskich organów regulacyjnych, termin „budynki stalowe projektowane” oznacza znacznie więcej niż prefabrykowany moduł. Odnosi się do konstrukcji zaprojektowanych, wytworzonych i udokumentowanych zgodnie z zharmonizowanymi normami europejskimi, umożliwiającymi prawne umieszczenie znaku CE. Dla zespołów zakupowych wysyłających towary do UE zrozumienie działania norm EN 1090 oraz procedury znakowania CE pozwala odróżnić zgodny obiekt od problemów celnego.
Co wymaga znakowanie CE dla budynków stalowych projektowanych
Podstawa prawna znakowania CE
Budynki stalowe zaprojektowane i wprowadzane na rynek europejski muszą być oznaczone znakiem CE, jeśli są objęte zharmonizowaną normą. Norma EN 1090-1 jest właśnie tą zharmonizowaną normą dla elementów konstrukcyjnych metalowych oraz zestawów gotowych do montażu. To oznaczenie nie stanowi aprobaty produktu wydanej przez urząd rządowy; jest to deklaracja producenta, że produkt spełnia określone właściwości użytkowe. Za tą deklaracją kryje się łańcuch dowodów: certyfikaty materiałów, protokoły spawania oraz kontrola produkcji w zakładzie. Często organ powołany weryfikuje system zakładu przed dopuszczeniem do stosowania znaku CE. Bez tego łańcucha znak CE traci sens, a cała konstrukcja może zostać odrzucona na granicy. Krajowe organy nadzoru rynkowego mogą w każdym momencie zażądać przedstawienia pliku technicznego, dlatego dokumentacja musi być dostępna przez cały okres użytkowania budynku. Wykonawca, który traktuje ten znak jako jednorazowy pieczątkowy akt, a nie jako funkcjonujący system, tworzy ukryte ryzyko dla właściciela.
Kontrola produkcji w zakładzie w praktyce
W przypadku stalowych budynków inżynieryjnych kontrola produkcji w fabryce, często skracana do FPC, to udokumentowany proces zapewniający spójność każdego połączenia spawanego oraz każdej ciętej płyty. Zgodnie z normą EN 1090 wykonawca musi posiadać pisemny system FPC obejmujący m.in. klasy stali przyjmowanej do produkcji, np. Q355B, śledzalność partii materiału oraz kalibrowane wyposażenie pomiarowe. Cięcie CNC i spawanie robotyczne wspierają ten cel, ponieważ zmienne procesowe pozostają zgodne z zakwalifikowaną procedurą. Audytorzy pobierają próbki dokumentacji oraz przeprowadzają inspekcje na linii produkcyjnej. Gdy kontrola FPC ulega osłabieniu, jedna niewłaściwa partia może zagrozić całej dostawie – dlatego dyscyplinowane prowadzenie dokumentacji ma większe znaczenie niż certyfikat umieszczony na ścianie.
Wewnętrzna norma wykonawcza EN 1090
Klasy wykonania oraz decyzje, jakie one determinują
Norma EN 1090 klasyfikuje konstrukcje w klasach wykonania EXC1–EXC4 w oparciu o skutki awarii oraz warunki eksploatacji. Cicha szklarnia magazynowa może zostać zaklasyfikowana w klasie EXC1, podczas gdy budynek publiczny z dużym ruchem pieszym należy do klasy EXC3 lub EXC4. Klasa określa stopień rygoru wymagań dotyczących spawania, kontroli oraz dokumentacji. Wybór odpowiedniej klasy na wczesnym etapie projektowania stalowych budynków inżynierskich zapobiega nadmiernemu projektowaniu – które powoduje niepotrzebne koszty – oraz niedostatecznemu projektowaniu – które niesie za sobą zagrożenia dla bezpieczeństwa. Konstrukcje kratownicowe bezpodporowe przeznaczone dla centrów logistycznych zwykle wymagają wyższej klasy niż proste przykrycie gospodarstwa rolnego.
Każda dostawa oznaczona znakiem CE zawiera Deklarację Właściwości (DoP), w której wymienione są podstawowe cechy: odporność na ogień, reakcja na ogień oraz nośność. DoP odnosi się do raportów z badań i audytu systemu zapewnienia jakości produkcji (FPC). Nabywcy stalowych budynków inżynieryjnych powinni zapoznać się z DoP przed dokonaniem płatności, a nie po dostawie. Brakująca lub niejasna deklaracja stanowi sygnał ostrzegawczy, że łańcuch produkcji nie był w pełni kontrolowany. Wiarygodni dostawcy udostępniają DoP, mapy spawania oraz certyfikaty materiałowe z huty jako jeden kompletny pakiet.
Dlaczego norma ISO 3834 uzupełnia normę EN 1090
Kwalifikacja procedury spawania
ISO 3834 określa wymagania jakościowe dotyczące spawania topowego materiałów metalowych. Choć norma EN 1090 stanowi standard oznakowania, to właśnie ISO 3834 określa kompetencje spawalnicze stanowiące podstawę solidnej konstrukcji ramy. Kwalifikowany opis procedury spawania (WPS) definiuje ilość wprowadzanego ciepła, materiał dodatkowy oraz nagrzewanie wstępnego, aby uzyskać zamierzony poziom odporności cieplnej spoiny. Spawacze muszą być zakwalifikowani do konkretnej procedury. Pominięcie tego kroku zwiększa ryzyko pęknięć warstwowych w grubych płytach oraz ukrytych wad, które ujawniają się dopiero pod obciążeniem. Okresowa rekwalifikacja zapewnia aktualność procedury przy zmianie materiałów spawalniczych lub gatunków stali, a dokumentacja z każdej zmiany pracy wchodzi do pliku śledzoności, który inspektorzy audytują. Taka dyscyplina to właśnie to, co odróżnia konstrukcję ramy opartą wyłącznie na deklaracji pisemnej od takiej, która została rzeczywiście zbudowana zgodnie z pomiarowymi wynikami.
Jak spawanie robotyczne zapewnia spójność
Budynki stalowe zaprojektowane inżynieryjnie uzyskują spójność dzięki stacjom spawania robotycznego, które powtarzają tę samą geometrię przebiegu i prędkość przesuwu na każdej belce, eliminując zmienność zmęczeniową występującą przy czysto ręcznej pracy. Dla dużych serii ram portalowych i kratownic ta spójność zapewnia wiarygodność klasy wykonania. Niemniej jednak roboty wymagają kwalifikowanych procedur oraz okresowych kontroli; automatyzacja bez kontroli nie zastąpi systemu zarządzanego. Po połączeniu z gorącym ocynkowaniem zanurzeniowym w celu ochrony przed korozją wynikiem jest konstrukcja ramy oparta na udokumentowanej wydajności, a nie na optymistycznych deklaracjach.
Określanie jakości w rzeczywistym projekcie
Przypadek magazynu zbóż w północno-wschodnich Chinach
Operator magazynu zbóż w północno-wschodnich Chinach potrzebował hali o rozpiętości czystej 60 metrów, aby chronić plony przed wilgocią i obciążeniem śniegiem. Wybrany wykonawca dostarczył stalowe budynki projektowe z płyt Q355B-Z35 zapewniających odporność na grubość materiału, wysokowytrzymałych śrub 10.9S do połączeń śrubowych oraz powłoki z paneli pięciowarstwowych PIR o grubości 150 mm. Szkielet spełniał normę EN 1090 EXC2, a spawanie było wykonywane zgodnie ze standardem ISO 3834. Obiekt przeszedł inspekcję za pierwszym razem i radzi sobie z sezonowymi szczytami obciążeń bez konieczności interwencji serwisowych, co pokazuje, jak normy przekładają się na codzienną niezawodność.
Praktyczne sprawdzenia przed odbiorem
Zanim projekt zostanie zamknięty, dział zakupów powinien potwierdzić cztery elementy: ważny certyfikat zgodności z normą EN 1090 z odpowiednią klasą wykonania, aktualny zakres certyfikacji ISO 3834, deklarację właściwości (DoP) zgodną z zamówieniem oraz pełną śledzalność materiałów. Poproś o nazwę jednostki notyfikowanej oraz datę audytu. Przeprowadź kontrolę grubości powłoki na próbkach po ocynkowaniu ogniowym. Te sprawdzenia trwają jeden dzień, ale zapewniają bezawaryjną pracę przez lata. Traktowanie certyfikacji jako dowodu, a nie tylko dokumentacji, utrzymuje uczciwość łańcucha dostaw.
Konstrukcje stalowe inżynierskie uzasadniają swoją nazwę wyłącznie wtedy, gdy projekt, spawanie i dokumentacja spełniają uznany standard, taki jak EN 1090 wsparty normą ISO 3834. Oznakowanie CE stanowi widoczną potwierdzenie, ale prawdziwa wartość tkwi w dyscyplinowanym kontroli produkcji fabrycznej stojącej za nim. Określenie odpowiedniej klasy wykonania oraz weryfikacja deklaracji przed wysyłką przekształca szkielet stalowy w przewidywalny i zgodny aktyw przydatny na każdym rynku.
Najczęściej zadawane pytania
Pytanie
Co dokładnie obejmuje certyfikacja zgodności z normą EN 1090?
Odpowiedź: EN 1090-1 obejmuje ocenę zgodności elementów konstrukcyjnych ze stali i aluminium wprowadzanych na rynek europejski. Określa, w jaki sposób producent musi kontrolować spawanie, materiały oraz procesy fabryczne, a następnie deklarować wydajność za pomocą znaku CE. Standard ten stosuje się do zestawów nośnych, takich jak ramy, kratownice i części wykonane metodą zimnego kształtowania. Nie dotyczy on badania gotowego budynku na miejscu; reguluje jedynie sposób wykonywania i dokumentowania każdego elementu przed wysyłką.
Pytanie
Dlaczego ISO 3834 jest cytowane razem z EN 1090?
Odpowiedź: ISO 3834 określa wymagania jakościowe dotyczące spawania, które EN 1090 zakłada, że wykonawca już spełnia. Konstrukcja stalowa jest tak silna, jak jej najsłabsze połączenie spawalnicze, dlatego standard oznakowania odnosi się do ISO 3834 w zakresie kwalifikacji procedur spawalniczych, zatwierdzania spawaczy oraz głębokości kontroli. Posiadanie obu certyfikatów świadczy o tym, że zakład kontroluje spawanie topniejące od pierwszego przebiegu do końcowej kontroli. Zamawiający uzyskują pewność, że połączenia wytrzymają obciążenia zmęczeniowe, niskotemperaturowe oraz dynamiczne bez przedwczesnego pękania.
Pytanie
W jaki sposób dobiera się klasę wykonania dla konstrukcji?
Odpowiedź: Klasa wykonania określana jest zgodnie z normą EN 1090 na podstawie skutków awarii, typu budynku oraz warunków eksploatacji, takich jak narażenie na ogień lub obciążenia sejsmiczne. Budynek gospodarczy o niskim natężeniu ruchu może zostać zaklasyfikowany do klasy EXC1, podczas gdy przepełniona sala publiczna wymaga klasy EXC3. Klasa określa wymagany poziom kontroli, śledzalności oraz badań spawów. Wczesne dobranie odpowiedniej klasy pozwala dostosować koszty do rzeczywistego ryzyka i uniknąć zarówno niepotrzebnego nadmiernego specyfikowania, jak i niebezpiecznych skrótów w przypadku połączeń krytycznych.
Pytanie
Jakie dokumenty muszą towarzyszyć dostawie stali oznaczonej znakiem CE?
Odpowiedź: Zgodna przesyłka zawiera Oświadczenie o Właściwościach, certyfikat kontroli produkcji fabrycznej zgodnie z normą EN 1090, dokumentację procedur spawania oraz kwalifikacji spawaczy oraz certyfikaty materiałów wydane przez hutę dla każdej klasy stali. Oświadczenie o Właściwościach wymienia jednostkę notyfikowaną oraz klasę wykonania. Razem te dokumenty potwierdzają, że konstrukcja została wyprodukowana w ramach kontrolowanego systemu. Wymaganie pełnego zestawu dokumentów przed załadunkiem chroni nabywcę przed odrzuceniem towaru oraz niedokończoną zgodnością na porcie docelowym.
Pytanie
Czy producent poza obszarem UE może dostarczać projektowane stalowe budynki oznaczone znakiem CE?
Odpowiedź: Tak. Oznakowanie znakiem CE zależy od zgodności z normą EN 1090, a nie od lokalizacji zakładu produkcyjnego. Producent poza obszarem UE może umieścić znak CE po przeprowadzeniu audytu jego systemu kontroli produkcji przez jednostkę notyfikowaną. Wiele zakładów azjatyckich posiada ważne certyfikaty zgodności z normami EN 1090 i ISO 3834. Nabywcy powinni zweryfikować numer certyfikatu, zakres jego ważności oraz datę audytu, zamiast zakładać coś na podstawie pochodzenia. Dokładna weryfikacja zapewnia, że dostarczona konstrukcja spełnia deklarowane właściwości.

 EN