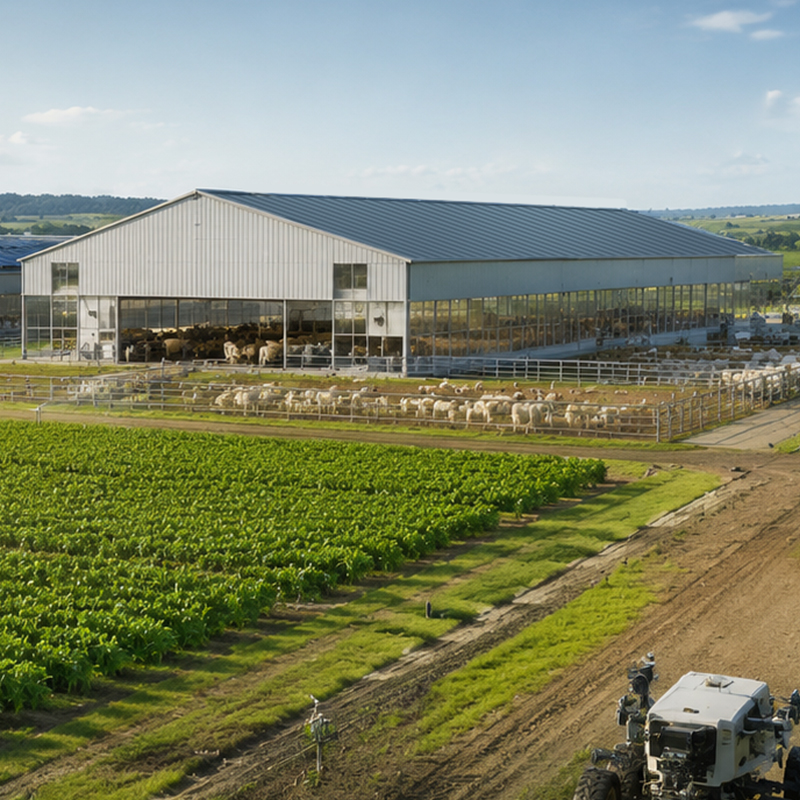
Uma planta de fabricação de aço bem planejada começa muito antes da instalação da primeira coluna. A estrutura deve servir ao processo produtivo, não se opor a ele. Proprietários que alinham a envoltória do edifício com as máquinas, o fluxo de materiais e a expansão futura evitam reformas onerosas posteriormente. Este guia aborda as decisões que distinguem uma instalação produtiva de uma instalação limitada, com base em orientações testadas em campo em projetos entregues em diversos setores.
Mapeamento do Fluxo Produtivo à Geometria das Naves
A falha mais comum numa fábrica de produção de aço é tratar o edifício como uma caixa genérica. As linhas de produção ditam a geometria. Uma oficina de fabricação que recebe perfis longos de aço numa extremidade e expede conjuntos na outra necessita de uma disposição linear de naves com amplo espaço livre no piso. A grelha estrutural deve seguir o processo, e não o contrário. Os engenheiros projetam as linhas de colunas com espaçamento entre 18 e 30 metros para manter a cobertura contínua dos guindastes e reduzir obstruções internas que interrompem o manuseio de materiais.
Localização de Equipamentos e Percursos de Livre Acesso
Numa fábrica de produção de aço, prensas pesadas, estações CNC e células de soldagem exigem rotas de aproximação bem definidas. Uma estrutura de pórtico com vão livre de 60 metros elimina colunas intermediárias, permitindo que pontes rolantes e guindastes de teto se movam livremente. Os projetistas reservam áreas periféricas de serviços para transformadores e instalações de ar comprimido, mantendo-as fora do corredor principal de produção. Um bom planejamento também leva em conta o carregamento de caminhões nas beiradas do telhado, onde a geometria do cais se encontra com a estrutura metálica. Os planejadores analisam os raios de giro de empilhadeiras e as larguras dos corredores antes de fixar a malha estrutural, pois adaptar uma configuração mais apertada após a montagem da estrutura metálica é muito mais dispendioso do que ajustar o modelo. A Shenyang Huaxing Machinery, uma fábrica real de equipamentos entregue pela equipe de engenharia, adotou essa abordagem para reduzir a distância de transporte interno em cerca de um terço após sua mudança de uma oficina antiga e congestionada.
Capacidade de guindaste e exigências estruturais
Pontes rolantes definem grande parte do custo do aço estrutural. Vigas de trilho, suportes de colunas e reações de fundação escalonam conforme a capacidade de içamento, portanto a decisão sobre a tonelagem deve ser tomada precocemente.
Escolha das classificações de carga para trilhos de ponte rolante
Uma usina siderúrgica com uma ponte rolante de 50 toneladas e outra com uma ponte rolante de 10 toneladas exigem estruturas muito distintas. As vigas de trilho sofrem carregamento cíclico repetido, logo a fadiga é tão relevante quanto a carga de pico. Os projetistas realizam análises por elementos finitos (FEA) para dimensionar o trilho e seus suportes, depois selecionam aços de alta resistência Q355B ou Q420B para manter o peso dos elementos controlável. Quando há probabilidade de ampliação futura da capacidade, a estrutura é detalhada para aceitar um trilho mais pesado sem necessidade de substituição integral. A fixação com parafusos de alta resistência classe 10.9S mantém as ligações adequadas para montagem em campo e inspeção.
Espaçamento entre colunas e cargas no telhado
O espaçamento entre colunas equilibra a economia do vão com a geometria da ponte rolante. Dentro de uma fábrica de aço, vãos mais largos reduzem a quantidade de colunas, mas aumentam a profundidade das terças e a tonelagem da cobertura. As cargas na cobertura combinam o peso próprio, a neve e o acesso para manutenção, além de suportar frequentemente pontes rolantes, sistemas de climatização (HVAC) e passarelas transitáveis. As orientações da AISC e da MBMA ajudam a definir combinações seguras de cargas, enquanto o IBC estabelece a base para cargas de neve e vento, sempre que os códigos locais o adotarem. Uma contraventação adequada nos beirais transfere essas cargas para a fundação sem torção.
Sistemas de Energia, Ventilação e Envelope
Uma fábrica produtiva exige serviços planejados com a mesma atenção dedicada à estrutura.
Roteamento Elétrico e Báias de Serviço
As linhas de energia, dados e ar comprimido devem ser instaladas em bandejas dedicadas ao longo das beiradas e linhas de colunas, não suspensas no alto sobre os corredores de produção. As bandejas de cabos pré-fabricadas são fixadas à estrutura de aço, simplificando alterações posteriores. As áreas de serviço próximas ao perímetro permitem a manutenção dos quadros de comando sem a necessidade de desligar todo o andar. Essa disciplina reduz o tempo de inatividade e mantém o edifício alinhado às expectativas de segurança elétrica e de trabalho da OSHA durante a instalação e a operação.
Ventilação Natural e Forçada
Para qualquer fábrica de produção de aço, soldagem, pintura e máquinas aquecem rapidamente o interior. Calhas de cumeeira e painéis de parede com venezianas proporcionam ventilação passiva, enquanto ventiladores de exaustão lidam com as cargas máximas do verão. Para instalações próximas a áreas residenciais, um revestimento de lâminas de vidro em aço exposto resiste à atmosfera úmida e corrosiva comum nos processos de acabamento. O isolamento com painel sanduíche de PIR de 150 mm mantém a envoltória estável e reduz os custos de aquecimento. Um plano equilibrado de ventilação protege tanto a vida útil dos equipamentos quanto o conforto dos trabalhadores em todas as estações.
Materiais, Revestimentos e Conformidade
As escolhas de materiais determinam por quanto tempo a fábrica permanece operacional.
Graus de Aço e Revestimentos Anticorrosivos
Q355B e Q355D cobrem a maioria dos perfis ambientais; Q355B-Z35, com propriedades na direção Z, resiste ao fendilhamento lamelar em regiões onde juntas soldadas espessas se encontram. Para zonas corrosivas, elementos galvanizados a quente combinados com um revestimento de lâminas de vidro prolongam a vida útil sem exigir aumentos significativos nas seções. A soldagem robótica, executada conforme procedimentos controlados pela norma ISO 3834, garante juntas repetíveis e com baixa incidência de defeitos. O corte CNC mantém tolerâncias rigorosas, assegurando que a montagem com parafusos no local seja rápida e previsível. Em qualquer fábrica de produção de aço , essas escolhas de materiais determinam se o edifício de fábrica permanece produtivo por décadas ou exige reparos precoces.
Lista de Verificação de Certificação e Inspeção
Especifique as classes de execução EN 1090 e a marcação CE para projetos europeus, e exija do fabricante um sistema de gestão da qualidade conforme ISO 9001. Solicite certificados de usina, registros de qualificação de procedimentos de soldagem e relatórios de espessura de revestimento antes do pagamento. Uma lista prática de verificação abrange torque dos parafusos, alinhamento, inclinação para drenagem e vedação do revestimento nas transições da envoltória. A orientação para compra é simples: verifique a auditoria da fábrica, referências de projetos anteriores e inspeção por terceiros, depois confirme o cronograma de entrega por escrito antes de comprometer a tonelagem de aço. Para um planta de produção ou qualquer unidade de fabricação , esta lista de verificação é o controle de risco mais econômico disponível.
Resumo
Construir o correto fábrica de produção de aço significa adequar a estrutura ao processo, a ponte rolante à carga e a envoltória ao clima. Decisões iniciais sobre geometria dos vãos, espaçamento entre colunas e ventilação geram retorno ao longo de toda a vida útil do ativo. Especifique graus de aço comprovados, soldagem controlada e revestimentos verificados, e exija documentação conforme EN 1090 e ISO 9001. Com um layout cuidadoso e inspeções disciplinadas, o usina de Aço oferece espaço de produção confiável por décadas. A mesma disciplina se aplica a qualquer edifício de fábrica , seja ele de uma única nave planta de produção quanto uma matriz de corte maior, como uma unidade de fabricação .
Perguntas frequentes
Pergunta
Qual é o espaçamento ideal entre naves para um fabricação ?
Resposta: O espaçamento entre naves normalmente varia de 18 a 30 metros, a fim de equilibrar o custo das colunas com a cobertura da ponte rolante e a flexibilidade do piso. Naves mais largas reduzem obstruções internas, mas aumentam a profundidade das terças e a tonelagem da cobertura. A malha final deve seguir a linha de produção e o fluxo de materiais, em vez de um modelo fixo. A coordenação precoce entre engenheiros de processo e projetistas estruturais evita alterações onerosas após o início da fabricação e o comprometimento do aço para o fábrica de produção de aço . Em qualquer planta de produção , a malha de naves é a decisão que mais influencia a liberdade futura de layout.
Pergunta
Como é determinada a capacidade da via de rolamento da ponte rolante para um usina de Aço ?
Resposta: A capacidade da ponte rolante segue a elevação recorrente mais pesada, não a eventual. As vigas de rolamento e os suportes são dimensionados por meio de análise por elementos finitos (FEA) tanto para a carga máxima quanto para a fadiga resultante de ciclos repetidos. O aço de alta resistência Q355B ou Q420B mantém o peso dos elementos razoável, enquanto parafusos classe 10.9S permitem ajuste no local. Quando forem esperadas atualizações futuras, a estrutura é detalhada para aceitar um trilho mais pesado. Esse planejamento antecipado evita uma substituição estrutural completa posteriormente. Em um unidade de fabricação , declarar a capacidade da ponte rolante tardiamente é a causa mais comum de redesign dispendioso.
Pergunta
Qual sistema de ventilação é adequado para um ambiente com intensa atividade de soldagem edifício de fábrica ?
Resposta: Uma combinação de calhas de ventilação, painéis laterais com venezianas e ventiladores de exaustão funciona bem. O fluxo de ar passivo lida com o calor básico, enquanto a extração forçada gerencia as cargas máximas do verão e dos processos de soldagem e pintura. Combine o sistema com isolamento PIR de 150 mm para estabilizar a envoltória e reduzir os custos energéticos. Uma boa ventilação protege os equipamentos da umidade corrosiva e mantém um ambiente de trabalho mais seguro e confortável para a equipe de produção durante todo o ano. Em uma instalação com intensa atividade de soldagem fábrica de produção de aço , a ventilação é um requisito produtivo, não um benefício adicional de conforto.
Pergunta
Por que especificar as normas EN 1090 e ISO 9001 para o projeto?
Resposta: A norma EN 1090 define as classes de execução e a marcação CE exigidas para estruturas de aço colocadas no mercado europeu, enquanto a ISO 9001 confirma que o fabricante opera um sistema de qualidade controlado. Em conjunto, essas normas reduzem o risco de soldas não documentadas, graus incorretos de aço ou relatórios de ensaio ausentes. Solicitar certificados de usina e registros de procedimentos de soldagem antes do pagamento concede ao comprador poder de negociação para impor padrões e protege a integridade estrutural a longo prazo da usina de Aço . Para qualquer planta de produção ou unidade de fabricação , esses certificados constituem a prova básica de capacidade.
Pergunta
Como devem ser selecionados o revestimento e a proteção contra corrosão?
Resposta: A escolha do revestimento depende da atmosfera da instalação. A galvanização a quente é adequada para exposição geral, e um revestimento de flocos de vidro aumenta a resistência em zonas de acabamento úmidas ou corrosivas. O aço Q355B-Z35 é indicado onde juntas soldadas espessas estão sujeitas ao fendilhamento lamelar. Verifique os relatórios de espessura do revestimento e especifique a soldagem robótica conforme a norma ISO 3834 para juntas consistentes. Uma lista de verificação escrita na entrega confirma que o nível de proteção corresponde à especificação acordada. Em um edifício de fábrica ou fábrica de produção de aço , a seleção do revestimento é uma decisão baseada no custo ao longo do ciclo de vida, não uma questão meramente estética.

 EN