 EN
Staalconstructies voor magazijn-werkplaatsen: ontwerp met dubbele functie
2026/10/26
Plan een staalconstructie voor een magazijn-werkplaats met slimmere zone-indeling, stroming, vrije hoogte, kraan, brandveiligheid en uitbreidingsmogelijkheden.

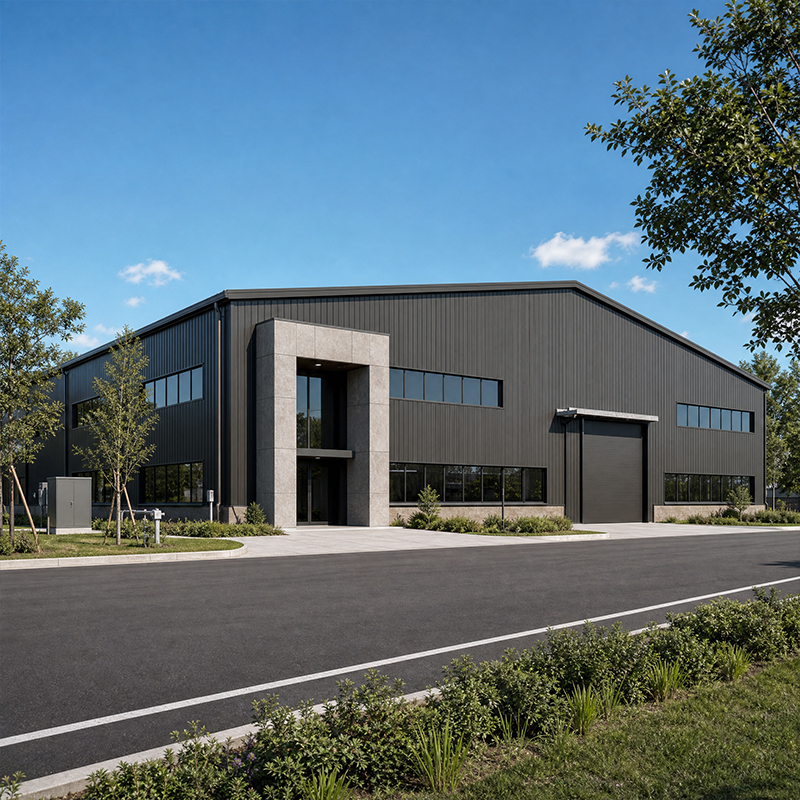
Fabrikanten van metalen gebouwen zetten een enkel postnummer in een begroting om in een staand gebouw, maar de weg tussen een eerste verzoek en de oplevering van een gebouw loopt zelden rechtdoor. Inkoopteams die elke contractfase begrijpen, kunnen realistische termijnen vaststellen, kostenrisico’s beheersen en herwerk voorkomen dat optreedt wanneer tekeningen en de werkelijkheid op de bouwplaats uit elkaar gaan lopen. Een duidelijk overzicht van de vier levenscyclusfasen helpt eigenaren bij het plannen van de kasstroom, de coördinatie van aannemers en het behouden van een voorspelbaar projecttijdschema – van de eerste e-mail tot de definitieve acceptatie.
Gelofte metalen gebouwfabrikanten beginnen elk project met een scope-document in plaats van met een prijs. De scope omvat dode belastingen, levende belastingen, posities van kraanbanen en lokale sneeuw- of windgegevens, omdat deze invoer de gehele constructiestaalmodel bepaalt. Een klant voor graanopslag in Noordoost-China had bijvoorbeeld een vrije overspanning van 60 meter nodig om interne kolommen uit de buurt van transportbanden te houden; die enkele vereiste veranderde de diepte van het portaalframe en de lay-out van de boutgroepen. Duidelijke, vroege documentatie voorkomt kostbare wijzigingsopdrachten tijdens de fabricage, wanneer een staalplaat die al is gesneden niet stilletjes opnieuw kan worden ontworpen.
Een staalbouwfabrikant biedt gecontroleerde lasswerkzaamheden in de werkplaats, CNC-snijden en herhaalbare kwaliteitssystemen die een lokale ploeg op locatie qua snelheid niet kan evenaren. Gerenommeerde leveranciers beschouwen de keuze van de fabrikant zowel als een logistieke als een technische beslissing. Het nadeel is het vervoer en de importafhandeling; een fabrikant met ervaring in exportprojecten beheert dit via ‘knock-down’-verpakking en duidelijke montagehandleidingen. Opdrachtgevers moeten de levertijd afwegen tegen de besparingen op arbeidskosten ter plaatse, en deze keuze vastleggen voordat de technische ontwerpen beginnen, zodat het contract de werkelijke bouwmethode weerspiegelt in plaats van een gok.
Een compleet pakket van fabrikanten van metalen gebouwen omvat gestempelde berekeningen, aansluitingsdetails, funderingsreactietekeningen en een materiaallijst. Deze documenten stellen de ingenieur van de koper in staat het model te verifiëren aan de hand van lokale voorschriften en de positie van de ankerbouten te bevestigen voordat het beton wordt gestort. Normen zoals EN 1090 en ISO 3834 geven aan dat lassen en fabrieksprocessen voldoen aan Europese acceptatiecriteria, wat de douaneafhandeling en inspectie door derden vereenvoudigt. Het ontbreken van één enkel document betekent meestal een vertraging die wordt gemeten in weken, niet in dagen. Een vroegtijdige herziening van het pakket met de lokale autoriteit verwijdert een verborgen knelpunt dat pas bij de aanvraag van de vergunning zichtbaar wordt.
Nadat het contract is ondertekend, begint de tijdmeting voor een geprefabriceerd pakhuis meestal bij goedkeuring van de tekeningen, niet bij ondertekening. De gedetailleerde ontwerpfase duurt gemiddeld twee tot vier weken, de fabricage vier tot acht weken (afhankelijk van de tonnage) en de coating of verzinkbehandeling nog eens één tot twee weken. Staal Q355B met Z-richtings-toughness is geschikt voor koude gebieden, en hoogwaardige bouten van klasse 10.9S definiëren het boutverbindingssysteem. Kopers die tekeningen snel goedkeuren, behouden de productiecapaciteit; trage goedkeuring verlegt de leverdatum naar achteren. Fabrikanten van metalen gebouwen die een vaste mijlpalenkalender publiceren, maken dit risico voor beide partijen zichtbaar.
Binnen een fabriek van 12.000 m² worden onderdelen met CNC-machines gezaagd, door robotcellen gelast en geboord met een tolerantie die montage op locatie eenvoudig houdt. Fabrikanten van metalen gebouwen die zijn uitgerust met robotlassen bieden herhaalbare kwaliteit die handmatige werkzaamheden op locatie niet kunnen garanderen. Gegalvaniseerde C- en Z-liggers, industriële deursystemen en PVC-staalramen worden als sets geleverd, zodat het montageteam assembleert in plaats van fabriceert. Kwaliteitscontrole in de werkplaats is waar nauwkeurige afmetingen worden bereikt; zodra staal op een vrachtwagen ligt, wordt het corrigeren van een verkeerde snede een dure reparatie op locatie.
Fabrikanten van metalen gebouwen met ISO 9001-systemen volgen de kwalificatie van lasprocedures en voeren dimensionele controles uit vóór vrijgave. Inspecteurs verifiëren de lengte van onderdelen, gatpatronen en de dikte van de coating, omdat een afwijking van 3 mm op een verbinding zich vertaalt in een zichtbare kier bij de nok. Onafhankelijke derdepartijverificatie conform de uitvoeringsklassen van EN 1090 levert de koper objectief bewijs. Het opsporen van een verkeerd geboord verstevigingsplaatje in de werkplaats kost slechts een fractie van de kosten die gepaard gaan met het stilleggen van een montageploeg die wacht op een vervangend onderdeel dat over zee moet worden verscheept. Voorbereiding van het oppervlak vóór coating is even belangrijk als de coating zelf, aangezien slechte hechting pas zichtbaar wordt wanneer roest verschijnt na de eerste winter.
De fundering moet gereed zijn voordat het staal aankomt, en in het contract moet worden vastgelegd wie de positie van de ankerbouten controleert. Een constructief stalen frame dat wordt opgericht op verkeerd geplaatste bouten dwingt tot correctie op locatie of, nog erger, tot een herontwerp. Ervaren exporteurs sturen vaak een funderingstekening met tolerantiebanden en soms ook een toezichthouder voor de fase waarin de bouten worden geplaatst. Het coördineren van de uithardingstijd van het beton met de aankomst van het schip voorkomt de dubbele kosten van demurrage en een wachtende ploeg op de bouwplaats. Fabrikanten van metalen gebouwen met ervaring in export wijzen in de contractuele werkomvang expliciet op deze interface. De afwatering rond de plaat moet vóór levering zijn afgerond, omdat water dat zich onder een nieuw frame ophoopt de corrosie aan de basis versnelt.
De oplevering sluit het contract pas af nadat het gebouw is gecontroleerd op verticaalheid, uitlijning en boutspanning, plus een beoordeling van de ‘as-built’-documenten. Een project voor een geprefabriceerd pakhuis is voltooid wanneer de eigenaar beschikt over gestempelde tekeningen, materiaalcertificaten en een onderhoudshandleiding voor de gevelconstructie. Metalen gebouwfabrikanten die dit documentenpakket leveren, verminderen toekomstige geschillen en verstrekken facilitaire teams de referentie die zij nodig hebben voor uitbreidingen. Door acceptatie te behandelen als een documentgerichte mijlpaal, in plaats van alleen als een visuele inspectieronde, wordt de eigenaar beschermd lang nadat de kraan is weggehaald.
Tijdens alle vier fasen belonen fabrikanten van metalen gebouwen kopers die de werkomschrijving vroegtijdig voorbereiden, tekeningen snel goedkeuren en de werkplaats verifiëren voordat het staal wordt verzonden. Een gedisciplineerde contractcyclus transformeert een complexe industriële aankoop in een geplande, controleerbare levering. De keuze van een fabricant met gecertificeerde processen en ervaring met export zorgt ervoor dat de planning vanaf het eerste onderzoek tot aan de oplevering standhoudt. Eigenaren die op tijd afronden, zijn meestal degenen die elke overgang tussen fasen behandelde als een gecontroleerd controlepunt, in plaats van als een vanzelfsprekende overdracht.
Welke details moeten in de onderzoeksfase naar leveranciers worden gestuurd?
Antwoord: Een volledig aanvraagpakket moet de bouwoppervlakte, de vrije overspanning, de nokhoogte, de kraanbehoeften, de lokale wind- en sneeuwbelastingen en het beoogde gebruik vermelden. Leveranciers gebruiken deze gegevens om de staalconstructie-elementen af te meten en de omslag te prijzen. Bouwfoto's en een grondrapport versnellen de engineering. Een duidelijke scope bij de aanvraag voorkomt een mismatch tussen het gebouw dat is aangegeven in de offerte en het gebouw dat daadwerkelijk nodig is; dit is de meest voorkomende oorzaak van latere wijzigingsopdrachten.
Hoe lang duurt het van bestelling tot levering van een geprefabriceerd pakhuis?
Antwoord: Een typisch geprefabriceerd pakhuis duurt zes tot veertien weken na goedkeuring van de tekeningen. Het gedetailleerde ontwerp vergt twee tot vier weken, de werkplaatsproductie vier tot acht weken (afhankelijk van het gewicht in ton), en de coating of verzinkbehandeling één tot twee weken. De verzending voegt route-afhankelijke tijd toe. Het op schema goedkeuren van de tekeningen beschermt de productieperiode, want vertragingen verschuiven eenvoudigweg de verzenddatum. Vroege funderingswerkzaamheden moeten parallel lopen, zodat de bouwplaats klaar is wanneer het staal aankomt.
Waarom vereisen projecten met constructiestaal gestempelde tekeningen?
Antwoord: Gestempelde tekeningen bevestigen dat een erkend ingenieur het constructiestaalmodel heeft gecontroleerd op conformiteit met lokale bouwvoorschriften en belastingsgevallen. Zonder deze tekeningen mag de fundering wettelijk niet worden gestort, en kan het gebouw bij de opleveringskeuring mislukken. Een gestempeld pakket geeft de monteur ook exacte ankerboutposities en reactiebelastingen, waardoor conflicten op de bouwplaats worden verminderd. Voor export zorgen gestempelde berekeningen in combinatie met EN 1090 of ISO 3834 voor soepelere douaneafhandeling en derdenbeoordeling. Deze documentatie vormt de basis van een veilig contract.
Welke certificaten zijn van belang bij de keuze van een fabricant?
Antwoord: Certificaten geven aan dat fabrikanten van metalen gebouwen werken volgens gecontroleerde kwaliteitssystemen, in plaats van informele werkplaatspraktijken. ISO 9001 dekt het managementsysteem, ISO 3834 regelt de laskwaliteit en EN 1090 is de CE-uitvoeringsnorm voor constructiestaal op de Europese markt. AISC- of MBMA-referenties zijn nuttig voor Noord-Amerikaanse projecten. Het verzoeken om actuele certificaten en uitvoeringsklassegegevens tijdens de inschrijvingsfase filtert leveranciers die geen conformiteit kunnen aantonen, waardoor het risico op afgewezen zendingen daalt.
Hoe wordt de montage op locatie ingepland ten opzichte van de fabrieksproductie?
Antwoord: De montage op de bouwplaats begint pas nadat de fundering is geïnspecteerd en de ankerbouten binnen de toegestane toleranties zijn bevestigd. De fabrikant verzendt de constructiedelen in de volgorde die overeenkomt met het montageplan, meestal eerst de primaire frames, gevolgd door de purlins en de dwarsverbanden. Een supervisor of een gedetailleerde handleiding leidt het montageteam. Door de leveringen zodanig te plannen dat ze een paar dagen vóór de montage aankomen, worden opslagkosten vermeden en blijft het boutwerk ononderbroken doorgaan. Een sterke coördinatie tussen de productiecapaciteit van de fabriek en de gereedheid op de bouwplaats waarborgt de uiteindelijke opleverdatum.

2026/10/26
Plan een staalconstructie voor een magazijn-werkplaats met slimmere zone-indeling, stroming, vrije hoogte, kraan, brandveiligheid en uitbreidingsmogelijkheden.

2026/10/26
Plan een stalen constructie voor koelopslag met isolatie, vochtregeling, thermische onderbrekingen, aansluitingen voor koelinstallaties en corrosiebestendige details.

2026/10/26
Plan een landbouwkundige stalen constructie die kan schalen van machineschuur tot opslag- en logistieke landbouwhub, met praktische ontwerp- en inkoopstappen.

2026/10/26
Plan een staalconstructie voor veeteelt met aandacht voor dierenwelzijn, corrosiebestendigheid, brandveiligheid en efficiënte beslissingen van ontwerp tot levering.

2026/10/26
Plan een stalen constructie voor vliegtuigen voor hangars en ondersteunende faciliteiten, met richtlijnen voor belastingen, corrosie, brandveiligheid, EN 1090 en leveringsmijlpalen.

2026/10/26
Kies een stalen constructie voor landbouwdoeleinden met praktische richtlijnen over belastingen, corrosie, naleving van voorschriften en planning van de levering.
